工業製造
熱溶解積層法(Fused Filament Fabrication、通称FFF)は、現代3Dプリントの基盤技術です。1980年代後半に特許取得され、ホビイストから産業メーカーまで、誰もがシンプルなフィラメントベースのワークフローでデジタル設計を実体オブジェクトへ変換できるようにしました。 FFFとは FFF(フィラメントフリーフォームファブリケーションとも呼ばれる)は、加熱したプラスチックフィラメントをビルドプラットフォーム上に直接押出し、層ごとにアイテムを構築します。フィラメントはスプールから供給され、プリンターのホットエンドで溶融、モデルのGコード指示に従って精密に堆積されます。
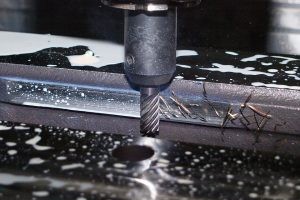
シングルパスボーリングは、ダイヤモンドチップ切削工具を用いて既存穴を拡大する特殊加工技術です。従来のドリリングとは異なり、工具が穴を1回だけ通過するため、最小限の工具摩耗で滑らかな高品位仕上げが得られます。 この加工は通常、CNCフライス盤または専用ボア仕上げ機で実施します。ワークを確実にクランプし、回転するダイヤモンドチップビットが所望半径に沿って精密に材料を除去します。 シングルパスボーリングのメリット 卓越した工具寿命 – ダイヤモンドチップは数年間刃先を維持し、従来ボーリング工具で頻発する交換を不要に 高速・高効率 – 1パスで完了するため、多パス工法比で加工時間短縮とスルー

3Dプリントは、3Dプリンターを用いてオブジェクトを層ごとに造形します。CADソフトで作成したデジタルモデルを機械にアップロードし、ビルドプレート上に材料を堆積させ、ベース層から開始します。プリンターのモーションシステムや材料堆積が完全に同期していない場合、層がミスアラインメントを起こす「層ズレ(レイヤーシフト)」が発生します。 層ズレとは 層ズレは、2層以上が互いにラインアップしない現象です。滑らかに垂直積層されたオブジェクトの代わりに、1層がオフセット(多くは左右方向)し、CAD仕様から逸脱した不均一で歪んだ最終パーツが生じます。 層ズレの主な原因 1. 過度な造形速度 速すぎる造
板金(平らな熱間・冷間圧延シート)は現代製造の基盤です。企業はこれを成形・切断し、自動車部品から航空宇宙コンポーネントまであらゆるものを製造します。最も広く使われる板金材料は、鋼、アルミニウム、真鍮の3つ。すべて堅牢なベースを提供しますが、各金属は性能、コスト、用途適性に影響する固有の物理特性を持ちます。以下に詳細な比較をまとめ、適切な材料選定をサポートします。 鋼板金 鋼は世界で最も普及した板金材料です。その強度と耐食性(特にクロム合金のステンレス鋼)により、構造用途に最適です。鋼板は高い延性も持ち、製造工程での成形が容易です。 板金用の一般的な鋼グレード: 304ステンレス鋼 31
現在、3Dプリントは試作から量産まで、現代製造の基盤技術となっています。しかし、最もテックに精通したプロフェッショナルでも、この積層プロセスの裏側にあるニュアンスには驚かされるかもしれません。 #1 – 1970年代に誕生、1990年代に成長 初の商用3Dプリンターが登場したのは1990年代ですが、概念自体は1974年、デイビッド・E・H・ジョーンズが『New Scientist』誌で発表しました。彼はコンピューター生成モデルファイルから直接オブジェクトを組み立てるマシンを構想し、業界全体の基礎を篛きました。 #2 – マルチマテリアルプリントが標準に 最新3Dプリンターは、熱可塑性樹
製造現場では、ワークピースを再成形・寸法調整するために圧縮力が日常的に適用されます。様々な鍛造技術の中でも、数世紀の歴史を持つコールドワーキングプロセス「スウェージング」は、現在も多くの生産ラインで重要な役割を果たしています。より新しく高速な手法が存在するものの、スウェージングは信頼性の高い選択肢であり続けています。 スウェージングとは スウェージングは古フランス語「swage」に由来します。金属片をダイスを通じて圧縮圧力で押し出し、材料にダイスの形状を採用させる工程です。余分な材料はトリミングされ、ダイスの寸法通りのパーツが得られます。この手法は、金属を加熱せずに複雑な形状を高精度で製
積層造形法(Laminated Object Manufacturing、通称LOM)は、製造分野におけるラピッドプロトタイピングに優れた最先端の積層造形技術です。コンピューター生成モデルを驚異的な速さで物理プロトタイプへ変換し、エンジニアの設計意図検証、製造制約の特定、製品開発サイクルの加速を支援します。 LOMとは LOMはHelisys社によって開発され、接着剤コーティングされた積層シート(通常は紙、プラスチック、金属シート)を使用する点で独自性を持ちます。ビルドプラットフォーム上に原材料を押出す従来の積層プロセスとは異なり、LOMは予めカットされたラミネートを一層ずつ積層・接着し
木材、金属、複合材を扱うすべての人にとって、ネジは締結作業の要です。螺旋状のネジ山が材料に食い込み、精密な位置決めと確実な保持力を実現します。数多いネジ形状の中でも、皿ネジはフラッシュ(面一)仕上げが可能な点で重宝されます。 皿ネジとは 皿ネジ(フラットヘッドスクリューとも呼ばれる)は、取り付け後に表面と面一になるテーパー形状の頭部を持ちます。頭部が先端に向かって細くなっているため、ネジが材料に「沈み込む」構造です。ネジ山は露出したままグリップ力を発揮し、平らな頭部がファスナーを隠蔽します。 主な設計特徴 取り付け後に面一になる平らなテーパー頭部 強力な機械的噛み合いを生む標準ネジ山
積層造形の世界において、プリントベッドはデジタルCAD設計を物理的なオブジェクトへと変える基盤です。試作、量産、コンセプト検証のいずれにおいても、ベッドの表面状態、水平度、密着特性がすべての造形成否を左右します。 3Dプリントベッドとは 3Dプリントベッド(ビルドプラットフォーム)は、プリンターのノズルが材料を層ごとに堆積させる平坦な面です。ほとんどのFFF(熱溶解積層法)機では、ヒーテッドベッドまたは固定ビルドプレートが、造形プロセス全体で造形物を支えます。 主なベッド材料 アルミニウムまたはスチール – 軽量、熱伝導性に優れ、密着向上のためコーティングされることが多い ポリカーボ
金属粉末射出成形(MIM)は、プラスチック射出成形の設計自由度と金属部品の強度・高密度を融合させた技術です。1970年代に実業家レイモンド・ウェルチによって開発されたMIMは、微細な金属粉末をポリマーバインダーと結合剤で混合し、複雑で高密度なコンポーネントへと成形します。 金属粉末射出成形の仕組み プロセスは、金属粉末、ポリマーバインダー、結合剤をブレンドした予混合フィードストックから始まります。フィードストックはペレット化され、ホッパーに供給されて加熱・軟化。溶融混合物が高圧で精密な金型キャビティに射出され、冷却固化してキャビティの形状そのままに成形されます。脱型後、バインダー除去と焼
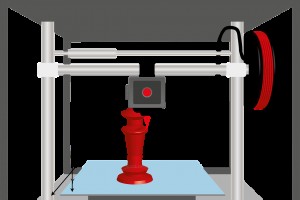
3Dプリンターは正しく操作すれば高精細な造形が可能ですが、よくある欠陥である「反り(ウォーピング)」の影響を受けやすい技術でもあります。反りは不均一で湾曲した表面として現れ、見た目と寸法精度の両方を損ないます。幸い、適切な設定と環境管理によってこの問題はほぼ防止可能です。 反り(ウォーピング)とは 反りは「カーリング」とも呼ばれ、新しく押し出された層が不均一に収縮することで、造形物の端が浮き上がったり傾いたりする現象です。この影響は、底面が長時間冷却空気にさらされる大型造形や開口部のあるパーツで最も顕著に現れます。 反りの主な原因 不均一な冷却 – 層の一部分が他より速く冷えると、差
製造リーダーは、シートメタルを機能的コンポーネントに成形する精密金属成形技術に依存しています。一般的な2つの方法、ヘミングとシーミングは、ともにシート端部を曲げ・ロールしますが、異なる目的を果たし、異なる接合特性を生み出します。 ヘミングとは ヘミングは、シートメタルパネルの端部を自身に折り返す仕上げ操作で、ベース材料とフラッシュする二重層シームを形成します。折り返しはヘミングマシンまたはハンドツールでダイス周りに端部をロールして生成されます。層が直接重なるため、ヘミングは美観と低摩擦が重要な用途に理想的な滑らかな低プロファイルエッジを提供します。 シートメタルは様々なゲージ(厚さ)で
サプライチェーンの断絶、ベンダーのパフォーマンス不足、価格高騰によって新サプライヤー探しを迫られたとき、図面を集めて即座に調達を始めたくなります。しかし、成功にはより体系的なアプローチが必要です。 最初かつ最も重要なステップは、現在購入している正確な部品を入手することです。加工金属部品は時間とともに進化します。リビジョン番号で文書化される変更もあれば、されないことも多々あります。小さな段階的変更が蓄積し、「図面通り」でなくなった部品になることがあります。関連する嵌合部品が変更されたため、以前は機能していた部品が適合・動作しなくなるケースもあります。新サプライヤーが「図面通り」と宣言しても、
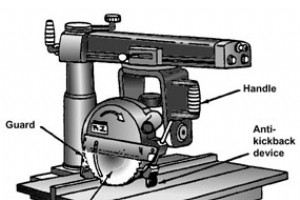
木工はしばしば木材を精密に切断・成形する専用機械に依存します。ラジアルアームソーは20世紀中盤のワークショップの定番で、円形ブレードと可動アームを組み合わせ、単一プラットフォームでリップ、クロスカット、マイターなど幅広い切断を実行できました。 起源と設計 1920年代初頭にレイ・デウォルトが発明したラジアルアームソーは、真に汎用的なテーブルマウントソーを提供した最初の機械でした。円形ブレードは360°スイング可能なピボットアームに取り付けられ、モーターがブレードを最大3,000rpmで駆動します。安全ガードとハンドルがオペレーターの制御と保護を提供します。 木工職人に愛された理由 19
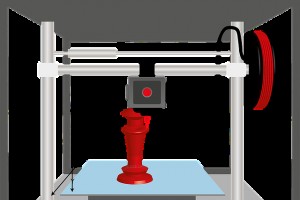
ますます多くの製造企業が競争力維持のため3Dプリントを採用しています。Statistaによれば、世界中で23,000台以上の商用グレード3Dプリンターが稼働しており、技術の影響力拡大を裏付けています。従来機械が原材料を完成品に変える上で依然として不可欠ですが、3Dプリンターは生産ラインに独自の強みをもたらします。以下は3Dプリントをメーカーにとって不可欠なツールにする5つの重要なメリットです。 1) 設計カスタマイズ 3Dプリントによりメーカーは製品のほぼすべての詳細をカスタマイズできます。設計はまずCADソフトウェアで作成され、デジタルファイルがプリンターにアップロードされます。このシ
3Dプリンターは設定されたプリント速度によってビルドレートが大きく異なります。メーカーにとってスループット向上は直接的に生産性向上と単位コスト低減に直結します。ほとんどのコンシューマーおよび産業用プリンターは速度設定を公開しており、オペレーターが機械的限界内で性能を微調整できます。 3Dプリント速度とは プリント速度は、3Dプリンターが成長中のオブジェクトに材料を堆積させる速さの尺度です。通常ミリメートル毎時(mm/h)で表現され、1時間の運転で敷設されるフィラメントまたはレジンの長さを表します。200 mm/hで堆積するプリンターは、40 mm/hのみのものより5倍高速です。 3

現代積層製造の基石である3Dプリントは、企業が複雑な部品を迅速かつコスト効率よく作成する方法を再構築しました。普及が進んでも誤情報は流通し続けています。以下で広く信じられている5つの誤解を解消します。 #1 最近の技術だ 3Dプリントのルーツは1970年代に遡ります。英国化学者David W. Jonesが1977年にプロセスを最初に記述し、1980年代初頭には最初の商用システムが登場しました。1990年代に人気が急増しましたが、数十年にわたり開発されてきました。 #2 すべての3Dプリンターが材料を堆積させる 溶解積層造形(FDM)プリンターが熱可塑性フィラメントを押し出してオブジェ
溶融積層造形(FFF)は、製造セクターでカスタムサイズ・形状部品を生産する定番技術となっています。デジタル設計モデルを加熱ノズルに通すことで、3Dプリンターがプラスチックを層ごとに積み上げ物理オブジェクトを構築します。FFFは効率的で汎用的ですが、多くのオペレーターが依然として共通の欠陥に悩まされています:ストリンギング(糸引き)。 ストリンギングの概要 ストリンギングは、ドリブリングやウージングとも呼ばれ、FFFプリントで頻繁に見られる欠陥です。押し出されたフィラメントの細い髪の毛のようなストランドが部品のエッジに付着し、全体寸法がわずかに大きくなり、表面が 덜 磨かれた状態になります

成形技術は現代製造に不可欠で、材料を金型キャビティに充填し、冷却後に金型の形状を採用させることで複雑な部品を生産します。広く使用される2つのプロセス、回転成形とロトキャスティングは同じ回転金型原理を共有しますが、材料と加熱方法で異なります。 回転成形 回転成形では、加熱された金型キャビティに材料(通常はポリマーまたは複合材)を充填し、金型を1つ以上の軸周りにゆっくり回転させます。遠心力が材料を内壁に押し付け、均一でシームレスなシェルを形成します。主な特徴: 金型と材料の両方を加熱 回転で均一な分布と肉厚を確保 タンク、貯蔵容器、大型中空品に一般的 ロトキャスティング ロトキャスティ
レーザー切断は物理ブレードの必要性を排除します。集束光ビームが材料を気化させ、従来工具の機械的摩耗なしにクリーンで精密な切断を生み出します。 産業界で最も普及している2つのレーザー源はCO₂とNd:YAG(しばしばNdと略記)です。特定材料と用途向けのシステム選定には、それらの技術的違いを理解することが不可欠です。 CO₂レーザー切断 CO₂レーザーは、二酸化炭素を常に含むガス混合物に電気を通すことで10.6µmの赤外光を生成します。ガスシリンダーには水素、ヘリウム、窒素も保持される場合がありますが、CO₂が主要キャリアです。ビームは高反射ミラーで反射され、ワークに集束されます。CO₂
産業機器