工業製造

溶融積層造形(FFF)において、押出は原料ポリマーを精密な形状に導くエンジンです。プリンターは加熱または軟化した材料をノズル(本質的にはダイ)を通して押し出し、層ごとに堆積させて部品を構築します。 押出とは 押出は、材料(一般的に熱可塑性樹脂)をその貯蔵容器より小さなダイを通して強制します。バックプレッシャーが軟化フィラメントまたはペレットを押し出し、吐出ストリームがダイの正確な幾何学を採用し、均一で制御された流れを生成します。 なぜ押出がFFF 3Dプリントに不可欠か 材料が滴下ではなく推進されるため、押出は一貫した断面寸法を提供し、垂れを減らし、ノズルの構造的完全性を維持します。結
製造企業はCADファイルでコンポーネントを設計・生産します。設計確定後、CADモデルを3Dプリンターにアップロードし、原材料から部品を造形します。ラピッドプロトタイピングは、このワークフローを活用して量産前のテスト用に迅速かつ機能的なプロトタイプを作成する分野です。 ラピッドプロトタイピングとは ラピッドプロトタイピングとは、CADファイルから迅速かつコスト効率よくプロトタイプを構築する一連の3Dプリント技術を指します。目的は設計意図の検証、フィットと機能の評価、開発サイクル早期の潜在的問題特定です。 ラピッドプロトタイピング vs 3Dプリント:主な違い 両プロセスとも3Dプリンター
ロストフォーム鋳造は、驚くほどシンプルながら洗練された製造技術で、ポリスチレンフォームを精密金属部品に変えます。プロセスは金型キャビティにポリスチレンペレットを充填するところから始まります。溶融金属を注ぐと、熱でフォームが膨張・気化し、金属が充填する空洞を残して固体鋳造品を形成します。この手法は精度と効率で航空宇宙と自動車分野で広く使用されています。 ロストフォーム鋳造のメリット 1. シンプルさ — インベストメント鋳造のような多段階プロセスと異なり、ロストフォームはフォーム挿入と金属注湯の2つの主要操作のみを必要とします。これによりセットアップ時間とエラーの可能性を削減します。 2
ネジ(頭部、シャンク、先端で構成)は世界で最も普及したファスナーです。多くは全ネジシャンクを備えますが、重要なサブセットは部分的にネジ山のあるボディで設計されています。この設計選択を理解することは、最適な荷重支持性能に依存するプロフェッショナルにとって不可欠です。 シャンクとは シャンクは頭部と先端を繋ぐ細い軸です。全ネジネジでは、シャンクの全長に定義ピッチで螺旋山が施されます。この構成によりネジを材料深く打ち込めます。対照的に、部分ネジシャンクは滑らかな非ネジ山セグメント(通常は最後の4分の1)を持ち、残り部分はネジ山が施されています。 なぜ部分ネジシャンクを設計するのか? 先端付近
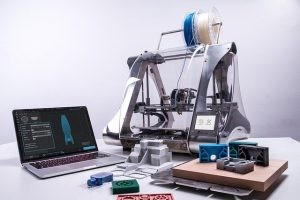
積層製造において、ラフトとブリムの選択はプリント品質、密着性、後処理労力に大きく影響します。両構造は基礎として機能しますが、異なる目的を果たし、プリント部品と異なる力学的相互作用を示します。 ラフトとは ラフトは最初に堆積される3層構造のフラットメッシュです。部品の初層よりわずかに大きく、ベッドの反りやレベリングの不均一を補償する安定した基盤を提供します。ラフトがモデル直下に位置するため、最初の数層を通じて強力な密着を促進します。 ブリムとは ラフトとは異なり、ブリムはプリントの初期周囲を取り囲む単層拡張です。部品の下には延びず、外側に広がり、「スカート」のようなカラーを形成し、ベッド
旋盤は金属加工の背骨であり、精密旋削から微細研磨まで任務を遂行します。フライス盤とは異なり、ワークを回転させながら固定工具で削ります。タレット旋盤はこの原理を採用しつつ、迅速で交換可能な工具システムで際立っています。 タレット旋盤の概要 タレット旋盤は、タレット(自動化されたマルチ工具ホルダー)を用いて切削工具を回転ワークに直接送り込む金属加工機械です。タレットにより、ワークや工具を主軸から外すことなく、最大12本以上の工具を数秒で切り替えられます。 タレット旋盤のメリット 工具交換能力により、タレット旋盤は従来旋盤より高いスループットと一貫性を提供します。主な利点: 高速工具交換:
信頼できるデジタルモデルの作成は、成功する3Dプリントの基石です。プリンターが材料を層ごとに積み上げる前に、オブジェクトの幾何学をデジタルファイル(通常STLまたはOBJ)で定義する必要があります。プロフェッショナルとホビイストの両方にとって問題は:どのツールが最大の制御、精度、最終プリントが意図と一致するという信頼を与えるか? コンピュータ支援設計(CAD) CADは3Dプリント可能モデル作成の業界標準です。SolidWorks、Fusion 360、Autodesk Inventorなどのソフトウェアは、ユーザーが精密な3D幾何学、または自動的に押し出される2Dスケッチを仮想サンドボ
1990年代半ば以来、バインダージェットは最も初期かつ汎用性の高い3Dプリント技術の一つとして際立ってきました。液体バインダーを微粉末ベッドに堆積させることで、遊び心のあるフィギュアから精密エンジニアリングコンポーネントまで、層ごとに固体オブジェクトを創造します。このガイドでは、仕組み、主要メリット、輝くまたは不足するシナリオを歩いていきます。 バインダージェット3Dプリントの仕組み バインダージェットは、ドロップオンパウダーとも呼ばれ、インクジェット式ヘッドでバインダー剤を粉末ベッドに噴霧します。プリントヘッドがプラットフォームを横断すると、バインダーが粉末を選択的に固化させ、内側から
金属部品を錆、腐食、摩耗から守ることは多くの業界で重要な課題です。最も効果的な解決策の一つが熱溶射です。これは加熱または溶融したコーティングをワークに堆積させる技術ファミリーです。その中で、プラズマ溶射はその精度、汎用性、優れた保護特性で際立っています。以下でプラズマ溶射の仕組み、有効性の理由、最も恩恵を受ける用途を解説します。 プラズマ溶射とは プラズマ溶射は、フィードストック(通常は液体または粉末)をプラズマジェットに吹き込んで溶融させる高エネルギーコーティングプロセスです。ジェットはアルゴンやヘリウムなどのガスを電気アークで電離して生成され、17,000°F(9,400℃)以上の温
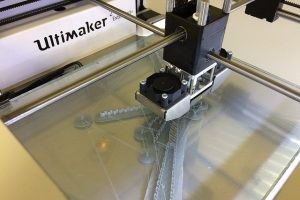
積層製造のランドスケープを探ると、選択的レーザー焼結(SLS)は基盤技術としてしばしば登場します。レーザービームを微粉末ベッドに照射し、プロセスが粒子を選択的に融合させて固体構造を形成します。物理的金型なしで、一度に一層ずつ。 選択的レーザー焼結の核心原理 1980年代にテキサス大学の研究者たちによって最初に実証されたSLSは、最も初期かつ汎用性の高い3Dプリント手法の一つとなりました。典型的なセットアップでは、連続波二酸化炭素レーザーが薄い粉末材料層を走査します。レーザーエネルギーは精密に制御され、標的領域のみが焼結温度に達し、隣接粒子が結合する一方で周囲の粉末は loose 状態を保
3Dプリントの世界を探ると、スライシングという用語があらゆる会話に登場します。プリンターが粉末または液体材料で造形するかどうかに関わらず、スライシングはデジタルモデルを機械読み取り可能なコマンドに変換する不可欠な橋渡しです。この記事では、スライシングが実際に何であるか、どう機能するか、なぜ信頼性の高い高品質プリントに不可欠かを解説します。 スライシングとは スライシングとは、CADで作成されたSTLファイルを3Dプリンターが追従できる一連の精密な指示に変換する専用ソフトウェアの使用を指します。ほとんどのプリンターはSTLファイルを直接解釈できません。どこに動くか、どれだけの速度で押し出す
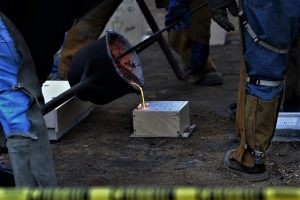
成形は、加熱または溶融材料をダイキャビティに導入し、ダイの幾何学を反映した部品を生産する基礎的製造技術です。永久型鋳造は、耐久性のある再利用可能な金型を採用することで差別化し、メーカーが同一金型から多数の高品質部品を生産できるようにします。 永久型鋳造の概要 永久型成形とも呼ばれるこのプロセスは、アルミニウム、銅、鋼、鉄、グラファイト、鉛などの堅牢な金属や合金で作られた金型を使用します。金型は予熱(通常400°F≒204℃まで)され、離型剤でコーティングされて接着を防ぎます。溶融材料をキャビティに注ぎ込みまたは射出し、冷却硬化後、完成鋳造品を取り出し、金型は次のサイクルの準備が整います。
多くの消費者は食料品がどう届くか考えたことがありませんが、スーパーマーケットは現代ジャストインタイム(JIT)製造に進化した実践の発祥地でした。カンバンの概念は小売で始まり、製造業に拡大しました。トヨタ、フォード、GMのような企業は必要な時だけ部品を発注し、高コストな在庫を排除し、サプライヤーにコスト管理のためのイノベーションを強いるプルシステムを構築しました。 高金利と高コスト融資の時期には、これらの自動車メーカーにとって在庫保有の負担を避けることが不可欠でした。1990年までにカンバンはリーン生産の基盤となり、堅牢な購買システムを推進し、サプライヤーにコスト管理のための革新を強いまし
原子番号30の亜鉛は、室温で中程度に脆い青白い金属です。免疫機能と代謝調節を支える必須ミネラルとして最もよく知られていますが、亜鉛のユニークな金属特性は多くの産業合金の基盤となっています。 耐食性 合金に組み込まれると、亜鉛は腐食速度を劇的に低下させます。酸化に免疫があるわけではありませんが、研究によれば同条件下で亜鉛は鋼鉄の約30倍遅く腐食します。この優れた耐性により、コンポーネントは著しい劣化なしで過酷な環境で生存できます。 低融点 亜鉛の比較的低い融点(約419℃)は、半田付けやその他の低温プロセスに最適です。亜鉛をスズや鉛と組み合わせた半田合金では、混合物を溶かすのに控えめな加
「3Dプリント」と「積層製造」はしばしば同義で使われますが、実際には技術の異なるスコープを記述しています。3Dプリントは層ごとにオブジェクトを構築することに焦点を当てた積層製造の特定サブセットであるのに対し、積層製造は材料を様々な方法で付加するより広範なプロセス群を包含します。 3Dプリントとは 3Dプリントは、CADソフトウェアからの指示に従い、通常ポリマーだが金属、合金、セラミックも増えている材料を連続層として堆積させ物理オブジェクトを作成します。フライス加工などの除去法が材料を削るのとは異なり、3Dプリントはゼロから部品を積み上げます。 積層製造とは 積層製造は、オブジェクトを形
溶融積層造形(FFF)、別名フィラメントフリーフォーム造形は、今日最も広く採用されている3Dプリント技術です。連続フィラメントを加熱ノズルから押し出し、プリンターが驚くべき精度で部品を層ごとに構築します。 #1) 3Dプリントの主流プロセス SLA、SLS、DLPなど多様な積層製造手法があるにもかかわらず、FFFが首位を維持しています。市場調査では全3Dプリントジョブのほぼ50%がFFFを使用しており、そのアクセス性と汎用性を裏付けています。 #2) コスト効率が高い FFFプリンターの低い初期コストと安価なフィラメント(PLAからPETGまで)により、スタートアップ、ホビイスト、大規
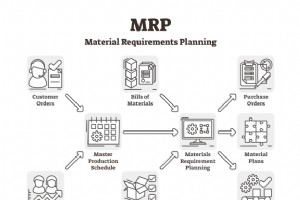
シンプルなスプーンから複雑な宇宙船まで、すべての製造品には基盤文書があります:図面。図面が設計意図を捉える一方で、部品表(BOM)はその設計を実現するために必要なすべての部品をリストします。 単一コンポーネントには通常正式なBOMはありません。代わりに、図面の備考欄に原材料と必要な二次工程を記録します。複数部品が組み合わさると組立図面が作成され、BOMがナット、ボルト、接着テープまで含むすべてのコンポーネントとその数量の確定リストになります。 成熟した製品の重要指標はBOMに見られます。最低限、各部品の明確な説明、組立あたりの数量、理想的には推奨調達先や市販部品番号が期待されます。推奨
3Dプリントが製造業を再構築する中、マルチマテリアル積層製造はその変革の最前線にあります。AMFGによれば、3Dプリント材料の世界市場は2029年までに約5億ドルに達すると予測され、技術の商業的インパクトの拡大を裏付けています。 マルチマテリアル3Dプリントとは マルチマテリアル3Dプリントは、単一マシンで1回のビルド中に2種類以上の異なる材料を堆積させることを可能にし、従来の積層製造を拡張します。プリンターはフィラメント、レジン、金属粉末をその場で切り替え、統合機能、多様な機械的特性、美的グラデーションを持つ部品を創造します。 歴史的背景 3Dプリンターが1980年代に登場した一方、
成形は、液体材料(最も一般的にはプラスチック、ゴム、その他ポリマー)を完成部品に成形する基礎的製造技術です。加熱後、材料を金型キャビティに注ぎ込みまたは射出し、冷却硬化させてキャビティの正確な幾何学を採用させます。最終目標は同じですが、材料の配置と硬化の方法は圧縮成形と射出成形で大きく異なります。 圧縮成形とは 圧縮成形は、予め加熱した材料を密閉金型キャビティ内で同時加熱と圧力で硬化させます。プロセスは、原材料(シート、スラブ、予め成形されたインサートの形が多い)をキャビティに直接配置するところから始まります。材料が必要温度まで加熱されると、金型上部にプラグを挿入します。これらのプラグは
電子ビーム溶解(EBM)は、金属部品を層ごとに造形する高精度積層製造技術です。真空チャンバー内で集束電子ビームを照射し、粉末を溶融・融着させて前層と一体化し、強靭で欠陥のないコンポーネントを生成します。 EBMとは EBMは、高エネルギー電子ビームで金属粉末を溶融する積層製造の一形態です。プロセスは酸化を防ぐため真空下で行われ、ビームが2,500℃以上に達することで材料の完全融着を保証します。 EBM vs 選択的レーザー焼結(SLS) EBMとSLSは共に熱で部品を成形しますが、材料処理の根本で異なります。EBMは粉末を完全溶融し、致密で等方的な部品を生成します。一方SLSは粉末を焼
産業機器