工業製造
製造施設は、原材料を完成品に変える精密切断技術に依存しています。その一つがロールスリッティングです。これは大型ロールをより狭く扱いやすい幅に切断する制御されたせん断操作です。 ロールスリッティングの概要 ロールスリッティングは、スリッターと呼ばれる専用機械を用いて、マスターロール(元の幅広ロール材)をより小さな寸法にトリミングします。スリッターの刃や切断面がロールの端部に作用し、製品の芯の完全性を保ちながら余分な材料を除去します。 ログスリッティング vs リワインススリッティング:違いは何か? ワークフローに応じて、ロールスリッティングは主に2つのモードで実行されます: ログスリッ

配管とHVACで広く使われる銅管は、強度、耐久性、天然の耐食性を兼ね備えています。100%リサイクル可能なライフサイクルを持つため、現代インフラの持続可能な選択肢となっています。 銅開発協会によれば、銅は100%リサイクル可能であり、その環境優位性を裏付けています。 1. 銅原料の製錬 工程は高温炉で始まり、銅原料を2,400°F(1,300℃)以上で加熱します。この溶解プロセスは金属を液体化するだけでなく、ニッケル、亜鉛、硫黄などの微量不純物を追い出します。結果として、管製造の業界標準を満たす高純度銅ストリームが得られます。 2. 管の鋳造 次に、溶融銅を精密加工された管金型に注ぎ
金属加工業界では、錆と腐食を防ぐための保護被膜が不可欠です。鋼鉄、アルミニウム、銀、スズ、カドミウム部品を保護する最も信頼される方法の一つがリン酸塩処理です。 リン酸塩処理とは リン酸塩処理(リン酸塩皮膜処理)は、リン酸を用いて金属部品表面に耐久性のある結晶層を形成する化学処理です。酸が外層に穏やかな制御された腐食を引き起こしますが、その結果生成されるリン酸塩結晶がバリアとなり、下地の金属を更なる酸化から保護します。 リン酸塩処理が重要な理由 均一で高密度なリン酸塩被膜を形成することで、このプロセスは以下を実現します: 特に湿潤や海洋環境での錆と腐食への感受性を低減 後続の塗装やコー
ネイラーとも呼ばれるネイルガンは、ネジをワークや物体に打ち込むための手持ち電動工具です。一般的に圧縮空気、可燃性ガス、電磁力で駆動されます。従来のハンマーに頼る代わりに、作業者はネイルガンで素早く便利にネジを打ち込めます。ネイルガンに精通している人でも、以下の事実には驚くかもしれません。 #1) ネイルガンは1950年代に登場 最初のネイルガンは1950年代に登場し、主に床工事用として建設会社に導入されました。初期モデルは分速40〜60本を打ち込み、マガジンあたり約400〜600本を収納可能だったとWikipediaに記載されています。 #2) 一部のネイルガンは爆発薬で動く はい、一
製造の現場では、フライス加工と研削加工はどちらもワークから材料を除去する二大基盤加工法です。この共通の目標を持ちながら、それぞれ異なる動作原理で、幅広い金属、合金、複合材に対して異なる目的を果たします。 フライス加工とは フライス加工は、フライス盤上で行われる制御された切削プロセスです。機械の回転カッターが固定されたワークに圧力を加え、徐々に材料を除去します。カッターの向きによって、フライス加工は主に2つに分類されます: フェイスミリング(面フライス): カッターの切れ刃がコーナーでワークに噛み合い、平面や複雑な形状を生成 ペリフェラル(またはフランケ)ミリング(周フライス): カッタ
ネジは建設、製造、日常の修理における締結の要です。確実な締結の鍵はドライブシステム、つまり工具と噛み合うネジ頭のパターンにあります。適切なドライブを選ぶことは、確実な接続を保証するだけでなく、トルクを最大化し、摩耗を減らし、ネジ頭の損傷を防ぎます。 #1) フィリップス頭(十字穴) 1930年代に米国技師ジョン・P・トンプソンが開発したフィリップスネジは、自己中心性のある十字形状で市場を席巻しています。4点の設計によりドライバーがより多くの面積で噛み合い、高トルクを伝達しながら工具のカムアウト(すべり)を防止します。自動車、電気、家電組立で広く使われています。 #2) 平頭(スロット、
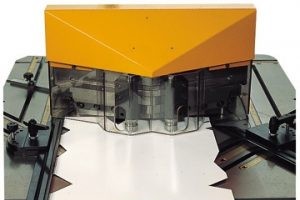
Photo: Williambeke ノッチングは、シートメタルの端部から材料を選択的に除去して形状を変える精密金属加工技術です。プレス機を使用し、不要部分をトリミングして所望の寸法と形状を得ます。 ノッチングの仕組み ノッチングはプレス機を用いたせん断加工です。ワークをしっかりクランプし、パンチがダイスを駆動して外縁から材料をせん断します。その結果、パンチ・ダイスセットのプロファイルに一致した、より小さく精密に形状されたワークが得られます。 一般的なノッチング方法 様々なノッチング方法が金属部品の特定部分を対象とします: チューブノッチング — 中空チューブの端部や側面から余分な部分
釘やボルトから橋梁、構造部材まで、ガルバニズド鉄は現代建設の定番素材です。そのルーツは17世紀に遡りますが、近年では従来の鋼鉄や他の合金に代わる信頼性が高くコスト効率に優れた代替材として人気が急上昇しています。 ガルバニズド鉄とは ガルバニズド鉄は、保護層として亜鉛でコーティングされた素鉄です。亜鉛は犠牲陽極として機能し、下地の鉄の代わりに腐食することで部品の構造的完全性を保ちます。このシンプルかつ強力なバリアは、水分と酸素が下地の金属に到達するのを防ぎ、さびと劣化につながる酸化プロセスを効果的に阻止します。 ガルバニズド鉄 vs 普通鉄 普通鉄は100%鉄で保護被膜がありません。一方
フライス盤とは異なり、旋盤はワークを回転させながら固定された切削工具で切削、研磨、ナーリング、穴あけ、旋削を行う工作機械です。ワークをしっかりとチャッキングし、回転させながら工具で材料を除去します。旋盤は古代エジプト(紀元前4000年頃)にまで遡りますが、現代の金属旋盤は今日の精密製造において不可欠となっています。 金属旋盤の解説 金属旋盤、またはメタルレースは、鉄鋼、アルミニウム、銅、鉄などの金属とその合金の加工に特化して設計されています。切削工具を固定しワークを回転させることで、旋削、穴あけ、研磨、ナーリングなど多様な加工を高精度かつ高い再現性で実行します。 木工旋盤が軟らかい材料
ボーリングは、ワークに既に存在する穴を拡大する精密機械加工です。旋盤、フライス盤、専用ボーリング装置のいずれで行う場合も、目標は常に同じです:周囲の材料の完全性を保ちながら、清潔で正確な拡大を達成することです。 ワンパスボーリングとは ワンパスボーリングは、切削工具で穴を一度だけ通過させます。この技術は鋳鉄部品で最初に普及し、以前は表面仕上げと寸法精度を損なっていた複数パスの必要性を排除しました。その効率の鍵はダイヤモンドメッキ工具にあり、研磨面が一度の通過で材料を剥ぎ取ります。 マルチストロークボーリングとは 対照的に、マルチストロークボーリングは複数回の連続パスで段階的に材料を除去
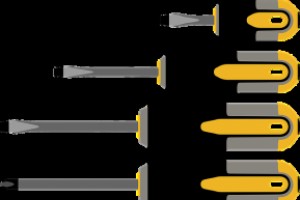
ドライバーは、ネジの取り付け、取り外し、締め付け、緩めに不可欠な基本工具です。ドライバーの長く幅広いシャンクがネジ頭に噛み合い、回転させてネジの位置を調整します。基本設計は馴染み深いものですが、その進化と多様性には興味深い知見があります。 #1) 中世まで遡る歴史 考古学的発見により、ドライバーは15世紀から存在していたことが確認されており、ドイツとフランスでの使用が記録されています。これらの初期の起源からヨーロッパ全土に広まり、やがて世界中で無数の職種で不可欠な工具となりました。 #2) 6種類以上のドライブタイプに対応 フィリップス頭が最も一般的ですが、ドライバーは6種類以上の異な
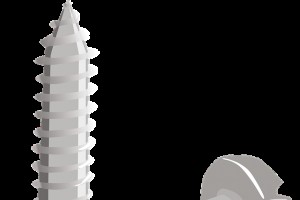
ネジは、その特徴的な螺旋山を形作る2つの主要な方法で製造されます:ねじ立てとねじ転造。両プロセスともねじ山を形成しますが、目的、技術、対象部品で異なります。以下で各工程を解説し、製造とエンジニアリングで重要な違いを明らかにします。 ねじ立てとは ねじ立ては、ナットや予めドリル加工された穴など、ワーク内部にねじ山を形成する精密プロセスで、材料を切り取りません。専用工具であるねじ転造ダイスを機械で材料に押し付けます。ダイスが金属を螺旋形状に押し込み、ネジの外側ねじ山と一致する滑らかで高強度の内部ねじを形成します。 ねじ立ての主なメリット: 材料の結晶構造が切削で乱されないため疲労強度が向
ブロー成形は、加熱した樹脂を空気や不活性ガスで膨らませて中空プラスチック部品を製造する精密製造技術です。材料が膨張して空洞を形成し、冷却によって形状が固定されることで、軽量かつ堅牢な部品が得られます。 押出ブロー成形 押出ブロー成形は業界の主力プロセスです。溶融プラスチックを環状ダイスから押し出し、チューブ状の「パリソン」を形成します。圧縮空気でシリンダー金型内のパリソンを膨らませ、均一な中空部品を作ります。冷却(通常は常温)後、部品を取り出してトリミングと仕上げを行います。 押出は連続運転(連続押出)または間欠運転(バッチベース)で実行可能です。連続生産はペットボトルなどの大量生産品に
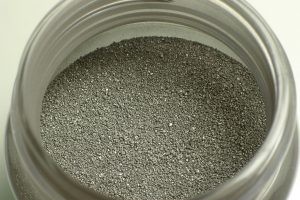
製造業では、粉体塗装と従来の塗装が広く採用されている表面仕上げ技術です。どちらも金属やその他の基材に保護層を形成しますが、材料、施工方法、性能結果で根本的に異なります。これらの違いを理解することで、耐久性、美観、環境コンプライアンスの観点から最適な仕上げを選択できます。 粉体塗装とは 粉体塗装は、微細な乾燥粒子(粉体)を静電気でワークに吹き付けます。塗布後、オーブンで加熱し、粉体を溶融(熱可塑性)または化学架橋(熱硬化性)させて均一で硬い被膜を形成します。液体溶剤を使用しないため、揮発性有機化合物(VOC)排出を削減し、液体塗料より環境に優しい代替手段となります。 主な利点: 優れた
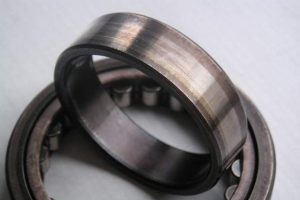
バーニッシングは、滑らかな工具でワーク表面を擦ることで表面を精密に変形・改質する技術です。研削やホーニングほど知られていませんが、表面微細欠陥の除去と仕上げ品質の向上という独自のメリットがあります。 1. バーニッシングは極めて滑らかな仕上げを生み出す 研磨済み工具を材料表面に滑らせることで、表面の微細な凹凸(アスペリティ)を圧縮し、従来の研磨に匹敵する仕上げを実現します。滑らかさの度合いは加圧、材料硬度、工具形状に依存します。自動車部品では、表面粗さをRa=1.6µmからRa=0.2µmまで低減できます。 2. ボールバーニッシング:コスト効率に優れた代替手法 従来のバーニッシング工
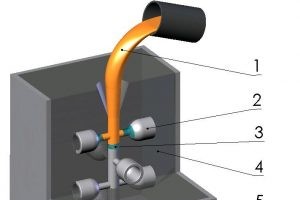
消失型鋳造の世界では、ロストフォームとフルモールドの両技術が複雑な金属部品の製造に広く用いられています。どちらも溶融金属を注ぐとパターンが気化するという原理ですが、パターン材料、金型構造、典型的な用途で異なります。 ロストフォーム鋳造とは ロストフォーム鋳造は、発泡スチロール(通常は発泡ポリスチレン)製パターンを砂型内に配置するところから始まります。溶融金属の熱でパターンが気化し、すぐに金属が充填される空洞が残ります。このプロセスでは別途コアや型ライニングが不要で、滑らかな仕上げと高い寸法精度が得られます。 フルモールド鋳造とは フルモールド鋳造は、ワックス製パターンを砂充填コアで包みま
面取りは、ワークの端面や肩部から材料を選択的に除去し、精密な寸法と滑らかな仕上げを得る加工プロセスです。使用する機械によって、旋盤またはフライス盤で面取りを行うことができます。 旋盤面取り 旋盤面取り(ターニングとも呼ばれる)は、旋盤の固定された切削工具を使用しながらワークを回転させます。工具は単一平面で切削し、部品の直径を減らして平らで対称な面を作ります。旋盤は厳しい公差を維持できるため、シャフト、スピンドル、ベアリングなどの円筒形や丸い部品に最適です。 フライス面取り フライス面取りはフライス盤で行われ、切削工具が回転しワークは固定されたままです。フライスヘッドは通常複数のフルート
原子番号13を持つアルミニウムは、製造業全般で広く使用される銀白色の金属です。軽量、高強度、天然の耐食性というユニークな特性の組み合わせにより、自動車部品からキッチン用品まであらゆる用途で不可欠な素材となっています。しかし、この多才な金属について、多くの人々が誤解を抱いています。 #1) 珍しい金属だ 実はアルミニウムは地球の地殻で最も豊富な金属であり、その組成の約8%を占めています。元素の状態では稀にしか存在しませんが、約300種類の鉱物、主にボーキサイトから抽出されます。これらの鉱床が広く分布しているため、19世紀後半以来、世界中でアルミニウム生産が急増しています。 #2) 錆びる
インベストメント鋳造(ロストワックス鋳造とも呼ばれる)は、自動車、航空宇宙、スポーツ用品、医療機器など幅広い業界で採用が拡大している高度に評価された金属加工技術です。明確な利点がある一方で、導入前に検討すべき特有の課題も存在します。インベストメント鋳造とはインベストメント鋳造では、まず目的の最終形状に合わせたワックス・モデルを作成します。このワックス・パターンをセラミック・スラリーでコーティングし、乾燥させて硬いシェルを形成します。セラミック層が硬化したらワックスを溶かして排出し、元のモデルを反映した空洞を残します。この空洞に溶融金属を流し込み、固化させてワックス・パターンのほぼ完璧なレプリカ
製造企業は、原材料を完成品に変えるために接合と成形の両プロセスを活用しています。どちらも使用可能な部品を作ることを目的としていますが、根本的に異なる技術です。接合プロセスとは接合プロセスは、2つ以上の部品を融合して新しい統合オブジェクトを作り出します。例えば、別々の部品から消費者製品を組み立てる場合などです。ほぼあらゆる材料を接合でき、材料ごとに複数の方法があります。例えば、木材フレームは釘打ちやボルト締めで、金属板は溶接やハンダ付けで接合できます。接合には、部品に力や熱を加えて結合する専用工具や設備が必要です。一般的な接合技術には以下があります:溶接ろう付けハンダ付け接着(接着剤)釘打ちねじ
産業機器