工業製造

誘導溶接のトップ5メリット:省エネ、高精度、クリーン、自動化親和性 誘導溶接は、電磁誘導で局所熱を生成する高周波プロセスで、速度、精度、一貫性を求めるメーカーにとって定番手法になりつつあります。誘導コイルを通じて高周波エネルギーを流すことで、ワークピースを直接加熱し、外部熱源不要でエネルギー浪費を最小化します。 #1) 卓越したエネルギー効率 従来アークまたは抵抗溶接比で、誘導溶接は電力消費を30%〜40%削減可能。この効率は運用コスト削減とカーボンフットプリント縮小に直結し、大規模メーカーとサステナビリティ重視企業に高く評価されます。 #2) 精密・集中熱 発生熱がターゲットエリアに限定さ
マシンネジ完全ガイド:定義、特徴、材質、用途 ファスナーは多様な形状がありますが、ネジは最も認知度高い存在です。螺旋ネジ山で材料へ食い込み、2つ以上のコンポーネントを固定。すべてのネジがこの基本原理を共有する一方、マシンネジは他ファスナーと一線を画す独自特性を持ちます。このガイドではマシンネジの独自性、定義、プロが精密作業で選ぶ理由を説明します。 マシンネジの基本 米国機械学会(ASME)によれば、マシンネジは直径0.75インチを超えないことで定義されます。ネジ山はより細かくも粗くもなり得ますが、鍵基準はサイズ上限。より大きいものは通常構造用またはラグスクリューに分類。 マシンネジは均一ネジ
ダイカッティング:金属・プラスチック・木材の精密加工マスター ダイカッティングは、精密設計されたダイスに材料を押し当てることで、シートメタル、プラスチック、木材を成形する実証済み製造手法です。油圧または電動パワーで実行されることが多く、クリーンエッジと厳しい公差を最小廃棄物で実現します。 歴史的ルーツ 1900年代初頭に出現し、靴類等消費財で最初に普及。数十年を経て金属加工、プラスチック製造、木工で不可欠ツールへ進化、その汎用性と再現性ゆえに。 ダイカッティングの主要タイプ フルカット — 材料全厚を切断。 穴あけ(パーフォレーティング) — 通気や美観パターン用の多数浅穴作成。 スコアリ
製造 vs 生産:スコープと焦点の決定的違い 多くのプロフェッショナルが製造と生産を混同し、用語を互換的に使用しています。両者とも投入物を完成品へ変換しますが、異なるスコープと焦点を持つ明確に区別されるプロセスです。 製造とは? 製造は、専用機械と工具を用いて原材料を完成品へ変換する構造化されたマルチステップ手順です。製造現場では、原料投入が切断、サイジング、成形、組立を経て有形最終アイテムへ。この変換は産業革命以来劇的に進化し、機械化生産が大量出力を初めて可能にしました。 製造には多様な具体的技術が含まれます: 加工(ファブリケーション) プレファブリケーション ラピッド製造(3Dプリン
レーザー彫刻技術の6つの重要知見 レーザー彫刻は、ジュエリー、キーホルダー、カッティングボード、アパレルまで幅広い製品へパーソナライズ詳細を追加する定番手法になりました。インクや塗料に頼る従来手法と異なり、レーザー彫刻は集光レーザーエネルギーで表面を加熱し、精密で永続的なマーキングを作成します。 #1) 速度とシンプルさがレーザー彫刻を際立たせる メーカーがレーザー彫刻を好むのは、最小手動介入で高速・再現性ある結果を提供するからです。適切にキャリブレートされた機械なら複雑パターンを数秒で彫刻可能で、手工具や化学エッチングより遥かに効率的。 #2) ビームは驚異的に小さい — 分数ミリメートル
プレス機械の種類と機能:パンチ/スタンピング/プレスブレーキ/スクリュープレス プレス機械(成形プレスとも呼ばれる)は、制御された圧力でワークピースを再成形・リサイズする堅牢な産業デバイスです。熟練ツールセッターにより操作され、シンプルな切断から複雑な曲げまで幅広い機械加工タスクを実行可能。すべてのプレス機械が同じコア原理(加圧力)を共有しながら、メカニズム、能力、典型ユースケースで異なります。以下で最も一般的な4タイプを解説し、各動作原理を説明します。 パンチプレス パンチプレスは製造現場で最も馴染み深い存在です。油圧またはCフレームラムでクリーンな穴あけやエンボス加工を実行。クラシックC
旋盤の仕組み完全ガイド:旋削機械の基礎から応用まで メーカーにとって旋盤は精密機械加工の基盤です。ワークピースを回転させ固定切削工具を当てることで、滑らかな表面、精密直径、複雑形状を生成可能。古代エジプトに遡り、旋盤はワークショップで最も永続的なツールの一つです。 旋盤の動作原理 すべての旋盤は同じ基本原理を共有します:ワークピースが回転し、工具は静止。これは工具が動きワークピースが静止するフライス盤と対照的。回転運動によりカッターが材料を均一に除去し、高速・高精度仕上げを実現します。 主要コンポーネントにはワークピースを把持し回転駆動する主軸台(ヘッドストック)、長尺や重量物を保持し第二支
銅配線 vs アルミ配線:どちらが最適な選択か? 電気システム設置やアップグレード時、適切な導体材料選択は安全性、信頼性、コストに不可欠です。銅とアルミニウムは住宅・商業配線で最も広く使われる2金属で、それぞれ明確な利点とトレードオフがあります。以下で主要特性、実用性能、業界ガイドラインを解説します。 銅配線:実証済みスタンダード 銅は70年以上、電気配電のバックボーンです。人気の理由: 高い引張強度 — 銅の引張強度はアルミニウム比約40%高く、設置時や振動での断線リスク低減。 低熱膨張 — 加熱時膨張がアルミニウムより小さく、接続部とスプライスポイントでの緩み最小化。 優れた導電性 —
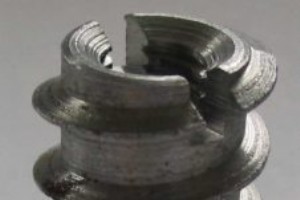
インサートナット完全解説:仕組み、種類、必須理由 Photo: Alexander Patrik 六角ナットが日常ハードウェアを支配する一方、多くの用途で異なる形状が必要です。インサートナットは内外両方にネジを持つ円筒形ファスナーで、材料にねじ込みまたは打ち込み後、ボルトで固定できます。馴染み薄く見えても、様々な締結課題への信頼できる解決策です。 インサートナットとは? インサートナットは、ボルト用内部ネジとホスト材料へ噛み合う外部ネジを組み合わせた中空ファスナー。このデュアルスレッド設計により、ナットを木材、金属、複合材へ埋め込み、後続ボルトの強力なアンカーポイントを作れます。 インサートナ
錆びたネジ・ボルトを安全に外す:専門家の実証済みテクニック5選 錆びたネジやボルトに遭遇すると、あらゆるプロジェクトが停滞します。ほとんどのファスナーは鉄合金、特に鋼で作られており、酸化しやすいです。錆が進行すると、ネジやボルトがネジ穴に接着し、取り外しをフラストレーションに満ちた苦労へ変えます。以下は、それらの頑固なファスナーを安全かつ効率的に解放する信頼性の高いステップバイステップ手法です。 1. 浸透性錆除去剤を塗布 表面錆には、WD-40スペシャリスト、リキッドレンチ、PBブラスターなどの高品質浸透錆除去剤が第一防衛線です。ネジ頭部全体にたっぷりスプレーし、10〜15分浸透待機。浸透
スポット溶接完全解説:プロセス、メリット、課題 スポット溶接(正式名称:抵抗スポット溶接)は、薄い金属シートを接合する高速・エネルギー効率に優れた技術です。銅合金電極を通じて高電流パルスを流し、接触帯を溶融温度まで加熱し、ミリ秒単位でシートを融合する固相溶接を形成します。 スポット溶接のコアメカニズム 典型的なスポット溶接セットアップでは、2つの銅合金電極がワークピースをクランプし、制御された電流を接触領域に通電。電気抵抗、機械的圧力、精密電極形状の組み合わせが局所熱を生成し、接合界面のみで金属を溶融。電流遮断後、電極は位置保持し、溶融金属が冷却凝固して強力な結合へ。 プロセスは3フェーズに
旋削 vs 穴あけ加工(ボーリング):主要機械加工プロセスの違い 精密製造において、旋削とボーリングは金属と木材コンポーネントを成形する基盤的機械加工技術です。同じ基本原理(静止切削工具で材料除去)を共有しますが、ワークピースの異なる部分を対象とし、異なる機械で実行されます。 旋削とは? 旋削は回転ワークピースの外面を成形するプロセスです。旋盤が部品を保持し、切削工具(通常鋭利ブレード)が材料へ送り込まれます。ワークピースが回転すると、工具が制御された均一な方法で材料を剥離。軸受け、スピンドル、ギア、その他円筒形状の製造に最適です。 サブプロセス:テーパー、球面、ハードターニング、ネジ切り
代表的融解溶接5技法:アーク/レーザー/誘導/酸素燃料/固体反応 材料を溶融接合する融解溶接はいくつかの専門技法へ進化しました。以下は最も広く採用される5手法で、各々が独自の熱源、作業環境、産業用途を持ちます。 #1) アーク溶接 アーク溶接は最大6,000°F(3,300℃)に達する電気アークを使用。自動車修理から洋上油田、専用装置で水中まで多様な現場で適用可能。 #2) レーザー溶接 レーザー溶接は高集光光ビームで局所熱を生成し接合部を溶融。その精度と速度で航空宇宙と電子機器製造に最適。 #3) 誘導溶接 誘導溶接は急速変化磁場で熱を発生させ、熱源とワークピースの直接接触を排除。この非接
プロが押さえるべき主要冶金用語6選 鉄、アルミニウム、銅、チタンから、金属は現代生活を支えています。建物、車両、電子機器など、これらの材料は無数の製品に不可欠です。このガイドでは、すべてのプロフェッショナルが理解すべき6つの主要冶金用語を解説します。 #1 鉄系(フェロウス) 冶金学でフェロウスとは、主要金属が鉄である合金を指します。純鉄は一般的ですが、銅、ニッケル、マンガン等と組み合わせて特性向上を図ることが多々あります。組成で鉄が実質的部分を占める場合、その合金はフェロウスと分類されます。 #2 非鉄系(ノンフェロウス) 逆に、ノンフェロウス金属は鉄をほぼ含まないか、含まない合金です。こ
摩擦ドリリング:熱発生切削で高速・クリーンな穴あけ 従来ドリリングは回転切削工具がワークピースから物理的に材料をせん断除去します。対照的に摩擦ドリリングは、摩擦から発生する熱を利用して材料を軟化・除去し、よりクリーンで高速なプロセスを実現します。 摩擦ドリリングとは? 摩擦ドリリング(サーマルフリクションドリリングとも呼ばれる)は、耐熱性セメント化超硬製の特殊設計円錐ビットを使用します。ビットが軸方向圧力下で回転すると、ビットと材料間の摩擦が局所熱を生成し、基材を溶融させて最小抵抗でビットを前進させます。 仕組み プロセスは円錐ビットを目的の穴位置に合わせることから始まります。工具回転開始時
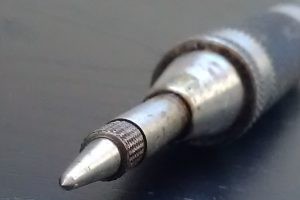
パンチツールとは? 木工職人必携の基礎ガイド Photo: Txikillana パンチツールは多くの木工作業の基本コンポーネントです。金属加工で使われる大型パンチプレスとは異なり、パンチツールは小型精密金属ロッドで、木材の切断、成形、後続作業への準備に用いられます。ハンマー、木槌、ノミと組み合わせてクリーンな切断、材料除去、精密ドリルポイント設定に使われることが多々あります。 パンチツールの解説 典型的なパンチツールは、片端に鋭利なベベルチップ、もう片端に鈍い丸みを帯びた端を持つ細い金属ロッドで構成されます。作業者は鋭利チップをワークピースに当て、鈍い端をハンマーや木槌で叩きます。衝撃力で鋭
プラズマ切断 vs レーザー切断:違いと使い分け 金属加工の切断技術選定時、プラズマとレーザー切断が原理、性能、安全性でどう異なるか理解することが重要です。両技術とも高精度ですが、それぞれ独自の強みと理想的ユースケースがあります。 レーザー切断:集光光の力 レーザー切断は1960年代半ばに始まり、微小スポットに集光された高増幅光ビームに依存します。CNC(コンピュータ数値制御)システムがビームをガイドし、複雑なデザインと厳しい公差を実現。最も一般的な3レーザータイプ: CO₂レーザー — 非鉄金属とプラスチックの幅広い切断・彫刻に優れる。 Nd:YAGレーザー — 高エネルギー密度で厚い鉄
ホーニング入門:精密表面仕上げの初心者ガイド Photo: Emok ホーニングは、金属と合金コンポーネントの表面を精緻化する重要な機械加工技術です。自動車ピストン、航空機タービンブレード、高性能ナイフ、精密ギアなど、一貫した滑らかな仕上げは性能、耐久性、製造効率に不可欠です。 ホーニングとは? 高速で動作するラッピングとは異なり、ホーニングは遅く制御された研磨作用でワークピース表面から微小粒子を除去します。ホーニングストーン(樹脂やエポキシで結合された研磨工具)が部品に作用し、同時に成形と研磨を行います。結果、表面粗さが低減し、寸法精度が向上した表面が得られます。 ホーニングストーンの仕組み
クロムメッキ完全解説:プロセス、手順、用途、装飾/硬質クロムの違い クロムメッキ(一般にクロムめっきと呼ばれる)は、金属表面に薄いクロム層を堆積させる精密電気めっき技術です。自動車ホイールから手術器具まで、この仕上げは耐食性と高光沢外観の両方を提供します。 クロムメッキの基礎 本質的に、クロムメッキは電気化学プロセスです。ワークピースをクロム系溶液(通常はクロム酸無水物混合物)を含む浴に浸し、電流を流します。電流がクロムイオンをワークピース表面へ駆動し、そこで還元され均一な金属コーティングを形成します。 ステップバイステッププロセス 1. 前処理:パーツを入念に洗浄・脱脂し、密着を損なう油分

回転成形完全ガイド:中空プラスチック部品製造のすべて Photo Stephan Courtois 回転成形(ロトキャスティングとも呼ばれる)は、幅広い形状とサイズで高品質な中空プラスチック部品を製造する汎用製造プロセスです。射出成形が固体コンポーネント作成に優れる一方、均一な壁厚と中空内部が要求される場合に対応できません。回転成形は熱と回転を用いて金型内面を均一にコーティングし、軽量、強靭、コスト効率に優れた部品を生み出すことでそのギャップを埋めます。 回転成形の基本 典型的な回転成形サイクルでは、乾燥粉末またはプレフォームドレジンを中空(多くは円筒形または球形)金型に注入します。金型はレジ
産業機器