工業製造

現代旋盤が実行する7大コア加工操作 旋盤は精密製造に不可欠であり、ハードウッドから高強度合金まで幅広い材料を、ワークピースを回転させ静止工具を当てることで再成形可能です。以下は現代旋盤が日常的に実行する7つの主要加工プロセスで、各々が業界ベストプラクティスとエンジニアリング専門知識に基づいています。 1. 切断 切断は鋭利なブレードがワークピースから材料を分離する基本操作です。適切な工具形状と送り速度で、旋盤は余分ストックのトリミング、テーパー削り、円筒部品の成形を高い寸法精度で効率的に実行できます。 2. 穴あけ 内蔵ドリルビットにより、旋盤で清潔で同心な穴をファスナー用に作れます。旋盤の
切断釘 vs 線釘:建設用途での主要違いを理解する 釘は、細いシャフトを物体に打ち込み、平らな頭部でタイトなグリップを作る必須ファスナーです。基本メカニクスは多くの人に知られていますが、釘には主に切断釘と線釘という異なる製造プロセスを経た明確な種類があることはあまり知られていません。 切断釘とは? 切断釘(角釘とも呼ばれる)は18世紀後半に起源を持ちます。1795年、米国技師ジェイコブ・パーキンスが平板金属を楔形ヘッドと鈍い先端を持つ特徴的形状へせん断する生産方法を特許取得しました。結果、四方向に切れ込みが入った正方形プロファイルと、引き抜き抵抗性のある平らな先端を持つ釘が生まれます。 線釘
非消耗型鋳造法の理解:種類、メリット、用途 鋳造は、溶融金属を金型キャビティに注入し固化させて固体部品を作る基礎的金属加工技術です。基本原理は同じですが、採用手法により金型が再利用可能かどうかが決まり、鋳造プロセスは消耗型と非消耗型に分類されます。 消耗型鋳造とは? 消耗型鋳造では、金型は溶融金属を1サイクル保持するよう設計されます。金属(多くの場合、鉄、鋼、アルミニウム)が2,800°F以上の温度に達するため、金型内部は熱衝撃、変形、完全破壊を受ける可能性があります。結果、金型は各鋳造後に廃棄または再形成されます。典型例: 砂型鋳造 シェルモールド鋳造 インベストメント鋳造(ロストワック
クロムの5大キーファクト:ステンレス鋼から驚異の反射率まで クロムは周期表の91遷移金属の一つです。その光沢ある銀灰色仕上げにより、モーターサイクル部品から高級銀食器メッキまで幅広い用途で人気です。現代製造でこの金属が不可欠である理由を示す5つのキーファクトを紹介します。 #1) クロムはステンレス鋼の核心成分 ステンレス鋼(イノックスとも呼ばれる)は鉄、クロム、炭素を合金化して製造されます。望む特性によりますが、クロム含有量は通常重量比11%以上から始まります。この重要元素こそがステンレス鋼に耐食性と耐久的外観を与えます。 #2) クロムは錆を防ぐ 鉄が容易に酸化するのに対し、クロムは薄く
超音波加工:プロセス、メリット、限界を解説 超音波加工(超音波振動加工とも呼ばれる)は、高周波振動と研磨粒子を用いてワークピースから材料を除去する精密製造技術です。急速な微視的振動を生成することで、工具が微細砥粒スラリーを表面に高速で駆動し、熱や大きな工具力を必要とせずに材料を削り取ります。 超音波加工の仕組み プロセスの核心は、通常20kHz〜200kHzの周波数で振動する超音波工具です。作動時、工具がスラリー(通常は研磨粒子と水の混合物)を高速でワークピースへ推進します。研磨粒が微視的カッターとして働き、衝撃と研磨の組み合わせで材料を侵食します。エネルギーが微小で高速なパルスで供給される
鉄 vs 鋼:組成・特性・用途の決定的違い 鋼と鉄は現代製造の基盤ですが、組成、特性、日常用途で明確に異なります。 鉄とは? 鉄(原子番号26)は地球上に自然存在する光沢ある延性金属です。クロム色の表面が光を反射し、強磁性の性質により他の磁性金属を引き付けます。 産業用途を超えて、鉄は人体に不可欠なミネラルです。赤血球内の酸素輸送タンパク質であるヘモグロビン合成を触媒します。不足すると鉄欠乏性貧血(倦怠感、虚弱、息切れ)を引き起こします。鉄豊富な食品源:牛肉、鶏肉、牡蠣、豆類、レンズ豆、魚、葉物野菜、全粒パン、強化シリアル。 鋼とは? 鋼は主に鉄と炭素からなる鉄系合金で、重量比約2.14%の
ボルトとナットが六角形な理由:形状の背後にあるエンジニアリング ファスナーの世界では、六角形がデファクトスタンダードです。家具、家電から自動車シャーシ、構造用鋼まで、六角ボルトとナットは至る所にあります。なぜこの六辺形状が普遍的選択となったのでしょうか? 精度とトルク効率 六角ファスナーは6つの平面を提供し、レンチやソケットが精密な角度で係合できます。六角ボルトを30°回すと工具が次の平面へ移動し、スムーズな「カチッ」という感触がクロスドライブを防ぎ、一貫したトルク適用を保証します。対照的に四角ファスナーでは次の面と揃えるのに90°回転が必要で、労力は4倍、エラー余地も大きくなります。 6面
レーザー切断技術の5つの重要知見 製造は従来のブレード切断からレーザーベースソリューションへ進化しています。レーザー切断は高エネルギービームを用いて材料を精密に気化・溶融させ、熱影響部(HAZ)を最小限に抑えたクリーンな切断を実現します。 #1. 技術は50年以上前から存在 未来的な評判にもかかわらず、レーザー切断は1960年代半ばに始まりました。ウェスタンエレクトリック工学研究センターが最初の機械を先駆け、ダイヤモンド表面へ微小穴をレーザー切断することに成功し、超精密作業へのプロセス潜在力を実証しました。 #2. 一部システムはレーザー溶接も兼ねる レーザーカッターはCO₂、Nd:YAG、
スウェージナットの理解:航空宇宙用途で薄板を確実に固定する仕組み Photo: Douglas W. Jones スウェージナット(セルフクリンチングナットとも呼ばれる)は、航空宇宙と高性能産業で広く使用される特殊なネジ付きファスナーです。予めドリルされた穴の周りの薄板を拡張させることで、従来ナットを上回る永久的で耐振動性のアンカーを作ります。 スウェージナットの概要 従来ナットと異なり、スウェージナットは基部に狭い内向きリング(クリンチングリング)を備えます。穴に打ち込まれると、このリングが周囲の金属を変形させ、ナットがその場で「スウェージ(カシメ)」固定されます。結果、重荷重や温度極限下で
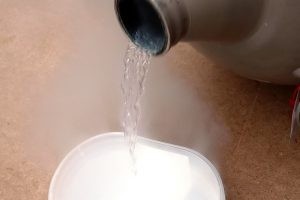
クライオローリング:極低温が金属強度をどう変えるか Photo: Cory Doctorow 金属加工において、圧延は重厚ローラーで金属を圧縮し、均一厚さと改善された機械的特性を達成するプロセスです。熱間・冷間圧延が一般的ですが、より高度な技術であるクライオジェニック圧延(クライオローリング)は、極限温度までプロセスを進め、さらなる利点を引き出します。 クライオローリングとは? クライオローリングは、通常-238°F〜-460°F(-150℃〜-280℃)の極低温で実行される圧延プロセスです。これらの温度では金属が著しく硬く脆くなり、従来圧延で見られる典型的な硬度低下なしに、優れた歪み硬化が可
主要研削盤タイプと用途ガイド:ベンチ/ベルト/表面/ギア/ダイ 研削盤は、回転砥石を用いてワークピースから材料を除去する重機です。フライス盤が回転切削工具を静止部品に当てるのとは異なり、研削盤の砥石が静止ワークピースの表面を削り、精密仕上げや大量材料除去を行います。 ベンチ研削盤 ベンチ研削盤はベンチ型フレームをベースに設計され、通常2つの砥石(荒削り用と仕上げ用)を備えます。作業台に直接取り付けられ、オペレーターが容易にアクセスでき迅速なセットアップが可能で、スピードと精度の両方が求められるワークショップの定番です。 ベルト研削盤 ベルト研削盤は研磨剤コーティングされたベルトをワークピース
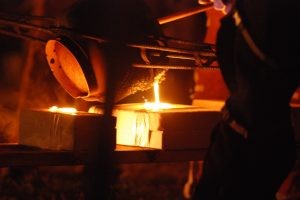
鉄から鋼へ:製鋼プロセスのステップバイステップ概要 世界で最も多用途な材料である鋼は、鉄と炭素の合金です。典型的な組成は約97%鉄、1%炭素(微量元素含む)で、無数の産業で求められる強度と耐久性を提供します。北米では、米国鉄鋼協会の報告によれば、生産鋼の3分の2以上が毎年リサイクルされ、そのサステナビリティ資格を裏付けています。 なぜ鋼は生鉄から始まるのか すべての鋼製品は生鉄から始まります。鉄と炭素の正確な配合が鋼の特性を定義します:炭素含有量が高いほど硬度と強度は増しますが、錆びやすさが増し、溶接が困難になることもあります。これらの要素バランスが望む性能達成の鍵です。 生鉄の製錬 生鉄は
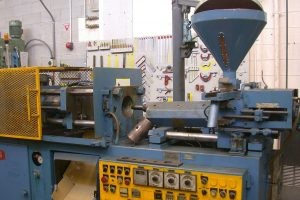
射出成形完全ガイド:ペレットから完成品まで 19世紀後半に開発された射出成形は、現代製造の基盤であり続け、多種多様なプラスチック部品を生産しています。原料プラスチックペレットを加熱溶融させ、精密に設計された金型キャビティに射出することで、高精度と再現性を実現します。 射出成形の基礎 射出成形は、ホッパー、ヒーター、往復スクリュー、ノズル、金型を統合した専用機械に依存します。これらのコンポーネントが調和して働き、溶融プラスチックを金型キャビティの幾何学を正確に再現した部品へ変換します。 原料供給 ペレットは機械のホッパーに投入され、往復スクリュー上に落下します。スクリューの回転作用と内蔵ヒータ
ダイヤモンドターニング:先端光学部品向け超精密加工 製造の世界では、旋盤加工(ターニング)は工作機械で固定切削工具を用いてワークピースから材料を除去する基盤的プロセスです。ワークピースを保持して回転させながら、工具が材料の精密な部分をスライスします。ダイヤモンドターニングは、ダイヤモンドチップ切削工具を採用することでこの古典的手法を昇華させ、前例のない精度と表面品質を実現します。 ダイヤモンドターニングの仕組み 基本原理は従来のターニングと同じです:旋盤が部品を保持し、固定カッターが噛み合います。違いは切削エッジにあり。天然または合成のダイヤモンドチップが工具に取り付けられます。ダイヤモンド
穴あけ加工の3手法:ピンローラー、パンチ&ダイ、レーザー完全ガイド 穴あけ加工(パーフォレーション)は、材料に一連の穴を作る精密製造技術です。左の画像は固体基板でのプロセスを示し、均一な穴アレイが機能性を高めています。 穴あけ材料は通気性向上、分離容易化、光と流体の通過を可能にし、多くの用途で不可欠な利点を提供します。 穴あけを達成する3つの主要手法があり、それぞれ異なる材料と生産目標に適しています。 #1) ピンローラー ピンローラーは大量生産ラインの定番です。ピンアレイを備えた円筒ローラー(加熱または冷却)が材料上を通過し、均等間隔の穴を開けます。加熱ピンは熱可塑性プラスチックや複合材な
フォアハンド溶接 vs バックハンド溶接:違いと使い分け 溶接は、金属部品を溶融状態まで加熱し、その後凝固させて強力な結合を形成する基礎的な製造技術です。コア原理(溶融と融合)はすべての溶接法で一貫していますが、技術者は通常、フォアハンドまたはバックハンドの2つの手持ちスタイルのいずれかで作業します。これらのスタイルの違いを理解することで、各ジョブに適した技術を選択できます。 フォアハンド溶接の解説 フォアハンド溶接(プッシュ溶接とも呼ばれる)は、溶接トーチを溶加棒の前に位置させます。オペレーターはトーチをワークピースの右側で約30度の角度に保持し、溶融池に直接向けます。この向きはより深い溶
金属元素と非金属元素:主要な違いを解説 周期表には118の確定元素があります。大半は金属カテゴリに分類されますが、かなりの少数が非金属で、表の右側を占めています。配置の違いを超えて、金属と非金属は日常用途に影響を与える明確な物理的・化学的特性を示します。 金属元素とは? 金属は正イオンを形成する能力と金属結合フレームワークによって定義されます。これにより、高い導電性、光沢、延性といった共通特性を持ち、建設、電子機器、産業で不可欠です。代表例:鉄、銅、銀、水銀、鉛、アルミニウム、金、白金、亜鉛、ニッケル、スズ。 非金属元素とは? 非金属は金属結合を持たず、通常正イオンを形成しません。結果として
金属酸洗いのメリットとデメリット:包括的概観 酸洗いは食品保存のピクルスとは無関係の金属加工処理で、ピクルリカーと呼ばれる酸性溶液を用いて、金属オブジェクトやワークピースの表面不純物と汚染物を除去します。アイテムをリカーに浸すことで、表面酸化物、スケール、その他残留物が溶解し、よりクリーンで滑らかな仕上げが得られます。 酸洗いのメリット 正しく実行されれば、酸洗いは均一で無欠点の表面を提供します。低コストで簡潔なプロセスであり、腐食生成物、スケール、その他表面堆積物を効果的に除去します。リカーの酸性特性が不要物を溶解し、よりクリーンで魅力的な金属表面を作ります。 ジュエリー業界では、銅やスタ
ネオジム磁石コーティング:高性能磁石を腐食から守る ネオジム磁石は、セラミック磁石の10倍以上に達することもある卓越した強度で知られています。しかし、この強力さには脆弱性が伴います:酸素と水分への曝露が時間とともに腐食を引き起こす可能性があります。保護コーティングは盾となり、磁石コアを環境要素から密封し、耐用年数を延ばします。 ニッケル ニッケルはネオジム磁石の業界標準コーティングです。薄いニッケル層は自然に酸化を防ぐため、磁性部品と電気めっき用途の両方に最適です。適用されると、ニッケルはネオジムを腐食から守る強固なバリアを形成します。 クロム クロム(クロムめっき)も同様の利点を提供します
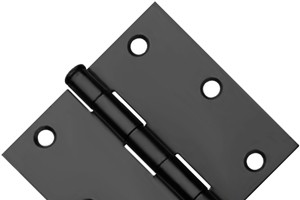
ヒンジ取り付けタイプ5選:トップ/フラッシュ/スウェージ/180°/オフセット ヒンジ選定時、マウントタイプが2つの木材や金属ピースへの取り付け方法を決定します。ドアヒンジは通常ドアと枠に取り付けられますが、他の用途では異なるマウントソリューションが必要です。以下で業界で最も一般的な5つのヒンジマウントタイプを解説します。 #1 トップマウントヒンジ トップマウントヒンジでは、ナックル(ヒンジのピボットを形成する噛み合いプレート)がヒンジ面の上に位置します。この設計によりピボットラインが取り付け材の上部表面に来るため、ヒンジに明確な視覚ラインが生まれ、しばしばより堅牢な外観になります。 #2
産業機器