工業製造

3Dプリントは、シンプルなFFF(熱溶解積層法)から高度なレーザー支援技術までスペクトラムを持ちます。指向性エネルギー堆積(Directed Energy Deposition、DED)は後者を体現し、高出力レーザーで堆積同時材料溶融を実現します。 DED 3Dプリントとは DEDはレーザー指向型積層造形プロセスで、ノズルから材料堆積と集束ビームによる溶融を同時実行。プリンターのレーザーが原材料(一般に金属またはポリマー複合材)を押出し直後に照射し、パーツ次層を形成する固化トラックを生成。 FFFとDEDの比較 両者とも層ごとにオブジェクト構築ですが、メカニズムが大きく異なります。FF
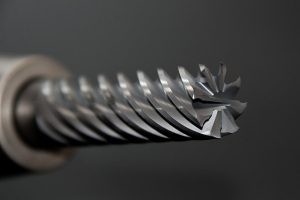
フライス盤は回転カッターで定置ワークピースを成形する精密製造工具。旋盤がワークピースを回転させるのに対し、フライス盤は材料を静止させ、工具が切削・穴あけ・輪郭加工を行います。 #1) 1700年代に発明 最初の真のフライス盤は18世紀に登場。フランス技師ジャック・ド・ヴォーキンソンが1745年、現代フライスに近い回転ヤスリを特許取得。数十年後、サミュエル・リーヒが機能的プロトタイプを構築し、フライス盤の産業製造基盤としての地位を確立。 #2) 横型または縦型配置 フライス盤はカッター配向で縦型/横型に大別。縦型ミルはスピンドル直立で、穴あけ、タッピング、複雑プロファイル切削に最適。横型
デザイナーと消費者が3Dモデルを売買する場所をご存知ですか? 3Dプリントマーケットプレイスは、プロデザイナーと即プリント可能オブジェクトを必要とする誰とを繋ぐオンラインハブです。ゼロから設計する代わりに、ユーザーは膨大なライブラリから実証済みファイルを検索・ダウンロードし、プロジェクトに最適なモデルを入手できます。 3Dプリントマーケットプレイスの姿 これらプラットフォーム(通常Webサイト)はクリエイターとバイヤー間の信頼できる仲介役。STL、OBJ、3MF等形式の数千CADファイルをホストし、即時ダウンロード可能。ライセンス、価格、場合によってはプリントサービスも提供。 企業とホ

多くの消費者は3Dプリントをプラスチックベース技術と認識していますが、現代産業用プリンターは高強度金属パーツを製造可能です。これら機械は従来FFFプリンターのように溶融金属を押出すのではなく、粉末床融合アプローチで層ごとにオブジェクトを構築します。 金属3Dプリントの基礎 金属プリンターは微細粉末(典型的に30〜60µm範囲)をビルドプレートへ堆積。粉末は通常、鋼、チタン、アルミニウム、特殊合金。一層敷き詰め後、高エネルギー源が粒子を選択融合し、固体シェルへ結合。パーツ完成まで繰り返し。 金属粉末は乾燥・非流動性のため、結合は焼結(融点未満加熱で粒子凝集)または溶融(金属完全液化)で発
ネジは産業と日常生活で最も普及したファスナーの一つです。ボルトが別途ナットに依存するのとは異なり、ネジは自らネジ山を材料に切削し、2つ以上の面を固定します。何度もネジを使ったことがあっても、各コンポーネントの機能を知らないかもしれません。このガイドでは、ほぼすべてのネジタイプに共通する必須パーツを分解解説します。 先端(チップ/ポイント) 先端はネジの最前端部分。鋭利なテーパーチップが材料に食い込み、切削動作を開始。硬い基材では狭い尖ったチップがスムーズな貫通に不可欠。鈍い/幅広チップは抵抗や損傷の原因になります。 ネジ山(スレッド) ネジ山はシャンクを囲む螺旋リッジ。ネジを回すと、ネ
3Dプリントは現代製造の基盤となり、産業横断でラピッドプロトタイピングとオンデマンド生産を可能にしています。多様な積層技術が存在しますが、すべて共通の基盤「コンピューター支援設計(CAD)」に依存します。パーツがプリントされる前に、熟練デザイナーがCADソフトでデジタルレンダリングしなければなりません。 CADとは コンピューター支援設計とは、専用ソフトウェアでオブジェクトの詳細デジタルモデルを作成する実践です。製造では、CADツールでエンジニアが正確なジオメトリ、寸法、公差を定義し、プリントパーツが機能的・美的要件を満たすことを保証。各プログラムに強みがありますが、すべてのCADプラッ
3Dプリントでは多くのシステムが加熱レジンを液体/半固体状態で押出し層構築。この技法は一貫した材料フローとゴースティング等欠陥低減を実現しますが、最終パーツは固体でなければなりません。光重合(UV硬化とも呼ばれる)が、堆積レジンを耐久性ある剛性オブジェクトへ変換するクリティカルステップを提供します。 光重合の基本 光重合は、紫外線(UV)光を用いて特殊配合レジン内で重合反応を開始する硬化プロセス。UVビームがレジンに照射されると、フリーラジカル連鎖反応が生じ、ポリマー鎖が架橋し、材料を流体から固体へ変換。このプロセスは多くのレジンベース3Dプリンターのバックボーンです。 すべてのプリン
3Dプリントは試作と完成部品に迅速・コスト効率良い製造を提供します。しかし、安全プロトコル無視ではリスクを孕んでいます。 #1 – 安全ゴーグル着用 眼保護は不可欠。米国労働統計局によれば年間約20,000件の職場眼損傷が発生。3Dプリンター起因事例は稀ですが起こり得ます。ゴーグルが熱材料飛散と飛来デブリから保護。 #2 – 手を近づけない ほとんどの3Dプリンターはフィラメント/レジンを200〜400°F(約93〜204℃)まで加熱後堆積。直接接触で重度火傷リスク。プリンターと造形物が冷却完了するまで取り扱わないこと。 #3 – ゆるい服装を避ける 高速移動ベルト、スプール、エクスト
精密機械加工の世界において、平削り(プレーニング)と成形削り(シェーピング)は、原材料を完成部品へ成形する2大基盤プロセスです。共通目標「材料除去」を共有しながら、各々異なるメカニズムで動作し、異なる表面特性を提供。これらニュアンス理解が、与えられたパーツや生産要件に最適な手法選択を助けます。 平削り(プレーニング)とは 平削りは、固定切削工具が回転ワークピースに押し付けられる伝統的機械加工技法。材料が刃下で回転する際、工具が薄層をスライスし、平坦な平面を生成。この作用から「プレーニング」と呼ばれます。工具刃は典型的に直線高品位超硬インサート、送り速度は慎重に制御され一貫した表面仕上げを
積層造形において、ブリッジは造形物の2つの隆起部分を接続し、たるみと崩壊を防ぐ重要な機能です。プロフェッショナル3Dプリント施設は、複数オーバーハングや複雑形状を持つパーツで構造完全性を維持するためブリッジを活用します。 ブリッジとは ブリッジは、2つのサポート間のギャップを跨ぐように意図的に押出されたフィラメントラインです。建築の橋に因む名の通り、表面を水平に「橋渡し」し、無支持だと落下する材料を支えます。 ほとんどのプリント可能モデルは1つ以上のブリッジを必要とする隆起領域を含みます。2つの高点間で短い直線フィラメント走査をプリントすることで、ブリッジは一時的スキャフォールドを作り
すべてのケーブルが銅やアルミニウムではありません。速度と信頼性が重要なとき、データはガラスのストランド(光ファイバー)を通って伝わります。今日、光ファイバーはグローバルインターネットのバックボーンを支え、家庭とビジネスを超高速・干渉フリーなネットワークへ接続しています。 光ファイバーケーブルとは 光ファイバーケーブル(光ファイバーとも呼ばれる)は、数千本の微細ガラスストランド(シリカ)を束ねたケーブルです。各ストランドは人間の髪の毛ほどの直径ですが、光速でデジタル信号を伝送し、数十キロメートルで10 Gbps以上の帯域幅を達成できます。 メーカーはケーブルに構造、性能、用途を示す規格ラ
3Dプリントは主要な積層造形技術として、専用ノズルで原材料を層ごとに堆積させオブジェクトを構築します。様々なプリンターモデルが存在しますが、すべて一貫したワークフロー(準備、造形、仕上げ)に従います。 ステージ1:準備 プリント開始前、設計がデジタル形で存在する必要があります。エンジニアがCADソフトで3Dモデルを作成し、全寸法とディテールを規定する精密ファイルを生成。ファイル確定後、プリンター制御システムへ転送され、機械固有指示へ変換されます。適切な準備には、プリンターキャリブレーション、適切材料選択、プリントベッドセットアップ(密着精度と寸法安定性確保)も含まれます。 ステージ2:
3Dプリント設計時に繰り返し登場する2用語:インフィル(内部充填)とシェル(外殻/パリメータ)。これらコンポーネントはすべてのプリントに不可欠で、強度、材料使用量、造形時間を決定します。以下で各用語の意味、違い、重要性を説明します。 インフィルとは インフィルはパーツ内部を充填する材料です。スライサーで選択したパターン(一般にライン、グリッド、ハニカム、ジャイロイド等)に従い、層ごとに堆積。ユーザーはインフィル密度をパーセンテージで指定可能。0%で中空、100%で完全中実。一般的な産業プリントでは20〜40%インフィルで強度と材料節約のバランスを取ります。Autodesk研究によれば、多
射出成形は19世紀後半以来、プラスチック製造のバックボーンとなってきました。積層造形の急成長にもかかわらず、疑問は残ります:3Dプリントは真に射出成形を置き換えられるのか? 射出成形の理解 射出成形は、溶融プラスチックを精密設計された金型キャビティへ高速射出するプロセス。材料冷却後、完成パーツが排出されます。この手法は速度、再現性、大規模生産での複雑形状製造能力で支持されています。 3Dプリントが提供するもの 3Dプリント(積層造形)はデジタルモデルから層ごとにパーツを構築。FDM、SLS、SLA等の多様な技術が熱可塑性樹脂、レジン、金属粉末を使用。最小限の金型でラピッドプロトタイプや
ファスナーの世界では、ネジは家具組立から構造建設まで至る所で使用されます。ボルトとは異なり、ネジは先端が尖り、外部ネジ山が材料に食い込み、確実な結合を生みます。多数のネジタイプの中でも、アイボルト(アイスクリュー)は吊り下げ用途専用に設計された特徴的なループヘッドで際立っています。 アイボルト(アイスクリュー)とは スクリューアイとも呼ばれ、アイボルトの決定的特徴は、ネジシャフト頂部にあるループ状フープです。フラットヘッドやフィリップスヘッドネジがドライバーで締め込むのに対し、アイボルトは予めあけた下穴へねじ込み、多くの場合レンチやTハンドルで設置。ループヘッドは標準ドライバーで回せない
あらゆる3Dプリントワークフローにおいて、プリントベッドは層ごとにオブジェクトを支える基盤です。多くの材料がこの役割を果たせますが、ガラスは実証済みの性能と信頼性で業界標準となっています。 均一な熱分布 ガラスベッドは表面全体に熱を均等に分布させます。この均一性が、反りや寸法不正確さを招く局所的温度スパイクを防止。ポリマーや金属ベッドと異なり、ガラスはFDM(熱溶解積層法)等で典型的な高温下でも変形を抵抗します。 滑らかでグレインフリーな仕上げ ガラスは完全に平坦でガラスのように滑らかな表面を提供するため、最終パーツは設計者の意図した公差を保持します。粗い・粒状ベッドはプリントにテクス
すべての3Dプリンターはノズルでビルドプラットフォームへ材料を押出します。ほとんどのプリンターはシングルノズルですが、新たなクラスのマルチノズル3Dプリンターは2つ以上のノズルを備え、それぞれ異なるフィラメントやレジンを扱えます。これら機械はマルチマテリアル積層造形専用に設計され、剛性プラスチック、柔軟エラストマー、導電性フィラメントなど、異なる材料を単一パーツ内で組み合わせることを可能にします。 マルチノズル3Dプリンターの基礎 従来のシングルノズル機と異なり、マルチノズルプリンターはプリントヘッドアセンブリに複数の押出しヘッドを装備。モデルにより2〜4個の独立ノズルを持ちます。各ノズ
押出しは現代3Dプリントの基石です。プリンターにはFFF(熱溶解積層法)、SLA(ステレオリソグラフィー)、SLS(選択的レーザー焼結)など多様な形態がありますが、ほとんどは微細ノズルから材料を押出し、層ごとにオブジェクトを構築します。このプロセスが均一性、寸法精度、表面仕上げを保証し、試作と最終生産の双方で極めて重要です。 押出しとは 押出しとは、材料をダイスまたはノズルを通して強制し、ダイスの断面形状に成形する機械的行為です。材料は通常、流動性を高めるため加熱されてから開口部を押し出されます。一度押出されるとダイスの幾何形状を取り、単一連続ストリームから複雑形状を生産可能にします。
インパクト押出しは、プレス(メカニカルまたは油圧)を用いて金属スラグをダイスを通して強制し、成形する高力金属成形技術です。従来の押出しとは異なり、常温またはそれに近い温度で単一の強力な衝撃によりスラグを変形させます。 インパクト押出しの仕組み プロセスでは、金属スラグがパンチとダイスの間に配置されます。プレス作動時、パンチがスラグを一撃で打ち、ダイスを一気に貫通させます。スラグはダイス形状を採用し、排出後エジェクターが完成パーツを取り出します。 主なメリット インパクト押出しには製造業にとって魅力的な複数の利点があります: 冷間加工 – 予熱不要でエネルギー節約と歪み低減 単一衝撃操
鋼(頑強な鉄炭素合金)は、ボルトから橋梁まで現代インフラを支えています。しかし、その強さそのものが執拗な敵「腐食」に対して脆弱です。鋼の劣化メカニズムを理解することは、構造物保護と寿命延長の第一歩です。 腐食とは 腐食は、純金属を酸化物形態へ変換する電気化学反応です。鋼の場合、鉄原子が酸素と水分と反応し、錆として現れる酸化鉄を形成。このプロセスは不可避ですが、適切な材料と処理で制御可能です。 なぜ鋼は腐食するのか 鋼には酸素に高反応性の鉄が含まれます。乾燥空気中でも大気中酸素が金属表面へ浸透。水や湿度が存在すると反応が加速し、保護的だが最終的には破壊的な錆層を生成。すべての鋼グレードが
産業機器