工業製造

ベアリングは機械の円滑な回転を可能にする不可欠な部品です。中央の開口部に軸を通すハウジングで構成され、軸が最小限の摩擦で回転できるようにします。すべてのベアリングはこの基本設計を共有していますが、ピローブロックベアリング(プラマーブロックとも呼ばれる)は、多くの産業用途に対応する堅牢で即取り付け可能なソリューションを提供します。 ピローブロックベアリングとは ピローブロックベアリングは、中心部にベアリングユニットを内蔵した取り付け可能なハウジングユニットです。ハウジングはベアリングの両側に突出し、小さな取り付け穴を備えています。これらの穴にボルトを通して、作業面やフレームにしっかりと固定します
デニムやフットウェアからケーブル導管、データドライブまで、グロメット(アイレットとも呼ばれる)はあらゆる場所で使われています。これらの小さなリング状の部品は、あらかじめ開けられた穴にはめ込むことで、部品を固定し、鋭利なエッジから保護する役割を果たします。 グロメットとは グロメットは、あらかじめ開けられた孔にはめ込む薄い円形部品です。流体やガスの接続をシールするOリングとは異なり、グロメットは機械的な保護と安定性を提供します。ほとんどのグロメットは、周囲の素材をしっかりと掴むフレア(広がり)のある側面を持ち、ズレを防いで長期間の固定を実現します。ストレートタイプも存在しますが、フレアタイプの方
3Dプリント技術は製造業を大きく変革しています。調査によると、試作、コンセプト実証、少量生産が上位3つの用途となっています。産業用プリンターは数メートルにも及ぶ大型機ですが、デスクトップ3Dプリンターはデスクの上に置けるコンパクトさが特徴です。 デスクトップ3Dプリンターとは デスクトップ3Dプリンターは、作業台の上で原材料(主にフィラメント)から物体を造形するコンパクトな機械です。設置面積が小さいため、専用のラボスペースを必要とせず、オフィスや小規模工房での導入に最適です。 ビジネスでデスクトップ3Dプリンターが選ばれる理由 小規模工場や研究開発ラボではスペースが貴重です。デスクトッププリン
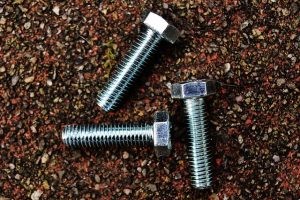
ボルトはほぼすべての機械アセンブリで不可欠なファスナー。基本設計共有しつつ、各パーツが確実で振動耐性あるジョイント確保に不可欠役割。以下でボルトを信頼性高く効果的にする必須要素を分解。 ヘッド ヘッドはボルト頂部に位置し、工具用主要グリップ面提供。用途により複数ヘッドスタイル、各々トルク特性と使いやすさで選択: 六角(ヘックス): クラシック6面ヘッド。標準レンチ/ソケットセット対応 スロット付六角: 六角形状に単一スロット追加、マイナスドライバー対応。トルク容量とスペース制約両立 ソケットキャップ: インパクト工具/クイックトルク適用向け扁平ヘッド すべての場合、ヘッド設計が狭小ア
ファスナーは特定リセス(ドライブタイプとも呼ばれる)で設計され、様々なドライバー/ビット形状に対応。これらリセスがファスナー締付け方法、伝達可能トルク量、カムアウト耐性を決定。以下で最も一般的なドライブリセスを概説し、各最適適用場面を説明。 四角(ロバートソン) 四角ドライブリセス(ロバートソンとも呼ばれる)はヘッドに真正方形スロット。この設計が他タイプ比で高トルク伝達、カムアウト大幅低減を実現。これら優位性から、石膏ボードフレーミング、キャビネット、一般木工プロジェクトで標準選択。 スロット(一字) スロットドライブは単一水平溝で、平刃ビット使用。四角/十字比で低トルクだが、シンプ
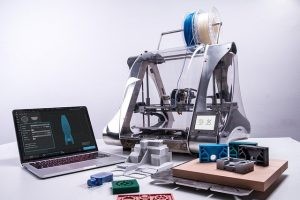
熱可塑性樹脂は現代3Dプリントの基石です。ほぼすべてのFFF(熱溶解積層法)プリンターが熱可塑性フィラメントスプールを頼りに、層ごとにオブジェクト構築。プリント中、プリンターがフィラメントをヒーテッドノズルへ供給、溶融、精密ストリーム押出しでビルドプレートへ堆積。材料冷却で硬化、パーツ次層形成。 熱可塑性樹脂とは 熱可塑性樹脂は加熱で軟化、冷却で固化するポリマー。自然状態では剛性だが、ガラス転移温度以上で可塑化し成形可能。この可逆的挙動が押出しベース製造に理想的。 押出しレディ設計 FFFプリンターは押出しプロセス中心設計。ヒーテッドノズル形状が押出しフィラメント断面制御、一貫層堆積確
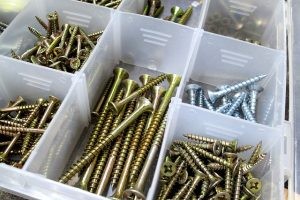
すべてのネジ(特殊「グリブ」タイプ除く)はヘッドを持ち、ドライバー/ドリルビット受けとなります。ヘッド形状は多様ですが、2大カテゴリーへ集約:皿ネジ(カウンターシンク)と非皿ネジ(ノンカウンターシンク)。違い理解で、プロジェクトに適したファスナー選択が可能。 皿ネジヘッドとは 皿ネジヘッドはテーパー形状で、ネジが材料表面とフラッシュ(面一)になるよう沈み込みます。テーパーがシャンク方向へ徐々に狭まり、ネジ締込み時にヘッドが埋没。この設計は木工、特に家具(リクライナー、テーブル、キャビネット等)で常見。触感滑らか/安全必須場面で、ヘッド面一化で衣類引っかけや怪我防止。 非皿ネジヘッドとは
生産は日々頼る製品へ原材料を変えるエンジン。製品が大量生産されようが単一顧客向けにテーラーメイドされようが、核心目的は同じ:リソースを消費準備完了の完成品へ変換。 すべての製造がこの基本変換に従う一方、アプローチは大量生産とカスタム生産の2カテゴリーに大別可能。これら手法の差異理解が、ビジネスの製品/市場に適した戦略選択を助けます。 大量生産とは 大量生産は単一製品の大量ロットを標準化プロセスで創出。概念ルーツは産業革命、工場が数千同一アイテム組立開始。現代大量生産施設も同原理(アセンブリライン、専用機械、多くの自動化)でスループット最大化と単位コスト最小化。 速度が大量生産の特徴。
3Dプリントはもはやニッチホビーではなく、メインストリーム製造フォースです。直近市場調査によれば、グローバル3Dプリンター売上は過去5年で約80%急増、業界アナリストはトレンド継続を予測。 低コスト化とアクセシビリティ向上 3Dプリンター初登場時、平均単価約20,000ドルで大企業のみ購入可能。今日、価格スペクトラムは崩壊;エントリーモデル1,000ドル(約15万円)から、多くのコンシューマーグレードは500ドル(約7.5万円)未満で入手可能。この民主化でユーザーベースが産業企業からホビイスト、教育者へ拡大。 新規・高度プリントプロセス登場 おなじみFFF(熱溶解積層法)を超え、現代3
3Dプリントはビルドプレートへ原材料を層ごと堆積しオブジェクト構築。プリンター記事を読むと「ロード(road)」という用語に遭遇し、初心者は困惑しがちです。熱溶解積層法(FFF)において、ロードとはノズルがプリント面をなぞる細く連続した押出しフィラメントラインを指します。 ロードとは FFF等押出しベースプリンターでは、ノズルが溶融プラスチックビードを放出し、即座にベッド上で固化。このビードがロードで、そのパスが各層輪郭を定義。ロードが後続層の基盤となり、寸法精度と構造完全性を確保。 ロード生成プロセス FFFプリンターはスプールからフィラメントをヒーテッドノズルへ供給。プリントヘッド
電解研磨(エレクトロポリッシング/電気化学研磨とも呼ばれる)は、金属ワークピースから微量材料を除去する精密表面仕上げプロセス。電解質浴に浸漬し直流電源接続で表面酸化溶解、鏡面仕上げを実現。製造企業が電解研磨を選ぶ5大理由を紹介。 #1) 超滑らか仕上げ 従来研磨や化学機械加工と異なり、電解研磨はマイクロラフネスと微細ピットフリーな表面を提供。金属原子均一除去でマイクロテクスチャレベル測定可能、肉眼でも滑らかな仕上げ。表面品質が性能直結する航空宇宙コンポーネント、医療デバイス等に最適。 #2) 複雑形状対応 プロセスがバルク電解質浸漬頼みで直接接触工具不要なため、完全浸漬可能なあらゆるパ
製造手法は大別して積層造形と減法製造の2カテゴリー。両者ともプラスチック、熱可塑性樹脂、鋼、カーボンファイバー等原材料を完成パーツへ変換。最終目標は同じでも、達成プロセスは根本的に異なります。 積層造形とは 積層造形では、ビルドプラットフォームへ材料を層ごとに堆積しパーツ構築。伝統的製造の逆プロセス:切削除去ではなく材料追加。ほとんどの積層造形パーツは3Dプリンターで製造され、フィラメント/レジンをノズルから押出し/溶融、ベース層構築後連続層スタックで最終ジオメトリ完成。材料が必要箇所のみ配置されるため、最小廃棄で複雑形状製造可能。 減法製造とは 減法製造は固体材料ブロックから開始、切
製造企業はシンプルな切断から複雑な手法まで、多様な材料除去技術を活用。研磨ジェット加工(ペンシルブラストとも呼ばれる)は後者グループに属します。高速微細研磨粒子ストリームで、ワークピース構造完全性を損なうことなく不要材料を精密除去。 研磨ジェット加工とは 研磨ジェット加工は、微細研磨粒(直径0.001インチ / 約25µmまで)を加圧ガスストリームで噴射。粒子衝突で最小熱発生にて材料削除し、ワークピース幾何形状を保持し熱歪み回避。 プロセス仕組み コア装置はベンチマウントノズルとエア/不活性ガスコンプレッサー。コンプレッサーがガスと研磨媒質(典型的に酸化アルミニウムまたは炭化ケイ素)
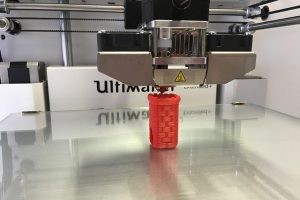
熱溶解積層法(FFF)は積層造形の業界標準となりました。ホームラボから生産ラインまで、FFF 3Dプリンターはフィラメントからオブジェクトを構築し、世界中で最も広く使用されるカテゴリーです。 直近市場データによれば、FFFは全3Dプリント売上の約70%を占め、コンシューマー/商用両セグメントでの汎用性とアクセシビリティを裏付けています。 #1 – 層ごとの構築 減法技術と異なり、FFFプリンターは材料を薄いスライス単位で堆積。ヒーテッドノズルがフィラメントを押出しビルドプレートへ、連続層で最終ジオメトリ完成まで積層。 #2 – フィラメントがコア材料 すべてのFFFシステムは熱可塑性
3Dプリンターはデジタルモデルに依存し、原材料を物理オブジェクトへ変換。FFF(熱溶解積層法)、選択的レーザー溶融、選択的レーザー焼結、電子ビーム溶解いずれも、サポート形式に準拠したモデルファイルを解釈します。今日、業界標準は3D製造フォーマット(3MF)で、すべての主要プリンター向けに統一・堅牢な仕様を提供。 3MF概要 2015年4月、3MFコンソーシアムにより発表された3MFは、XML上に構築されたオープンソースフォーマット。軽量・拡張可能構造が3Dプリントワークフロー専用設計され、CADツールとスライサーで世界的迅速採用を実現。 デザイナーがCADでモデル作成、3MFでエクスポ
3Dプリントはシンプルな自然乾燥法から高度なUV硬化技術へ進化。VAT光重合は代表例で、紫外線でレジンを固化し、極めて高精細なパーツを構築します。 VAT光重合とは VAT光重合では、液体フォトポリマーレジンをバット(槽)に充填してからプリント開始。プリンター光源がレジンを層ごとに選択硬化し、所望ジオメトリへ硬化。押出しベースプリンターと異なり、材料は堆積されず、既に存在するレジンのみが硬化されます。 主要バリエーション: ステレオリソグラフィー(SLA) デジタルライトプロセッシング(DLP) マスクステレオリソグラフィー(MSLA) VAT光重合 vs FFF(熱溶解積層法)
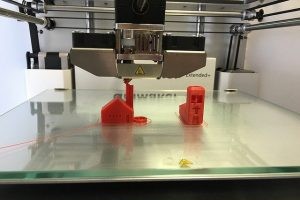
STLファイル(Standard Triangle Languageの略)は3Dプリントのバックボーン。ホビイストから業界プロまで、複雑ジオメトリをプリンターへ転送するデファクト標準フォーマットです。 #1. 圧倒的シェアの3Dプリントファイル形式 多くのプリンターが多様なファイルタイプを受け付けますが、STLが最も広く使用されています。新機種のデフォルト形式であることが多く、ほとんどのスライサーソフトが最終プリントファイルとしてSTL出力。 #2. 1980年代後半からのレガシー 一般認識とは異なり、STLは最近の発明ではありません。形式は1987年、アルバートコンサルティンググルー
ブロー成形は中空オブジェクトとパーツ製造に広く用いられる製造技術。プラスチックを可塑化するまで加熱し、シェルへ成形。すべてのブロー成形法が中空コンポーネントを生み出しますが、押出しブロー成形は押出しステップで溶融プラスチックを金型へ強制する点で差別化されます。 押出しブロー成形の基本 押出しブロー成形は押出しとブロー成形原理を融合。まず原料ペレットを溶融・押出しし、チューブ状パリソンを形成。次にパリソンへ空気注入し、溶融プラスチックを精密金型内壁へ拡張密着。プラスチック冷却固化後、パリソン除去で中空パーツが完成し、即使用可能。 押出しブロー成形のメリット 高生産速度 – 多くの他ブロ
FFF(熱溶解積層法)プリンターは材料を連続層で堆積しオブジェクトを構築。フィラメントが最も一般的な原料ですが、多くのシステムはロッド、スラリー、ペレット等代替形態対応設計されています。各材料形態のニュアンス理解が、特定用途への最適ソリューション選択を助けます。 ロッド ロッドはプラスチック/熱可塑性樹脂の固体シリンダーで、プリンターのホットエンドへ直接供給。ノズル通過時に材料加熱し、押出しに必要な正確温度まで溶融。溶融プラスチックがビルドプラットフォームへ層ごとに敷かれます。ロッドは高寸法精度を提供し、連続フィラメントが非現実的な大型プリントに適しています。 スラリー スラリーは微細
薄板金(薄く強い鋼、アルミ、真鍮、ブリキ、銅シート)は無数の消費財・商業製品の核心。単一コンポーネントに複数金属層が必要なとき、メーカーはプレスジョイニングでシートを確実に接合します。 プレスジョイニング概要 クリンチングとも呼ばれ、プレスジョイニングは圧力のみで2枚以上の薄板金を融合する金属加工プロセス。ボルト、リベット、その他ファスナーは一切不要。 一般的用途: 電子デバイス 電気コネクタ 自動車部品 家電製品 配管部品 プレスジョイニングの仕組み プロセスは常温またはそれに近い温度で実施。パンチ・ダイセット使用:シートをダイ上に配置、パンチを上から落下。パンチが特定領域のみ
産業機器