工業製造

銀白色の輝きを持つタングステンは、金属界のヘビー級チャンピオンです。その強度、導電性、卓越した熱安定性で知られ、最先端機械から日用品まであらゆるものを支えています。ベテラン材料科学者でさえ、この元素の知られざる驚異に驚くかもしれません。 #1) 全金属中最高の融点 タングステンは3,000°F(3,422℃)を超える融点で頂点に立ち、他の金属を大きく引き離しています。参考までにアルミニウムの融点はわずか1,221°F(663℃)です。この並外れた耐性により、タングステンは他の材料を気化させる環境でも固体を保ちます。 #2) 最高の引張強度 耐熱性だけでなく、タングステンは最大引張強度(
鍛造と成形は、鉄、鋼からアルミニウム、青銅まで金属を再成形する基礎的な金属加工技術です。両者とも金属を操作しますが、方法と結果で根本的に異なります。 鍛造:力の爆発 鍛造は、ハンマーやプレスからの制御された高圧打撃を加えて金属ワークを変形させます。このプロセスは1100年代に遡り、鍛冶屋が最初にパワーハンマーで金属を成形しました。現代鍛造にはいくつかの手法があり、それぞれ特定の寸法変化を対象とします: 引き延べ鍛造 — 部品の長さを延ばす アップセット鍛造 — 長さを減らしながら直径を増やす 圧縮鍛造 — 複雑な形状のために多方向材料流動を促進 鍛造は衝撃力に依存するため、結晶流を
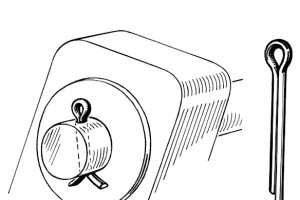
産業と自動車の現場では、ボルトが振動、荷重、温度変化で緩むことがあります。これを防ぐ最も信頼できる解決策の一つがコッターピンの使用です。では、コッターピンとは一体何で、どうファスナーを固定するのでしょうか? コッターピンの基本 コッターピン(割りピンとも呼ばれる)は、ボルトやロッドを所定位置にロックするシンプルかつ効果的なファスナーです。この部品は、広がった円形ヘッドを持つ細いU字型金属片です。ピンの形状により、ボルトの予めドリル加工された穴に挿入した後、2本の脚を外側にねじってピンとボルトを位置固定します。 コッターピンの働き コッターピンを使用するには、まずピンをボルトの穴に通しま
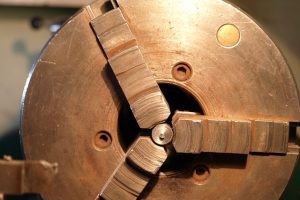
製造企業は、原材料や半完成品を完成部品に変えるために様々な機械加工技術を用います。最も広く使用される2つの方法が旋削とフライス加工です。両プロセスとも機械を用いてワークから材料を除去し、寸法と形状を再成形します。しかし、その達成方法では根本的に異なります。 旋削とは 旋削は、回転するワークを固定された切削工具に接触させる旋盤加工です。部品が回転すると、工具が外表面から材料を除去し、徐々に所望の形状を形成します。 同じく旋盤で行われる穴あけ加工(ボーリング)も同じ原理を共有しますが、部品内部を対象とします。旋削が外側から材料を除去するのに対し、ボーリングは予めドリル加工された穴の内壁を機
すべてのネジが従来のフィリップス頭を使うわけではありません。フィリップスネジが最も一般的ですが、JIS(Japanese Industrial Standardの略)など他のタイプも存在します。JISネジは日本で製造される電子機器やその他製品で広く使用されています。この代替ファスナーに馴染みがない場合、フィリップス頭とどう違うのか疑問に思うかもしれません。 JISネジとは JISネジはJIS頭を持つねじファスナーです。フィリップスネジと同じ4スロット設計を共有しますが、JISファスナーの取り付けや取り外しには専用JISビットが必要です。頭部は似ていますが、2つのスタイルは互換性がなく、異
製造企業は日常的に金型とダイを用いて金属を精密なビレットとスラブに成形します。従来鋳造が長らくこの目的で用いられてきましたが、ストランド鋳造(連続鋳造とも呼ばれる)は、1950年代の発明以来、より高速で汎用性の高い代替手段として台頭してきました。 ストランド鋳造とは ストランド鋳造は、溶融金属を連続的な自動フローで固体化したビレットやスラブに変換します。古い技法のワンショット型注湯とは異なり、溶融金属を一連の銅ライニング通路に供給し、制御冷却と高速生産を可能にします。 仕組み 1. タンディッシュへの供給溶融金属をまずタンディッシュ(鋳造ヘッドに入る前の流量と温度を調整する貯湯槽)に注
ジョイントはあらゆる機械、製品、ワークピースの基礎です。2つ以上の面が結合されるとジョイントが形成されます。多くのジョイント種類の中でも、機械ジョイントは可動部品を接続するために特別に設計されています。一部は一時的、他は永久的ですが、すべてが産業機器に不可欠です。では、機械ジョイントを正確に定義するものは何で、他のジョイントタイプとどう異なるのでしょうか? 機械ジョイントとは 名前が示す通り、機械ジョイントは1つ以上の機械的面を接続するジョイントです。高速旋盤、フライス盤、その他無数の工具には数百、時には数千の可動部品が含まれます。これらの部品が接する場所では、通常機械ジョイントが採用さ
溶接は通常、熱で金属部品を融合させます。しかし磁気パルス溶接(MPW)は、強力な電磁パルスを利用して1,100mph(約1,770km/h)を超える速度で部品を衝突させ、熱を発生させずに接合します。 磁気パルス溶接の仕組み 1970年代に開発されたMPWは、キャパシタを備えた専用リグで短時間の高エネルギー電磁パルスを生成する固相プロセスです。生成された磁場がワークピースを激しく衝突させ、界面で冶金学的結合を形成します。 磁気パルス溶接のメリット • 熱影響部なし — 金属加熱による脆化と弱化を回避 • 非腐食接合 — 残留水分や化学汚染物質を生成しないため、溶接部は耐食性 • 充填材不
シリンダーヘッド、エンジンブロックから庭園家具、自転車フレームまで、ダイカストは幅広い業界で複雑な高精度部品を製造する定番手法です。プロセスは慎重に設計された金型から始まります。溶融金属(通常は亜鉛、アルミニウム、マグネシウム、銅、鉛、スズ)を流動状態まで加熱し、高圧で金型キャビティに射出します。金属が冷却固化すると完成部品が取り出され、多くの場合追加機械加工なしで出荷可能です。 ダイカストのメリット 1. 多様な材料パレット:亜鉛の高延性と強度は大量生産で人気のコスト効率の良い選択肢ですが、ダイカストは軽量アルミニウム、高強度マグネシウム、堅牢な銅合金にも対応 2. 優れた表面仕上げ:
ボルトやネジが振動で徐々に緩んでいくフラストレーションをご存知ですか?最初は安全に見えても、長期的な機械的ストレスでファスナーが緩み、安全性と信頼性を脅かします。その答えがねじロック剤です。これはファスナーを「ロック」して固定するために特別に設計された接着剤です。 ねじロック剤とは ねじロック剤(スレッドロッカーとも呼ばれる)は、ボルトやネジのねじ山周りで硬化する特殊接着剤です。硬化後、高振動環境でも緩みに耐える結合を形成します。この製品は1950年代半ばに米国技師バーノン・K・クリーブルが開発し、後に彼の会社ロクタイトで商業化されました。今日、多数のメーカーが様々な用途に合わせたねじロ
現代製造では、旋盤やフライス盤などの重機械が運転中に日常的に振動を発生させます。これらの動的擾乱(一般的にチャッターと呼ばれる)は、工具寿命を蝕み、表面仕上げを損ない、最終的には機械摩耗を加速させます。 機械加工振動とは 機械加工振動とは、切削工具とワークの界面で生じる急速で制御不能な振動を指します。工具が材料に接触した際、システムのアンバランスや不十分な減衰がこれらの振動を引き起こし、自己持続的な「チャッター」サイクルを生み出します。 表面欠陥:目に見える証拠 チャッターの最も即時的な兆候の一つは、チャッターマークの出現です。切削刃が繰り返しワークを打撃する箇所に形成される微細なリッジ
オートバイや自転車フレームから楽器、調理器具まで、無数の製品が粉体塗装仕上げで製造されています。粉体塗装は、乾燥微粒子(粉体)を物体やワークの表面に堆積させる仕上げプロセスです。粉体を加熱して硬化を誘導し、一旦固まると物体やワークの表面に硬く保護的なシェルを形成します。では、粉体塗装にはどんなメリットがあるのでしょうか? メリット#1:VOC排出量の低減 液体系塗料と比較して、粉体塗装は揮発性有機化合物(VOC)をはるかに少なく生成します。溶剤がないため作業者は有害化学物質への曝露が大幅に減り、環境への排出も少なくなります。実際、EPA(米国環境保護庁)は粉体塗料が従来スプレー塗料に比べ
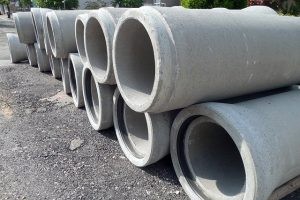
遠心鋳造(ロトキャスティングとも呼ばれる)は、回転によって生じる力を利用して、金属、合金、さらにはコンクリートから中空円筒部品を製造します。溶融または湿潤材料を回転金型の内壁に向けて外方に押し出すことで、鉄、アルミニウム、ステンレス鋼、鉄筋コンクリートなど幅広い材料で均一な肉厚と優れた寸法精度を実現します。 遠心鋳造の実施方法 まず、液体原料(溶融金属または湿潤コンクリート)を、機械設計に応じて垂直または水平に回転するダイに注ぎ込みます。ダイが加速すると、遠心力が材料を金型内面に押し付け、均一に広げてボイドを排除します。材料が凝固したらダイを停止し、鋳造品を取り出し、完成部品は検査、仕上
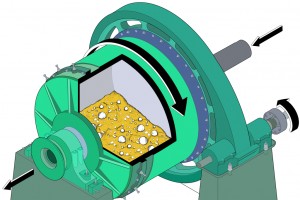
多くの人がフライス盤を想像するとき、回転カッターを備えた垂直配置の機械を思い浮かべます。このような従来のフライス盤は製造業で広くワークの再成形に用いられます。しかし、他にも多くのタイプのフライス盤があり、その一つがボールミルです。ボールミルとは正確には何で、従来のフライス盤とどう違うのでしょうか? ボールミルの概要 隣接画像に示す通り、ボールミルはボールを用いて材料を粉砕・除去するタイプの粉砕機です。水平または垂直軸に沿って回転する中空コンパートメントで構成されます。「ボールミル」と呼ばれるのは、文字通りボールで満たされているからです。材料をボールミルに投入すると、ボールがミル内部で動き
釘とネジは建築と大工仕事の二大基礎ファスナーです。主な違いは設計にあります:釘は滑らかなシャンク、ネジは材料をより確実にロックする螺旋山を備えます。ネジの方が強いグリップを提供できるにもかかわらず、釘はいくつかの説得力ある理由で建設現場を支配し続けています。 コスト効率 釘の最も大きな利点の一つは安価さです。典型的な2階建て住宅建設では、請負業者は1万本以上の釘を使用しますが、同じプロジェクトでネジを使うと価格が高いためかなり少ない本数になります。釘を選ぶことで、構造的完全性を損なうことなく材料コストを削減できます。 引張強度と耐久性 ネジはよりタイトな保持力を提供しますが、釘は優れた
超仕上げ(マイクロマシニング、ショートストロークホーニングとも呼ばれる)は、研削や従来のホーニングで達成される仕上げを超えてワーク表面を精緻化する先進的な金属加工技術です。極めて薄い材料層を除去することで、表面性能を要求の厳しい用途で向上させる独特のクロスハッチテクスチャを生成します。 超仕上げの仕組み 一次仕上げとして研削された部品を超仕上げにかけます。超微粒(通常5〜8µm)の回転研磨テープまたは砥石が表面に接触します。研磨材の高速・制御された運動が微量の材料を除去しながら均一なクロスハッチパターンを刻印します。このプロセスは寸法精度を向上させるだけでなく、部品の機械的・化学的特性も

シートメタル(鋼、銅、ニッケル、スズ、チタン、その他合金製)は木材よりかなり硬く強靭です。その剛性のため、標準的なネジでは締結できません。シートメタルスクリューと呼ばれる専用ファスナーは、建設と製造現場でシートメタルを確実にグリップし保持するよう設計されています。 シートメタルスクリューの独自性 従来のネジは先端付近のみにネジ山を持つシャンクですが、シートメタルスクリューはネジ山がネジ全長にわたって延びる全ネジシャンクを備えます。この設計により、ネジ挿入と同時に金属に噛み合い、硬い表面に通常ネジを打ち込む際に起こる「かみ合い不良」を防止します。 シートメタルスクリューの働き シートメタ
シェルモールディングとも呼ばれるシェルモールド鋳造は、樹脂コート砂を型に使用する鋳造プロセスです。溶融金属を型のキャビティに注ぎ込むと、型が気化して硬いシェルを形成します。複雑に聞こえますが、シェルモールド鋳造はわずか6ステップで構成される比較的シンプルなプロセスです。 #1) パターンの作成 シェルモールド鋳造の最初のステップはパターンの作成です。この成形プロセスで使用されるパターンは通常、仕上げ鋳造に望まれるカスタム形状の鉄や鋼などの金属2ピースで構成されます。 #2) 型の作成 パターン作成後、型を作ります。このステップでは、両方のパターン部品を加熱し、離型剤で処理します。パター
化学気相成長(CVD)は、真空環境を用いて基板上に薄く高純度な薄膜を堆積させる精密製造技術です。太陽電池から半導体ウェーハまで、CVDは次世代エレクトロニクスと再生可能エネルギーデバイスの製造において極めて重要な役割を果たしています。 CVDの仕組み 典型的なCVDプロセスでは、気体またはエアロゾル化した前駆体を密閉チャンバーに導入します。低圧環境により分子が加熱された基板に向かって移動します。表面に到達すると化学反応が起こり、気体が固体薄膜に変化し、均一で密着性の高いコーティングが残ります。 一般的なCVDバリエーション 基本原理は全バリエーションで共通ですが、前駆体の供給方法が異な
ステンレス鋼は現代製造の背骨です。自動車エンジンから日用手工具、重工業機器まで至る所に存在します。その存在は至る所にありますが、その背後にある洗練された冶金学を理解している人は少ないです。この記事ではステンレス鋼製造の主要段階を概説し、クロムの役割と、この材料に著名な耐食性を与える精密な合金化について説明します。 ステンレス鋼とは 「イノックス」とも呼ばれるステンレス鋼は、主に鉄で構成され、クロムと炭素を加えて所望の特性を得た合金です。正確な組成はグレードによって異なりますが、典型的な18%クロム、0.2%炭素の合金(304ステンレス鋼として知られる)は、強度、延性、防錆性のバランスを提
産業機器