



ABS樹脂射出成形の完全ガイド:プロセスとポイントを徹底解説
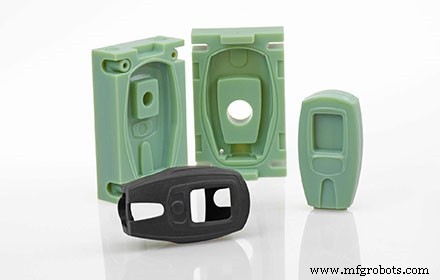
熱可塑性樹脂は、日常生活で使用される部品やコンポーネントの製造に最も一般的に用いられる材料群です。その選択理由は、引張強度の向上から耐久性まで多岐にわたります。ABS射出成形は、現在利用可能なプラスチック射出成形プロセスの中で最も人気のある手法の一つです。
このプロセスでは、105℃(221°F)で溶融が起こります。その後、ABS樹脂は冷却され、再び加熱プロセスに供されます。ABSのような熱可塑性樹脂が、この温度変化に耐えて破壊されないことが、多くの製造プロセスで採用される理由です。このABS材料ガイドでは、ABSの基礎から応用までを網羅的に解説します。
ABS樹脂とは
ABSはアクリロニトリル・ブタジエン・スチレン(Acrylonitrile Butadiene Styrene)の略称で、不透明かつ耐衝撃性に優れた非晶質熱可塑性樹脂です。射出成形における材料選定の第一候補であり、その名の通り3種類のモノマーからなるポリマーです。非晶質材料であるため、真の融点を持ちません。
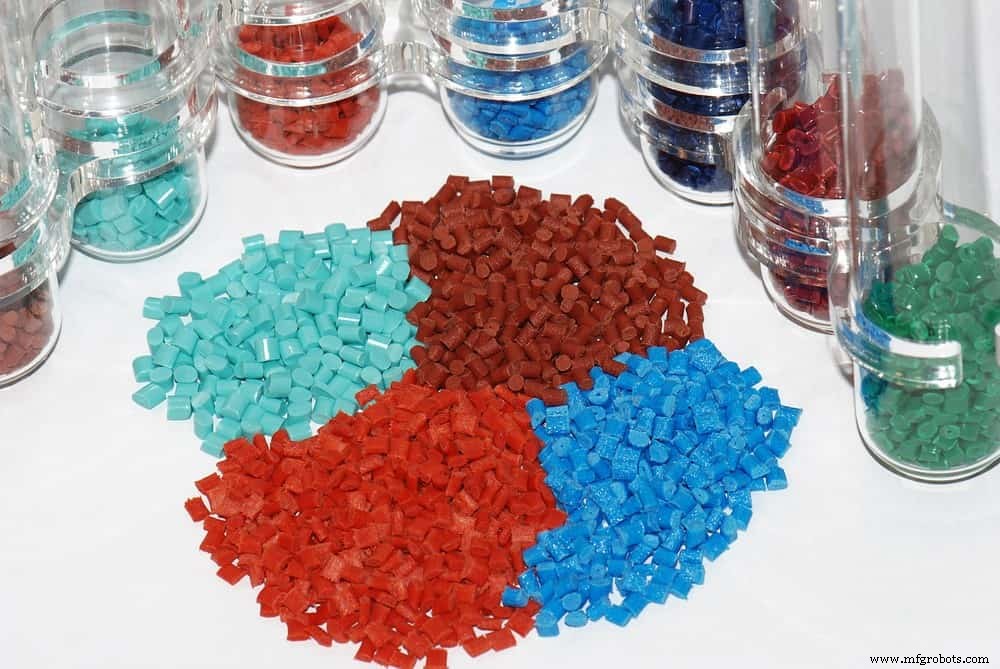
スチレン成分は光沢のある透湿性のない表面を与え、ポリブタジエン成分は幅広い温度範囲で優れた靭性を発揮します。また、ABSの化学構造を改変することも可能で、用途に応じて様々な特性を向上させられます。
ABS樹脂は熱可塑性樹脂であり、強靭で耐衝撃性が求められる多くの産業で採用されています。熱可塑性材料として、加熱しても燃焼せず、ABS成形プロセスでは液化して射出成形とリサイクルを容易にします。
代表的な用途は、キーボードのキー、保護カバー、電動工具ハウジング、レゴブロックなどです。
ABS樹脂の主な物性
ABS樹脂の一般的な特性は以下の通りです。
- 化学式:(C₈H₈)ₓ·(C₄H₆)ᵧ·(C₃H₃N)₂
- 耐熱性・耐薬品性
- 耐衝撃性・耐摩耗性・耐汚染性
- 成形温度範囲:204~238℃
- 溶融温度:105℃
- 引張強度:46 MPa(6,600 PSI)
- 比重:1.06
- 収縮率:0.5~0.7%
ABS射出成形のメリット
ABS樹脂成形には多くの利点があり、様々な業界で重宝されています。主なメリットは以下の通りです。
省エネルギー性
ABS成形機は熱可塑性樹脂の加工において優れた性能を発揮します。その動力性能と強度により、継続的かつ再現性の高い生産が可能です。省エネシステムによりエネルギー需要とサイクルタイムを削減できます。
幅広い用途対応
ABS成形は様々なサイズのABSレジンに対応し、優れた統合能力を備えます。この柔軟性により、多業種向け部品の生産が可能です。
高精度な再現性
ABS射出成形は、他の射出成形では難しい複雑な形状の部品を製造できます。補完技術と制御された射出成形により、形状と品質を再現性高く創出できます。また、急激な温度変化後も特性と性能を維持します。
その他の利点
- 荷重下での安定性
- 高い衝撃強度と寸法安定性
- 高い引張強度
- リサイクル可能
ABS射出成形のデメリット
多くの利点がある一方で、いくつかの欠点も存在します。
耐候性(UV耐性)が低い
ABSは直射日光に弱く、紫外線を継続的に浴びると劣化します。そのため、通常はUVカット材でコーティングして保護します。
成形時の発煙が多い
人体には無毒とされますが、加工時に煙を発生するため、作業者の安全対策が必要です。
疲労強度が低い
継続的な応力・歪みにさらされると劣化しやすいため、高応力用途には不向きです。
ABS射出成形プロセスの重要ポイント
成形前に以下のポイントを押さえることで、成功確率を高められます。
部品設計の均一肉厚化
肉厚のばらつきを25%以内に抑え、均一にすることで残留応力を低減できます。リブやR(丸み)を追加して強度とスナップフィット性を高めます。R半径と肉厚の比は0.3以上を推奨します。Rが大きいほど応力は減りますが、大きすぎると収縮によるひけが生じるため注意が必要です。
成形前の徹底乾燥
ABSは吸湿性があるため、成形前の乾燥が必須です。吸湿による不具合(コスト増、サイクル延長、成形品の白濁)を防ぐため、保管・輸送時の吸湿(0.2~0.4%)を成形前には0.05%以下まで低減させます。乾燥条件は80~95℃で3~4時間です。これにより射出成形不良を予防できます。
成形温度管理
過熱は熱分解を招き、茶色の粒子(焦げ)が発生します。古い設備では温度制御が難しい傾向があります。高光沢品には高温成形が必要ですが、材料を傷めない範囲で管理します。推奨温度範囲は180~230℃です。高温ほど滞在時間を短くして劣化を防ぎます。
射出圧力
ABSは粘度が高いため、他の射出成形材料より高い射出圧力が必要です。ただし、過度な圧力上昇は摩擦増大による部品の張り付きや、取り出しコスト増を招きます。逆に低圧では収縮が大きく、品質不良の原因になります。
射出速度
速すぎると焼け・熱分解・光沢不良・ウェルド・変色、遅すぎると充填不足を招きます。適切なバランスが重要です。ABSのショットサイズは他樹脂より小さく、材料使用量を抑えられます。
プラスチック部品の設計でお悩みなら、他社を探す前にRapidDirectへご相談ください。
ABS樹脂成形の主な用途
日常的に使用される多くの製品がABSで製造されています。低融点で加工しやすく、低コストであるため、現代の成形では第一選択材料の一つです。
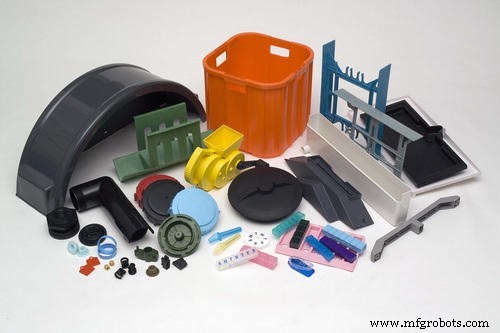
自動車業界:ドアライナー、計器盤、ダッシュボード部品、ピラートリム、ハンドル、シートベルト部品など、軽量化と金属代替に貢献。
民生・家電:冷蔵庫ライナー、掃除機、コントロールパネル、フードプロセッサーなど。
電気・電子:電子機器筐体、キーボード。
建設・配管:耐衝撃性・耐薬品性を活かしたパイプ・継手。
その他、楽器、スポーツ用品、医療機器(コンプレッサー、ネブライザー)などにも採用されます。
RapidDirectのカスタムABS射出成形サービス
RapidDirectでは、最新の製造技術、豊富なリソース、高度な技術者により、高品質で耐久性のある射出成形品を競争力のある価格で提供します。
専門チームが常時対応し、技術的に進んだプラットフォームで即時見積もり、注文管理、プロジェクト進捗の可視化を実現。今すぐお問い合わせください。
結論
ABSは射出成形で最も一般的なプラスチックの一つです。耐熱性と耐久性を兼ね備え、コストパフォーマンスに優れています。射出成形材料の選定で迷った際は、RapidDirectの専門家にご相談ください。
よくある質問(FAQ)
ABSは有毒ですか?ABS樹脂は無害かつ無毒です。多くの専門家が様々な用途への使用を推奨する理由の一つです。曝露による健康被害は知られていません。一方、一部のプラスチックは発がん性があり、加熱時に有害ガスを放出します。ただし、医療用インプラントへのABS使用は推奨されません。
ABSは割れやすいですか?ABSは高温耐性があり湿度変化に鈍感です。高温成形で耐熱性が向上し、低温成形で強度が増します。堅牢で耐衝撃性が求められる製品には最適です。
ABS射出成形コストの計算方法は?材料費・工具費を合計し、部品数で割る。それに時間当たりコストを加え、生産時間で割ると単価が出ます。
樹脂
- プラスチック射出成形がビジネスの効率と収益性を高める理由
- 精密プラスチック射出成形:耐久コンポーネントの効率的生産
- 高品質・高性能なプラスチック射出成形材料トップ10
- 少量射出成形:コスト効率の良いプロトタイプのための3Dプリント実践ガイド
- プラスチック射出成形マスターガイド:効率的製造のための要点と成功の秘訣
- プラスチック射出成形サービスの主なメリットを発見
- 効率的な製品製造のためのプラスチック射出成形プロセス主要段階
- 中国のプラスチック射出成形:溶融から完成品まで
- 射出成形完全ガイド:ペレットから完成品まで
- 射出成形用プラスチック材料ガイド:最適な選択のための主要材料解説
- 「Glassomer」ガラス射出成形技術─ 溶融・研削・エッチング不要で複雑形状ガラス部品を量産