



射出成形をマスター:成功をもたらす設計要素
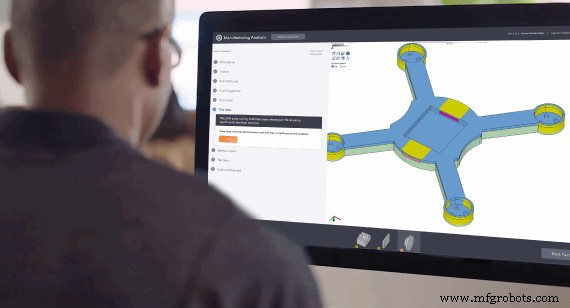
射出成形部品となるモデルには、私たちが見たいと思う設計要素がたくさんあります。時には、モデルが完璧に仕上がっていることもあります。設計者/エンジニアがプロセスで何ができて何ができないかを優れた感覚で理解しており、それは射出成形の仕組みに関する確かな知識から始まります。
成形向け設計のチェックアップを受けよう!
成形部品が欲しければ、設計はそのプロセスに語りかけるべきです。CADをレビューし、部品が成形可能かどうかを早期に判断したり、3DプリントやCNC加工のような別のオプションを提案したりできます。生産開始後に大きな違いを生む小さな変更を提案することもあります。初期フィードバックを得ることで、後で多くの頭痛、時間、コストを節約できます。
冷却と肉厚:厚みが部品に与える影響
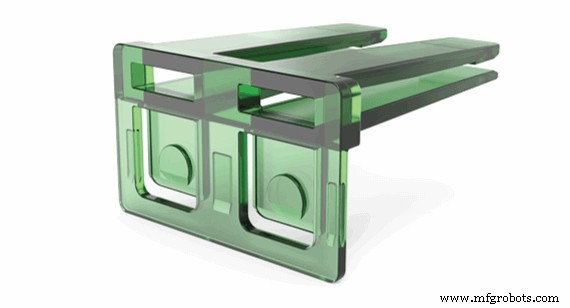
成形部品を設計する際、肉厚を考えていますか?モデルに均一な肉厚があるのを見るのが好きです。それはあなたが、成形部品がどのように冷却・硬化するかをイメージしていたことを示します。部品の均一肉厚を0.060〜0.120インチ(1.5〜3.0mm)の間に保つことは、部品が均等に冷却されるために不可欠です。 別の見方をすれば、部品を脆くしたり充填困難にしたりするリスクを冒してまで、過度な軽量化を図るべきではありません。
均一肉厚を超えて、薄肉設計すると以下の問題が生じる可能性があります:
- クラック
- 周囲の厚肉によって冷却抑制と反りの可能性
- 充填不足やショートショット
- 弱いウェルドラインと破断点
- パーティングラインでの過度/早期摩耗
肉厚を厚くしすぎると、別の機能的問題が生じます:
- ヒケ
- 気孔
- 反り
- フローライン
ドラフト角の基本:最小1度で離型
ドラフト角は、部品がダメージを受けずに金型から簡単に飛び出せるようにする(しばしばわずかな)角度です。自動的にドラフト角を追加していることを願います。設計にドラフト角がない場合、後から追加するのは困難かもしれません。また、サプライヤーにドラフト角の位置を決めさせることは期待しないでください。彼らがあなたのアセンブリに部品を供給する際、これはリスクです。設計でドラフト角位置を伝えることで、金型製作者に正しいストーリーを伝えられます。ドラフト角が設計に簡単に含められることが好きなので、常に設計にドラフト角を追加してください。
ドラフト角により、部品を金型から衝撃や押し出しで容易に取り外せ、余分な応力がかかりません。ワッフルアイロンやブントパンのような調理例をよく使います。それぞれ、焼き上がりが金型から自由に外れるよう十分なドラフト角を持っています。
美観部品はより多くのドラフト角を必要とします。特にテクスチャや研磨を施す場合です。機能部品はそれほど多くのドラフト角を必要としないかもしれませんが、アルミニウム工具を使用する場合特に、射出成形では最小1度のドラフト角を検討すべきです。また、「1」は「0.5」より入力しやすいです。ドラフト角を追加する際は、最小限「1」という数字を考えてください。
ドラフト角と均一肉厚の組み合わせにより、部品は金型内でバインディングやねじれなしに冷却でき、部品と金型に内部応力が加わるのを防ぎます。部品が金型内で「ポテトチップス」のように変形すると、バインディングによる追加のロック力が射出システムに応力を加え、イジェクタピンや他のコンポーネントを曲げ、金型とダウンタイムの損傷リスクを生みます。最悪の場合、ドラフト角不足でアルミニウムと鋼の金型フィーチャーが破損し、費用と時間の両面で高コストな修理が必要になります。
なぜR(フィレット)が好きなのか(あなたも好きになるべき理由)
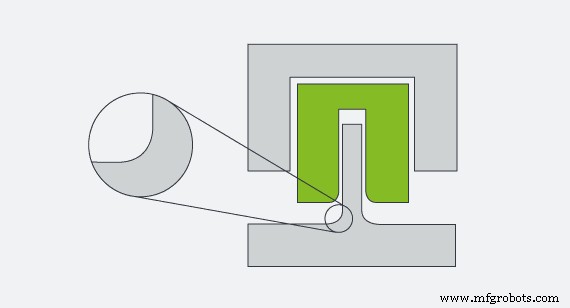
射出成形では、溶融樹脂をキャビティを通して流します。樹脂は鋭いコーナーに強制されるのを嫌います。特に冷却して緩む際には。Rは鋭いコーナーと急激な流れ変化によって生じるせん断と乱流を低減します。部品の鋭いエッジは自然に緩んで小さなRを形成したがるので、鋭いコーナーではなく曲線を与えてあげてください。部品形状の内部コーナーにRを追加することは、部品が金型からクリーンに脱着するのを助ける上で不可欠です。
準備はいいですか?可視化の帽子とゴーグルを装着してください。あなたの部品はポジティブ形状。金型は半分に分割されたネガティブ形状です。したがって、部品の内部コーナーは金型の外部コーナーです。部品が冷却されると収縮します。その時、部品の内部コーナーが金型の外部コーナーにより強く押し付けられます。金型の外部コーナーが鋭ければ、プラスチック部品は鋭いエッジにしがみつくことになります。それが掴みや噛み合いを引き起こし、グラブやバインディングを生みます。イジェクタシステムがこれを押し出そうとし、金型と部品に応力が生じます。部品破損、金型破損の可能性、モールダーがリスクを減らそうとして不完全な処理部品が生じます。
パススルーコアでリフター、カム、その他のアンダーカット成形技術のような高価な工具を排除する場合、これらにもコーナーにRが必要です。アンダーカットを部品を貫通して投影し、パススルーコアを形成することでコスト削減ソリューションを作る際、コーナーリリーフを作らず、部品が金型から脱着するためのRの余地を設けないことがあまりにも多いです。結論:Rを忘れないでください。
樹脂はグルグル回ってここから出てくる
ベテラン部品設計者にこれを言うのは滑稽に思えるかもしれませんが、覚えておいてください:射出成形モデルには、樹脂をキャビティに押し込むオリフィス(ゲート)と、部品を金型から押し出すイジェクタピンが必要です。おそらくご存知でしょう、それが私たちを嬉しくさせます。設計が成形に対応できるよう、さらにいくつかのヒントを紹介します。
標準的な単一キャビティ成形とラピッドターンアラウンド成形は、デフォルトでタブゲートになります。シンプルで効果的、特別なハードウェアを必要としません。消費者は、隠蔽またはカモフラージュされたゲートを持つ大量生産部品に慣れています。一般的に、企業はゲートを隠すために多額の初期費用を払って特殊ゲートを追加します。コストがかかり、ゲートを隠すには延長されたタイムラインが必要です。タブゲートは時間を必要としません。パーティングラインでカットするだけで、すぐに成形開始できます。
イジェクタピンは必須です。シンプルで効果的。良いニュースは、通常部品にはショーサイド(表側)とノンショーサイド(裏側)があることです。ノンショーサイドはアセンブリの内部、シェルやハウジングの内側です。石鹸皿のように内側がショーサイドのものを作る場合に苦労するかもしれません。部品は冷却時に金型に収縮して張り付きます。それが金型に付着する原因となり、モールダーに部品の内側をイジェクタ側に配置させ、今度は小さくなった部品をコアから押し出すイジェクタピンを必要とさせます。これにより、石鹸皿の内側に小さな丸い跡が残り、石鹸皿業界の悩みの種となっています。
設計者が射出成形プロセスを考慮したCADファイルを見るのが好きです。さらに好きなのは、CADファイルを早期にアップロードして、形状と製造プロセスについてフィードバックを受けることです。ルールを完全に把握していなくても、設計初期に対話を始めれば、最短時間で最良の部品へ導けます。設計完了まで待つと、モールダーから変更を求められた時に驚くかもしれません。購入準備が整った瞬間に、アセンブリ内の他の部品にも影響を与える可能性があります。
以上が、射出成形向けCADモデルで私たちが見たいものです。他のサービスライン(CNC加工、3Dプリント、板金加工)で私たちが好む設計要素についてもお読みください。
産業技術
- 射出成形部品設計: シームレスな脱型のためのドラフト角マスター
- 3Dプリント vs 射出成形:コスト・ロット・納期で見る最適選択ガイド
- 反応射出成形(RIM):プロセス、メリット、用途
- 射出成形 vs キャスト成形:製品に最適なプロセスの選び方
- 熱成形 vs 反応射出成形(RIM):カスタム成形製品に最適なプロセス選び
- 射出成形 vs RIM:複雑な設計に最適なプロセス選び
- 鋳造とリアクション射出成形(RIM)の違い:熱硬化性PU生産における主要な差異
- アルミニウム射出成形:複雑部品の効率的・コスト削減生産
- 射出成形の成功のための適切な金型材料の選び方
- 射出成形成功の鍵:ドラフトアングル(抜き勾配)の重要性
- アンダーカット射出成形の攻略:複雑形状部品の設計戦略と工法