



板金スタンピング工程の16の重要知見:実践ガイド
スタンピング工程は、板金を所望の形状に成形する金属加工プロセスです。パンチング、曲げ、ブランキング、せん断、ピアシングなど、さまざまな板金加工が含まれる場合があります。
本記事では、Shane氏の実務経験に基づき、板金スタンピング工程のさまざまな側面について学びます。
1. スクラップから情報を得る
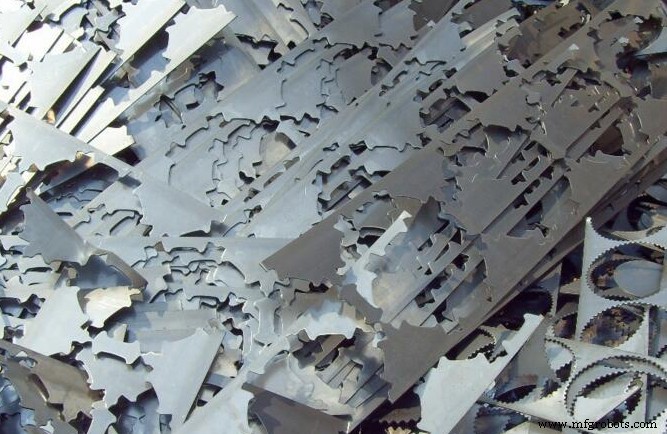
スクラップは本質的に、形成された穴の鏡像です。つまり、同じ部品が逆の位置にあるということです。スクラップをチェックすることで、上下金型のクリアランスが正しいかどうかを判断できます。
クリアランスが大きすぎる場合、スクラップの破断面は粗く波打ち、光亮帯(ブライトゾーン)が狭くなります。クリアランスが大きくなるほど、破断面と光亮帯の角度は大きくなります。
クリアランスが小さすぎる場合、スクラップは小さな角度の破断面と広い光亮帯を示します。過大なクリアランスは、大きなカールとエッジの裂け目を伴う穴を形成し、断面からわずかな薄いエッジが突出します。
過小なクリアランスは、わずかなカールと大きな角度の裂け目を伴う帯を形成し、材料表面にほぼ垂直な断面となります。
理想的なスクラップは、適度な崩壊角と均一な光亮帯を持つべきです。これにより、パンチング圧力を最小限に抑え、バリの少ないきれいな丸穴が形成されます。
この観点から、ダイ寿命を延ばすためにクリアランスを広げることは、完成穴の品質を犠牲にすることと引き換えであると言えます。
2. ダイクリアランスの選択
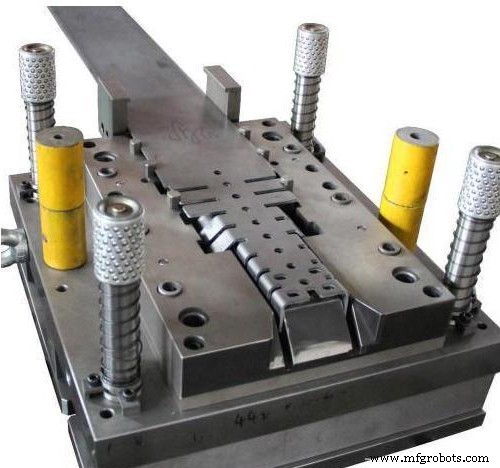
ダイのクリアランスは、パンチングされる材料の種類と厚さに関係します。不適切なクリアランスは以下の問題を引き起こします:
(1) クリアランスが大きすぎると、打ち抜きワークのバリが大きくなり、スタンピング品質が低下します。
クリアランスが小さすぎると、パンチング品質は良好ですが、ダイの摩耗が深刻になり、ダイ寿命が大幅に短くなり、パンチの破損を招きやすくなります。
(2) クリアランスが大きすぎても小さすぎても、パンチ材料への付着が発生しやすく、スタンピング時に材料が曲がる原因となります。
クリアランスが小さすぎると、パンチ底面と板金の間に真空が形成されやすく、スクラップの跳ね返りを引き起こします。
(3) 適切なクリアランスは、ダイ寿命を延ばし、排出効果を良くし、バリとフランジを減らし、板材を清潔に保ち、穴径を一定にし、板材を傷つけず、研磨回数を減らし、板材を真っ直ぐに保ち、正確なパンチング位置決めを可能にします。
以下の表を参照してモールドクリアランスを選択してください(表内のデータはパーセンテージ)
| クリアランス選択(総クリアランス) | |||
| 材質 | 最小 | 最適 | 最大 |
| 赤銅 | 8% | 12% | 16% |
| 真鍮 | 6% | 11% | 16% |
| 軟鋼 | 10% | 15% | 20% |
| アルミニウム(軟質) | 5% | 10% | 15% |
| ステンレス鋼 | 15% | 20% | 25% |
| % × 材料厚さ = ダイクリアランス |
3. ダイ寿命を延ばす方法
ユーザーにとって、ダイ寿命を延ばすことはスタンピングコストを大幅に削減することにつながります。
ダイ寿命に影響を与える要因は以下の通りです:
- 材料の種類と厚さ;
- 適切な下型クリアランスが選択されているか
- 金型の構造形態
- 材料スタンピング時に良好な潤滑があるか
- 金型が特殊表面処理を受けているか
- チタンめっき、炭化チタン窒化物など
- 上下タレットのアライメント
- 調整ガスケットの適切な使用
- 傾斜エッジダイが適切に使用されているか
- 工作機械のダイベースが摩耗していないか
4. 特殊サイズ穴のスタンピングで注意すべき問題
- 最小穴径がφ0.8〜φ1.6の範囲の場合、特殊パンチを使用します。
- 厚板をパンチングする場合、加工穴径に対してより大きなダイを使用してください。
例1. 以下の表の加工条件によれば、加工穴径はAステーションのダイに対応しますが、Bステーションのダイを使用してください。
| 材質 | 板厚 (mm) | 穴径 (mm) |
| 軟鋼 (40kg/mm2) | 6.0 | 8.2-12.7 |
| ステンレス鋼 (60kg/mm2) | 4.0 | 8.2-12.7 |
例2. 以下の表の加工条件によれば、加工穴径はBステーションのダイに対応しますが、Cステーションのダイを使用してください。
| 材質 | 板厚 (mm) | 穴径 (mm) |
| 軟鋼 (40kg/mm2) | 6.0 | 22.9-31.7 |
| ステンレス鋼 (60kg/mm2) | 4.0 | 22.9-31.7 |
(3) 一般的に、パンチ切刃の最小幅と長さの比は1:10未満としてはなりません。
例3. 矩形パンチの場合、切刃長さが80mmのとき、切刃幅 ≥ 8mmが最も適切です。
(4) パンチ切刃の最小寸法と板厚の関係。
パンチ切刃の最小寸法は、板厚の2倍以上とすることが推奨されます。
5. ダイ研磨
1. ダイ研磨の重要性
ダイの定期的な研磨は、パンチング品質の一貫性を保証します。
ダイを定期的に研磨することは、ダイ寿命を延ばすだけでなく、機械の寿命も延ばします。正しい研磨タイミングを把握することが必要です。
2. 研磨が必要なダイの具体的特徴
ダイ研磨において、打撃回数で研磨の要否を厳密に決めることはできません。
主に切刃の鋭さに依存します。
主に以下の3要因で判断します:
(1) 切刃のフィレットをチェック。フィレット半径がR0.1mmに達した場合(最大R値は0.25mmを超えない)、研磨が必要です。
(2) パンチング品質をチェックし、大きなバリがないか確認します。
(3) マシンスタンピングの騒音で研磨の要否を判断します。
同じダイでスタンピング時の騒音が異常な場合、パンチが鈍っており研磨が必要であることを示します。
注:切刃のエッジが丸くなったり、切刃の後面が粗くなった場合も研磨を検討してください。
3. 研磨方法
ダイ研磨には多くの方法があり、専用研削盤や平面研削盤で実現できます。
パンチと下型の研磨頻度は一般的に4:1です。研磨後はダイ高さを調整してください。
(1) 不正確な研磨方法の危険性:
不正確な研磨は、ダイ切刃の急速な損傷を悪化させ、研磨あたりの打撃回数を大幅に減らします。
(2) 正しい研磨方法の利点:
ダイを定期的に研磨することで、パンチングの品質と精度を安定させられます。
ダイ切刃の損傷が遅く、寿命が長くなります。
4. 研磨ルール
ダイ研磨時には以下の要素を考慮してください:
(1) エッジフィレットがR0.1〜0.25mmの場合、エッジの鋭さに依存します。
(2) 砥石の表面を清掃します。
(3) 粗く、柔らかい砥石を推奨。例:WA46KV。
(4) 1回の研磨量(切削量)は0.013mmを超えないこと。
過大な研磨量はダイ表面の過熱を招き、焼鈍処理と同等の効果でダイを軟化させ、寿命を大幅に短縮します。
(5) 研磨時には十分な冷却液を供給すること。
(6) 研磨中、パンチと下型を安定して固定し、専用治具を使用すること。
(7) ダイの研磨量には限度があります。この値に達したらパンチは廃棄されます。
使い続けるとダイと機械の損傷を招き、得策ではありません。
(8) 研磨後、エッジを油石で処理し、過度に鋭いエッジとラインを除去します。
(9) 研磨後、ブレードを清掃し、脱磁してオイルを塗布します。
注:ダイの研磨量は主にスタンピング板の厚さに依存します。
6. 使用前のパンチへの注意
1. 保管
(1) 清潔な布で上型スリーブの内外を拭きます。
(2) 保管時、表面を傷つけたり凹ませたりしないよう注意します。
(3) 防錆のためにオイルを塗布します。
2. 使用前の準備
(1) 使用前に上型スリーブを徹底的に清掃します。
(2) 表面の傷や凹みをチェック。あれば油石で除去します。
(3) 内外にオイルを塗布します。
3. パンチを上型スリーブに取り付ける際の注意点
(1) パンチを清掃し、長いハンドル部分にオイルを塗布します。
(2) 大型ステーションダイの場合、力を加えずにパンチを上型スリーブの底まで挿入します。
ナイロンハンマーは使用できません。
取り付け時、上型スリーブのボルトを締めてパンチを固定することはできません。パンチが正しく位置決めされた後にのみボルトを締め付けできます。
4. 上型アセンブリをタレットに取り付ける
ダイ寿命を延ばすには、上型スリーブ外径とタレット穴の隙間をできるだけ小さくする必要があります。したがって、以下の手順を慎重に実行してください。
(1) タレット穴のキー溝と内径を清掃・オイル塗布します。
(2) 上型ガイドスリーブのキー溝をタレット穴のキーに合わせて調整します。
(3) 上型スリーブをタワー穴に真っ直ぐ挿入し、傾けないように注意します。
上型ガイドスリーブは自重でタレット穴に滑り込むはずです。
(4) 上型スリーブが片側に傾いた場合、ナイロンハンマーなどの柔らかい工具で優しく正しい位置にノックします。
上型ガイドスリーブが自重で正しい位置に滑り込むまで、ノックを繰り返します。
注:上型ガイドスリーブの外径に力を加えず、パンチのトップのみに力を加えてください。
上型スリーブのトップを叩かないでください。タレット穴を損傷し、個々のステーションの寿命を縮める原因になります。
6. 金型メンテナンス
パンチが材料に噛み込んで抜けない場合、以下の項目に従ってチェックしてください。
1. パンチと下型の再研磨。
鋭い切刃を持つダイは美しい切断面を加工できます。切刃が鈍っていると、追加のパンチング圧力が必要になります。また、ワーク断面が粗くなり、大きな抵抗が生じ、パンチが材料に噛み込まれます。
2. ダイクリアランス。
ダイのクリアランスが板厚に対して適切でない場合、パンチが材料から分離する際に大きな脱型力が必要になります。
この理由でパンチが材料に挟まれた場合、適切なクリアランスの下型に交換してください。
3. 加工材料の状態。
材料が汚れている、または汚れがある場合、汚れがダイに付着し、パンチが材料に噛み込まれて加工できなくなります。
4. 変形した材料。
穴あけ後、反った材料がパンチを挟み、パンチが噛み込まれます。
反りのある材料は加工前にレベリングしてください。
5. スプリングの過度な使用。
スプリング疲労を引き起こします。スプリングの性能を常にチェックしてください。
7. 給油
給油量と回数は、加工材料の条件によります。
錆やスケールのない材料(冷間圧延鋼板、耐食性鋼板など)の場合、ダイにオイルを注入します。
給油ポイントは、ガイドスリーブ、給油ポート、ナイフ本体とガイドスリーブの接触面、下型などです。軽油を使用してください。
錆やスケールのある材料の場合、加工中に錆粉がパンチとガイドスリーブの間に吸い込まれ、汚れとなり、パンチがガイドスリーブ内で自由にスライドできなくなります。
この場合、オイルを塗布すると、錆スケールがより付着しやすくなります。
したがって、この材料を加工する際は、逆にオイルを拭き取り、月1回分解し、蒸気(薪)油でパンチと下型の汚れを除去し、清掃してから再組み立てします。
これにより、金型の良好な潤滑性能を確保できます。
8. 金型使用時の一般的な問題と解決策
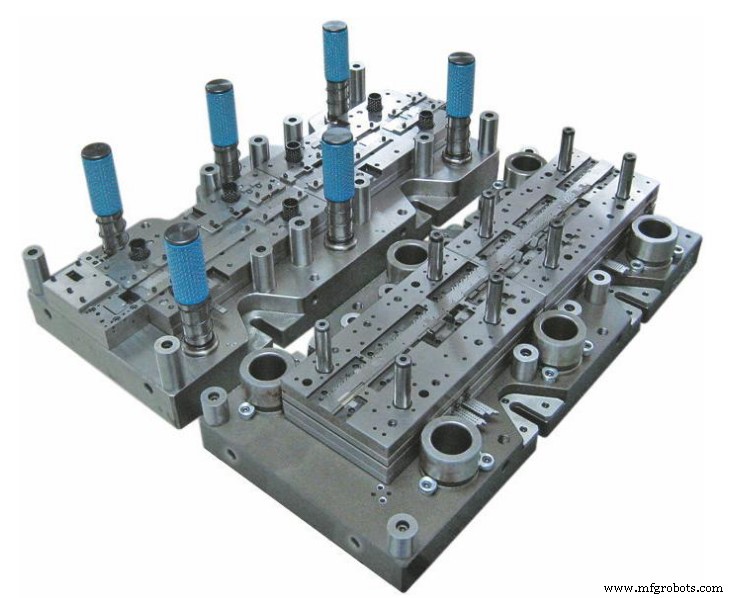
問題1:板材がジョーから外れる
| 原因 | 解決策 |
| 金型排出不完全 | 1. 傾斜付きパンチを使用する |
| 2. 板材に潤滑剤を塗布する | |
| 3. 重荷重用ダイを採用する |
問題2:ダイの深刻な摩耗
| 原因 | 解決策 |
| 不合理なダイクリアランス(小さすぎる) | ダイクリアランスを増やす |
| 上下ダイベースのミスアライメント | 1. ステーション調整と上下ダイのアライメント2. タレットレベル調整 |
| 摩耗したダイガイド部品とタレットインサートが適時に交換されなかった | 交換 |
| パンチの過熱 | 1. シートに潤滑剤を追加2. パンチと下型間の潤滑を確保3. 同仕様・同サイズの複数ダイセットを同一プログラムで使用 |
| 不適切な研磨方法によるダイの焼鈍、摩耗悪化 | 1. 柔らかい砥石2. 砥石を頻繁に清掃3. 小さな切り込み4. 十分な冷却液 |
| ステップパンチング | 1. ステップ距離を増やす2. ブリッジステッピングを採用 |
問題3:パンチベルトとパンチ付着
| 原因 | 解決策 |
| 不合理なダイクリアランス(小さすぎる) | ダイクリアランスを増やす |
| パンチ切刃の鈍化 | 適時研磨 |
| 潤滑不良 | 潤滑条件を改善 |
問題4:スクラップ跳ね返り
| 原因 | 解決策 |
| 下型モジュールの問題 | 防弾材料で下型を下げる |
| 小径穴の場合、クリアランスを10%減らす | |
| 直径50.00mm超の場合、ギャップを拡大 | |
| ダイの切刃側面に傷をつける | |
| パンチ | ダイ深さを増やす |
| 排出用ポリウレタンイジェクタバーを取り付ける | |
| 斜め切刃を採用 |
問題5:排出困難
| 原因 | 解決策 |
| 不合理なダイクリアランス(小さすぎる) | ダイクリアランスを増やす |
| パンチ摩耗 | 適時研磨 |
| スプリング疲労 | スプリング交換 |
| パンチ付着 | 付着除去 |
問題6:スタンピング騒音
| 原因 | 解決策 |
| 排出困難 | 下型クリアランスを増やし、良好な潤滑 |
| 排出力を増やす | |
| 柔らかい表面の排出プレート | |
| ワークテーブル上およびタレット内のシート支持に問題がある | 球面サポートダイ |
| 作業サイズを縮小 | |
| 作業厚を増やす | |
| シート厚 | 斜めエッジパンチを使用 |
9. 特殊成形工具使用時の注意点
1. 機種によってスライドブロックのストロークが異なるため、成形ダイのクローズハイト調整に注意してください。
2. 成形が十分であることを確認する必要があるため、慎重に調整してください。1回の調整で0.15mmを超えないのがベストです。
調整が大きすぎると、機械と金型の損傷を招きやすくなります。
3. 引き伸ばし成形の場合、軽いスプリングアセンブリを選択し、板金の破れや不均一な変形による排出困難を防止してください。
4. 成形金型の周囲にボールサポート金型を設置し、シートの傾きを防止してください。
5. 成形位置はクランプからできるだけ離してください。
6. 成形は加工プログラムの最後に実現するのがベストです。
7. シートの良好な潤滑を必ず確保してください。
8. 発注時、特殊成形工具の歩留まりに注意してください。2つの成形距離が近い場合、必ず弊社営業担当と連絡を取ってください。
9. 成形工具は長い排出時間を必要とするため、成形加工時は低速を採用し、ディレイを設けるのがベストです。
10. 矩形カッター使用時の注意点
1. ステップ距離はできるだけ大きくし、工具全長の80%以上とする。
2. ジャンプステップはプログラミングで実現するのがベスト。
3. 斜めエッジダイの使用を推奨。
12. マシンの公称力を超えずにパンチングするには?
直径114.3mm超の丸穴を生産工程でパンチングする必要があります。
このような大穴は、特に高せん断強度材料の場合、マシンの公称力の上限を超えます。
この問題は、複数回パンチング工法で大穴をパンチングすることで解決できます。
小型ダイで大きな円の円周に沿って切削すると、パンチング力を半分以下に減らせます。既存のダイのほとんどで可能かもしれません。
11. 大きな丸穴をパンチングする簡単な方法
この凸レンズ型ダイは、必要な半径サイズに作れます。
穴径がパンチの公称力を超える場合、方式(A)を推奨します。
このダイで円の周囲をパンチングします。
穴径がパンチの公称力範囲内でパンチング可能な場合、ラジアルダイと凸レンズダイでダイを回転させずに4回パンチングして所要の穴をあけられます(B)。
12. 最後に、下向き成形
成形ダイを選択する際、下向き成形操作は避けるべきです。垂直スペースを過度に占有し、追加のシートレベリングや曲げ工程を招くためです。
下向き成形は下型に落下し、その後タレットから引き抜かれる可能性もあります。
しかし、下向き成形が唯一のプロセスオプションである場合、板金処理の最後のステップと見なすべきです。
13. 材料歪みの防止
板に多数の穴をあける必要があり、板が平らに保てない場合、原因はスタンピング応力の蓄積かもしれません。
穴をあけると、穴周りの材料が下方に引き伸ばされ、板の上面の引張応力が増加します。
下方への移動は、板下面の圧縮応力も増加させます。
少数の穴あけでは結果は明確ではありませんが、穴あけ数の増加に伴い、引張応力と圧縮応力も指数関数的に増加し、ついに板が変形します。
この変形を解消する方法の一つは:
飛び飛びに穴をあけ、その後残りの穴をあけます。
これにより板には同じ応力が発生しますが、同じ方向に連続して穴あけすることによる引張/圧縮応力の蓄積を分解できます。
この方法では、最初のグループの穴が2番目のグループの穴の変形効果を分担します。
14. ステンレス鋼のフランジが変形する場合
フランジ加工前に高品質の成形潤滑剤を材料に塗布すると、材料がダイからより良く分離し、成形時に下型表面でスムーズに移動できます。
これにより、材料が曲げ伸ばし時に発生する応力をより良く分散できるため、成形フランジ穴のエッジ変形とフランジ穴底部の摩耗を防止できます。
15. 排出困難を克服するための提案
1. 微細ゴム粒子付きパンチを使用する。
2. 下型クリアランスを増やす。
3. スプリングの疲労をチェックする。
4. 重荷重用ダイを使用する。
5. 斜めエッジダイを適切に使用する。
6. 板材に潤滑する。
7. 大型ステーションダイにはポリウレタン排出ヘッドを取り付ける。
16. スクラップ跳ね返りの主な原因
1. 切刃の鋭さ。切刃のフィレットが大きいほど、スクラップ跳ね返りを引き起こしやすい。
2. ダイ進入モジュラス。各ステーションでダイをスタンピングする際、進入モジュラスには一定の要件がある。進入モジュラスが小さいと、スクラップ跳ね返りを引き起こしやすい。
3. ダイクリアランスが適切かどうか。不合理なダイクリアランスはスクラップ跳ね返りを引き起こしやすい。
4. 加工板表面に油汚れがあるかどうか。
ただし、クーラントと供給システムが期待通りに機能することを確実にするため、定期的なメンテナンスを実施する必要があります。
この記事はMachineMfgチームのShane氏による寄稿です
Shane氏は機械エンジニアリング業界で5年以上の経験を持ち、執筆を愛し、金属および金属加工に関連する技術情報、ガイダンス、詳細な解決策、考察の共有に注力しています。彼の記事を通じて、ユーザーは関連する問題を常に容易に解決し、求める情報を見つけられます。
産業技術
- プログレッシブスタンピングダイスの理解:高生産量製造を形作る仕組み
- パンチング作業におけるダイクリアランスの重要性:精度と信頼性の確保
- 実用回路における電圧と電流:それらの関係を理解する
- プロセス改善:持続可能な労働力成長を解き放つ鍵
- ダイカストにおける温度制御の習得:最適品質のために
- 鍛造・プレス・鋳造:それぞれの主要な違いを理解する
- プログレッシブ vs トランスファー ダイスタンピング:適切な金属スタンピングプロセスの選択
- サイリスタ vs トランジスタ:パワーエレクトロニクスにおける核心的違いを解説
- BGAリワーク・修理のマスターガイド:プロフェッショナル向け手順解説
- 精密金属プレス加工:最新テクノロジーと自動化
- ダイカストプロセスの知っておくべき5つのポイント