



超音波加工の解説:プロセス、構成要素、メリット、デメリット、用途
超音波加工は、脆性で硬い材料の加工に広く用いられる非従来型の除去加工プロセスです。高精度が得られるため、重要部品の加工に推奨される方法です。本記事では、超音波加工プロセス、作動原理、主要部品、利点、欠点について学びます。
超音波加工の定義
超音波加工は、硬く脆い材料の加工に特化した非従来型加工プロセスに分類されます。セラミックの加工にも広く使用されています。
レーザービーム加工、放電加工などの他の非従来型加工プロセスとは異なり、超音波加工は熱や残留応力をワークに与えません。これが、セラミックや脆性部品を破損させずに容易に加工できる理由です。
超音波加工は超音波振動加工とも呼ばれ、高周波で振動する工具と研磨粒子を組み合わせて、ワークから材料を除去します。
超音波加工機の主要部品
超音波加工機には主に5つの主要部品があります
- 電気機械式トランスデューサー
- ソノトロッド
- 制御ユニット
- 研磨スラリー
- 研磨ガン
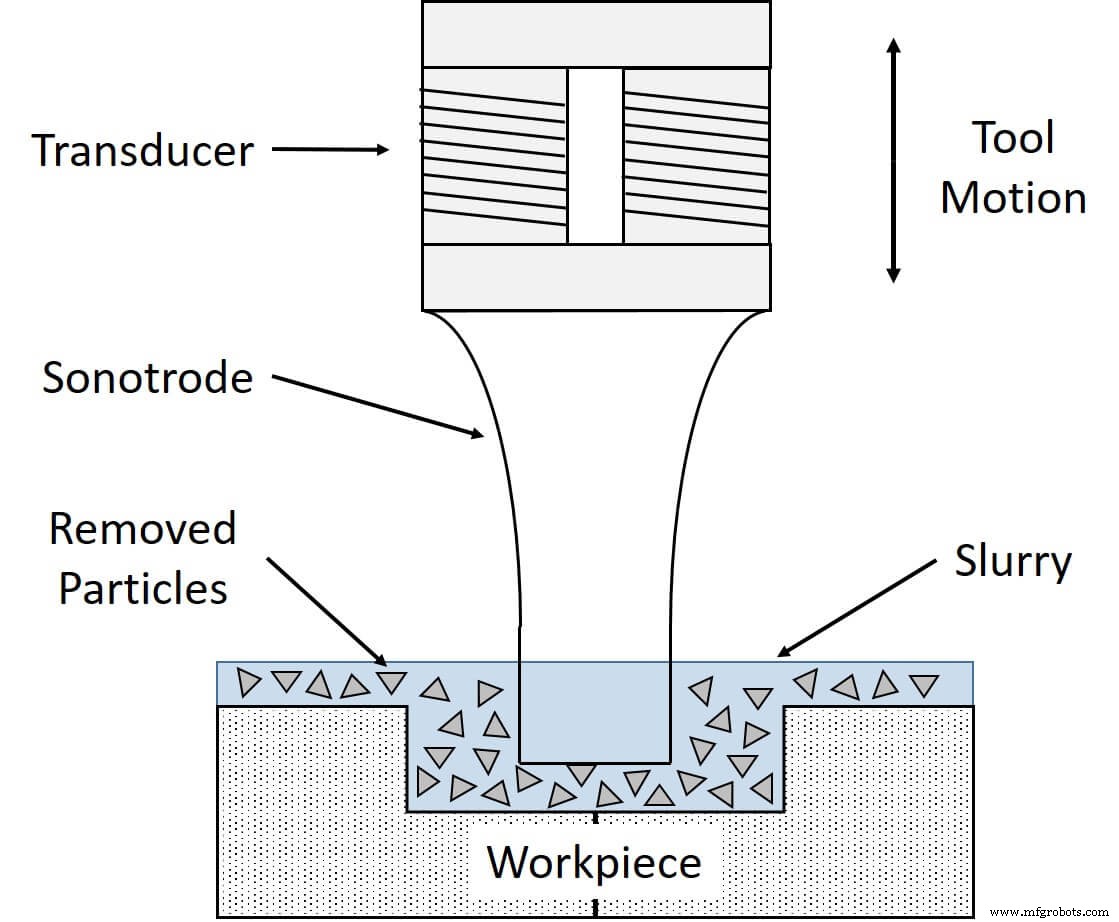
電気機械式トランスデューサー
電気機械式トランスデューサーは制御ユニットに接続されています。制御ユニットには電子発振器があり、28〜40kHzの高周波で交流を発生させます。
電気機械式トランスデューサーは、その交流を機械的振動に変換します。超音波機械で主に使用されるトランスデューサーは2種類あります。
- 圧電トランスデューサー
- 磁歪トランスデューサー
ソノトロッド
トランスデューサーはソノトロッドを高周波・低振幅で駆動します。ソノトロッドの一端はトランスデューサーに接続され、もう一端には工具が取り付けられます。ソノトロッドは低炭素鋼製です。
制御ユニット
制御ユニットは電力を伝送する装置です。高周波で交流を生成する電子発振器を備えています。
研磨スラリー
酸化アルミニウム、炭化ケイ素、炭化ホウ素などの研磨材を水と混ぜると研磨スラリーになります。水の比率は20〜60%です。
研磨ガン
研磨ガンは、ソノトロッドとワークの間に、制御された圧力で研磨粒子と水の混合物を供給します。
超音波加工プロセスの作動原理
超音波加工は、磁歪効果によってワークから材料を除去します。これは、磁性材料が磁化されるとそのサイズと形状が変化することを意味します。
制御ユニット/電源ユニットが高周波で交流をトランスデューサーに供給します。トランスデューサーは電気エネルギーを機械的振動に変換します。
トランスデューサーはソノトロッドを高周波・低振幅で振動させます。周波数は20〜30kHz、振幅は0.01〜0.06mmの範囲で変化します。
ソノトロッドが振動しながらワークに押し付けられると、研磨スラリーがソノトロッドとワークの間に流れます。ソノトロッドの振動衝撃と研磨粒子とワーク表面の摩擦により、所望の金属粒子がワーク表面から剥離します。
加工時間は、ワークの硬さと靭性、研磨粒子のサイズ、ソノトロッド振動の振幅、研磨スラリーの水比率に純粋に依存します。超音波加工の滑らかさと精度は、材料の硬さと靭性に依存します。軟らかい金属は非常に滑らかで精密な加工が可能ですが、硬く脆い金属は粗い表面を形成します。
超音波加工の種類
超音波加工プロセスには2種類あります。
- 回転超音波加工
- 化学補助超音波加工
回転超音波加工
回転超音波加工では、工具が垂直中心線に沿って振動します。研磨スラリーは使用しません。代わりに、工具の先端にダイヤモンドが含浸されており、それがワークを削ります。このプロセスはセラミック、石英などの加工に適しています。研磨スラリーが穴の奥まで到達する必要がないため、深穴加工も可能です。
化学補助超音波加工
化学補助超音波加工は従来の超音波加工と似ていますが、研磨スラリーを形成するために水の代わりにフッ化水素酸などの化学薬品を使用します。これにより、従来の超音波加工プロセスよりも材料除去率が速く、仕上げも良くなります。
超音波加工の用途
- 脆性で硬い材料の加工。
- 精度が重要な部品の加工
- 穴とスロットのプロファイリング
- ガラスとセラミックの加工。
- 小型で複雑な加工が重要な電気機械部品。
- 彫刻とねじ切り
- 硬い材料のスライシングとブローチング
超音波加工の利点
- 硬く脆い材料の加工に使用可能
- 小さく複雑な形状にも使用可能
- ガラスを割ることなく容易に加工可能
- 加工中、金属の物理的特性を変化させない
- 比較的低コストで高精度・高精度が得られる
- 熱が発生しないため、部品形状に歪みがない
- 導電性・非導電性の両金属に適する
- 熟練技術者を必要としない
- 精密な公差部品の製造が可能
超音波加工の欠点
- ワークの金属硬度は最低45HRC必要
- 生産速度が非常に遅い。大量生産には不向き
- 材料除去率が遅い
- ソノトロッドの摩耗率が高い
- 研磨粒子が穴の極端な端まで到達できないため、深穴加工が困難
- 超音波加工は小さな穴と切削に限定される
結論:超音波加工
以上が本記事の内容です。超音波加工プロセス、その仕組み、利点と欠点について基本的な理解を得ていただけたかと思います。超音波加工についてさらにご質問があれば、コメント欄にご記入ください。喜んでお手伝いします。
あわせて読みたい:
- 研磨ジェット加工プロセス
- レーザービーム加工プロセス
超音波加工に関するよくある質問 (FAQ)
超音波加工機の工具は、材料除去にどのような運動を使用しますか?
振動運動
超音波加工における工具振動の周波数範囲は?
18-20 KHz
超音波加工において、工具とワークのどちらが軟らかいですか?
超音波加工では工具の方がワークより軟らかいです。
超音波加工中に熱は発生しますか?
超音波加工中に熱は発生しません
産業技術
- 超音波加工:原理、装置、用途、メリット・デメリット
- ホーニングプロセス完全解説:定義、構造、原理、メリット、用途
- クイックリターン機構:定義、種類、作動原理、用途、メリット・デメリット
- 電子ビーム溶接:定義、プロセス、用途、メリット・デメリット
- 押出しプロセス:原理、種類、用途、専門的洞察
- シェイパー(整形盤)とは:定義、構成部品、動作原理を徹底解説
- 超音波加工:原理、種類、用途を徹底解説
- ウォータージェット加工:原理、応用、メリット・デメリット
- 超音波加工:原理、メリット、用途を徹底解説
- 超音波加工:原理、プロセス、主要メリット
- 超音波加工(USM):構成部品、プロセス、用途、メリット – PDFガイド