



ケナメタルがFBXドリル、HARVI Ultra 8X、HARVI IIIを発表:航空宇宙生産を次のレベルへ
生産性の最も基本的な指標——ケナメタルエンジニアのダニー・デービス氏が「立方インチを数える」と呼ぶ、除去された金属の立方インチ——で見ても、同社の新しいFBXドリル、HARVI Ultra 8Xインデキサブルヘリカルエンドミル、HARVI III超硬ソリッドヘリカルエンドミルは、それぞれ置き換わった旧モデルを大きく上回る性能を発揮します。 ランディングギアストラットからジェットタービンブレード、フラップトラックまで、飛行機部品を作る航空宇宙顧客は、これ以上の性能を期待していませんでした。 しかし、これら3ツールが一緒になると、さらに大きなマーケットインパクトを生みます。古いまたは出力の低い機器、狭いワークスペースといった制約があっても、機械工場に生産性向上、サイクルタイム短縮、工具寿命延長の柔軟性を提供するからです。 つまり、1人のレスラーではなくタッグチームを、1人の斥候ではなく小隊を戦場に送り込むのと同じアドバンテージです。 「これら3つを一緒に使うツールファミリーとしてマーケティングするアイデアが好きです。なぜなら、すべてがそれぞれの得意分野でアドバンテージを持っているからです」と、ケナメタルのシニアスタッフエンジニア、ダニー・デービス氏(ノースカロライナ州アシュボロ在住)。 FBXドリルは、外周に2つの有効切削刃と、中心に2つの有効切削刃を持つセンターインサートを備え、前モデルの2倍の速度で金属ワークに貫通できると、ケナメタルの航空宇宙・防衛担当スタッフエンジニア、マーク・フランシス氏(サウスカロライナ州チャールストン在住)は説明します。これにより、チェーンドリリング——一連の重なり合う穴で形状を形成し、周囲に波状のエッジ(スカロップ)を残すプロセス——を用いた金属ワークのポケット荒取りに最適です。 金属加工者は次に、HARVI Ultra 8Xインデキサブルミルでスカロップを平らにし中仕上げを行い、その後HARVI III超硬ソリッドエンドミルでワークの底面と側面を仕上げます。 ツール間には重複する能力があります——HARVI Ultra 8XとFBXの両方でワークの荒取りが可能ですが——それらを組み合わせることで、それぞれの強みを活かし、工具寿命を延ばし、生産性を最適化できます。 Expand Expand FBXドリルをプロセスで使うと、典型的なポケット荒取りシナリオに伴うアキシャルフォースが排除され、チャッタと振動を防ぎ、工具摩耗を早めたりワーク品質を下げたりすることを防ぎます。 これにより、大型航空宇宙構造物で剛性の低いスピンドル接続を使わざるを得ない場合に理想的だとフランシス氏は言います。 例えば、軸方向切込み6インチで切削すると、高いタンジェンシャルフォースと曲げモーメントが生じます。 「チャッタや振動が発生し始めます」と同氏。「これがテーパー壁などの欠陥につながります。FBXドリルがあれば、タンジェンシャルフォースや曲げモーメントの問題なしに、かさ高い材料を除去できます。その後、HARVI Ultra 8Xでスカロップを取りますが、これはまだ荒取り作業ながら、ラジアルエンゲージメントが少ないため、スピンドルと治具への負担ははるかに小さくなります。」 Ultra 8Xはインサートあたり8つの切削刃を持ち、前モデルの2倍で、購入者にとって切削刃経済性が大幅に向上します。 ヘリカルミリングカッターは、特に耐熱合金で、市場最高レベルの金属除去率を提供するよう構築されています。 HARVI IIIは6枚刃の超硬ソリッドエンドミルで、不等分割フルートにより、最高送り速度でもステンレス鋼と耐熱合金でチャッタフリー加工を実現します。 最新かつ最強のCNC機器の予算がない、または設置スペースがないショップは、こうした工具の組み合わせメリットを検討すべきだとデービス氏は言います。 ケナメタルの顧客は、新機器の予算制約——または設置スペースの制約——に悩むことが多く、デービス氏とフランシス氏に、既存設備で最大限の成果を出す方法を相談しに来ます。 2人は全国の現場を訪れ、クライアントと面会し、彼らが直面する課題を克服する方法を考案します。 「お客様と直接向き合うとき、まず『立方インチを数える』——現在の工具とプロセスで除去されている立方インチを確認し、最弱リンクを探します」とデービス氏。 「工作機械が最弱リンクか? スピンドル接続が最弱リンクか? 機械の馬力やトルク要件を超えていないか? 何であれ最弱リンクが何であれ、工具の性能を可能な限り最大化しようとします。」 デービス氏は、増産目標達成に苦慮するビジネス顧客とよく相談します。特にキャパシティが限界に見える場合に多く、今日の市場ではますます一般的な状況です。 こうしたケースでは、プロセスを最適化するか新機器を買うかの二択になりますが、「絶対に必要でない限り、新機器は買いたくない」と同氏。 ソリューション構築には、さまざまな機械の強みと弱みを分析し、各機械の生産ポテンシャルを最大化する工具の組み合わせを決定することが必要になる場合があります。 「新しい工具を生み出し、裏方で、自社オフィスで実際に作業し、何が機能し、どんなパラメータで走らせ、何が最高の除去率を出すかを突き止めなければなりません」とフランシス氏。「チップカウントと立方インチカウントをチェックします。何か要望があれば、期待を超えるよう最善を尽くします。」 新機器を買わずに生産性を最大化しようとしていますか? コメントで経験を共有してください。重複する能力とチェーンドリリング
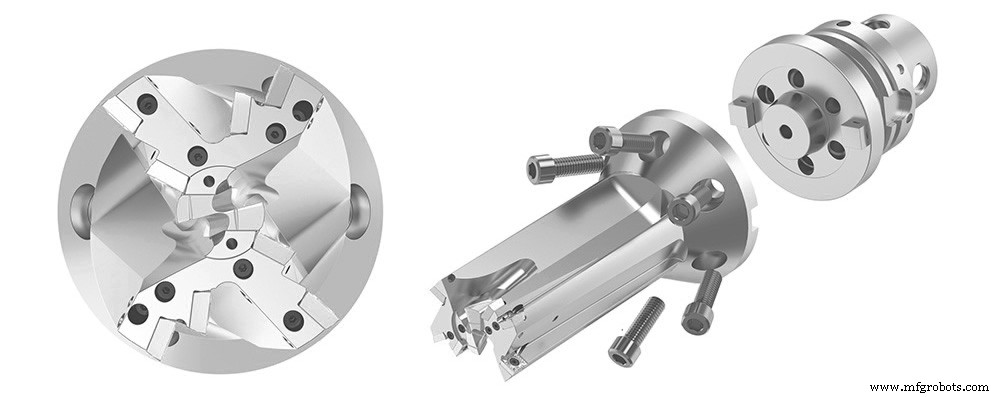
合わせ技の強み
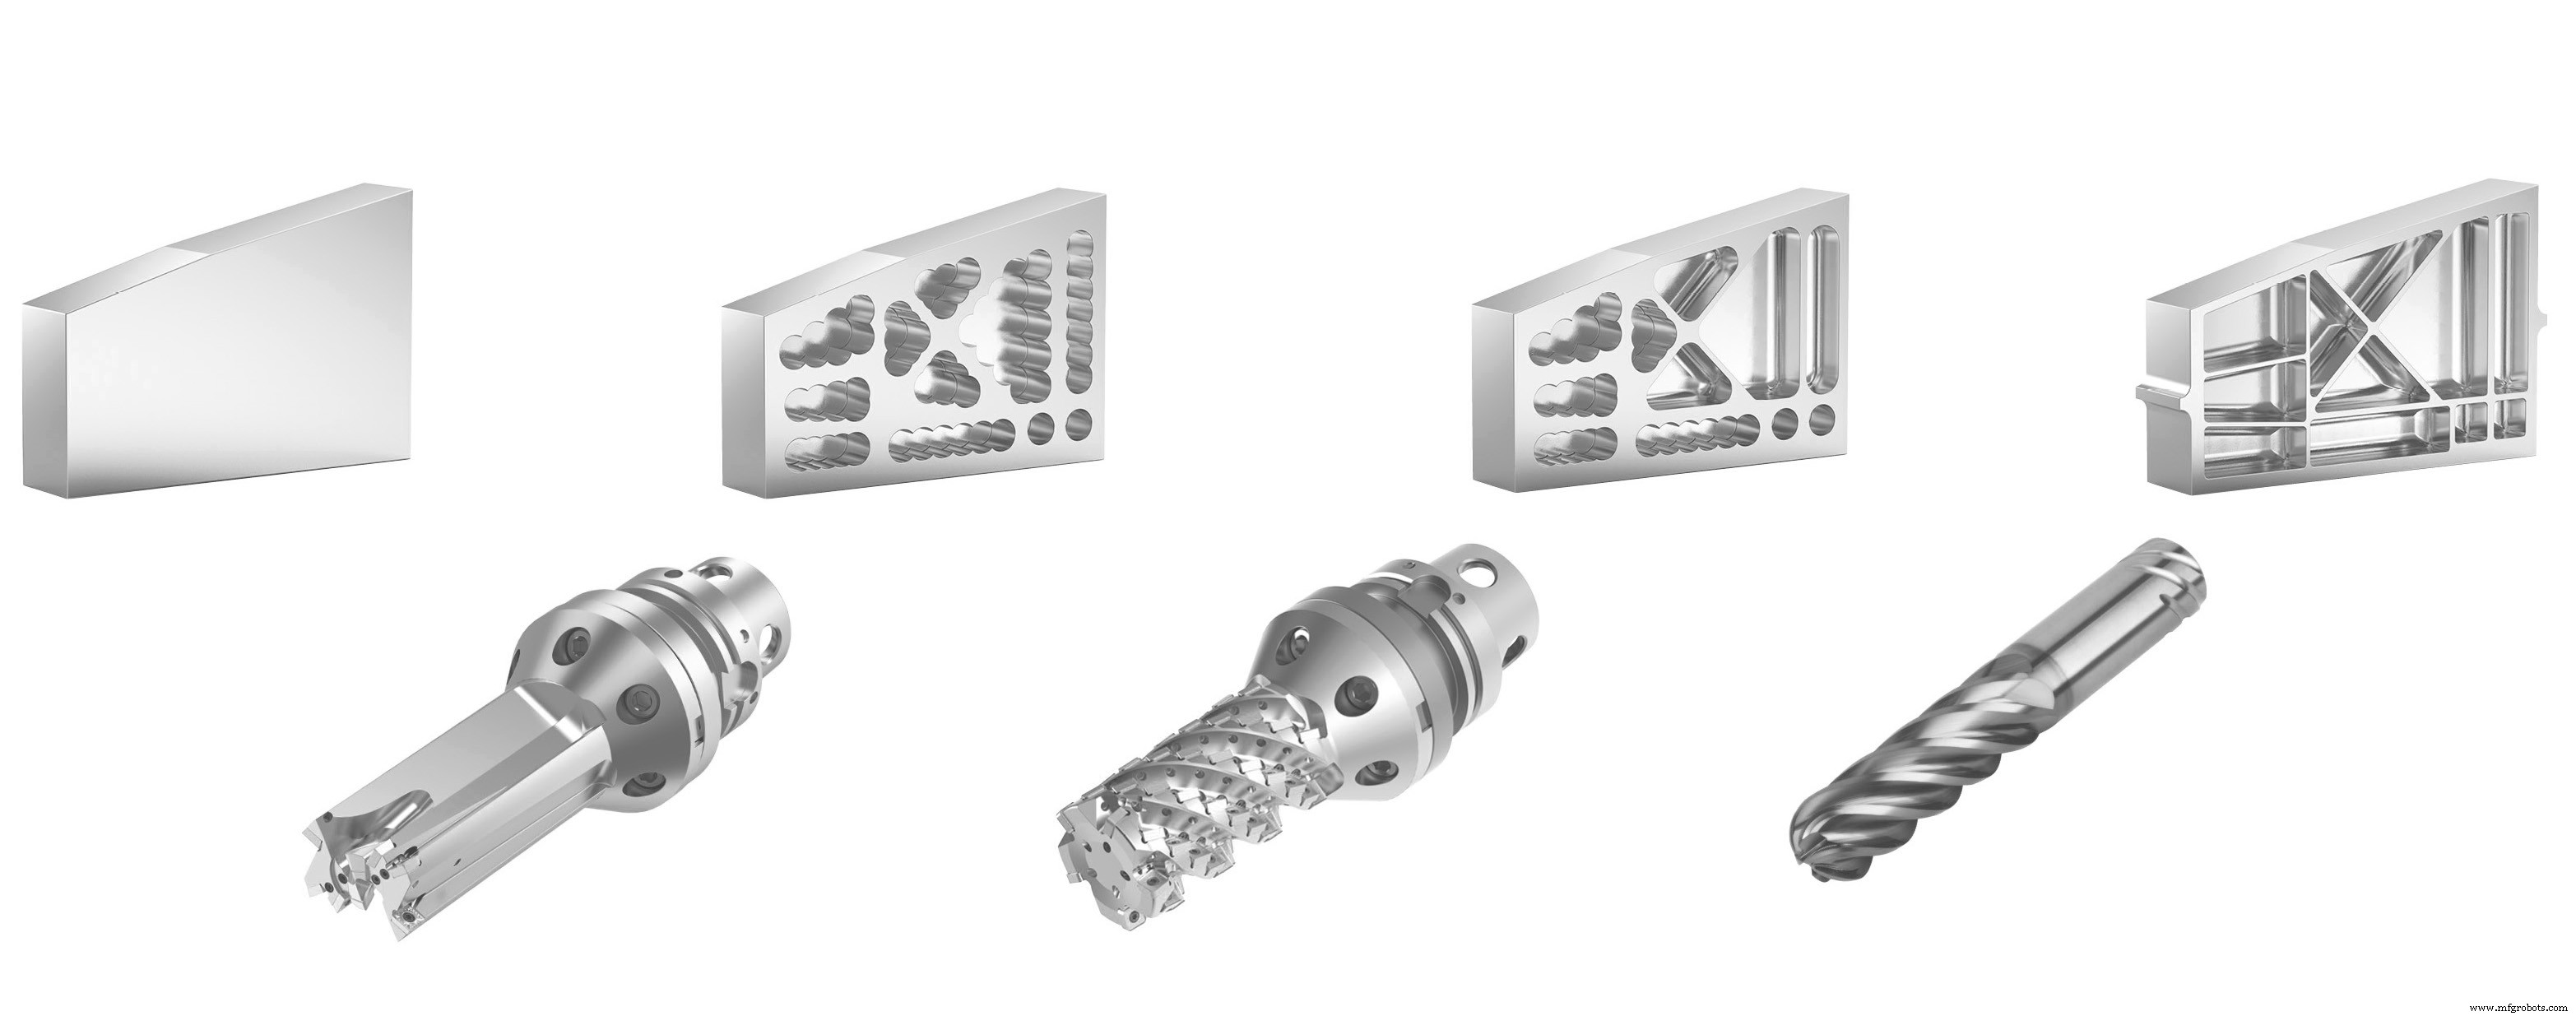 ケナメタルの最新切削工具を組み合わせることで、航空宇宙サプライヤーのペインポイントを解消できます。 | ケナメタル提供
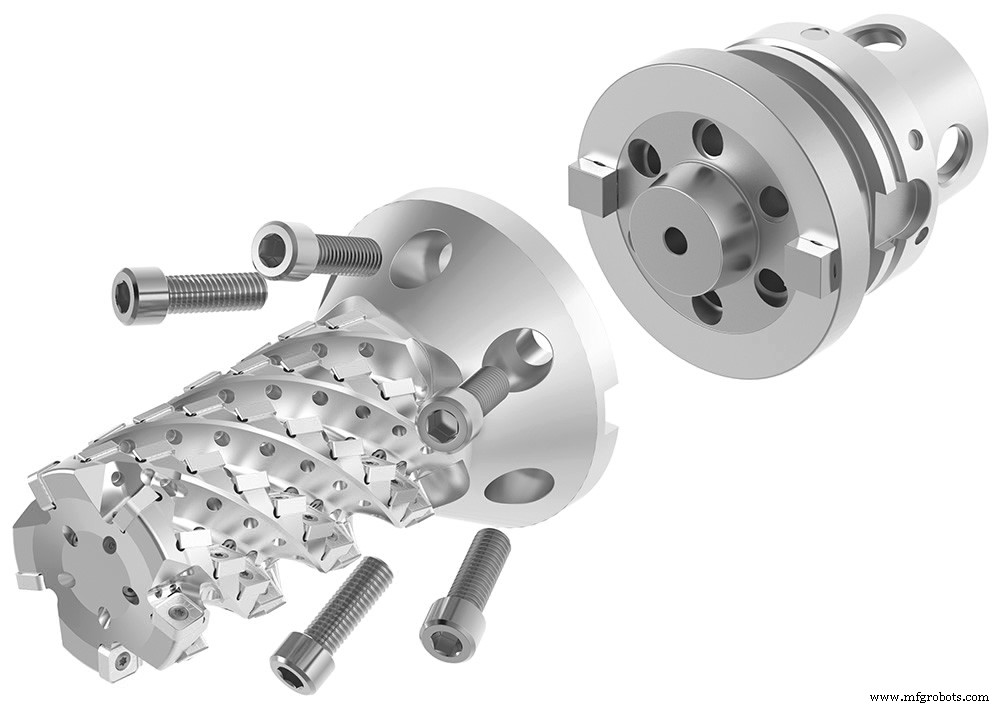
「最弱リンク」
産業技術
- 信頼性プログラム立ち上げ:実証済みロードマップ
- 製造業ビジネスを拡大する:新規B2B顧客を獲得する実証済み戦略
- 航空宇宙産業、COVID-19を乗り越える:レジリエンスと回復への戦略
- 顧客インサイトが明日のサプライチェーン計画をどう形作るか
- ラストワンマイル配送の3大課題と克服のための実証済み戦略
- 受注減速時でも新規顧客ターゲティングで売上を伸ばす
- ウォータージェット切断:航空宇宙産業における精度と性能の向上
- 最適な超硬ソリッドラウンドツール選定で最高の加工パフォーマンスを実現
- 自動車部品加工におけるサイクルタイム短縮:実証済み戦略で生産を加速
- デジタルツールとスマート戦略で作業員パフォーマンスをブースト
- 高精度航空宇宙用途向けタングステン電極の最適化