



全員参加生産維持(TPM):1970年代日本の実践が現代製造業の成功を導く
1970年代の日本の自動車製造業に、今のメンテナンス部門運営に通じる教訓があるとしたら? かなりあるかもしれません。全員参加生産維持(TPM)はたった3文字ですが、見るべき点・考慮すべき点は山ほどあります。
簡単な背景
1950〜1970年代、日本企業は製造業の微調整に多大な時間と注意を注ぎました。鍵は、少人数の現場従業員グループを改善プロジェクトでエンパワーすることにあると発見。1971年、中島誠一がこの洞察などを体系化し、全員参加生産維持を形式化。日本が誇る製造プラクティス「JIT(ジャストインタイム生産)」は、TPMの原則と実践から生まれ、それに依存しています。
今日のTPMは二部構成:まず「5Sの基盤」、次に「8つの柱」。各部分を順に見て、システム全体の仕組みを理解しましょう。TPMの目標は、あらゆるメンテナンス部門の主要目標と完全に一致します:
- ダウンタイム削減
- 稼働率向上
- ストレス軽減
- 安全性向上
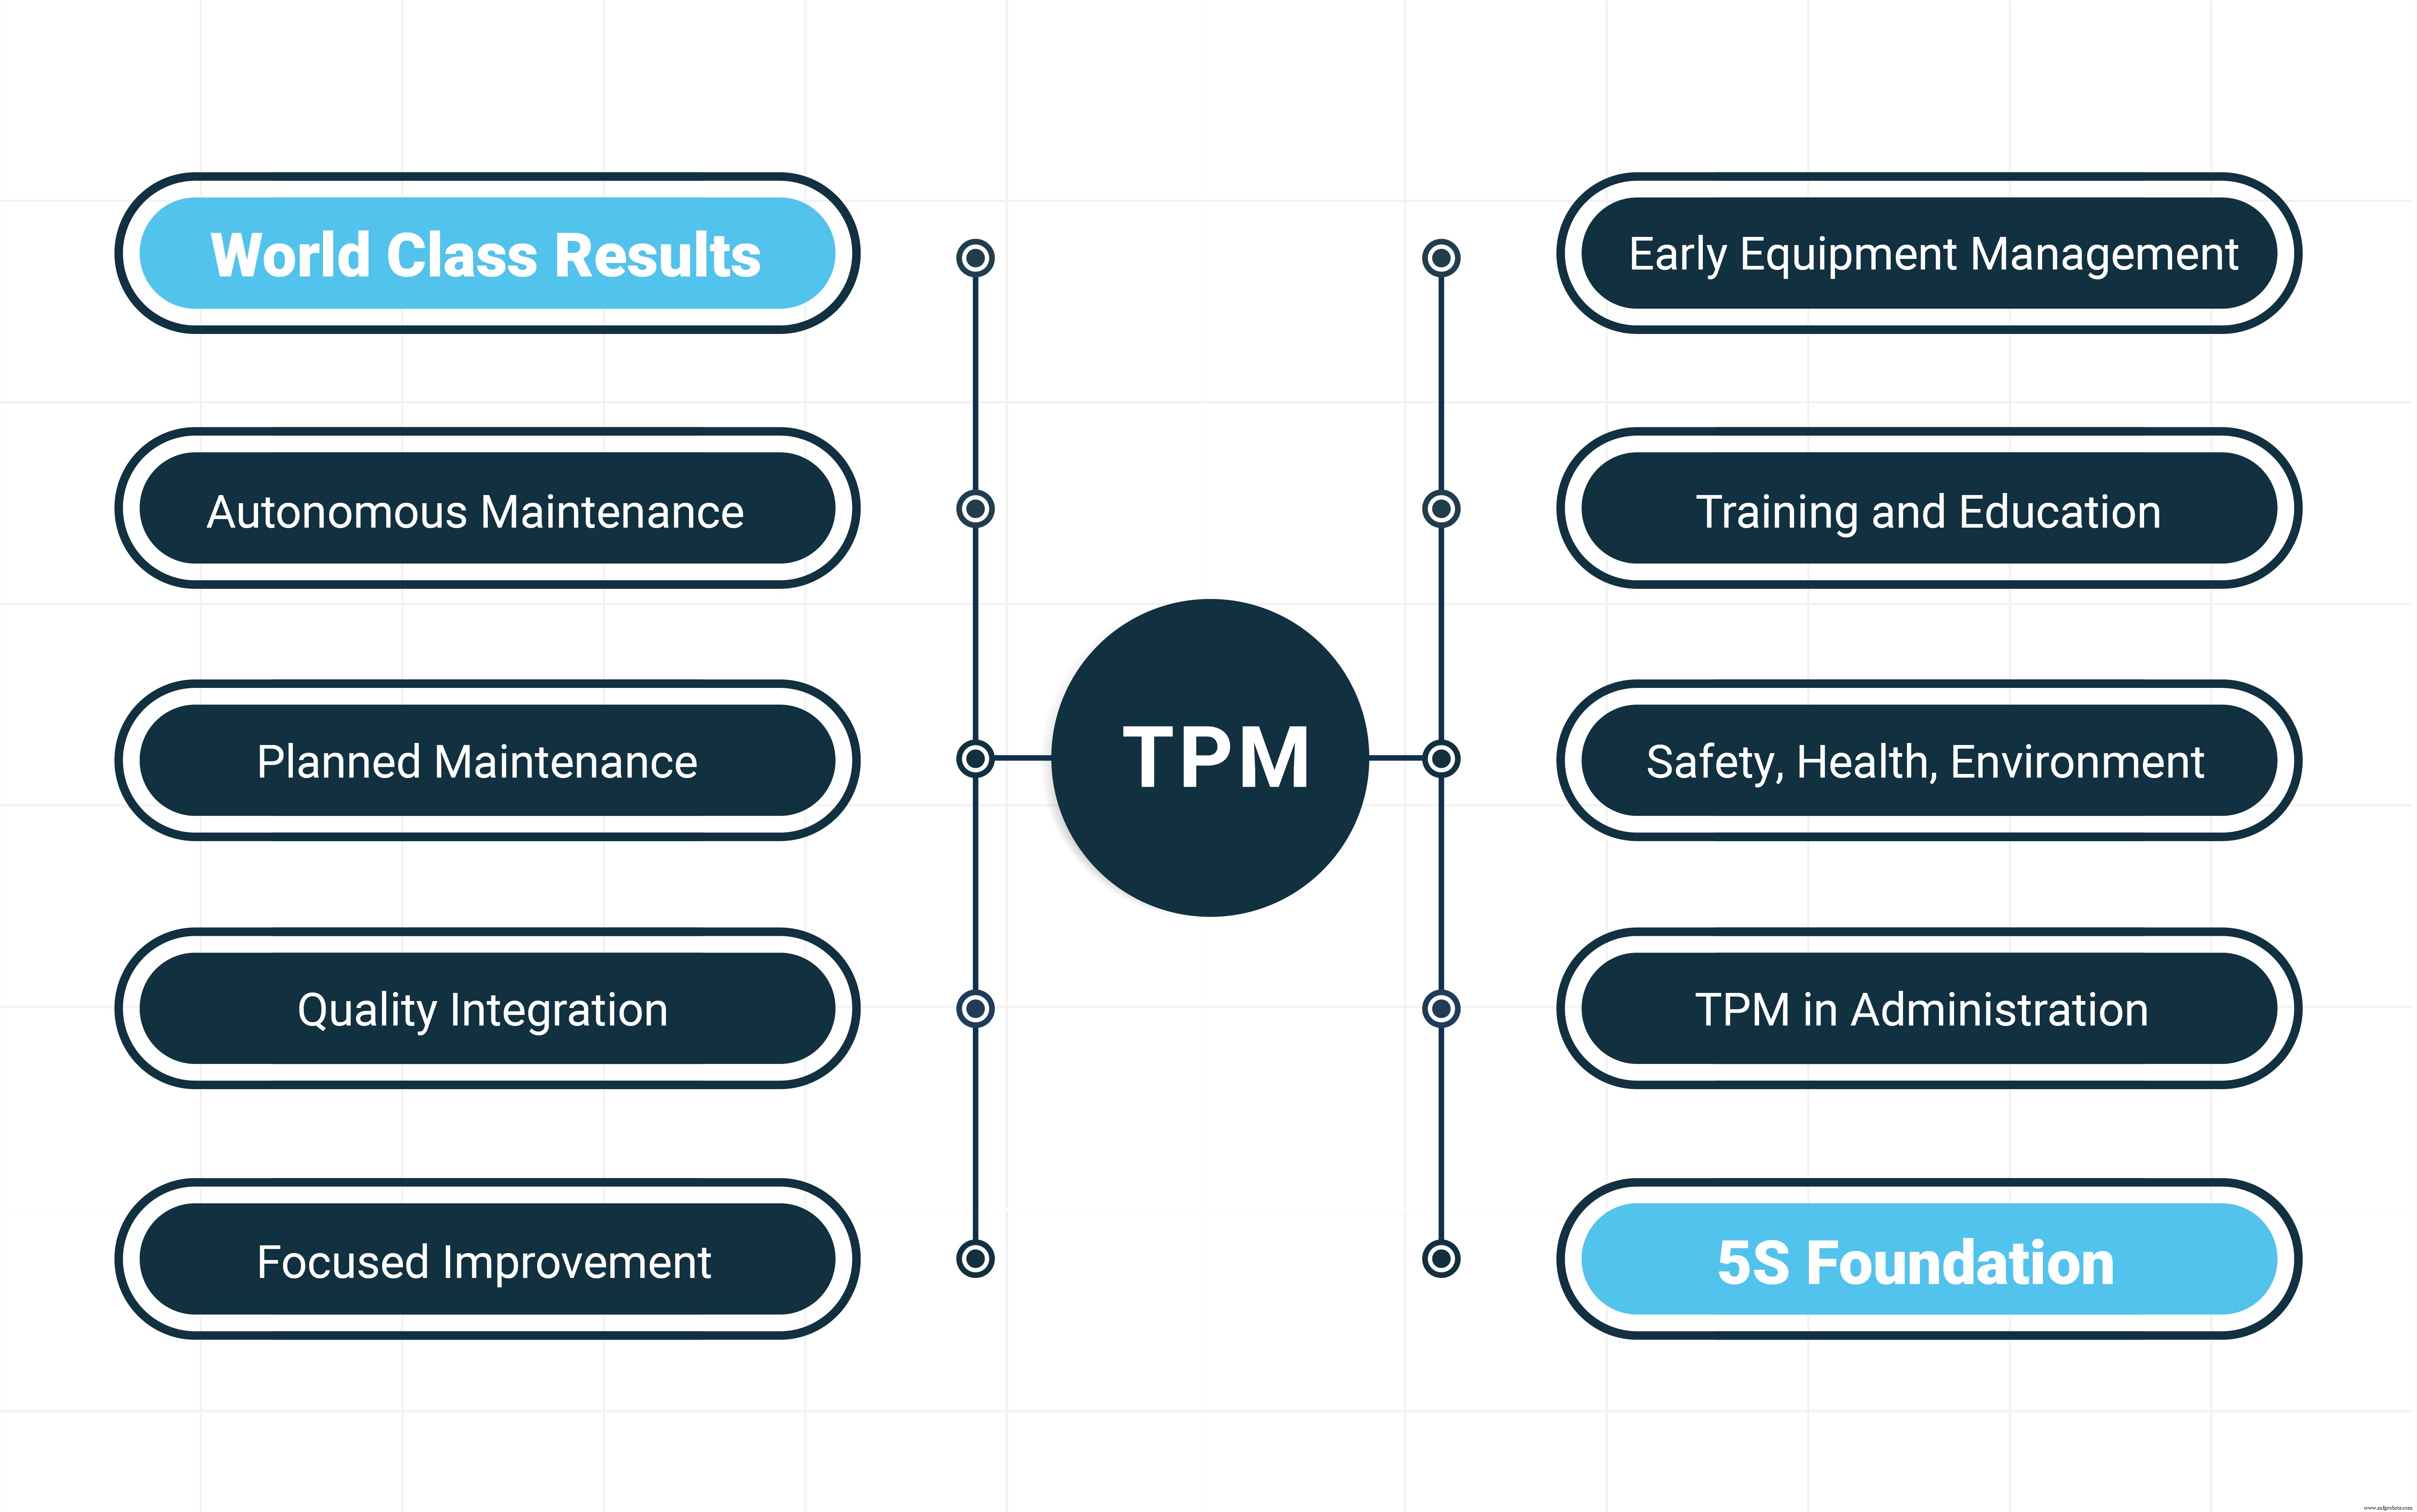
5Sの基盤
元の言葉は日本語で、それぞれ複数の訳がありますが、一般的に以下のように提示されます:
- 整理
- 整頓
- 清掃
- 清潔
- 躾
各項目を見ていきます。順序通りに実施し、後工程が前工程を参照する「順序性」と「自己参照性」があることに注意。
整理
ここでやることは、基本的に二つの山に分けること。「その場に置いておくもの」と「移動・廃棄するもの」。
これにより雑然さが解消され、雑然さは作業を遅らせます。部品を探す時、周囲に他の部品が少なければ速く見つかります。なぜ干し草の山から針を見つけるのが難しい? 干し草が邪魔だからです。
作業が速くなるだけでなく、安全にも。資産周りの床が片付いていれば、漏れをもっと早く発見できます。視覚検査が容易になり、視界を遮るものが少なければ問題を早期発見できます。
整頓
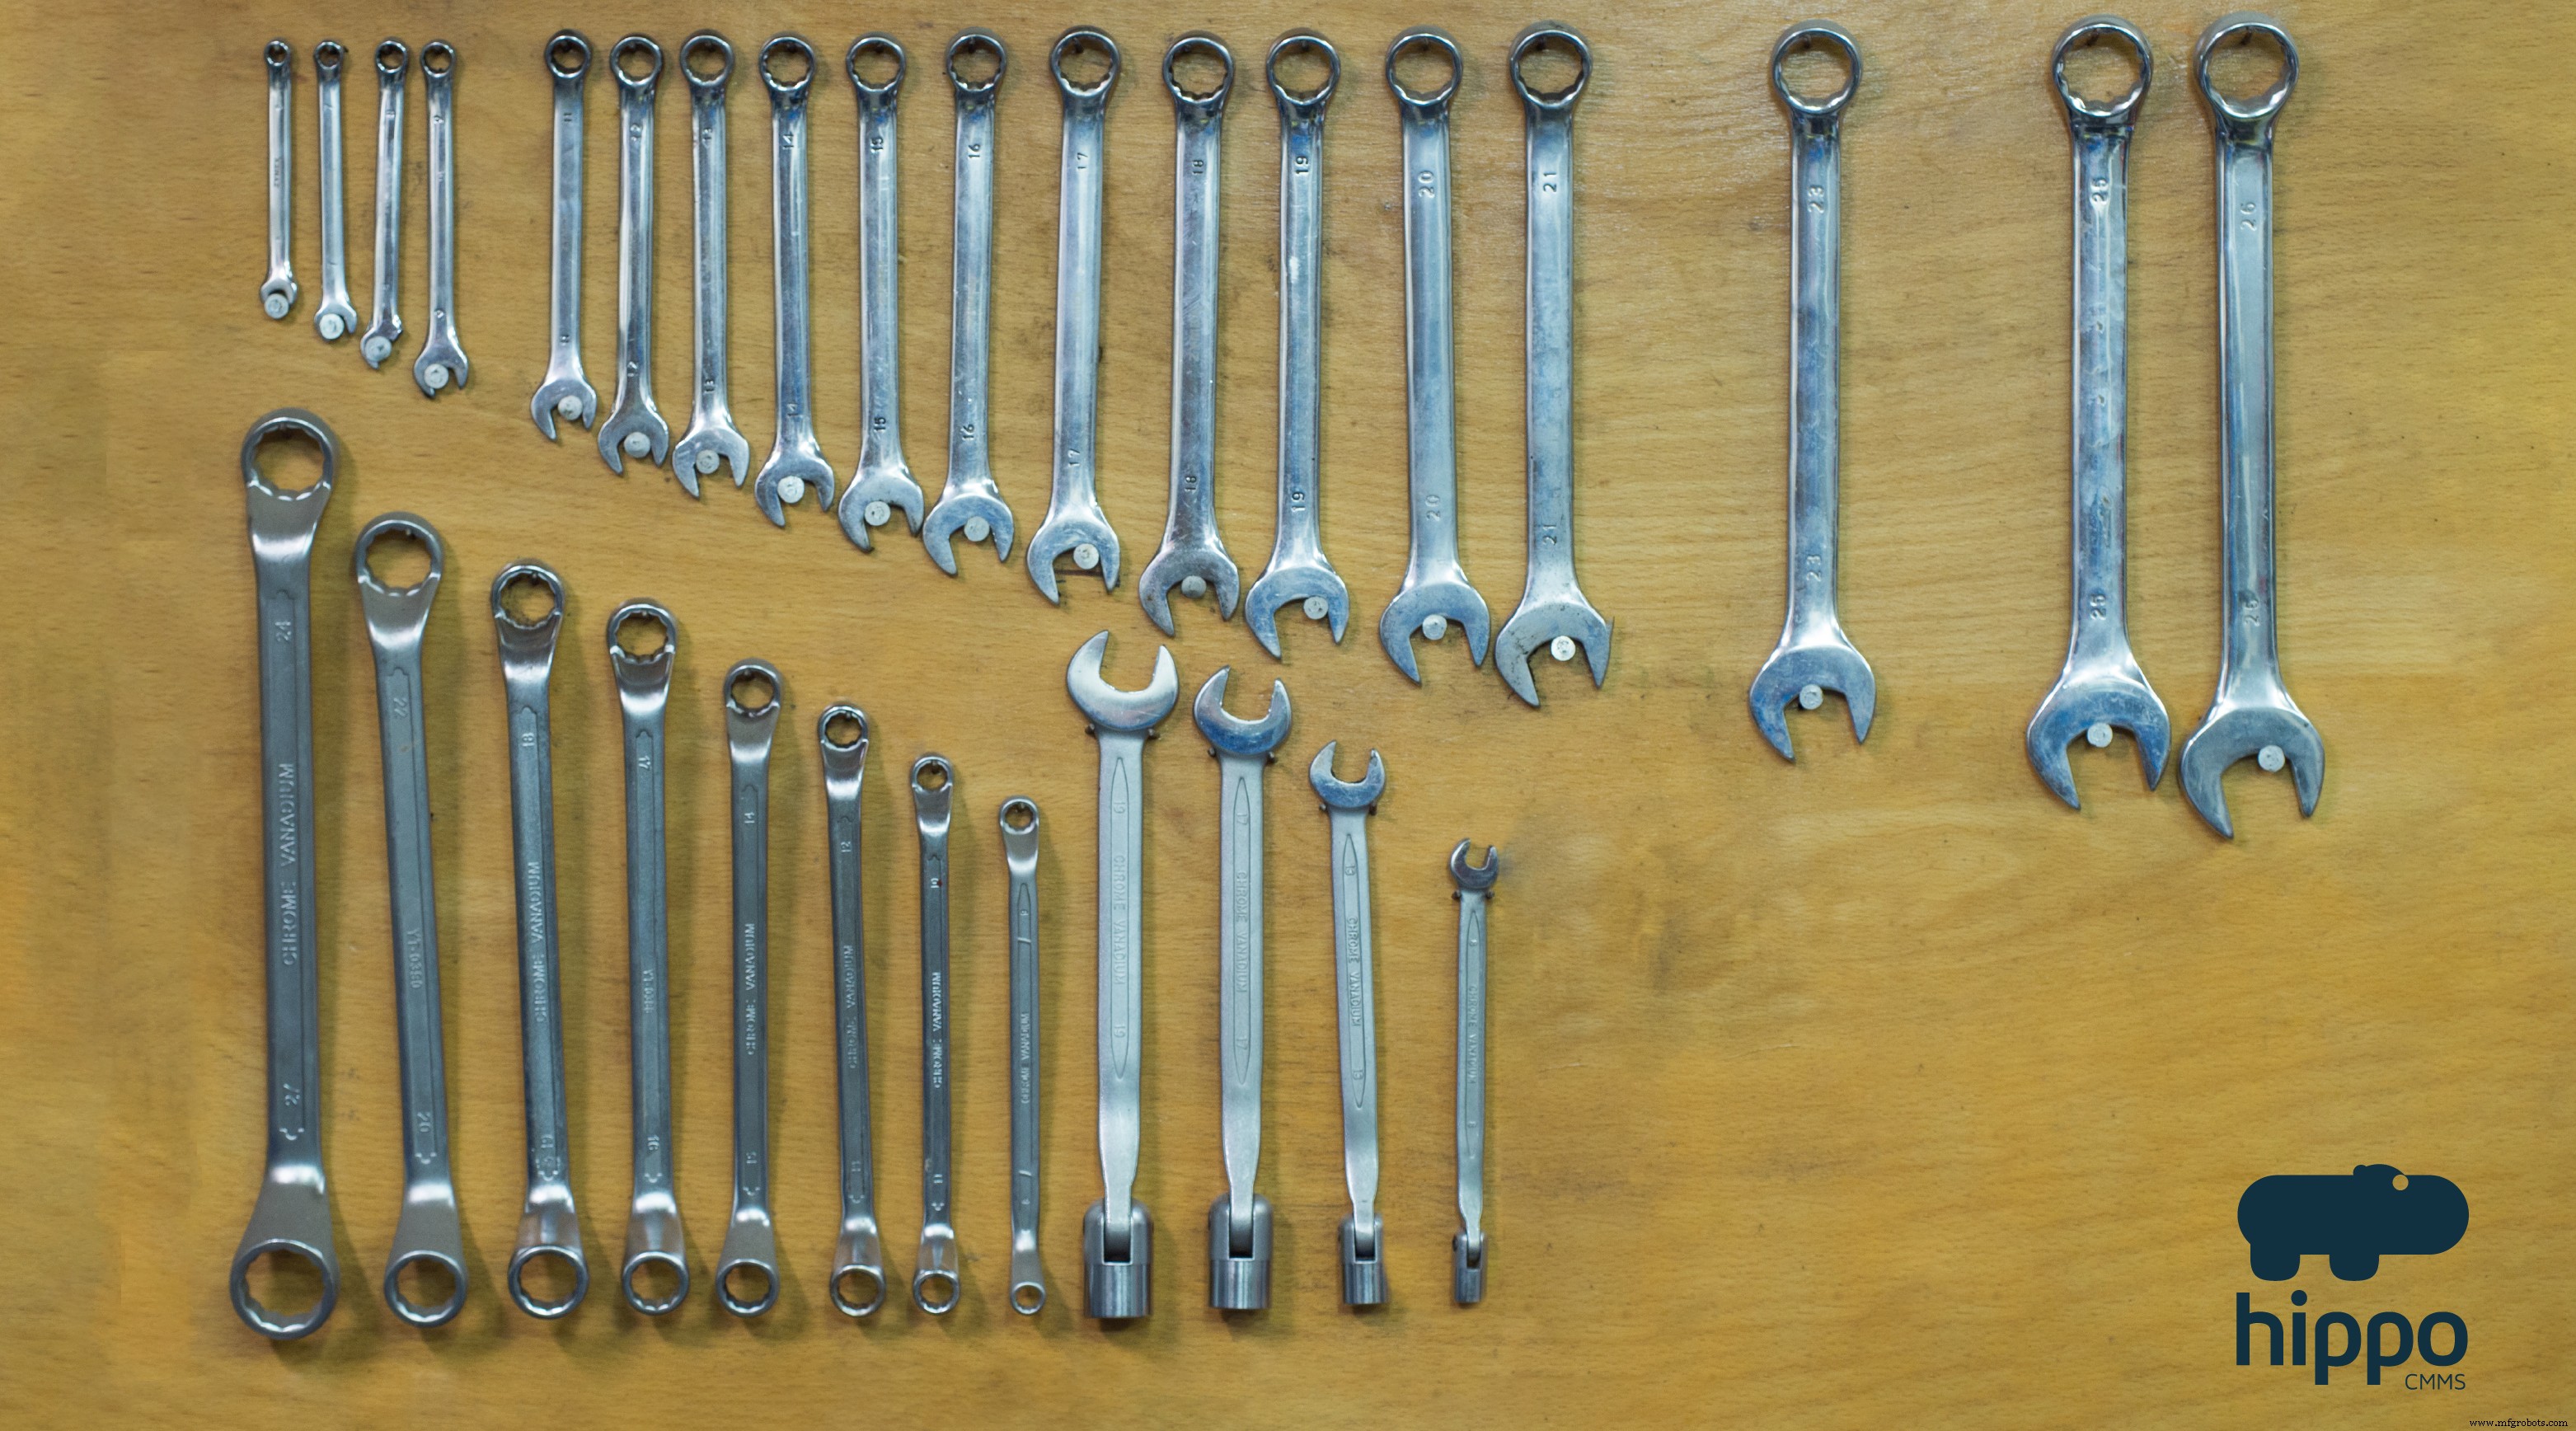
不要なものを除去したら、必要なものを整理。ツールと資材をワークフローをサポートする場所に配置。例えば、作業台上のツールを使用順に並べる。いつも同じ順序で使うわけでなければ、見つけやすいよう配置。
大きなメリット:何かが欠けているのが即座に分かる。レンチをサイズ順に壁沿いに並べれば、一つ欠けただけで即座に気づきます。
要するに「何でも定位置、定位置に何でも」。
清掃
きれいに整えたら、それを維持するために戦う番。「清掃」ステップは、定期的に時間を取って清掃し、すべてが正しい場所にあるか確認すること。清掃中にツールと機械も点検し、すべて正常に動作しているか確認します。
清潔
ここでもう一歩進み、最初の3ステップが時間とともに崩れないよう、正式なポリシーとスケジュールを作成。例えば、各エリアの責任者を定め、毎シフト最後の15分を「清掃」時間に充てるスケジュールを組む、など。
躍
トップダウンの強権管理は、管理者が帰宅するまでしか機能しません。5Sシステムを真に機能させるには、従業員の賛同が必要。このステップでは、システムのメリットを理解させる研修を実施。従業員からの意見収集も。自分たちで開発に関わったシステムなら、実装への意欲が高まります。
基盤ができたので、8つの柱を見ていきます。5Sほど相互関連は強くなく、どれか一つだけ実施も可能、順序もほぼ自由。
全員参加生産維持の8つの柱
TPMが屋根で、5Sが基盤なら、次の部分は基盤の上に立つ柱で、屋根を支えます。
自主保全
今この言葉を見ると、CMMSのAIや思考するロボットについてかと思うかもしれません。しかし体系化されたのは50年代のこと。当時これは、オペレーターが自分たちの設備の日常的な清掃・点検・注油の責任を引き受ける実践を指しました。メンテナンス部門ではなく、オペレーターが設備に関連する小さなPMすべてを担当。
大きなメリット:オペレーターの、自分たちが操作する機械への知識が深まる。彼らが専門家になることが期待されているわけではない点が重要。車の所有で言えば、オイルチェック(交換ではない)とタイヤの空気入れができるレベル。設備に何かあれば、すぐ気づきます。また、小さなことを自分たちでケアできるため、実際の専門家であるメンテナンス部門技術者が、より重要で複雑な修理に貴重な時間を費やせます。車の例えなら、メカニックはシールチェックとアイドリング調整をすべき。掃除機がけと空気入れをやらせたら、時間と才能の浪費。お金の無駄です。
計画保全
これは予防保全の別名で説明が簡単。
メリットの一つ:予防保全を繁忙期を避けて計画可能。第一シフト真っ最中に壊滅的故障でライン停止する代わりに、比較的静かな第二・第三シフト間で点検・定期交換を完了できます。
その他:
- ダウンタイム削減
- 稼働率向上
- 在庫管理容易化
- オンデマンド工事依頼削減
品質保全
この大きな部分は「なぜなぜ分析(根本原因分析)」。問題を直すだけでなく、原因を特定して将来の再発防止につなげます。
通常「なぜなぜ5回」が語られます。重要なのは「5つのなぜ」があるのではなく、「なぜ」を5回問いかけて問題の根底に達するという発想。根本を見つけなければ、再発する症状の果てしないリストを追いかけるだけで時間の無駄。
例:車がエンジンかからない。
一:「なぜかからない?」
答:バッテリーが上がっている。
二:「なぜバッテリーが上がった?」
答:オルタネーターが機能していない。
三:「なぜ機能しない?」
答:ベルトが切れている。
四:「なぜベルトが切れた?」
答:とっくに耐用年数を過ぎていた。
五:「なぜ古いベルトがオルタネーターに付いたままだった?」
答:製造元推奨通りに車をメンテナンスしていなかった。
必ず5回とは限りません。5回は目安です。
個別改善
正直、なぜ「個別改善」と呼ばれるのか不明。少人数グループで行うから「個別」なのかもしれません。
「全員改善」と呼んでも通じそう。チームは組織の上下から構成可能。重要なキーワードは「漸進的」と「予防的」。巨大な飛躍で進歩するのではなく、小さな変更を継続的に検証・テスト。問題発生前にプロセス改善を図ります。
初期設備管理
機械の運用コストが最も高いのはいつ? 耐用年数末期? 納得できます。その頃は高額修理が多発しやすいから。
しかし始まりも高コスト。設置コスト。オペレーターエラーによる故障コスト。新しい機械は習熟に時間がかかる。修理方法を把握するにも時間がかかるため、導入直後の作業は遅くなりがち。時間は金。
初期設備管理は、オペレーターとメンテナンス部門と協力し、修理しやすくユーザーフレンドリーな機械を開発することで、これらのコストに先回りします。アクセスパネルの配置一つで、資産・設備の寿命を通じて無数の時間を節約できる可能性があります。
教育・訓練と事務・管理TPM
スペースと時間を節約するため、この二つをまとめます。基本的な考え:TPMの概念と実践を現場スタッフと事務スタッフの双方に普及。全員が概念を知れば、適用される確率が高まります。
安全・衛生・環境
名前を見れば推測しやすい柱。チームが協力して施設全体の安全性向上とリスク低減に取り組みます。機械をガードとキルスイッチで安全にするだけでなく、ヘルメットなど個人防護具でオペレーターと技術者も安全に。
あなたにとっての意味
少しの可能性もあれば、大きな可能性もあります。TPMのすべてを受け入れれば最大のメリットが得られますが、ビュッフェレストランのように捉えることも可能。予防保全ソフトウェアの文脈では、魅力的なものを取り入れ、残りは気にしない。
例えば、次回会社が新資産・設備への投資を計画する時、メンテナンス部門が選定プロセスに関われるよう働きかける。あるいは別の例として、5Sのすべてまたは一部をスペアパーツ保管室に適用する。あなたの現状に最適なアイデアを見つけ、適用するのはあなた次第。
単にTPMの精神、すなわち「継続的改善は可能であり、異なる部門が協力すれば成功の可能性が最も高まる」という考え方を採用するだけでも価値があります。
産業技術
- CCMテカテ工場における高性能メンテナンス:TPM成功事例の実証
- トータル生産的メンテナンス実践:ハンズオン清掃ケーススタディ
- メンテナンスと修理の主な違いと予算最適化
- 分流回路:理論、公式、実用応用
- メキシコと米国の通関業務の主な違い:実務ガイド
- インダストリー4.0 vs 5.0:何が変わり、なぜ重要か
- トータルプロダクティブメンテナンス(TPM)と産業IoTの統合で最適な製造効率を実現
- 予防保全 vs 是正保全:主な違いとメリット
- トータルプロダクティブメンテナンス(TPM):実証済みのパフォーマンスレバー
- CNCフライス加工 vs CNC旋盤加工:主な違いと設計への影響
- CNC旋削とフライス加工:主な違いを解説