



標準公差からメトリック公差への変換におけるリスク軽減
変換に潜む意外な複雑さ
小さな部品の調達において基本となるのが、異なる単位系間の変換能力です。例えば、ミリメートルとインチの間で公差数値を変換し、メトリック公差表を作成するといった作業が挙げられます。
一見単純に思えるこの作業ですが、実際はそう簡単ではありません。メートル法とヤード・ポンド法の間を行き来するリスクは伝説的とも言え、しばしば取り返しのつかない結果を招きます。
最悪の事例
1983年、モントリオールからエドモントンへ向かっていたエアカナダのボーイング767が、飛行約1時間後に燃料切れを起こし、文字通り滑空して緊急着陸を余儀なくされました。奇跡的に乗客2人が避難時に軽傷を負っただけで済みました。
なぜこのような事態になったのでしょうか。
離陸前に航空機の燃料量表示システムが故障したため、乗務員と地上 crew が手動で必要燃料量を計算しました。必要量を8,703 kgと算出し、それを1.77(給油会社の資料に記載されていた燃料密度)で割って4,916 Lに変換し、その量を給油しました。
しかし、767の燃料計量単位はkg/Lだったのに対し、給油マニュアルの密度数値はlb/L(ポンド/リットル)基準でした。その結果、実際には必要量の半分以下しか搭載されていなかったのです。
他にも同様の事例は数多くあります:
- 1999年、NASAは1億2,500万ドルの火星気候周回機(MCO)を失いました。標準単位からメトリック単位への変換漏れが原因で、軌道投入に失敗し火星に衝突しました。軌道計算にポンド・秒が使われていたのを、メトリック単位であるニュートン・秒と誤認したためです。
- 2003年、東京ディズニーランドのスペース・マウンテンが脱線しました。軸受とアクスルの隙間が設計要件の0.2 mmを大きく超える1.0 mm以上あったためです。仕様は1995年にメトリック単位に変換されていましたが、2002年に旧来の標準単位仕様で新しいアクスルを発注した結果、必要な45 mmではなく44.14 mmのものが納入されました。
- ボインングが標準単位を使用し続けたことで、海外サプライヤーへの精密加工委託が難航し、ボイング787ドリームライナーの製造遅延に拍車をかけました。本来2008年5月納入予定だったのが、商業運航開始は2011年10月までずれ込みました。
お分かりいただけたでしょうか。異なる単位系の併用、人的ミス、不正確なメトリック⇔標準変換は、品質・性能だけでなく安全性にも深刻な影響を及ぼし得ます。
変換テクノロジーが救世主に?
確かに、現代のテクノロジーはより信頼性の高い変換ツールを提供し、人的ミスのリスクを低減しています。工作機械のCNC(数値制御)では、機械内部で全ての数値の変換計算が自動的に行われます。
現場では、デジタルマイクロメータなどの携帯型計測器を活用し、その場で単位変換が可能です。最新のデジタルマイクロメータなら、ボタン一つでメトリック単位とインチ単位の表示を切り替えられます。
しかし、標準⇔メトリック変換は依然として単純な話ではなく、単位系を切り替える際にはいくつかの留意点があります。
大抵の工作機械は、その主用途に最も適した単位系で校正されています。例えば、大工用部品を製造する工具なら、インチとその分数で校正されているでしょう。
分数は巻尺の目盛りには適していますが、機械への数値入力には向きません。また、大工仕事で使われる精度は、医療機器部品で求められる精度の10〜100倍粗いものです。
メトリック公差表のための数値変換
さらに、国内外の多くの下請け業者から部品を調達する場合、メトリック系の国で作られた部品が、非メトリック系のシステムと接続・相互作用しなければならないケースがあります。
つまり、標準⇔メトリック間で手動計算する際には、部品公差も考慮に入れる必要があります。メトリック系で上限公差ぎりぎりで作られた部品が、標準系で下限公差ぎりぎりの部品と合わない、といった事態が起こり得るからです。
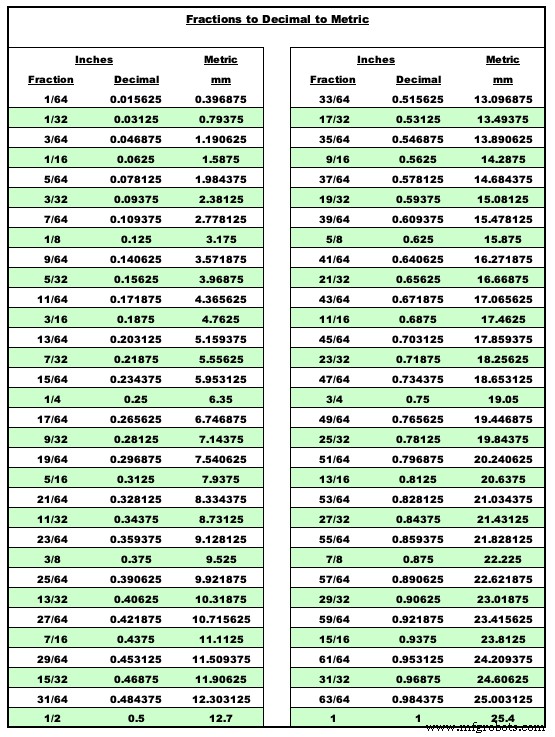
例えば、メタルカッティング社で顧客からよく依頼される公差範囲について、インチとミリメートルの相互変換を示したメトリック公差表を用意しています。
しかし、上限・下限規格値も考慮し、変換・丸めを行った際に、変換後の単位が元の上限・下限を超えないよう、必要に応じて公差を調整しています。例を示しましょう:
- 寸法:20 mm ±2 mm
- 変換後:0.79 インチ ±0.08 インチ
- 上限規格値:0.87 インチ、下限規格値:0.71 インチ
- これを再びミリメートルに戻すと、上限 22.098 mm、下限 18.034 mm
元の単位系では上限 22 mm、下限 18 mm でした。ご覧の通り、変換後の上限値が元の範囲を超えています。元の規格範囲内に収めるため、変換後公差を 0.79 インチ +0.07 インチ / -0.08 インチ と調整することができます。
丸めが公差に与える影響
丸め誤差も、許容公差範囲外の変換値を生む原因となります。したがって、変換を何桁目の小数点まで行うかを慎重に決める必要があります。
例えば「1.0 mm = 0.04 インチ」とする場合、実際の値 0.0393700787... を小数点第2位で丸めています。第3〜4位までの公差が求められる現場では、0.04 インチで十分と言えるでしょうか。
変換に使うツール自体にも丸めが入ります。大抵のCNC工作機械は片方の単位で校正され、もう片方へ変換・丸めを行います。メトリック系で設計された最新デジタルマイクロメータも、内部計算はメトリックで行い、ボタン切替で標準単位表示する際は変換と丸めを伴います。この潜在的不正確さは滅多に考慮されませんが、時に重大な影響を及ぼします。
さらに、丸めの影響は複数の相互作用する部品間だけでなく、寸法と公差の組み合わせ全体に複合的に及びます。幸い、体系的な丸め処理と、公称値・上下限規格値の適切な調整により、全寸法を許容公差内(またはより厳しく)に収めることが可能です。
品質・安全・コストへの影響
標準⇔メトリック変換は、航空宇宙から医療機器、自動車溶接機まで、あらゆる分野で重要な意味を持ちます。多くの場合、嵌合不良が人生を変える大惨事には直結しませんが、部品の故障が大惨事を招くケースもあります。
朗報は、異なる計測系間の変換、そして公差と部品嵌合への影響に時間と注意を払えば、あなたとベンダーは品質・安全・コスト管理を維持できるということです。
(公差の積み上げについてさらに学びたい方は、関連ブログ「公差がどう積み上がるか」をご覧ください。)
産業技術
- 越境Eコマース配送をマスター:よくある落とし穴を避け顧客満足度を高める
- 実証済み戦略:サプライチェーンリスクを軽減する6つのエキスパート手法
- サプライチェーンのサイバーリスクを軽減するトップ5戦略
- MTConnect:現代製造業における精度と収益性を駆動する標準
- 作業設備の包括的検査のための標準手順
- AS9100規格が航空宇宙製造の収益性を高める理由
- レガシーMESシステム:俊敏性を阻害する9つのリスク──戦略的ガイド
- 産業技術者にとっての紙ベース手順書のリスク:デジタル化が重要な理由
- ISO 9001を製造戦略に統合:品質と成長を牽引する
- SOPにリーン原則を適用し効率を高める
- 過剰防護を避ける:騒音職場での聴覚保護具の安全な使用法