



メガネフレーム:究極のファッションアクセサリー
背景
アメリカの風刺家ドロシー・パーカー(1893-1967)は「メガネをかけた女性に男性は声をかけない」と辛辣に書きました。彼女の言葉は、若き日の彼女が利用できたメガネファッションと、冗談の習慣の両方を物語っています。パーカー女史が現代の郊外ショッピングモールを訪れれば、今や利用可能なメガネフレームの多様性に楽しく驚かれるでしょう。フレームはジュエリーや靴のようにホットなファッションアクセサリーとなり、着用者は気分やイメージに合わせて変えることができます。
歴史
古代ギリシャ人が視覚と眼の働きを最初に研究。拡大現象を理解し視覚問題解明に試みました。11世紀アラビア科学者アルハゼンが光の屈折(曲がり)と視神経・脳の関係を研究。13世紀ポーランド科学者ヴィテロがレンズ形状で光線焦点を制御できることを最初に理解しました。
1257年、イギリス修道士ロジャー・ベーコンが多方面の科学探究でフランシスコ会修道士たちに疑われ投獄。獄中で教皇クレメンス4世へ読書用拡大レンズを送付、ベーコンの物議醸す立場にもかかわらず、詳細写本筆写に従事する修道士たちが即座に彼の眼鏡を採用。ベーコンの業績はフィレンツェのサルヴィーノ・ダルマート、複数の中国・ドイツ科学者と同時期。全員が眼鏡の集団的発明者として感謝されます。
眼鏡を鼻に固定するデバイスの発明にはさらに数世紀を要しました。パーカー女史の韻文とは裏腹に、スタイルと多様なレンズ形状・フレームは眼鏡フレームの歴史初期から重要でした。最古の眼鏡はフレームレスレンズで、手で顔前にかざすだけ。あるいは2枚レンズを半分フレームに取り付け片手で保持。眼鏡を帽子に取り付けたり、革やリボンのバンドで頭に結びつけたりも。ヘンリー8世の宮廷道化ウィル・サマーズは、金属兜にリベットで眼鏡固定した甲冑姿で登場。画家エル・グレコはグエバラ枢機卿を耳にかける紐付き眼鏡姿で描写。17世紀デザインの「額フレーム」は頭を囲む金属バンドに金属フレーム取り付け構造。
最も一般的だったフレームは、鼻の下部に乗せる2枚レンズ構造。軽量材料で負担と挟み込みを軽減したこれら「鼻眼鏡」。スペイン王フェリペ5世とマリー・ルイーズ王妃の宮廷(1701年頃)では、王妃の侍女500名全員が軽量なため鼈甲フレーム着用。このスタイルはファッションと迷信両方に敬意:亀が中国で神聖視されるため幸運を招くとされた。スタイル工夫は多様かつ巧妙。鼻に当たるブリッジ部分を無限に装飾。レンズを扇形、懐中時計飾り、ステッキに取り付け。地位重視層は金や貴金属で鼻眼鏡を作らせたり、芸術家に家紋装飾を依頼したり。
鼻眼鏡以外にも、単眼鏡(フレーム/ホルダー内単一レンズ)、ロルネット(鼻ブリッジ付き2レンズ、片側に単一ハンドル)、クイズガラス(後方も見える鏡付き単眼鏡)、パースペクティブグラス(リボン装着単眼レンズ、遠方視用)、ハサミ眼鏡(ヒンジ付きハンドルに2アイピース、鼻前で保持)など選択肢豊富。ついに1728年、ロンドンのエドワード・スカーレットがテンプル(側頭部把持部)を開発。クランプで側頭部を挟み鼻眼鏡をより確実に固定。各テンプル端にループがあり、リボンで頭やかつらに結束。1880年代にはテンプルが湾曲し耳にかけて固定する現代的形態へ進化。
植民地時代アメリカでは眼鏡は輸入品で高価でしたが、アメリカ製ガラス技術向上で眼鏡貿易が確立。湾曲フィットテンプルが世界標準になると同時に、ファッションは「オックスフォード」と呼ばれるスタイルへ回帰:より弾力的で装着感良いブリッジで改良された鼻眼鏡。これらはピンスネ(pince-nez)とも呼ばれ、柔軟ブリッジの小さなバネに鼻パッド装着。ルーズベルト大統領とクーリッジ大統領が愛用。1900年代にはシンプルなスチールフレームが最普及、安価なグタペルカ(ゴム状プラスチック様物質)フレームも存在。鼈甲と角縁メガネが1920-30年代に流行、しかし多くはセルロイド(動物角や鼈甲に似せられる初期プラスチック)製。第二次大戦で数百万軍人にスチールフレーム眼鏡とサングラス支給。
20世紀、プラスチック台頭で眼鏡フレーム・レンズ製造は劇的飛躍。プラスチックレンズは軽量で二重焦点、三重焦点、四重焦点製造可能、幅広い視力矯正対応。プラスチックフレームも低コスト。幅広いスタイルと色をプラスチックで実現、ワードローブ、流行、気分に合わせて変更可能。サングラスもプラスチック産業で低価格化、しかしハリウッドが普及牽引。クラーク・ケント風大型角縁が1950年代男性に流行、女性はテンプルで上向き「キャットアイ」眼鏡を好む。1960年代「フラワーパワー」世代に細金属フレーム「グラニーグラス」が伴い、アンティーク眼鏡コレクション人気の火付け役に。コンタクトレンズもこの世紀開発・普及したが、眼鏡フレームの多様性が眼鏡をファッションたらしめ続けています。
原材料
眼鏡フレームは通常、金属またはセルロースアセテートと呼ばれるプラスチックで製造。セルロースアセテートは綿由来で柔軟かつ強靭。眼鏡フレーム幅よりやや広い長尺シートで生産。シート長最大3フィート(0.91m)、厚さ0.33インチ(0.84cm)。
設計
眼鏡メーカーは自社デザイナーを抱えるか外部コンサルタントを活用。コンサルタントにはファッションデザイナーが含まれ、衣料デザイントレンドに合わせ自社アイウェアラインを創出。デザイナー名は眼鏡販売、特にファッション意識高い購買層へ複数本購入促進で重要。アイウェアには明確なトレンド/ファッション存在:明/暗色フレーム、厚/薄、装飾形状/装飾付きスタイル。子供用特殊フレーム、リーディンググラス用ハーフフレームもスタイル重視で設計。
設計にはブリッジサイズとアイサイズ等規格も組み込み。ブリッジサイズで鼻上部厚み(ノーズパッド接触部)対応。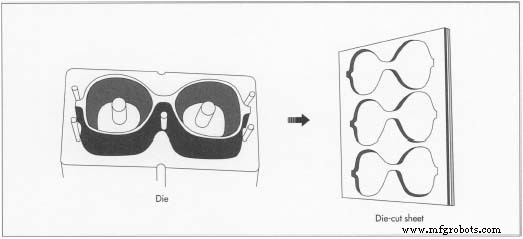 セルロースアセテートシートからプラスチック眼鏡フレームブランクを抜き型で打ち抜き。標準3アイサイズで矯正レンズ寸法範囲カバー。各スタイル通常4色展開で、単一スタイルで色×寸法12組み合わせ生成。フレームデザイナー/メーカーは数ヶ月ごと新スタイル投入、売れ行き悪ければ廃盤。
製造工程
プラスチックフレーム抜き型打ち抜き
- 1 設計確定後、鋼製ダイスをブランク機にセット、セルロースアセテートシートからブランクを打ち抜き。鋼ルールダイス刃は鋭利、レンズ嵌め込みフロント部分を除去する突出ロッド付き。アセテートシートを冷蔵保管からブランク室へ移し、小型オーブンで約180°F(68℃)加熱しプラスチック軟化。軟化シートをブランク機へセット、数トン圧力でダイスがプラスチック切断しブランク生成。機械は自動でダイス持ち上げ次部分へ移動。プラスチック軟化中に高速生産。ブランクをシートから取り出し、レンズ部分をフレームから除去。レンズブランクはスクラップへ。
- 2 ブランクフロントを一連の仕上げ工程へ。ルーターでレンズ保持溝切削。アルミ製2ピースホールドフィクスチャーでフレーム固定、ルーターブレードへ押し付け。溝幅0.16インチ(0.41cm)業界標準。厚いレンズ必要時はエッジ研削で溝適合。
- 3 2種の研磨機で荒エッジ除去。1台は頬当て部分エッジ専用形状、もう1台は鼻周り研磨。バイス類デバイスでフレーム固定、ノーズパッドまたはノーズパッド保持金具を接着。接着剤硬化24時間待機後、接着部も研磨。
テンプル(側頭部)製造
- 4 耳にかかる2本の側腕をテンプルと呼ぶ。テンプルもアセテートシートからブランクダイスで打ち抜き。標準長5〜6インチ(12.7〜15.2cm)、通常フロントと同材または
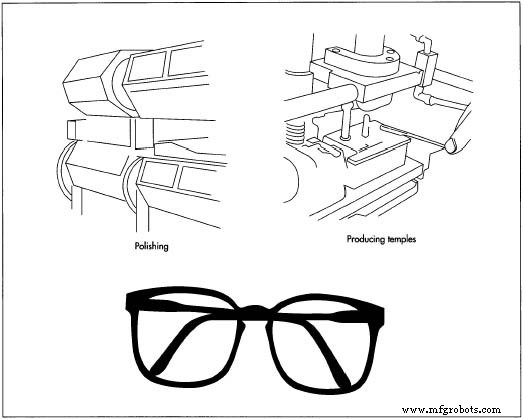 フレーム研磨後、テンプルを金属ヒンジで取り付け。テンプル製造ではプラスチックテンプルストリップと、コアワイヤーと呼ばれる細い鋼帯を加熱。適温到達時、軟化したテンプル中心へコアワイヤー挿入。相補材料でフロントとマッチ。テンプルはフラット角張りまたは丸み形状、フレームスタイル依存。テンプル加熱、コアワイヤー加熱、適温でコアワイヤーを軟化テンプル中心へ挿入。安価眼鏡(一部非処方サングラス等)はコアワイヤーなしだが強度劣る。
- 5 テンプルをフレームへ取り付け:フレーム上隅に小スロット切削、各スロットへ金属ヒンジ半分ずつ挿入、フレームと部分ヒンジをキャピトロンマシンへ。超音波振動でヒンジに摩擦熱発生、フレームプラスチックがヒンジ周りで局所溶融しヒンジ接着。接着や他接合法より確実。
フロント仕上げ
- 6 ヒンジ付きフロントにメーカー名/ロゴ、スタイル名、サイズ印刷。テンプル取付前、フロント前傾角度(上から下へ着用者顔方向へ傾斜)必要。自動鋸でフロント上部エッジに正確角度切削。ヒンジキャップ装着、フロント研磨。この段階でフロントはまだ平らでシャープエッジ、ルーター溝部除く。研磨室で数百フロント同時、ドラムに軽石(軟石粉末研磨剤)と小さなメイプルペグ(丸み先端のミニマッチ棒様)投入、24時間回転で荒エッジ研磨。軽石がペグに付着しフレーム研削。メーカーによっては砕いたココナッツシェル使用。
- 7 研磨済みフロントを顔面湾曲へ成形。オーブン加熱、湾曲成形ダイス(ブランクダイス類似)にセット、プレスで約30秒加圧し均一カーブ形成。温間フロントを冷水浴で急冷し湾曲形状固定。
- 8 成形フロントを研磨室へ戻し、4日間複数タンブリングドラム通過で最終光沢付与。各ドラムは前より微細軽石、最終ドラムは研磨ワックス。全研磨フロントを傷チェック、個別封筒収納、サイズ/スタイル/色別にファイリング。
テンプル仕上げ
- 9 眼鏡デザイン形状/スタイルとテンプル形状に応じ、テンプルを複数工程で研削成形。テンプル端部に溝切削、対応ヒンジ半分をリベット固定。端部角度を仕上げフロント角度に合わせ切削。フロント同様複数工程で仕上げ、研磨済みテンプルペアをサイズ/スタイル/色別封筒梱包。メーカーはフロント/テンプル封筒を保管、眼科医/光学卸がサイズ/スタイル/色指定注文時にセット出荷。
品質管理
眼鏡フレームはレンズ支持で視力矯正、装着快適性、職業服装・個人スタイルのアクセサリーとして極めて重要なため、細部への最大注意で製造必須。フレーム製造工程は機械実行だが、オペレーターが各工程責任を持ち自工程品質管理チェッカーとして機能。ファッション/流行要素で業界競争激化だが、オペレーターは自社製品が視力ケア提供することを自覚。フロントとテンプルは製造工程のどのステップでも不合格となり得ます。
副産物/廃棄物
眼鏡フレーム製造から副産物は発生しません。プラスチック廃棄物はブランク打ち抜きで発生、大半はフレームのレンズ部分切り抜き屑。この廃棄物は慎重に回収しリサイクル。
将来展望
過去50年の眼鏡歴史がフレームの未来を確固たるものにしました。コンタクトレンズ普及と視力矯正レーザー手術登場にもかかわらず、多くの人が個人的ニーズで眼鏡を必要とし、または望み続けます。プラスチックレンズ・フレーム製造技術向上とフィッティング快適性改善で眼鏡はより楽しめるものに。ファッション産業も眼鏡フレームを表現的デザインの追加手段、個人スタイル表明の人気手法として積極的に支援。
製造プロセス