



カトラリーの歴史:青銅からステンレスへ-職人技と未来
概要
銀、銀メッキ、ステンレス鋼製の食器類が登場したのは、銀が豊富になり製錬技術が進歩してからのことです。北ヨーロッパでは、洗練されたラテン式テーブルマナーが素朴なアングロ・サクソン習慣に取って代わるまで数世紀を要しました。
ヘンリー8世の治世では、貴族が大きなロースト肉をトレンチャーボードに直接切り落とし、手で噛みちぎって飲み込むのが一般的でした。この粗野な作法は、カスティリオーネ(1478-1529)とピーチャム(1576-1643)の作法書によって洗練された食事作法が導入されるまで続きました。16世紀後半にはイギリス宮廷で純銀の大皿、銀装飾のゴブレット、銀製ハンドルのナイフとスプーンが採用されるようになりました。しかし下層階級はさらに1世紀手食を続けました。
スプーンはおそらく人類最古の食事道具で、最初の温かい飲み物の儀式に遡ります。北欧では最初に木製、その後牛角、象牙、青銅、最終的に銀金などの貴金属製が登場。金属スプーンへの最古の言及は『出エジプト記』で、モーセが幕屋用に純金の皿とスプーンを作るよう命じられています。
エジプトのスプーンは注ぎ口付きの蓋付き皿として鋳造されることが多く、優雅だが実用的ではありませんでした。ギリシャとローマのスプーンは現代的な形状に近かったです。1-2世紀のローマ製「フィドル型」スプーンは、角張った茎頭を持ち、現代スプーンの最も近い祖先です。
イギリス最初のスプーン(角や木製)はローマの例に倣ったと考えられます。アングル族とサクソン族が洋梨型のボウルを導入し、14世紀には青銅、真鍮、ピューター、錫鋳造が一般的になりました。
ナイフは石器から金属へ進化。鋭い刃が特徴です。現在でも先端の曲率とベベル加工技術に初期のナイフ製法が反映されています。当初は肉切り用にしっかり握れる長さのハンドルのみでした。
1630年代、フランスの首相リシュリュー公が宮廷仕えのナイフに丸みを持たせるよう命令。これが貴族階級でのナイフを日常食器として普及させるきっかけとなりました。
フォークは十字軍遠征の際、12世紀初頭にヴェネツィアのドージェ・ドメニチェ・シルヴィエが宴会で各皿の脇にフォークを置いたのが西洋食卓への導入です。受け入れには約300年かかりました。食事者は手(時には5本、時には3本指)で食べ物を口へ運ぶことを好んだからです。
フォーク導入後も客は自分のナイフを携帯しました。食事作法は使用していないナイフとフォークの占有スペースを最小限にするよう進化し、フォークがスプーンのハンドルを兼ねることもありました。
1650年以降のイングランドでは食器の大量生産が始まり、作法と品質が向上。銀細工師に氏名、場所、年号の刻印を義務付ける厳格な法律が制定。「スターリング」は「比類なき品質」を意味するようになりました。1670年までに上流階級のイギリス家庭では銀スプーンを常備し、しばしば家宝として受け継がれました。アメリカの銀細工師もこれらのデザインを採用し、最初のアメリカ銀製品はスプーンでした。鋼製テーブルナイフもこの頃登場しましたが、銀製フォークと洗練された給仕器具は18世紀後半まで稀でした。
17世紀以前、銀は金床での手作業鍛造や「洗濯マングル」式プレスで成形。叩かれた板は脆くなるため、職人は約1,000°F(540°C)で加熱し冷水で急冷する焼鈍で延性を回復させました。
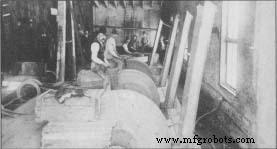 砥石で研磨する作業者、ロックフォードカトラリー社、1900年頃
シルバーウェア(スターリングシルバーまたは銀メッキ食器を指す)という用語が19世紀半ばにカトラリーの代名詞となりました。鉄製カトラリーは数世紀前から生産されてきました。イギリス・シェフィールドは13世紀以来高品質カトラリーで知られ、18世紀の銀メッキ技術により「シェフィールドプレート」という用語が生まれました。
アメリカの製造業者、特にマサチューセッツ州タナーズフォールズのラッセル製造社は、動力機械と工程簡素化でコスト削減を実現。1871年には16の工程で鋼700トン、砥石200トン、エメリー22トン、ココア材150トン(ハンドル用)を消費。生産性向上にもかかわらず、研磨工はケイ肺症に頻繁に罹患しました。
ボウイナイフ(長く重い刃で狩猟と戦闘に適した象徴的なアメリカデザイン)はジェームズ・ボウイが普及させ、1830年代に複数の州で規制法案を促しました。
ウィリアム・S・プレッツァー
銀細工師はやがて水車や馬駆動ローラーで薄く均一な板を製造し、18世紀には蒸気機関に置き換わりました。鋭角のない特殊ハンマーで平板を中空形状に成形。スプーン、フォーク、ナイフのハンドルは、二部構成の枠に型を埋め込み、ローム混合物を充填・焼成、溶融銀を流し込む鋳造法で製造。
シェフィールドプレートはスターリングシルバーの薄皮を銅基材に接合、ロール加工してシート化、純銀と同様に加工。1842年には電気メッキがこの技術に取って代わり、電解によりスターリングシルバーを卑金属に析出させるようになりました。
原材料
カトラリーはステンレス鋼、スターリングシルバー、または銀メッキ(高品質銅合金などの基材に銀をコーティング)で作られます。最高級ステンレス鋼は18-8(クロム18%、ニッケル8%)で、耐久性と低コストで重宝されます。
銀は主に鉛、銅、亜鉛製錬の副産物として得られます。パークス法では溶融亜鉛を鉛地金に添加し、表面に形成される亜鉛-銀合金クラストを回収、亜鉛を再利用。さらに銅吹法(キュペレーション)で空気酸化により鉛不純物をスラグ化し、高純度銀アノードブロックを得て電解精錬します。スターリングシルバーは法律で銀92.5%、銅7.5%と定められ、品質の一貫性が確保されています。
銀メッキはスターリング純度を超える純銀を強靭な基材に接合し、銀に似た外観ながらより安価な食器を実現します。
製造プロセス
ブランク切り出し
- ステンレス鋼、スターリングシルバー、またはメッキ用合金の平板ロールから、最終形状に合わせた個別ブランクを打ち抜き
ローリング
- ブランクを縦横に複数回ローリングし、所望の厚さと形状に。スプーンはハンドル根元を厚くして曲げに耐える設計。概ね仕上がった形状で次の工程へ
焼鈍
- 工程間で熱処理し、後続加工のため金属を軟化。精密な温度管理で最終製品の曲げ抵抗と型押し時の構造的完全性を確保
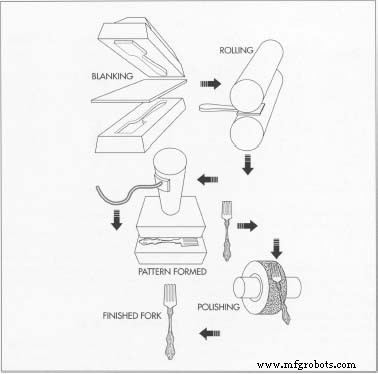
カトラリー製造の第一歩:ブランク切り出し、ローリング、焼鈍。これらが型押しと研磨の基盤を作る
外形切断
- ローリング済みブランクを切り抜きプレスでセットし、余分な金属をトリミングして形状を整形。余剰金属は再溶解・リサイクルし、次工程への正確なフィットを確保
パターン形成
- 各製品ごとに専用の硬化鋼ダイス(表裏各1組)を用意。200トン油圧のドロップハンマーで金属を細部まで押し込み、パターンを型押しし同時に加工硬化。余剰金属をクリッピング除去
ナイフ・スプーン・フォーク別工程
- ナイフ:2枚の金属板で中空ハンドルを形成、ろう付け、バフ研磨して継ぎ目を不可視に。刃とハンドルを強力接着剤で永久接合
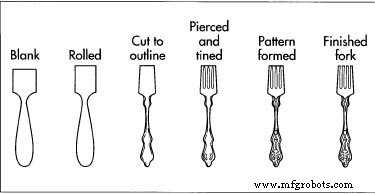
各工程後のフォークを図解。歯は型押し前に穿孔され、連結ストリップはパターン形成後に除去- スプーン:ハンドル型押し後、ボウルを2回のハンマー打ちで成形。余剰金属をクリッピングし、最終除去用の小さなバリを残す
- フォーク:歯を型押し前に形成、パターン形成後に連結ストリップを除去
銀メッキ
- 銀メッキ品はバフ研磨で表面欠陥除去、最大12種の化学溶液で洗浄、電気メッキで基材上に銀層を析出
バフ研磨とサンドポリッシング
- ナイフ、フォーク、スプーンを硬度10Jまでバフ研磨、その後ポリッシング。パターンにより鏡面、サテン、ブラッシュド、フロレンティンなどの仕上げが可能
品質管理
最終検査では、打ち抜き、成形、研磨工程で生じうる擦れ、傷、荒れ、変色、その他欠陥をチェック。
将来展望
ステンレス鋼が現在の市場を支配し、フラットウェア製造の未来を代表しています。米国最後の主要銀食器・メッキ食器メーカー「オナイダ」の上級幹部によると、スターリングと銀メッキ製品の購入は20年間減少し続け、ステンレス鋼の需要は増加し続けています。
製造プロセス