



スクールバスの進化と製造
背景
スクールバスは、生徒を教育機関へ往復輸送するために設計された自動車です。定義上、バスは最低10人乗りでなければなりません。アメリカでは、全スクールバスの約85%が10,000ポンド(4,500kg)超、16人以上乗車可能です。
自動車以前は、馬車バス(25-50人乗り)が公共輸送を担っていました。フランスで1828年から採用、1830年にはイギリスのサー・ゴールドワーシー・ガーニーが蒸気バスを発明。これらの革新にもかかわらず、馬車は19世紀を通じて主流でした。
1832年、ニューヨーク市が馬車の乗り心地改善のため金属レールを敷設。これらレールは後にケーブルカー、蒸気機関車、電車を支え、自動車が20世紀初頭に台頭するまで鉄道ベースの輸送を支えました。
公立学校は19世紀までに生徒輸送を開始。公費による生徒輸送を認めた最初のアメリカ法は1869年マサチューセッツ州で、地元農家に馬車で児童輸送を委託。バーモント州が1876年に続き、1919年までに全48州で類似法が成立。
この法制化を支えた2つの要因:義務教育で全児童の就学が必須となり、統合法令で小規模地方校が大規模中心校へ統合。結果、より多くの児童をより長距離移動させる必要が生じ、スクールバスが不可欠になりました。
初期のスクールワゴンはシンプルな木製農業用ワゴン、後にキャンバス幌で防風雨対応、冬はストーブで暖房。
内燃機関による自動車化の幕開け:ベルギーのエティエンヌ・ルノア(1860年)、ドイツのカール・ベンツとゴットリープ・ダイムラー(1885年)。1890年代には自動車が欧米で普及。
ドイツで1895年、内燃機関搭載8人乗りバス。ダイムラーが1896年初のモータートラック製造。1920年代までバスとトラックはシャーシ設計を共有。1921年、ファジオル・セーフティ・コーチ社が専用バスシャーシ(トラックフレームより幅広・長く・低い)を発表、これが現代スクールバスの基盤となっています。
ヘンリー・フォードの1913年アセンブリラインが生産に革命:標準化部品がベルトコンベアで移動、コスト劇的削減で中産層も車を購入可能に。1920年代後半には鋼製ボディが木製に取って代わり、現在の堅牢なデザインが確立。
スクールバスの重要性は第2次世界大戦後に急増。統合継続で戦末の10万学区以上が1970年代初頭には約17,000に減少、アメリカ公立スクールバスシステムは世界最大の公共輸送ネットワークへ成長し、1980年代後半には毎日2,200万人以上の児童を輸送。
原材料
鋼鉄がバス建造の要。シャーシとボディの強度を提供。鉄鉱石、コークス、石灰石から製造。コークスが炭素供給、石灰石が不純物除去、酸素吹き込みで余分な炭素と残留元素を除去。合わせガラス(プラスチック中間層で2枚ガラスを接着)が破損時破片飛散を防ぎ乗客保護。タイヤは天然・合成ゴム、カーボンブラック、硫黄、その他化学薬品でグリップと耐久性を実現。その他金属とプラスチックで多数の小型部品を構成。
製造工程
事前製造コンポーネントの製作
- 1. スクールバスは数百の部品で構成、多くは専門サプライヤー製造、一部はバスメーカーの子会社。
- 2. 合わせガラス:シリカと酸化物を溶融、溶融スズ上に浮遊させ平坦化、テンパリング。2枚の強化ガラスを透明プラスチック中間層で熱圧着。
- 3. タイヤは「グリーンタイヤ」から開始:ゴム、カーボンブラック、硫黄、添加剤を混練・加熱・積層してシェル形成。シェルをトレッドパターン付き金型に押し付け、膨張式ブラダーで成形、硫化でデザインを固定。
- 4. 金属部品は素材に応じてドリル、旋盤、鋳造で精密加工(例:アルミ鋳造部品)。
- 5. プラスチック部品は射出成形:溶融プラスチックを加圧注入、冷却成形。
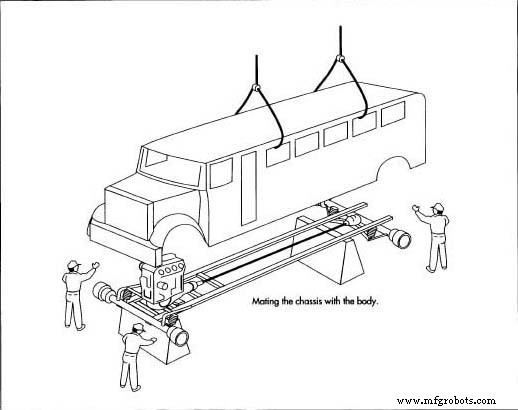 すべてのコンポーネント準備完了後、シャーシとボディを組み立てます。
シャーシの製造
- 6. 指定厚の鋼板が到着、切断・プレス機でシャーシ部品へ成形、組立ライン進行に合わせボルト締結。
- 7. フレームを最初に組立、続いてサスペンション、ブレーキ、排気、エンジン、ドライブシャフト、ホイール、タイヤを搭載。仮運転席でパワートレインの予備走行テストを実施。
ボディの製造
- 8. ボディパネルを鋼板から成形、専用組立ラインでボルト締め・溶接。
- 9. パネルで床、側壁、屋根を形成、ドアを取り付け。
- 10. ボディを洗浄、リン酸処理で防錆、プライマー塗布、焼き付け、塗装、二度焼きで仕上げ硬化。
- 11. 窓取り付け、内装(計器盤、シート)設置、外装(ドアハンドル、ライト)追加。
スクールバスの組立
- 12. クレーンでボディをシャーシ上に搭載、ボルト締結。電気配線、最終調整、包括的検査で完成、専用輸送トラックで出荷。
品質管理
すべての事前製造部品を欠陥検査。鋼板はカバー保管で腐食防止。各切断片を形状・寸法検査。シャーシで短時間走行テスト、完成車でフルロードテストで動作不良を検出。
散水試験で漏れ検知、厳格なチェックリスト全項目合格を最終検査で確認後出荷。安全性最優先:連邦規制でブレーキ、非常口、床強度、シート、窓、ミラー、燃料系、耐衝撃性に厳格基準。これら規制によりスクールバスが児童輸送で他輸送手段より著しく安全であることが実証されています。
将来展望
アメリカ政府は安全基準を継続的に改訂。議論の的はシートベルト義務化:1989年試算で年間4,000万ドルコストで年間1命救済。新トレンドには天然ガス・電気推進、エアコン完備の空調改善、ドライバー状況認識を高める先進電子計器盤など。
製造プロセス