



ボタン:古代の留め具から現代イノベーションへ
概要
ボタンの起源は先史時代まで遡り、変わりゆくファッションと製造技術の千年を生き抜いてきました。ボタン自体は数千年前から使用されていましたが、ボタンホール——13世紀に十字軍騎士がヨーロッパへ持ち込んだとされる——の登場がボタン使用の爆発的増加をもたらしました。ルネサンス期には男性ジャケットが顎から腰までボタン列で飾られ、袖は肘から手首まで、ズボンは腰、膝、腿にボタン留め。13世紀パリのギルドはすでに木、骨、真鍮、ピューター、金、銀でボタンを製作していました。
18世紀までにボタン産業は欧州全土で繁栄。職人たちが多様な技法を導入:ルイ14世宮廷は貴金属、宝石、刺繍布の精巧ボタンを好み;イギリスメーカーは鋼製ボタンを先駆け;フランス職人はガラスまたはガラス・金属ボタンを普及。アントワーヌ・ワトー等著名芸術家もボタンデザインに貢献、ウェッジウッド、リモージュ、スタッフォードシャー等高級陶磁器メーカーが精巧なボタンを供給。
1700年代末、ダイカットで金属ボタン量産する最初の工場登場。ダイス職人の出国は当初禁じられていたが技術は最終的に拡散、金属、ガラス等で大量生産へ。19世紀には演劇・文学シーンを祝う豪華ボタンが流行、ダイス職人が戯曲、小説、童謡、ワーグナーオペラ、ギルバート&サリバンオペレッタのモチーフを創出。
20世紀初頭にはファッションがシンプルなシルエットへシフト、新興ホワイトカラー階級を反映。安価な揃いシャツボタンが1910年までに五セントストア(雑貨店)に登場。プラスチックボタンが1930年代市場参入、ただし貝殻等天然素材が依然多くの衣服で主流。第二次大戦でプラスチック技術加速;アクリルボタンが余剰爆撃機銃塔材から転用、戦後ボタン産業はほぼ完全にプラスチックへ移行。製法にはモールド鋳造と射出成形;最も一般的なのはシリンダー鋳造ポリエステルからのダイカット(下図参照)。
原材料
天然素材も現役だが、プラスチックより労働集約的。鯨牙、象牙、玳瑁ボタンは野生生物保護法で米国では禁止。角ボタン(牛/水牛蹄由来)は品質と色彩低下——アンティーク角は鮮やかな縞模様、現代角は鈍い茶色傾向。高級紳士服の殿堂だが、標準プラスチックボタン0.5セントに対し1個1ドルまで高騰。真珠層(マザーオブパール)ボタンは光沢で貴重視されたが、第二次大戦後太平洋潜水士が労働対価値上げで高騰。ドイツ輸入ガラスボタンも戦後手間集約的で敬遠。
ポリエステルが現在主流ボタン素材。染料、赤色炭酸塩(真珠光沢)、カーボンブラック(黒)、チタン(白)との組み合わせで耐久性と堅牢な色持ちを実現。製造中に化学触媒とワックスでポリエステルをさらに硬化。
製造工程
ポリエステルの混合
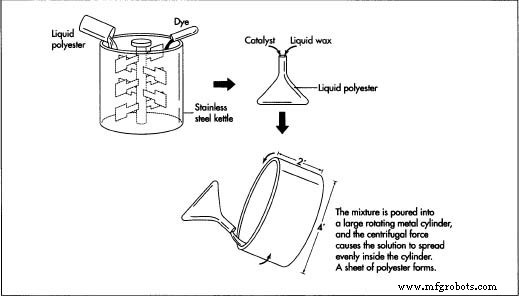
- 1. 液状ポリエステルが工場到着。貯蔵タンクから排出、ステンレスケトルで計量。着色ボタンの場合染料添加。混合物を11リットル金属ビーカーへ移し、触媒と液状ワックス添加。
シリンダーへの注入
- 2. ポリエステル・触媒・ワックス混合物を大型回転鋼製シリンダー(クロムライニング)へ注入。典型寸法:長さ2フィート、直径4フィート。シリンダー250rpm回転、遠心力で液体が均一シート状に展開。2インチリップで漏れ防止。
シートの硬化
- 3. 回転中にポリエステルが触媒と反応し硬化。ワックスが表面に浮上し底部に沈殿、硬化シートをワックス層でサンドイッチ。20分後、シートは古チーズのようなクラムリー(砕けやすい)状態に固化。
シートの切り出し
- 4. 硬化後シリンダー停止、シート取り出し。木管に巻き取り、上部ワックス層剥離、シートをブランキングマシンへ供給。
ブランク(素地)の打ち抜き
- 5. ブランキングマシンがコンベアでポリエステルシート搬送。円形鋼製ダイスでボタンサイズの円盤——ブランク——を打ち抜き。ダイス違いで標準サイズ対応。打ち抜き2〜4分(サイズ依存)。
ブランクの冷却
- 6. 触媒反応でまだ熱いブランクをナイロン袋入れ、110℃(230°F)塩水浴で15分。その後冷水槽で完全硬化。遠心乾燥機でワイヤーメッシュバスケット回転、余分水分除去。
ブランクのスタイリング(成形・穴あけ)
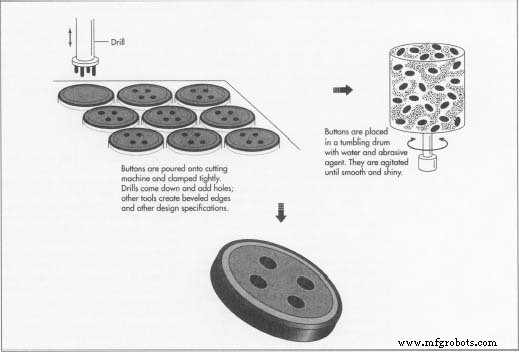
- 7. 各ブランクを目標デザイン(ベベル、フラット、コンケーブ)に合わせたカッティングヘッドに位置決め。ブレードでボタン成形、ドリルでメーカー仕様通り穴あけ(穴数、径、間隔)。真空吸引で完成ボタンを回収ビンへ。生産速度は分あたり数百個、サイズ/複雑さで変動。
ボタンの仕上げ
- 8. 切削・穴あけ後、バリや工具痕残存の可能性。六角タンブリングドラムに水、研磨媒体、発泡剤投入。最大24時間回転研磨、滑らかで光沢ある仕上げ。最後に洗浄・乾燥。
品質管理
完成ボタンはコンベアベルト上で目視検査。検査員が割れや打ち抜き不良を除去、完璧なピースのみ包装・販売へ。
未来展望
ジッパー、ベルクロ、ストレッチ素材の台頭で留め具需要減少しても、ボタンは機能的かつファッショナブルな存在であり続けます。革新も継続:1993年ジョセフ・クアーズ・ジュニア導入のセラミック「ダイヤモンドZボタン」——酸化ジルコニウム製、1760℃(3,200°F)焼成、アイボリー調コーティング。鋼の2.5倍曲げ強度、厳格落下試験で破壊不能実証、だが高製造コストで従来ポリエステルボタン置き換えには至らず。
製造プロセス