



PET炭酸飲料ボトル:歴史、製造、リサイクル
背景
至る所にあるPET(ポリエチレンテレフタレート)炭酸飲料ボトルは、軽量で高強度のプラスチックで、飲料包装市場を支配しています。PETは全包装の6.4%、全プラスチック容器の14%を占め、最も一般的な清涼飲料ボトルで売上の43%を占め、アルミニウム34%、ガラスは現在わずかなシェアに留まっています。
プラスチックは1800年代に天然ポリマーと初期の合成変種から生まれました。初期のプラスチックは可燃性で脆かったです。PETの属するポリエステル類は1833年に液体ワニス用として最初に作られ、後に今日使用する固体で多用途なポリマーへと進化しました。
純粋な合成プラスチックは1900年代初頭に登場しましたが、広範な商業利用は遅れました。PETは1941年に初めて合成され、現代の炭酸飲料ボトルが実現したのは1970年代初頭になってからです。デュポンのナサニエル・C・ワイエスが、強靭で軽量なボトルを生み出すブロー成形技術を完成させました。
ワイエスのブレークスルーは1973年のストレッチブロー成形の発明で、それまでの壁厚の不均一、ネックの不整形、トリミングの困難といった問題を解決。その結果、大量生産可能な柔軟で耐久性のあるボトルが誕生しました。
1991年までに米国生産は80億本を超えました。廃棄課題を生み出しましたが、リサイクル率は上昇しており、メーカーがリサイクルPETの新用途を開拓しています。
原材料
PETは繰り返し有機分子鎖からなるポリマーで、最終的には石油に由来します。テレフタル酸(C₈H₆O₄)とエチレングリコール(C₂H₆O₂)を反応させて形成されます。
テレフタル酸は、パラキシレン(C₈H₁₀)を空気または硝酸で酸化して製造。パラキシレンはコールタールまたは石油から分留で得られます。
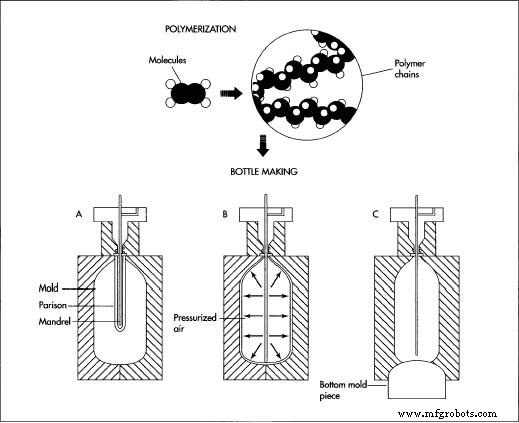
製造では、PETをまず重合して長い分子鎖を作ります。その後ストレッチブロー成形を経て、加熱されたパリソン(長いチューブ)を金型に入れ、加圧空気で金型壁に押し付け、凹底のボトル形状に成形します。
エチレングリコールはエチレン(C₂H₄)からエチレンオキシド(C₂H₄O)を経て生成。エチレンはエタンまたはエタン・プロパン混合物を加熱して工業的に製造されます。
製造工程
重合
- 1. テレフタル酸をメタノール(CH₃OH)と反応させ、ジメチルテレフタレートと水を生成。
- 2. ジメチルテレフタレートを過剰のエチレングリコールと150℃(305°F)でエステル交換し、ビス-2-ヒドロキシエチルテレフタレートとメタノールを生成。
- 3. ビス-2-ヒドロキシエチルテレフタレートを275℃(530°F)で真空下縮合重合。エチレングリコールが放出されリサイクルされる。結果として得られるPETは劣化防止のため冷却され、後工程で再加熱可能。
ボトル成形
- 4. PETペレットを射出成形で薄いパリソンに成形、冷却、所定長にカット。
- 5. パリソンを再加熱し、鋼製マンドレル付きボトル金型に配置。加圧空気でパリソンを膨らませ、径方向と軸方向に伸張。高温と伸張によりポリマー鎖が配向し、強靭で軽量なボトルが生成。
- 6. 冷却方法(水循環、液体CO₂、加圧湿気、常温空気)でボトルを急速固化し、クリープを防止。
- 7. ボトルを取り出し。連続生産ではボトル列をトリミング・分離。最大25%のプラスチックが回収・再利用される。
- 8. 完成ボトルを飲料メーカーへ出荷。キャップとラベルは別製造。一部メーカーは出荷前に現地でラベル印刷。
品質管理
重合は一度始まると中断できない複雑な反応です。副生成物と不純物が最終ポリマーに残り、精製はコスト高で品質評価は困難。微細な変動は定期試験では見えないことがあります。
主要不純物にはジエチレングリコールとアセトアルデヒドがあります。ジエチレングリコール濃度はPET特性維持のため厳しく管理。アセトアルデヒドは苦味の原因となるため、急速加熱と最適化された射出成形で最小限に抑え、濃度を無視できるレベルに保ちます。
PETボトルは業界基準に沿ったバッテリー試験を受けます。耐衝撃試験で破損しない性能を確認。クリープ抵抗試験で圧力下での形状保持を確認。二酸化炭素透過試験で炭酸ガス保持を検証。透明度と光沢を測定し視覚品質期待に応えます。
リサイクル
毎年数十億本のPETボトルが廃棄される中、リサイクルは不可欠です。PETのリサイクル率はプラスチック中で最高ですが、アルミニウムの方がリサイクルセンターでの価格は高いです。現在の回収率は1〜2%程度ですが、改善傾向にあります。
リサイクルPET(rPET)はカーペット、コンクリート、断熱材、自動車部品に使用されます。最初の25% rPET炭酸飲料ボトルは1991年、コカ・コーラとホイッヒスト・セラニーズがノースカロライナで発売。1992年までに14州が追加採用し、ペプシなど競合他社も追随しました。
政府はPETリサイクル率を25〜50%に引き上げ、路傍回収プログラムを米国人口の半分に拡大、全国で4,000の路傍回収イニシアチブを展開することを目指しています。1990年、全米プラスチック容器回収協会は577の路傍回収プログラムを報告、大幅な増加を目標としています。
製造プロセス
- 射出成形部品設計: シームレスな脱型のためのドラフト角マスター
- 瓶詰め帆船模型の極意:歴史、材料、製作プロセス完全ガイド
- プレミアムプラスチック人形:遊び道具からコレクターズアートへ
- クッショニングラミネート(気泡緩衝材)の製造・材料・未来動向
- 紙からポリプロピレンへ:飲み物ストロー現代製造の全貌
- 現代魔法瓶の進化と科学
- アクリル樹脂:特性、製造、そして未来のトレンド
- Bark Back:スマート音響管理のためのIoTペットモニター
- アルミニウム vs 鋼:どちらの射出成形金型材料が最適な性能を発揮するか
- 繊維強化プラスチック(FRP)の基礎:特徴、用途、主要特性を解説
- ソーダ灰(炭酸ナトリウム)の用途、メリット、安全性、重曹との違い