



タンディッシュ:連続鋳造における品質の鍵
タンディッシュと連続鋳造における役割
鋼の連続鋳造は広く採用される重要な製鋼工程です。1950年代の連続鋳造導入以来、世界の連続鋳造鋼シェアは大幅に増加し、現在は約97%に達しています。しかし、この普及と並行して、連続鋳造機のスループット増大と鋳造製品大型化に伴い、厳格な品質要求が極めて重要になっています。
連続鋳造プロセスでは、製鋼ラドルから鋳型へ溶鋼を移送する中間容器としてタンディッシュが用いられます。タンディッシュは鋳型上部に位置し、製鋼ラドルから溶鋼を受け、設計スループット・温度で鋳型へ均等に供給します。介在物による汚染を防ぎながら、溶鋼を鋳型へ安定供給することが求められます。溶鋼はラドルからタンディッシュへ流れ、不連続な二次精錬プロセスと連続鋳造プロセスを接続します。
タンディッシュは流れを平滑化し、鋳型への鋼供給を制御し、金属を清浄化します。タンディッシュ内に残留する金属は「タンディッシュスカル」と呼ばれ、通常機械的手段(スクレイピング、切断)で除去され、製鋼プロセスへリサイクルされます。
バッファー容器としての重要機能
タンディッシュは、バッチ式ラドルプロセスと連続鋳造プロセスの間のバッファー容器として重要な役割を果たします。また、連続鋳造前の最終冶金容器として、正しい成分・温度・品質の鋼を供給する本質的役割を担います。この機能は、鋼製品品質要求の高まりとともに過去数十年でますます重要になっています。
タンディッシュの連続鋳造への貢献
- 鋳型へ流入する溶鋼流の安定化、ひいては一定鋳造速度の達成
- 複数ヒートの連続鋳造(シーケンス鋳造)の実現
- 空ラドルから満タンラドルへの切り替えを、鋳型への溶鋼流を止めずに実施
- 必要に応じて、異なる2ヒート・2鋼種の鋼を混合しミックスグレード製造
- 介在物とスラグのタンディッシュ流入・鋳型流入防止
- 酸化物介在物分離促進
- 鋳型ノズル上部の溶鋼液面高さを一定に保ち、鋼流量と鋳造速度を一定化
- 鋳型へより安定した流れパターンを提供
タンディッシュの主機能は、製鋼ラドルと鋳型の間の溶鋼貯蔵槽となること、および多ストランド連続鋳造機の場合、溶鋼を各鋳型へ分配することです。タンディッシュはラドル交換期間中も溶鋼貯蔵槽として機能し、ラドル交換で流入が止まっても鋳型へ溶鋼を供給し続けるため、複数ラドルによるシーケンス鋳造を可能にします。
タンディッシュの構造と形状
タンディッシュは耐火物ライニングされた容器で、多様な形状があります。大端が上部の長方形耐火物ライニング開放容器で、上面に耐火物ライニングカバーを設けることもあります。複数のタイプ・形状があり、一般に細長く幾何学的にシンプルな形状です。典型は長方形ですが、デルタ型、T字型も用いられます。ビレット・ブルーム多ストランド鋳造機では、中央オフセットした注湯ボックス付きトロフ形が一般的。スラブ鋳造機では短い箱型またはタブ型が一般的です。
タンディッシュは、溶鋼を設計出力レートで、流量変動最小限に供給するよう設計されます。流量は主に溶湯深度で制御。出口流量の更なる制御は、ストッパーロッドまたはスライドゲートで実施。出口数は鋳造タイプにより異なります。タンディッシュが溶鋼を供給する鋳型数は、スラブ鋳造機で1〜2、ブルーム鋳造機で2〜6、ビレット鋳造機で2〜8が一般的です。
タンディッシュ底部には1つ以上の穴があり、スライドゲートまたはストッパーロッドで金属流量を制御。連続鋳造機の鋳型へ溶鋼を供給し、飛散防止と滑らかな流れを実現。タンディッシュ内溶鋼深度を一定に保つことで、鋳型への供給レートを一定に維持します。
タンディッシュはしばしば2区画に分かれます。第1区画は「入口区画」で、通常注湯ボックスを持ち、ラドルから溶鋼を受け入れます。第2区画は「出口区画」で、ここから鋳型へ溶鋼を供給します。ラドルからの注湯流は、タンディッシュ底部の耐摩耗インパクトパッドで保護された位置へ下向きに導かれます。この位置は、乱流最小化のためタンディッシュノズルから可能な限り遠くに設定されます。他の場所は耐火物ライニングで覆われます。
タンディッシュは溶鋼の連続流を提供し、二次精錬装置としても機能します。連続鋳造タンディッシュ内の流動挙動が、鋼生産の品質と清浄度を支配します。タンディッシュ内での溶鋼精錬は、滞在中に非金属介在物が上部表面へ浮上分離し、表面から除去されることで実現されます。タンディッシュ流体フローは、介在物除去と滞在時間計算を制御する上で本質的役割を果たします。最適なタンディッシュ流動特性達成のため、流量制御デバイスが導入されます。
流量制御デバイスとフロー最適化
ダム、ウェア、穴あきバッフルなどの流量制御デバイスが、タンディッシュ長手方向に配置されるのが一般的です。溶鋼流路を長くすることで滞在時間を延ばし、マクロ介在物の浮上促進を図ります。流量制御デバイスは、溶鋼表面の乱流悪影響、鋳型へ流入する溶鋼流、デッドゾーン(停滞域)への悪影響も低減します。
タンディッシュフロー最適化は、サイズ、形状、摩耗、バッフル、混合時間予測の観点から必要です。フロー最適化のメリットは:①混合・均質化時間改善、②非活性流動領域(デッドウォーター)特定、③耐火物摩耗長期化領域特定、④非金属介在物分離、⑤温度成層制御、です。
ラドル-タンディッシュ間、タンディッシュ-鋳型間の注湯流を再酸化から保護するノズルは、現在ほぼ全ての連続鋳造機で使用されており、少なくとも高級鋼鋳造時には必須です。タンディッシュ底部に配置され、溶鋼を鋳型へ分配します。ストッパー制御ノズルと各種設計のスライドゲートの両方が、ラドル-タンディッシュ間、タンディッシュ-鋳型間の鋼流量制御に用いられます。タンディッシュ内溶鋼自由表面は通常、タンディッシュフラックスで覆われ、再酸化と熱損失を防ぎます。
溶鋼吐出レートは、ノズル内径とタンディッシュ内溶鋼高さによる鉄静圧で制御されます。鋳造断面サイズと必要鋳造速度に応じて異なる内径を選択。ストッパーロッド制御ノズルは、スラブや大断面鋳造でアルミニウムキルド鋼製造時に使用。吐出レートは、ストッパーヘッド位置とノズル開口の関係設定により手動・自動制御。以前はアルミナ堆積による流量低下をストッパーヘッド上昇で補うため、オーバーサイズノズルがアルミニウムキルド鋼用に用いられていました。
近年の脱酸化プラクティス改良と、ストッパーヘッド・ノズルユニットへのアルゴンバブリング併用により、アルミナ堆積問題は大幅に軽減されました。タンディッシュからの溶鋼流量制御におけるもう一つの進展は、ラドルで採用されているものと類似のスライドゲートシステムの適用です。タンディッシュ用スライドゲートシステムは通常3枚プレート型で、鋳造中のノズル交換機能とノズルサイズ変更機能も提供可能です。図1に連続鋳造機上のタンディッシュとその構成要素を示します。
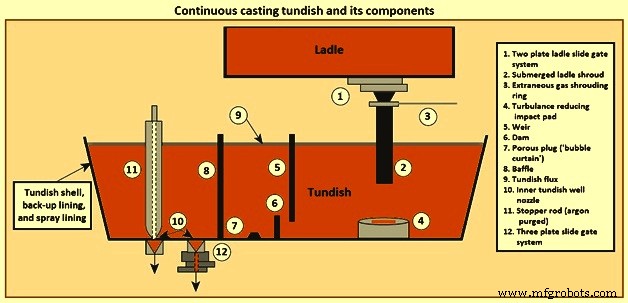
図1 連続鋳造タンディッシュとその構成要素
タンディッシュの予熱と搬送
タンディッシュは鋳造前に予熱され、鋳造初期段階での溶鋼熱損失を最小化し、特にクリティカルなノズル領域での凝固を防ぎます。タンディッシュカバーも鋳造操業全体を通じて放射熱損失低減に用いられます。
タンディッシュカーはタンディッシュ搬送に使用されます。自走式台車でタンディッシュを輸送。各タンディッシュは待機位置で加熱装置により高温まで加熱され、鋳造開始直前にタンディッシュカーで鋳造ステーションへ搬送されます。走行機能に加え、タンディッシュカーは、タンディッシュ底部の浸漬ノズルを鋳型へ挿入する昇降機能、浸漬ノズル位置調整のセンタリング機能、溶鋼液面を一定レベルに保ち介在物浮上分離を図る自動液面制御機能を備えます。タンディッシュカーサイズはストランド数増加に伴い大型化し、隣接設備との干渉が厳しくなるため、構造ダイナミクスの観点からリーンな機構が求められます。
タンディッシュカーは通常半吊り下げ設計で、メイン操業プラットフォームに搭載。油圧駆動が一般的で、鋳造または加熱のためタンディッシュを支持・搬送します。自動液面制御の重要デバイスの一つは計量装置で、タンディッシュ内溶鋼重量を時間変化に追従して高精度測定する必要があります。タンディッシュカーは計量機構を内蔵し、溶鋼重量を連続監視可能です。
タンディッシュに求められる要件
定常状態・非定常状態の双方から、タンディッシュには以下が求められます:①ラドル交換を橋渡しする十分な容積、②適切な操業液深、③全ストランドへの均一流量分配、④介在物浮上のための最適滞在時間、⑤静かな液面、⑥適切な耐火物を含む熱的・化学的断熱、⑦歩留まり最適化のための低ドレナージ重量能力。
冶金反応器としてのタンディッシュ
強度、延性、耐久性、耐食性向上など、多様な用途に向けた鋼特性改善への恒常的要求があります。また、製鋼プロセスのエネルギー・コスト効率化と環境対応も求められています。これら課題が、鋳造前の溶湯特性最終制御を行う冶金反応器としてのタンディッシュ進化を促し、所望機械的特性を持つ最終鋼製品の実現を目指しています。
タンディッシュは鋳造前の最終工程であるため、溶鋼組成制御の最後の機会でもあります。タンディッシュでの主たる組成制御は、鋳造時の非金属介在物の個数・サイズ制限です。
タンディッシュを通じた溶鋼移送中、溶鋼は耐火物、スラグ、大気と相互作用します。鋼品質への注力が続く中、タンディッシュが当初想定以上に重要な連続冶金反応器機能を持つことが明確になってきました。したがって、適切なタンディッシュ設計と運転は、厳格な組成・品質の鋼供給に不可欠です。現代タンディッシュは、介在物分離・浮上、カルシウム処理による介在物改質、過熱度制御、熱的・化学的均質化など、様々な冶金操作を最大限実現できるよう設計され、「タンディッシュ冶金」と呼ばれる二次精錬の独立領域が確立されつつあります。
長年にわたり、連続鋳造タンディッシュは劇的に変化しました。単なる貯蔵・分配容器から、今日では鋼精錬容器と見なされています。現在のタンディッシュは、制御レートでの鋳型への溶鋼供給、熱的・化学的均質化など、一定の冶金機能も果たします。また、流体力学、熱断熱、介在物浮上・除去、水素ピックアップなど、品質関連パラメータの継続的改善にも焦点を当てています。
タンディッシュの多面的役割
- 製鋼品質チェーンにおけるクリティカルリンク
- 連続精錬装置
- 冶金シグナルの伝達装置
プロセスの核心は、制御されないタンディッシュは精錬装置ではなく汚染装置になる点です。タンディッシュが、ラドルでの一次・二次精錬で構築された品質を失わせるなら、最終製品品質が意図用途を満たせるかどうかは、鋳型での回復にかかっています。これは、鋼が鋳型内に滞在する限られた時間を考慮すれば、完全凝固前の最終段階で鋼を清浄化する有限の能力しかない鋳型での回復は、遥かに困難な課題です。
タンディッシュ表面保護とスラグ機能
タンディッシュ上面は大気から保護する必要があります。ほとんどの連続鋳造機ではタンディッシュフラックス層添加で実現します。タンディッシュフラックス層は表面スラグを形成します。介在物吸収必要性に加え、タンディッシュスラグ層の主要機能は、熱的断熱、化学的断熱、ラドルスラグのバッファーです。タンディッシュスラグ被覆は、塩基性フラックス(CaO/SiO₂比>2)のような複雑な設計済み多成分化学混合物から、焼成米ヌカ灰や珪藻土のような単純な酸性化学断熱スラグ(本質的にシリカ主体)まで多岐にわたります。
タンディッシュによる汚染と介在物除去
タンディッシュは溶鋼汚染源と見なされます。介在物形成と溶鋼汚染の主原因は:脱酸化生成物、ラドルライニング侵食生成物、ラドルからキャリーオーバーしたラドルスラグ巻き込み、特に入口ゾーンでの過度な液面変動によるタンディッシュスラグ巻き込み、タンディッシュ内大気による鋼再酸化、低温での介在物析出(TiO₂介在物等)、タンディッシュライニング侵食、各種スラグの溶鋼への乳化。顕著な汚染は通常、シーケンシャル鋳造の過渡期、すなわち2ヒート移行時のラドル交換時に発生します。
汚染物・介在物は、タンディッシュ通過中に溶鋼から浮上除去され、鋳造機鋳型へ供給される前に除去される必要があります。介在物除去メカニズムには:①浮力上昇と表面スラグへの吸収、②流体流れ輸送、③アルゴンガス気泡浮上、④衝突による介在物成長と「オストワルド熟成と浮上」、⑤ライニング耐火物への介在物吸着。最終的な介在物行き先は、表面スラグ、ライニング(安全除去)、鋳型(鋳型で除去されなければ鋳造製品に欠陥の可能性)。
タンディッシュ流出溶鋼の介在物個数・サイズは、タンディッシュ内での介在物形成・成長防止と、ラドルからキャリーオーバーした介在物除去により低減されます。したがって、ラドル操業時に正しいプラクティスを遵守し、タンディッシュへ供給される溶鋼の介在物量を低減することも極めて重要です。
温度制御機能
タンディッシュのもう一つの重要機能は、連続鋳造プロセスへ供給される溶鋼温度制御です。ラドルからの注湯に最大1時間かかるため、流入流温度は時間とともに変化します。タンディッシュ自体の熱損失と相まって、鋳造中の溶鋼温度は変動し得ます。しかし溶鋼温度は製品品質・特性、鋳造機操業、耐火物摩耗に影響するため、変動を最小限に抑え、最適値に近づけることが望まれます。タンディッシュがバッファータンクとして機能するため、タンディッシュ内混合が十分であれば、鋳造機へ供給される溶鋼温度変動を大幅に低減できます。
タンディッシュ設計・操作の指針
滞在時間を最大限活用し、溶鋼からスラグ相への反応生成物浮上・同化を最大化するため、タンディッシュについて多数の研究が実施されてきました。反応生成物には、脱酸化生成物、再酸化生成物、析出物、耐火物成分乳化・巻き込みなどが含まれ、内生・外生双方の介在物を包含します。適切なタンディッシュ設計選択に基づき、タンディッシュ操業は以下に向けて展開される必要があります:
- 滞在時間最大化による介在物浮上促進
- 捕獲性・非腐食性スラグによる介在物同化確保
- 溶鋼からの熱的・化学的損失低減
- ショートサーキット(短絡流)とデッドゾーン最小化
- 品質と歩留まりに最適な設計を操業者へ提供
タンディッシュ流れの流体力学的性質
タンディッシュ内流れは流体力学的現象です。単相乱流、ラドルシュラウドからガス吹き込み時の多相流、滞在時間分布、運動する介在物の成長と除去、混合とグレードトランジション、熱エネルギー輸送、鋳造開始・終了時の渦形成などを含みます。タンディッシュ流体フロー最適化の目的は、溶鋼から介在物を除去する最良の流れパターン達成です。タンディッシュ形状と流量制御デバイス(乱流抑制板、インパクトパッド、バッフル、ウェア、ダム)でフロー最適化が可能です。タンディッシュは以下を実現するよう設計されるべきです:①高平均滞在時間、②激しい乱流・デッド・ショートサーキット領域の最小化、③大きな層流領域体積、④適切な乱流域での強制凝集と介在物浮上・被覆スラグ吸収、⑤「オープン(レッド)アイ」(大気吸収露出液面)の回避。
タンディッシュ冶金課題解決の基本要件
タンディッシュ冶金課題解決の基礎となる基本要件は:
- ショップのペーシングとトランジション要件に適したタンディッシュサイズの使用
- ヒートを適時、適正温度・適正清浄度で送る
- ラドルフリーオープン性能の最大化
- ヒートを浸漬・完全シュラウド状態で開放
- 自動ラドルスラグ検知・遮断装置活用で、スラグ・ライニング・耐火物中の易還元酸化物回避
- 用途要件を満たすスラグ設計
- 伝達システムのリーク・エアアスピレーション非発生確保
- タンディッシュ流量制御デバイス(インパクトパッド含む)設計で浮上最大化・トランジション最小化
- 定常操業時はタンディッシュ最大容積で運転
- 不活性ガスパージ等技術活用で過渡影響最小化
- 可能なら温度連続監視
- 大幅温度変動回避で安定タンディッシュフロー維持
- 閉塞問題の根本原因理解と解決
- 人員安全と鋳型安全を脅かさず、歩留まりと生産性最大化
タンディッシュ耐火物ライニング
タンディッシュライニングは冶金システムのもう一つの重要部分です。ライニングは不活性で、鋼へ外生介在物を寄与しないことが求められます。タンディッシュ耐火物は大別して、①ライニング耐火物、②流量制御デバイス、の2カテゴリーです。
タンディッシュ関連耐火物
タンディッシュ関連耐火物には、タンディッシュライニング材(永久ライニングと作業ライニング)、ダム・ウェア、インパクトパッド、流量制御システム(モノブロックストッパーまたはスライドゲート)、タンディッシュ-鋳型間注湯流保護(シュラウドまたは浸漬ノズル)、タンディッシュノズル、シーティングブロックがあります。ダム・ウェアはマグネサイトボードまたはアルミナレンガ。タンディッシュから鋳型への溶鋼供給は、鋳型内溶鋼に浸漬したノズルで実施。浸漬ノズルは耐食性・剥離抵抗性が必要。ノズル閉塞対策も重要。等圧成形アルミナグラファイト・ヒューズドシリカ浸漬ノズルが一般的です。
タンディッシュ内耐火物は、鋳造プロセスの中断なし・安全・収益性のある品質生産のために必要です。犠牲的性質を持つ耐火物は、測定可能なコストと品質インパクトを鋼生産プロセスに与えるため、管理が必要です。タンディッシュ内の鋼フローとエネルギーを制御することで、耐火物は物理的存在と制御された化学反応の両面から、タンディッシュを連続精錬容器へと転換させます。
タンディッシュライニング材は、凝固段階に近接するため溶鋼品質へ直接影響します。タンディッシュ作業ライニングは鋼と接触し、タンディッシュ内溶鋼液面変動に伴い溶鋼-気体界面で侵食が開始されます。溶鋼中の各種金属酸化物が、タンディッシュ耐火物作業ライニングの主要侵食因子です。
タンディッシュ耐火物ライニングの寿命は、ライニング品質とタンディッシュスラグタイプにより規定されます。耐火物作業ライニング層とタンディッシュスラグの化学反応は、特にハイシーケンス鋳造時に極めて重要です。
タンディッシュ耐火物には以下の機能が望まれます:液鋼耐性(高固相線温度)、タンディッシュスラグ耐性、低熱伝導率(優れた断熱性)、良好な安定性(鋳造中の耐火物侵食なし)、高熱衝撃抵抗性、化学的不活性、使用後廃棄可能、合理的価格。さらに、低酸素ポテンシャル、良好な機械的強度、容易なデスカリング、鋼による水素ピックアップ低さも求められます。
タンディッシュ内耐火物が直接鋼と接触するかどうかに関わらず、間違った選定・適用は災厄的結果を招き、操業員安全にも影響します。鋼浸透と最終的なタンディッシュブレークアウト防護の要諦は、適切な断熱性・高温強度・耐食性材料選定だけでなく、直通継ぎ手を避けることにもあります。耐火物の段差は、浸透した場合に鋼が凝固する機会を与え、スカル化した鋼が上部溶鋼の保持に寄与します。
タンディッシュ用耐火物には高安定性と特殊特性が要求されます。タンディッシュは耐火物応用の最重要領域の一つであり、連続鋳造プロセス最大の「コストコントロールセンター」の一つでもあります。タンディッシュ関連耐火物には、ライニング材(永久・作業)、ダム・ウェア、インパクトパッド、流量制御システム(モノブロックストッパーまたはタンディッシュスライドゲート)、タンディッシュ-鋳型間注湯流保護(シュラウドまたは浸漬ノズル)、タンディッシュノズル、シーティングブロックがあります。タンディッシュライニングには複数のライニングプラクティスがあります。図2に典型的タンディッシュとその耐火物を示します。
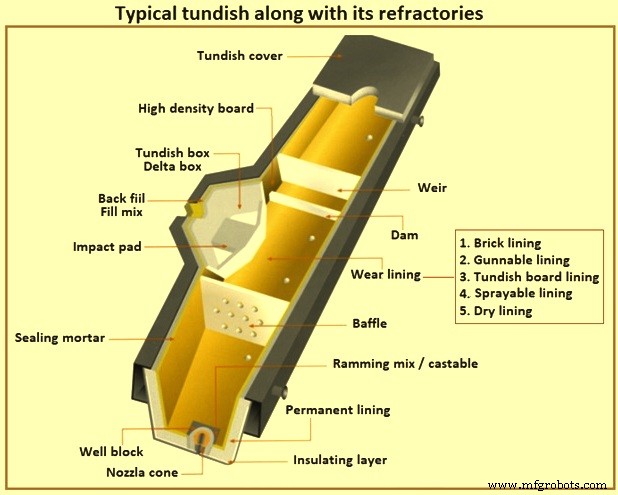
図2 典型的タンディッシュとその耐火物
タンディッシュ耐火物ライニングプラクティスの5大分類
タンディッシュ耐火物ライニングプラクティスは大きく5タイプに分類されます:①レンガライニング、②ガンニングライニング、③タンディッシュボードライニング、④吹付けライニング、⑤ドライライニング。
レンガライニング
耐火レンガライニング概念は、1950年代の連続鋳造導入初期にタンディッシュライニングで採用されました。高アルミナレンガで、本質的にラドル耐火プラクティスのタンディッシュへの延長でした。このライニングには多くの困難が伴い、代替ライニングプラクティス開発につながりました。
ガンニングライニング
ガンニングライニングは、レンガライニング関連問題克服のため日本で商業開始されました。当初はアルミノシリケート系でしたが、後に冶金プラクティス支援のためマグネサイト系/塩基性へ転換。このライニングはモノリシックな継ぎ目なし構造と比較的改善されたデスカリングを提供しましたが、ガンニングライニングの比較的高密度ゆえ、予熱時間や熱損失ではあまりメリットが得られませんでした。急速予熱時のクラック・剥離傾向が残り、コールドスタートプラクティスへの適用を妨げました。
タンディッシュボードライニング
1970年代半ば、新タイプのタンディッシュ摩耗ライニングとしてボードシステムが導入されました。低密度・高断熱・使い捨て・プレフォームド・プレキュアド耐火ボードで構成。容易なデスカリング、設備投資不要、シリカ系の低コストもあり、多くの製鋼メーカーで爆発的普及。初期はシリカ系ボードで「コールドスタート」のみ対応。1980年代半ばにマグネサイト系ボードが導入され、予熱可能性、すなわち高合金高品質鋼製造における低水素考慮からの「ホットスタート」プラクティス要件を充足。しかし、労働集約的、継ぎ目と砂バッキングの存在、破損などはボードライニングシステムの固有ハンディキャップとして残っています。労働コストが低く、施工技術が未整備な地域では依然としてボードライニングが人気です。
吹付けライニング(スプライアブルライニング)
他ライニングプラクティスの困難克服と、タンディッシュライニングシステム自動化への推進のため、吹付けライニングが開発されました。このシステムでは、十分混合後、濃厚スラリーを圧縮空気で「アトマイズ」しタンディッシュへ堆積させます。初のロボット適用システムは1982年に稼働し、1980年代後半からガンニングライニングより低配置密度とライニング厚みの優れた制御という顕著なメリットにより広く普及。乾燥粉体を流動化後移送する必要がなくなり(ガンニングで必要)、繊維やその他化学薬品の添加、均質混合・堆積が現実化。ライニングは予熱可能で「ホットスタート」モードで鋳造可能、または室温まで冷却し「コールドスタート」タンディッシュとしても使用可能。硬化中はライニング完全性確保のため制御必要で、タンディッシュ永久ライニングが理想的には100℃以下であることを要求。スプライアブルライニングのようなウェットプロセス(重量比最大30%水分添加、ホースと漏液の存在)は、製鋼プラントで操業上の健康・安全課題を引き起こす可能性があります。それでもこのスプレーライニングシステムは、ボードとガンニングの多くの利点をうまく組み合わせ、継ぎ目・砂バッキング・リバウンド損失・粉塵問題・断熱性不良などの欠点を排除しました。
ドライライニング
タンディッシュ用ドライライニングは、おそらく1986年に欧州で導入されました。このシステムは、乾燥粉末形態で施工され、タンディッシュ作業ライニング形成に水添加を不要とする点で、これまでの全プロセスと異なります。通常、樹脂系結合剤(バインダー/触媒反応)を用い、比較的低熱量(約160℃)で活性化。製品により振動が必要/不要だが、フォーマー使用は必須で、タンディッシュ永久ライニングとフォーマー間の隙間へ乾燥粉末を充填。熱風を約400℃で導入、加熱サイクル約45分、さらに冷却30分。大幅な時間短縮が可能。マイナス面は、高密度ゆえ断熱性が低い点です。
製造プロセス