



高炉スラグ乾式造粒:エネルギー回収とサステナビリティ向上
エネルギー回収のための高炉スラグ乾式造粒
高炉(BF)で銑鉄1トン生産あたり約300kgの液体スラグが副産物として生成されます。このスラグは約1500℃の温度を持ち、約400Mcal/トンの顕熱を有します。BFスラグはCaO、SiO₂、Al₂O₃、MgOを豊富に含み、ポートランドセメント成分と類似しています。
高温液体BFスラグを十分速く冷却すると、スラグは高いセメント硬化活性を持つガラス相を多く含むようになり、特にポートランドセメント代替として高付加価値製品として利用可能です。これはセメント製造も大量CO₂を排出するため、CO₂排出削減にも良い方法です。
BFスラグにガラス相を得るため、液体BFスラグを水造粒プロセスに付します。現在、液体スラグを閉鎖式水造粒プラントで急冷することが最先端プロセスです。水中での液体BFスラグ急冷はスラグ結晶化を防ぎ、熱応力でスラグを微粒子に破砕。液体BFスラグは非晶質造粒スラグ(造粒BFスラグ)として凍結。水造粒BFスラグの非結晶化率は95%レベルに達します。対照的に、空気中緩慢冷却による液体BFスラグ結晶化で得られるガラス相は非常に限定的です。
しかし、液体BFスラグ水造粒は大量水消費(液体BFスラグ処理トンあたり1000〜1500リットル蒸発損失)し、酸性ミスト発生で大気汚染原因となります。また、適切な水管理が必要な一方で、造粒BFスラグ乾燥も必要。したがって、液体BFスラグ顕熱が失われるだけでなく、セメント工業で造粒BFスラグ使用のために上流乾燥ユニットが必要となります。乾燥プロセスは通常スラグトンあたり72Mcalまでの熱エネルギー消費します。
液体BFスラグ乾式造粒と熱回収分野では、多くの国でプロセス開発が進行中です。実施されている開発作業を以下に説明します。
ヨーロッパでの進捗
スウェーデンの国営鉄鋼会社子会社Merox Ltdで開発中プロセスでは、スラグを予め固化したスラグ粒子で落下スラグ膜を打撃して造粒。これにより膜が粒状に破砕され、多段流動層に落下し熱回収。この方法でスラグ顕熱の60%以上を蒸気として回収可能と主張、スラグ製品は高ガラス含有でセメント製造適合。
1990年代、ブリティッシュスチール(現タタスチール)レッドカール(英国)で初乾式スラグ造粒試験実施。アトマイジングカップからチャンバー壁まで距離約10mで溶融スラグ付着防止。湿式システム造粒スラグと同品質・非晶質構造スラグ粒子確認、乾式将来有望視されたがスケールアップ未実施。
2002〜2004年、チェコ共和国ヴィトコビツェで小型設計造粒機使用試験。これも成功。液体スラグ質量流量20kg/分設計、熱回収なし。
シーメンスVAIとモタン大学レオベンが共同で熱プロセス技術講座ホールに新乾式スラグラボリグ(DSG)設置。共同パートナーにフォスタルピネ・シュタール、ティッセンクルップ・スチール・ヨーロッパ、FEhS建材研究所。ドイツ連邦経済技術省(BMWi)資金援助。DSGリグは湿式造粒ネガティブ側面回避のため開発。
DSG主目的:湿式法とほぼ同特性(>95%ガラス質)のセメント工業向け造粒スラグ生産、スラグ冷却熱風による熱回収。DSGは「回転カップ」またはダビー原理ベース、溶融スラグを可変速回転カップで微粒子化。溶融粒子は高速回転カップで広げられ造粒機壁へ飛行中に急速凍結、予め固化粒子で形成された流動層へ落下。
レオベン大学ラボリグは、FEhS研究所ラボ試験結果とシーメンスVAIモデリングベースに設計、高品質造粒BFスラグ生産と最高可能空気出口温度達成のため最適運転パラメータ探索。大学ワークショップで各試験約300kgスラグを「フラッシュリアクター」溶融。液体スラグを耐火物裏打ち特殊スラグポットタッピング、熱損失防止。スラグポットを造粒機近く設置チルティングユニット操作。液体スラグ供給をロードセルで計測制御。スラグランナーと垂直耐火管経由で造粒機中心へ液体スラグ供給。微粒子化後、スラグ滴は高速回転カップで広げられ造粒機壁へ飛行中に急冷。粒子表面は短い飛行時間中に固化後、造粒粒子で形成された発達流動層へ落下。
オーストラリアでの取り組み
CSIRO(オーストラリア連邦科学産業研究機構)研究で、実験室・パイロットスケールで乾式造粒がセメント代替適合スラグ生産、スラグから放出される熱を少量空気で回収可能、高品位熱回収適合実証。乾式造粒技術更なる開発目的プロジェクト計画、特にスラグ冷却放出廃熱回収手段として、パイロットから産業スケールへスケールアップノウハウ開発。世界鉄鋼協会CO₂ブレークスループログラムへのオーストラリア製鋼業貢献一環。プロジェクト全体目的:高付加価値スラグ生産、スラグ冷却廃熱回収・再利用可能乾式造粒プロセス開発、パイロットスケールでテクノエコノミック・エネルギー・持続可能性メリット実証。技術スケールアップとプラント試験実証も目標。
統合乾式造粒・熱回収コンセプト、CSIROプロトタイプパイロット設備で実証成功。設計プロセス良好性能、変動条件下スムーズ操業、高スラグタッピングレート達成。産業高炉スラグ使用多数試験実施、造粒製品回収・特性評価。セメント硬化特性評価。第三者機関評価で乾式造粒スラグ良好セメント硬化特性、セメント生産適合確認。
テクノエコノミック評価で乾式スラグ造粒、資本・運転コスト両面で湿式造粒プロセス対比顕著優位性示唆。ワン・スチール・ワイアラ製鉄所とブルースコープ・ポートケンブラ製鉄所高炉で鋳造レートデータ収集、スラグ・銑鉄温度測定、乾式造粒導入関連評価、報告書文書化。
乾式造粒プロセス高度CFD(数値流体力学)モデリング成功。CSIROパイロットプラント実験データ用い回転ディスク微粒子化プロセス熱伝達・流体力学CFDモデル構築・検証。プロジェクト以降段階ドラフトビジネスプラン策定。
日本での取り組み
日本で3つ別個スキーム調査中。住友金属工業:回転ドラム衝突でスラグ流破砕乾式造粒開発。スラグ粒子流動層落下熱回収。溶融スラグ熱約55%熱風ストリーム回収目標、河砂代替粒状スラグ生産目標。三菱重工業と日本鋼管:強力エアブラストでスラグ流破砕転炉スラグ造粒プロセス開発。スラグ粒子空気中移動中固化、粒子スプレー放射熱と流動層落下熱回収。スラグ製品建設骨材用途。川崎製鉄:機械攪拌造粒、造粒プロセス放射熱回収、後流動層造粒粒子熱回収。スラグ製品建設骨材用途。
回転カップエアブラストアトマイザー使用乾式スラグ造粒
乾式スラグ造粒プロセスは本質的に液体スラグ微粒子化、粒子急冷でガラス質スラグ生成。微粒子化は回転カップエアブラストアトマイザー使用。粒子空気中移動中冷却、さらに流動層冷却。両プロセスガラス質スラグ製品生成に必要な急速冷却提供。流動層は熱粒子凝集防止に加え急速冷却提供する便利なスラグ粒子保持方法。
平均直径約2mmスラグ粒子アトマイザー生成可能、スラグ製品取扱い容易形態。試験でスラグ粒子十分高速冷却、ガラス含有量95%以上、スラグウールほぼ発生せず実証。回転カップアトマイザー原理図1示す。
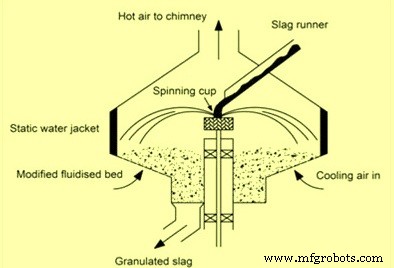
図1 回転カップアトマイザー原理
回転カップエアブラストアトマイザー利点:
- 微細制御容易。回転カップ速度またはエアブラスト流量変化で粒子サイズ制御可能。比較的狭い粒子サイズ分布生成。溶融スラグ接触回転カップ問題は慎重設計と適切材料選択で解決可能。
- 駆動動力はツインフルードアトマイザーより大幅少ない。ツインフルードアトマイザーは同サイズ粒子微粒子化に回転アトマイザー必要動力20倍以上必要。熱回収プロセス全体コスト削減5%影響可能性。
- スラグ粒子軌道外向き上向き。上向き運動により、高炉鋳造フロア通常地上7m上にスラグ供給ポイントあるような、スラグ供給ポイントと地面間高さ制限ある場所でも使用可能。
回転カップエアブラストアトマイザー動作:薄いスラグ膜をカップリップから放射状に伸展回転。溶融スラグ膜カップリップから伸展時、自発的に破砕。しかしカップ周囲環状エアジェット存在により膜不安定波誘導、破砕助長。エアブラスト効果:より小さく均一サイズ粒子生成、粒子上向き偏向、アトマイザーから外向き円錐形スプレー形成。
スラグから熱回収経路:
- アトマイザーから外向き移動スラグ粒子スプレー、容器へ放射、容器内移動空気へ対流で熱損失。飛行時間短(約0.1秒)ため温度低下約100〜200℃。
- 容器壁衝突時、スラグから壁へ熱伝達。壁を比較的冷却維持すればスラグ粒子壁付着せず即バウンスオフまたは極短時間後落下。いずれもスラグ粒子・壁接触時間0.1秒相当未満、スラグ温度低下約150℃。
- 壁から一次流動層落下時さらに放射・対流熱損失。
- 残り熱回収は流動層内、流動化空気へ熱伝達、または浸漬ボイラー管等伝熱面追加。流動層内で流動化空気と固形分同温度で排出。二次ベッド温度慎重選択必要。バルク粒子温度過熱なら回収可能熱浪費、過冷却ならプロセス排出熱風有用性低下。
実験的作業、初期目的アトマイゼーションプロセス微小スラグ粒子生成可否、粒子ガラス質構造有無調査。直径100mmカップ、500〜1500回転/分速度範囲回転カップエアブラストアトマイザー構築。試験スラグ流量0.2〜0.5kg/秒変化。実験室スラグ溶解炉容量限界(約30kg)で試験時間約2.5分制限。
初期試験でプロセス機能確認、95%ガラス含有微小粒子生成。更試験でアトマイザー生成粒子サイズ・スプレー軌道調査。
高炉離脱1500℃スラグ顕熱(30℃基準)約400Mcal/kg。総スラグ流量約14%スラグアキュムレータオーバーフロー廃棄。残り86%から32%熱含有量以下理由で回収不可。
- ガラス質スラグ形成時結晶化潜熱放出なし
- 固体スラグ製品熱回収プロセス250℃排出
- スラグアキュムレータ熱損失
したがって、高炉排出スラグ顕熱含有量58.5%のみ回収可能。
乾式造粒プロセス主課題:スラグ急速凝固確保、変態点極短時間到達。さもなくば固化スラグ完全ガラス質でなく部分結晶質、セメント工業利用不適。空気冷却は従来水造粒プラント使用水対比実質的低熱容量で著しく困難。さらに撹拌ベッド通過空気加熱、温度差悪化セットプロセス。
初期キャンペーン、ガラス含有量、粒度分布、粒子形状で有望結果。有意排ガス温度上昇測定。取得データでプロセス最適化、将来更調査スケールアップ実現可能。統合製鋼所乾式スラグ造粒採用で高炉スラグ顕熱アクセス獲得。回収エネルギー蒸気・発電・その他有用予熱プロセス利用可能。スラグ供給1トン/分で20MW熱エネルギー回収、または約6MW電力発電ポテンシャル計算可能。上流スラグ乾燥システム不要でエネルギー・結果CO₂削減。要約:高炉スラグ乾式造粒、現代高炉大熱回収ポテンシャル一つに環境友好・持続可能後続処理可能。
製造プロセス