



高精度高炉監視のための先進プローブ・計装
高炉(BF)は、チュイエールレースウェイからストックラインへのガス-固体対向流熱交換、融解帯からストックラインへの酸素(O₂)対向流交換原理で作動します。鉄系原料(鉄鉱石、焼結鉱、ペレット)、コークス、溶剤材料からなる固体原料を炉頂から装入し、通常O₂濃富化空気、場合により補助燃料を炉底付近チュイエールから吹き込みます。鉄系原料通常炉内滞留時間は最大8時間、ガスは数秒。しかし、炉床コークス滞留時間ははるかに長く、通常1〜4週間。液状銑鉄(HM)と液状スラグは、炉底複数タップホールから定期的にタッピング。スラグは銑鉄から分離、HMレードルで取扱。高炉は高生産性・低燃料比で柔軟・安定・高効率操業し、長寿命キャンペーン寿命を持つ必要があります。
高炉は「ブラックボックス」と呼ばれることが多いです。「炉状態」「炉熱レベル」など現在主流用語や、高炉プロセスに未知領域多いためです。理由は測定困難さにあるようです。高炉ではガス・固体・液体3相共存、反応径方向非均一進行、プロセス時間依存変動伴う、測定パラメータ常に高温・高圧・粉塵雰囲気移動中だからです。
高炉で一般使用プローブ:(ⅰ)原料レベル・降下速度測定「レーダープローブ」、(ⅱ)高炉トップガス着火ランス、(ⅲ)固定「原料上」プローブ温度・圧力測定・ガス採取、(ⅳ)可動「原料上」プロファイルメーター原料プロファイル・降下速度・温度・圧力測定・ガス採取、(ⅴ)可動「原料上」プローブ温度・圧力・原料装入曲線測定・ガス採取、(ⅵ)水平「原料内」プローブ温度・圧力・原料層測定・ガス採取。他一般高炉プローブ:ストックライン検出器、サーモビジョンカメラ、プロファイルメーター、音響利用トップガス温度測定プローブ、衝撃プローブ、下降垂直プローブ、スキャンプローブ、赤外線サーモカメラ、チュイエールプローブ等。
高炉操業の進化と計装
高炉操業は、純粋経験ベース活動から、科学的冶金原理支援活動へ徐々に変化。高炉はもはや「ブラックボックス」見なされない。この進化重要部分は、BFオペレータにプロセス状態有用情報伝送する高度プローブ・測定装置導入・使用。高炉信頼操業には、これら種々センシングデバイス使用で各種操業パラメータ収集し、BFプロセスオペレータに透明化すること必須。現代高炉は多数プローブ・計器・測定装置装備、多数信号監視意味し、これら信号BFオペレータに意味ある形提示必要。初期高炉使用典型プローブ・計器・測定装置図1示す。
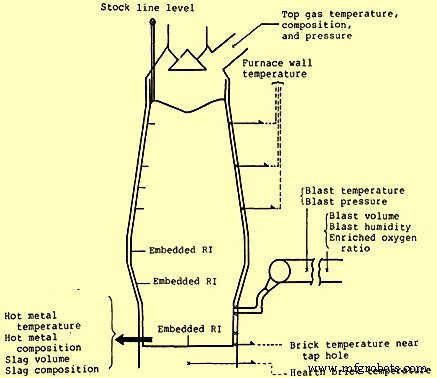
図1 初期高炉使用典型プローブ・計器・測定装置
過去40〜50年間、高炉プロセス制御用多数プローブ・測定装置開発。原料分布把握手段として、垂直プローブ、水平プローブ、炉喉サーモビジョンカメラ開発。ガス流量分布測定システムと原料分布制御システム組合せで、高炉柔軟制御可能に。これら開発後、原料分布測定制御精度、各種プロファイルメーターおよびマグネットメーター利用で向上。ガス分析計開発は、従来ガスクロマトグラフィから測定間隔短縮・高精度機器へ、次に質量分析計へ。チュイエール周辺測定では、チュイエール本体温度計、チュイエールテレビ、レースウェイ周辺温度やガス分布情報提供チュイエールプローブへ発展。これらに加え、炉熱推定と融解帯推定ベース数理モデルが、全体BF操業制御システム改善助け。
現代高炉信号は、プロセス全体適切データ収集・分析・精密制御のため、精緻プローブ・計器・測定装置システム実現非常に多数。これらプローブ・計器・測定装置総I/O(入出力)信号数24,000オーダー、うちバイナリI/O信号約18,500〜19,000範囲、温度信号1,200〜1,500範囲、他アナログ信号4,000、重量信号約70範囲。
高炉プローブ・測定装置、電子工学・光学・コンピュータ技術最近発展ベースで大幅前進。コンピュータ使用で、変数表示だけでなく確立モデル使用、異変数比較、変数とプロセス中進化データベース構築可能になり、高炉各種パラメータより良く監視可能に。
現代高炉プローブ・測定装置典型適用図2示す。
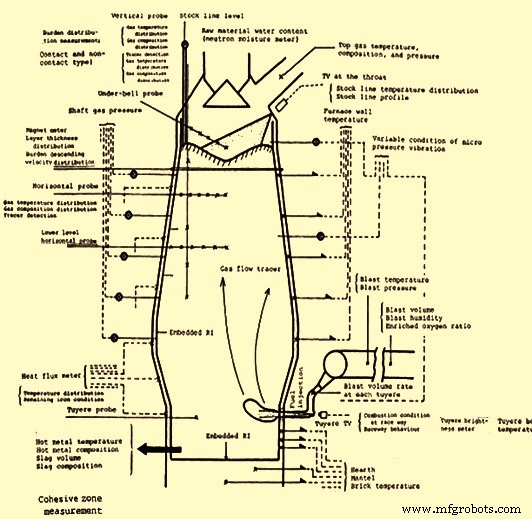
図2 現代高炉プローブ・測定装置典型適用
高炉内反応は、ガス・固体・液体3相共存、反応径方向非均一進行、プロセス時間依存変動伴う、測定パラメータ常に高温・高圧・粉塵雰囲気移動中で測定困難創出するため、非常に複雑。測定困難のため、高炉一般的に異なるゾーン分割。各ゾーンとゾーン望ましい測定以下記述。
塊状帯
このゾーンで間接還元進行。BFオペレータ知るべきゾーン望ましいパラメータ:温度分布、ガス透過性、還元度、原料降下速度、原料物理的特性変化。これらパラメータ測定必要:固体原料量・粒度分布・混合層分布、上昇ガス量・組成・温度・圧力。典型測定:原料表面プロファイル・層厚分布、原料表面温度、ガス組成・温度・圧力分布。
塊状帯直接測定比較的容易、多情報提供異種センサー開発可能。このゾーン最重要測定領域:原料分布、ガス流量分布、経時変化、すべて還元・熱交換・ガス透過性・原料降下挙動影響。原料分布推定3因子:(ⅰ)層厚、(ⅱ)原料サイズ、(ⅲ)空隙分布。これら3因子中、層厚分布のみ各種プロファイルメーター測定可能。しかしプロファイルメーター能力劣る:表面プロファイルのみ測定、装入による表面プロファイル変化測定せず、混合層測定無効。最近、マグネットメーター使用センサー開発。このセンサーで、原料表面プロファイル変化、混合層含む層厚分布、降下速度分布測定可能に。
ガス流量分布は原料分布結果。高炉操業影響する非常に重要測定。ガス流量分布4因子決定:(ⅰ)流量、(ⅱ)温度、(ⅲ)組成、(ⅳ)圧力。通常測定パラメータ:温度・組成・圧力分布、これら測定容易。水平・垂直プローブと炉壁ガス圧力計で、温度・組成・圧力分布かなり満足測定値提供。原料内ガス流量分布直接測定望ましいが、現在精密測定法未開発。したがって、ガス温度・組成・圧力利用可能データ用い数理モデルで原料内ガス流量分布推定。
凝集帯
高炉内で3反応タイプ全て:(ⅰ)間接還元反応、(ⅱ)直接還元反応、(ⅲ)溶解損失反応発生。全3反応凝集帯影響。したがって塊状帯必要測定すべてに加え、原料レベル・プロファイル測定が凝集帯重要測定。
凝集帯は高炉最大ガス流量抵抗示し、炉内ガス分布と原料降下通じ操業安定性指標形成。したがって凝集帯位置・プロファイル測定非常に重要と見なされる。現在凝集帯位置・プロファイル直接測定不能、様々プローブ直接測定パラメータ用い数理モデルで凝集帯推定。
滴下帯・レースウェイ・デッドマン帯
滴下・レースウェイ・デッドマン帯高炉内活動:(ⅰ)スラグ形成、(ⅱ)コークス・補助燃料燃焼、(ⅲ)亜鉛・硫黄・アルカリ等金属類循環、(ⅳ)残留直接還元・溶解損失反応。このゾーン望ましい測定:液体透過性、金属・スラグ流量分布、金属類反応、コークス降下、コークス燃焼、デッドマン形成、レースウェイ拡大。典型実施測定:(ⅰ)各チュイエール吹込風量、(ⅱ)レースウェイ長、(ⅲ)レースウェイ輝度、(ⅳ)コークス移動、(ⅴ)コークスサイズ、(ⅵ)チュイエール本体温度。
これらゾーンで、コークス降下、デッドマン形成、銑鉄・スラグ流動、チュイエールレースウェイコークス燃焼、金属類反応、脱硫発生。現象更好理解には、ガス・液体透過性と温度レベル重要と考えられる。これらゾーン最終銑鉄・スラグ条件決定場所、重要情報測定・理解必要。しかし、現在これらゾーン実際可能測定:(ⅰ)冷却スタブ温度分布、(ⅱ)チュイエール本体温度、(ⅲ)チュイエールレースウェイ状態。これらゾーン測定装置開発非常に遅い進展、測定方法困難、何測定・どう現象配置か哲学混乱あるため。これらゾーンでは、各種数理モデル使用推定モデルで、最終銑鉄・スラグ状態可能な限り早期推定・条件制御通常実施。
炉床帯
このゾーンで、銑鉄・液状スラグ収集・分離・貯蔵。唯一活動:銑鉄脱硫・浸炭。液体透過性も重要。望ましい測定:(ⅰ)銑鉄・スラグレベルと挙動、(ⅱ)コークス供給・燃焼除去、(ⅲ)銑鉄脱硫・浸炭、金属類反応。このゾーン必要典型測定:銑鉄・液状スラグ挙動監視、炉床コークス交換監視、各種数理モデル使用推定モデル現在使用。
BFプロセス制御採用測定法
現在BFプロセス制御採用測定法いくつか以下。
原料分布
現在使用測定法:(ⅰ)接触型プロファイルメーター、(ⅱ)非接触型プロファイルメーター、(ⅲ)マグネットメーター。接触型プロファイルメーターは原料表面プロファイルのみ測定。装入による表面プロファイル変化測定せず、混合層測定せず。特に原料分布乱れ時大き測定誤差。非接触型プロファイルメーター優れる:原料分布攪乱せず。マグネットメーター場合、原料内部測定可能、装入による表面プロファイル変化と混合層測定可能。
ガス流量分布
ガス流量分布測定法:(ⅰ)流体流量計、(ⅱ)ホットワイヤ型ガス流量計、(ⅲ)加熱熱電対法、(ⅳ)ガストレーサー法。通常最初3法でガス圧力・温度・組成からガス流量取得。ガストレーサー法は瞬間測定、原料分布攪乱せず。
凝集帯レベル・プロファイル
凝集帯レベル・プロファイル直接法・間接法測定。間接法:仮定と基本測定パラメータ(基本ガス流量圧力・温度・組成分布)ベース計算。水平プローブ通常ガス温度・組成分布用採用。再び瞬間測定法。ガス流量圧力分布は炉壁ガス圧力測定で、連続測定、原料攪乱なし。凝集帯直接測定:挿入型垂直プローブ法、RI法、三領域反射計測法(TDR)。3法中TDR連続測定、他2法瞬間測定。垂直プローブ利点:温度・圧力・組成データも提供。
高炉シェル維持管理
高効率安定高炉シェル・耐火物ライニング操業には、高炉耐火物内部プロファイルと炉シェル維持管理ベース計装。高炉長寿命化大幅コスト削減寄与するため、炉耐火物摩耗、足場蓄積情報提供、冷却設備・炉付属設備損傷保護目的で、炉シェル維持管理測定意義大。
従来、炉シェル・耐火物測定主に温度、測定点拡大要件とともに増加。最近測定法進歩:電位パルス法、熱電対応答法で耐火物厚さ直接測定。BFシェル維持管理も、測定点増加対応と耐火物摩耗ライン推定数理モデル使用で、炉シェル制御システムコンピュータ組込み方向。炉シェル・耐火物維持管理一般使用各種計装以下記述。
耐火物摩耗・足場蓄積
いくつか方法。熱電対法確立法だが測定点限られ炉温度依存。赤外線サーモカメラ法パターングラフ生成、炉温度依存。熱流束計法測定点限られ炉温度依存。他方法:(ⅰ)熱電対応答法、(ⅱ)電位パルス法、(ⅲ)埋込RI法、(ⅳ)ボーリング法。これら方法壁厚測定だが壁厚増加検出せず。埋込RI法場合RI毎1点のみ測定可能、ボーリング法通常操業中困難。
炉冷却設備保護
炉冷却設備保護・早期損傷検出目的複数測定:(ⅰ)冷却水溶解CO量測定、(ⅱ)冷却水差流量測定、(ⅲ)冷却水給水・排水温度測定、(ⅳ)高炉トップガス水素測定。第2法水質敏感。第3法冷却設備熱負荷示す。第4法損傷箇所検出せず。
高炉付属設備保護
高炉付属設備故障保護必要。ガスクリーニング設備はトップガス温度・圧力測定制御で、チュイエール・ブローパイプは各チュイエール吹込風量・補助燃料量測定で保護。
製造プロセス