



グリーン製鋼:地球を冷やす産業革命
グリーン製鋼
地球の年平均気温は産業革命以来上昇し続けています。主な原因は化石燃料燃焼による二酸化炭素(CO₂)排出量の増加です。産業革命前は大気中のCO₂濃度は280ppm(0.028%)でしたが、2019年初頭には約413ppm(0.0413%)に上昇しました。図1は過去80万年間の地球における年平均気温上昇とCO₂濃度上昇を示しています。大気CO₂データは米国海洋大気庁(NOAA)提供。直接計測がないため、南極氷床コア採掘欧州プロジェクト(EPICA)から氷床コアを通じて導出された情報です。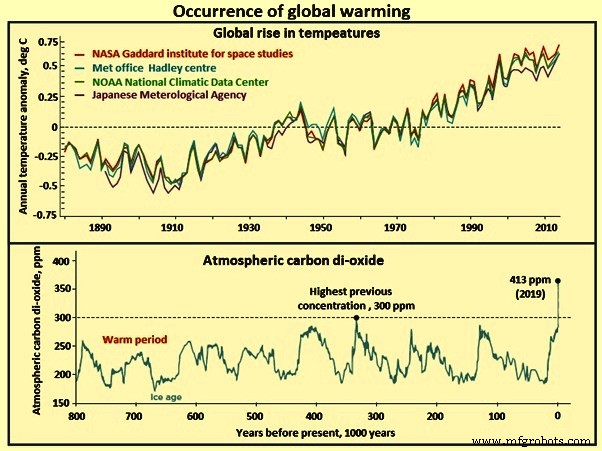
図1 地球温暖化の発生
温室効果ガスのメカニズム
地球温暖化は実は「良いことのやりすぎ」の結果です。大気がなければ地表はほぼ凍結状態です。太陽光が大気に入ると海洋と大陸に吸収され暖まります。熱の多くはエネルギー豊かな赤外線として宇宙に向かって放射されます。ここで「温室効果ガス」が働きます。主に水蒸気、CO₂、メタンで構成されるこれらのガスは赤外線と相互作用し、宇宙へ向かう赤外線を大気内に留めます。その結果、「良いこと」が起き、大気が熱を保持します。ただ、温暖化効果が強すぎると大気が過度に暖かくなる悪影響があります。
図1に示す通り、産業革命以来CO₂濃度は280ppmから413ppmに上昇。炭素年代測定により、この増加は化石燃料(石炭、石油、天然ガス)燃焼と関連していることが示されています。同期間に世界平均気温は1℃上昇したと報告されています。1℃は高くないように見えますが、更なる上昇は海氷消失、氷河後退による海面上昇(現在年平均3.3mm)など深刻な結果を招くと考えられています。気候変動の悪影響を避けるには、地球温暖化を2℃未満に抑える必要があります。
鉄鋼業界の責任と課題
鉄鋼業界は、世界の化石燃料・産業起源排出量全体で単独最大セクターであり、温室効果ガス(GHG)排出量の約7-9%を占めます。最大の産業排出源であり、現在世界最終エネルギー需要の約8%を担っています。そのため政府の最優先焦点となっています。一方で鋼は現代経済に不可欠で、社会的・経済的福祉ニーズの高まりに応じて世界鋼需要は成長見込み。クリーンエネルギー移行への重要インプットでもあります。電力の発電・利用は一部、鋼とその合金の強磁性に依存。鋼は風力タービン、送配電インフラ、水力・原子力発電所など重要エネルギー資産の主要材料です。
クリーンエネルギー移行の促進者でありながら大排出源
クリーンエネルギー移行の促進者である一方、鋼は世界が気候目標達成で直面する現在の課題への大きな貢献者でもあります。セクターからの直接CO₂排出は年間約2.6ギガトン(Gt CO₂)、産業CO₂排出の約4分の1を占め、燃料・還元剤としての石炭・コークスへの大きな依存に起因します。さらに、排ガスと他燃料を用いた自家発電と購入熱に起因する1.1 Gt CO₂の排出があります。
一次製鋼での石炭高依存、長寿命資本資産、国際貿易と競争力への曝露により、CO₂ニアゼロ排出への移行は困難。こうした理由で、本セクターは「削減困難(hard to abate)」セクターの一つと称されることがあります。
持続可能な道筋への挑戦
鉄鋼製品需要を満たしながら、より持続可能な道筋を描き競争力を維持することは鉄鋼セクターの課題です。したがって、鉄鋼メーカーはエネルギー消費とGHG排出削減、より持続可能な製品開発、革新・低炭素技術導入・資源効率による競争力強化の主要責任を負っています。
最近の研究では、環境影響を低減できない場合、世界鉄鋼業界の潜在価値の約14%がリスクに晒されると推定されています。したがって、脱炭素化は経済競争力維持と業界の操業許可維持のトッププライオリティです。さらに、10-15年の長期投資サイクル、数十億ドル規模の資金需要、限られたサプライヤー能力により、この問題はさらに切実で、脱炭素化課題への対応には長いリードタイムがロックインされています。
業界の取り組みと現状
鉄鋼業界は、製鋼時のCO₂排出対策に長期的解決策が必要と認識。その結果、エネルギー消費改善とCO₂排出削減に極めて積極的です。エネルギー効率改善により、主要製鋼国の多くで1975年以来、粗鋼1トン生産あたりの必要エネルギーを約50%削減。最新技術を最大限活用し、更なるエネルギー効率改善を進めています。
グリーン製鋼とは、CO₂排出削減につながるプロセスを用いること。グリーン製鋼プロセス開発はEU、米国、カナダ、ブラジル、日本、韓国、オーストラリア、中国で進行中。グリーン製鋼技術開発では5つの主要方向が探求されています。(i) 石炭使用技術、(ii) 水素使用技術、(iii) 電子使用技術、(iv) バイオマス使用技術、(v) 二酸化炭素回収・利用・貯留(CCUS)技術。鉱石ベース製鋼ルートからのCO₂排出削減ブレイクスルー技術への道筋を図2に示します。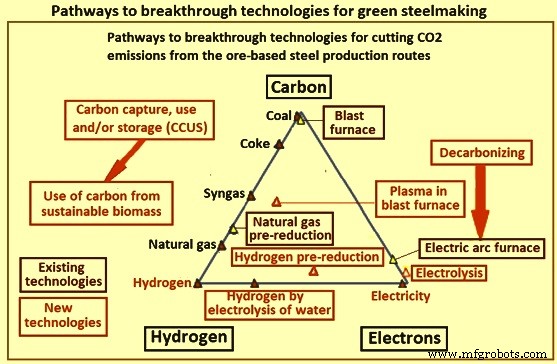
図2 グリーン製鋼のためのブレイクスルー技術への道筋
地域別開発動向
EU:ULCOSプログラム
EUではULCOS(超低CO₂製鋼)プログラムでブレイクスルー技術開発中。(i) CO₂回収・利用・貯留(CCUS)付き「トップガスリサイクル高炉」(TGR-BF)、(ii) 製鉄還元を伴うHIsarnaプロセス(CCUS付き)、(iii) 新直接還元(DR)コンセプトを含むULCORED(CCUS付き)、(iv) 電解。さらに、持続可能バイオマス由来炭素利用と水素ベース製鋼も研究。
米国:官民パートナーシップ
米国では米国鉄鋼協会(AISI)と米国エネルギー省(DOE)、産業技術局による「官民パートナーシップ」で開発中。重要な2プロジェクト:(i) 鉄酸化物濃縮物の懸濁水素還元、(ii) 溶融酸化物電解(MOE)。より近い将来には、AISI会員により「ペアードストレートハース炉」、コークス炉と高炉の長期置き換えを目指す石炭ベースDRI・溶融金属プロセスを開発中。
日本:COURSE50プログラム
日本では6鉄鋼・エンジニアリング組織、日本鉄鋼連盟、新エネルギー・産業技術総合開発機構(NEDO)によるCOURSE50プログラムで開発中。研究開発目標:(i) 高炉鉄鉱石還元でのCO₂排出削減(他還元剤:水素)、(ii) コークス炉ガス改質(廃熱利用による水素含有量向上)、(iii) 高強度・高反応性コークスによる水素還元。さらに高炉ガスからのCO₂回収開発も:(i) 化学・物理吸収によるCO₂回収・分離・回収、(ii) 製鉄所廃熱利用による回収・分離・回収エネルギー要件削減。
韓国:POSCO等による開発
韓国ではPOSCO、RIST、POSLAB、POSTECHが開発。3つの有望なCO₂ブレイクスルー解決ルートを特定:(i) 炭素リーン製鋼:炭素リーンFINEXプロセス、ホットシンター予備還元と熱回収、(ii) 製鋼CCS:アンモニア溶液によるCO₂吸収、海洋ガス田へのCO₂隔離、(iii) 水素製鋼:水素富化合成ガスによるFINEXプロセス鉄鉱石還元、水素富化高炉プロセス。
新技術の二大カテゴリー
製鋼プロセスからの炭素排出削減・排除のための新技術は二つの明確なカテゴリーに分類できます。(i) CCUS、(ii) 鉄鉱石の代替還元。CCUSは異なる手法でCO₂排出を回収。貯留(例:枯渇海底ガス貯留層など地質構造)または排出を加工して利用。CCUS単独ではカーボンニュートラル達成不可。しかし、製鋼プロセスの化石燃料をバイオマスで置換すれば、負のCO₂バランスも可能。
第二のカテゴリーは、鉄鉱石のコークスまたは天然ガスを代替還元剤で置換。水素と直流電流が含まれます。これらの利点は、理論上製鋼を完全グリーン化できる点。しかし、CCUSより更に多くの時間と資金が必要とされる可能性が高いです。
最も有望な新CCUS・代替還元技術、および水素ベース直接還元技術について以下で議論します。
CCUS技術
操業中に排出されるCO₂を他ガスから分離・回収。回収CO₂をパイプライン輸送または船舶輸送で陸上・海上貯留場所へ、または利用。CCUSプロセスには燃焼後/前回収、圧縮、輸送、貯留/利用が含まれます。図3は簡易高炉・転炉(BF-BOF)製鋼ルートのCCUSスキームを示します。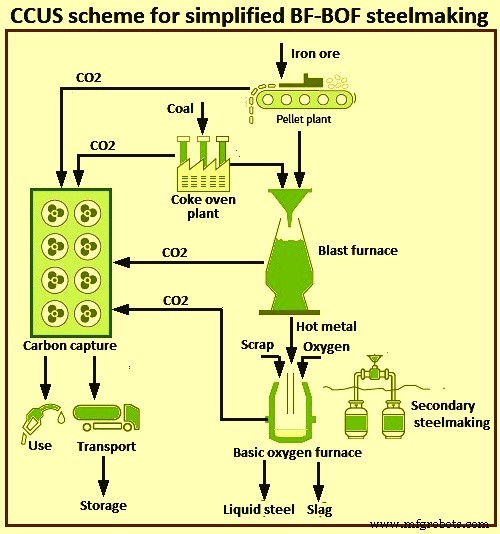
図3 簡易BF-BOFルートのCCUSスキーム
主な利点:CCUSシステムは既存従来型ブラウンフィールドプラントに比較的容易に統合可能。技術が製鋼固有でないため、他産業も開発・インフラコストを共有可能。将来運転コストも概ね予測可能。
主な欠点:CCUSは完全カーボンニュートラルではない。炭素回収プロセス単独ではCO₂の約90%しか回収できない。その他課題:炭素貯留の社会受容性が不確実でファーストムーバーが不利。現在、小規模陸上貯留を除き、海洋のみが大規模貯留に適した場所で、多大な輸送労力が必要。排出利用も後段階で炭素放出がないことを保証する必要があり、カーボンニュートラルのためには必須。CCUS設備はメンテナンス負担と停止時間を増やし、運転コストに大きな影響。
CO₂を合成燃料製造に加工するパイロットプロジェクトもあるが、現時点では後段階でCO₂排出があるためカーボンニュートラルではない。
CCUS付きバイオマスベース製鉄
基本アイデア:カーボンニュートラルなバイオマスが、前処理または鉄鉱石還元剤として化石燃料を部分置換。例:生バイオマス(生藻類、草、木材等)から作る炭素豊富な「チャー」を代替コークスとして使用、またはバイオガスを天然ガス代わりにシャフト炉へ吹込み。プロセスには熱分解と水熱炭化含む。CCUSシステムが残余炭素排出を処理。
バイオマス単独でCO₂排出40-60%削減可能、CCUSと組合せでカーボンニュートラル製鋼達成可能。短期では、バイオマスが化石燃料の即時部分置換となり、既存プラントで迅速な排出削減を実現。CCUSで排出CO₂をリサイクルし新規バイオマス生産も可能。
しかし、バイオマス栽培は困難。環境面では森林破壊、汚染、生物多様性減少、社会面では食糧価格と農地利用に影響。政治的・社会的受容性リスクが高い。また、バイオマス発熱量は化石燃料より低く、大型高炉での使用制限や効率低下を招く。高水分含有で大型高炉では重すぎる可能性も。スウェーデン研究グループSWEREAによるSSABルレオ製鉄所での研究で、バイオマスベース製鉄による28% CO₂削減ポテンシャルが特定されています。
水素ベースシャフト炉による直接還元鉄
改質天然ガスなど炭素還元剤の代わりに水素を用い、鉄鉱石ペレットを「直接還元鉄」(DRI、スポンジ鉄)に還元。反応はシャフト炉で進行。生成DRIに炭素を添加し電気炉で更なる処理で鋼に。DRIは「ホットブリケット鉄」(HBI)として高炉投入も可能。これにより高炉効率大幅向上とコークス消費削減。類似プロセス技術としてMidrexとEnergironが一般的。
水素ベース還元では、DRI製造ルートと同様にガス-固体反応で鉄鉱石を還元。唯一の違いは還元剤が一酸化炭素ガス、合成ガス、コークスではなく純水素である点。水素による鉄鉱石還元は2-3段階で進行。570℃以上ではヘマタイト(Fe₂O₃)がまず磁鉄鉱(Fe₃O₄)、次にユスチタイト(FeₓO)、最後に金属鉄に変化。570℃以下ではユスチタイトが熱力学的に不安定なため、磁鉄鉱が直接鉄に変化。
水素による鉄鉱石還元反応式:(i) 3Fe₂O₃ + H₂ = 2Fe₃O₄ + H₂O、(ii) xFe₃O₄ + (4x-3)H₂ = 3FeₓO + (4x-3)H₂O、(iii) FeₓO + H₂ = xFe + H₂O(x=0.95)。これら反応が示す通り、水素還元では温室効果ガスCO₂の代わりに無害な水蒸気(H₂O)を放出。ヘマタイト鉱石のH₂還元全反応:Fe₂O₃ + 3H₂ = 2Fe + 3H₂O、298℃での反応熱ΔH = 95.8 kJ/mol(吸熱反応)、プロセスエネルギー収支では負となり、吹込み還元ガス/ガス混合物でエネルギー追加が必要。開発焦点は還元温度、反応速度論、ペレット組成、還元ガス予熱技術の最適化。
ヘマタイト鉱石(Fe₂O₃)還元の化学量論的H₂消費量は鉄1トンあたり54kg。したがって、年産100万トン製鋼プラントには、標準状態(STP)で70,000 m³/hの水素プラントが必要。水素を還元ガスとする場合、一酸化炭素-水素混合ガスを還元ガスとする反応器と比較して、反応器挙動の変化を予測することが重要。速度論、熱力学、熱伝達、ガス流動など複数要因が異なる形で相互作用します。
グリーン電力を完全使用すれば、一次製鋼ルート全体をカーボンニュートラルかつ化石燃料フリーに可能。他の利点:高い生産柔軟性。開始・停止が容易、小型ユニット使用可能で拡張性向上。DRIをHBIとして高炉・転炉システムに投入可能なため、既存ブラウンフィールドプラントを活用しながらシャフト炉/EAF生産を立ち上げ可能。
課題:鉄鉱石ペレットは依然必要、ペレットプラント熱源によっては多大な排出発生。必要水素量供給も課題、効率的大型電解槽開発が必要。また、大量の安価グリーンエネルギー依存のため、自国グリーンエネルギー生産を大幅拡大できなければ、水素や前処理鉄を輸入せざるを得ず、バリューチェーンを損なう。将来運転コスト(水素・電力価格関連)にも不確実性。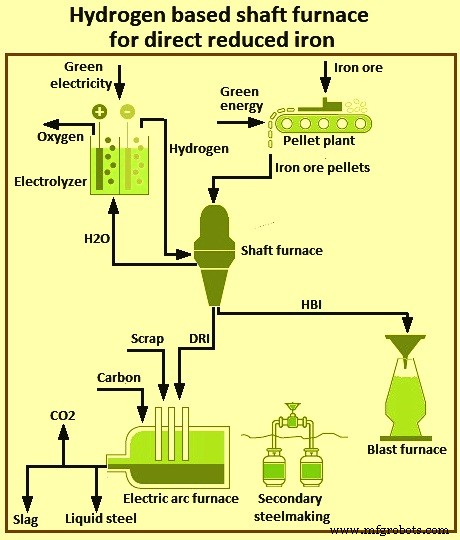
図4 水素ベースシャフト炉による直接還元鉄
HYBRITプロセス
HYBRITプロセスは水素ベースシャフト炉でDRI生産。HYBRITは「HYdrogen BReakthrough Ironmaking Technology」の略。2016年4月4日、スウェーデン3社(SSAB、LKAB、Vattenfall AB)が、CO₂排出フリー電力を主エネルギー源とするH₂ベースDRI生産プロセスの実現可能性調査プロジェクトを開始。合弁会社HYBRIT Development ABを設立、3社がオーナー。エネルギー生産、鉱山、鉱石選鉱・ペレット生産、直接還元、溶解、粗鋼生産までバリューチェーン全域のトップコンピテンスに完全アクセス可能に。2017年、H₂ベース直接還元のプレフィージビリティスタディ実施。提案プロセスルートは技術的に実現可能、将来のCO₂排出コストと電力コストトレンドを考慮すれば、スウェーデン北部/フィンランド条件下で経済的魅力ありと結論。
HYBRITプロセスは石炭を水素で置換し直接還元、電気炉と組合せ。プロセスはほぼ完全化石燃料フリーで、GHG排出を大幅削減。水素直接還元/電気炉セットアップを採用する複数イニシアチブの一つ。水素直接還元プロセス製品はDRI/スポンジ鉄で、電気炉に投入、適切なスクラップシェアとブレンドし、更なる処理で鋼に。
HYBRIT生産プロセスの原理フローシートを図5に示す。主な特徴:(i) ペレット生産に非化石燃料使用、(ii) 化石フリー電力による電解で水素製造、(iii) 特殊設計ユニットでの水素貯蔵をグリッドバッファとして活用、(iv) シャフト炉で鉄鉱石還元、(v) 専用ペレットを鉄鉱石原料として使用、(vi) 還元ガス/ガス混合物をシャフト吹込み前予熱、(vii) 製品はDRIまたはHBI、無炭素またはカーバライズ、(viii) DRI/HBIをリサイクルスクラップと共に電気炉で溶解。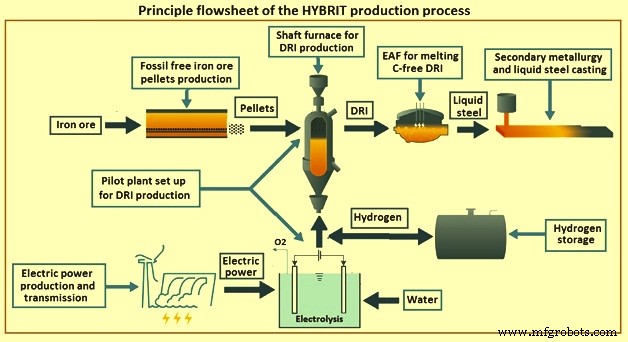
図5 HYBRIT生産プロセスの原理フローシート
化石フリー電力による水電解水素を用い、シャフト炉で鉄鉱石ペレットを還元することがHYBRITイニシアチブの主要選択肢。このイニシアチブでは、鉱山から製品鋼までの化石フリーバリューチェーンへの転換には多くの開発課題があり、ローカル市場と地理的条件も考慮。スウェーデンは、北部での電力過剰供給、鉄鉱石鉱山への近接性、バイオマスへの良好なアクセス、製鉄所、産業・研究機関・大学の強力なネットワークという独自の状況にあります。
HYBRITプロセスは、商業展開により実質的に近い技術概念カテゴリに属します。再生可能電力ベースの電解で生産された水素を還元剤として使用。環境面から最も重要な利点は、このプロセスの排ガスがCO₂ではなく水(H₂O)であること、GHG排出の大幅削減。従来型DRI製鋼と同様、水素ベースDRIルートで生産された鉄は、市販の電気炉技術で更なる鋼加工が可能。水素製造と電気炉製鋼ステップは、PV(太陽光)/風力/水力電解、光化学水素製造、太陽熱水分解など再生可能資源で電力と水素を生産すればカーボンフリー化可能。
水素ベース流動床プロセスによる直接還元鉄
シャフト炉版と同様、水素で鉄鉱石を還元しDRIを生産、電気炉に供給。違いは還元が炉ではなく流動床で起こり、ペレットではなく微細加工された鉄鉱石ファイン/濃縮鉱を使用する点。流動床反応器は固体原料とガスを連続混合して固体を生成する反応室。類似プロセスにFINEXとCircored。
鉄ペレットではなくファイン使用の利点:ペレット化不要で、関連コストと高CO₂排出を削減。さらに、流動床反応器はシャフト炉より内部付着問題が少なく、より高い冶金度(約90-95%)を達成。
水素供給、電解槽、運転コストの課題はシャフト炉方式と共有。電力供給も100%グリーンでなければカーボンニュートラル不可。さらに、製鋼での流動床反応器使用はシャフト炉より未発達で、より高い投資が必要。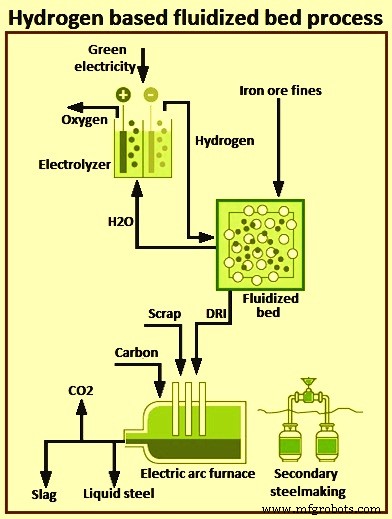
図6 水素ベース流動床プロセスによる直接還元鉄
HYFORプロセス
水素ベース微細鉱石還元(HYFOR)は、鉱石選鉱からの鉄鉱石濃縮物を、シンタリングやペレタイズ等の前処理なしで直接還元する世界初のプロセス。CAPEXとOPEXを削減。ヘマタイト、磁鉄鉱等多様な鉱石処理可能。
HYFORプロセスはPrimetals Technologiesが開発。全タイプの選鉱鉱石に適用可能。原料の100%で0.15mm以下粒度、最大粒度0.5mmまで対応。大きな粒子表面積により、低温・低圧で高還元率達成。
主還元剤として水素を使用。再生可能エネルギー由来水素、または天然ガス熱分解や従来型蒸気改質装置等他ガス源からの水素富化ガスも代替可能。さらに代替として、水素富化廃ガスでも運転可能。水素源に応じて、結果DRIのCO₂排出を低レベルまたはゼロに。
2021年4月、オーストリアのvoestalpine Stahl Donawitzでパイロットプラント稼働開始。モジュール設計で定格能力モジュールあたり年25万トン、全サイズ製鋼プラントに適応。目的はブレイクスループロセスの実証とテスト施設としての役割、産業スケールプラント建設のための十分なデータ収集。
2021年4月と5月に初回テスト成功。1テストラン規模は約800kg鉄鉱石処理。HYFORパイロットプラントは最低2年間、複数キャンペーンで多様な鉱石タイプテストと次スケールアップステップのための最適プロセスパラメータ評価を実施予定。順調ならホットブリケットユニット追加でホットブリケット工程とHYFOR技術から期待されるHBI品質も検証。
HYFORプロセスはCO₂排出を大幅削減し、近年より深刻化する鉄鉱石品質低下課題への効果的対応を支援。高炉と直接還元プラント向け鉄鉱石ペレット需要増で鉄鉱石価格、特にペレットプレミアムが高騰。HYFORプロセスならペレットフィード微細鉱石を直接使用し、世界的な超微細鉱石供給増の恩恵を受け可能。
voestalpine DonawitzのHYFORパイロットプラントは3部分で構成:(i) 予熱酸化ユニット、(ii) ガス処理プラント、(iii) コアである新規独自還元ユニット。予熱酸化ユニットで微細鉱石濃縮物を約900℃まで加熱し還元ユニットへ供給。還元ガスは100%水素、プラント境界外のガスサプライヤーから供給。排ガスから熱を回収する廃熱回収システムで最適エネルギー利用、乾式除塵システムでプロセス粉塵排出対応。ホット直接還元鉄(HDRI)は約600℃で還元ユニットから出て冷却・排出。
還元ユニットから約600℃で出るホット直接還元鉄は、その後直接電気炉へ輸送・投入、またはホットブリケット鉄製造に使用。ホットブリケット鉄は市場供給用。次のステップはホットブリケットテスト施設追加で、ホットブリケット鉄特性検証。
HYFORパイロットプラントの狙いは、このブレイクスループロセスを検証し、次の開発ステップとして産業スケールプロトタイププラントへのスケールアップのためのデータ基盤を提供するテスト施設として機能すること。
懸濁ベース製鉄
「フラッシュ製鉄技術」としても知られる。低品位鉄鉱石を超微細粉砕し鉄鉱石濃縮物を生産。鉄鉱石を直径100μm未満の粒子に粉砕。超微細粒子を高温「フラッシュ」反応器で水素還元、数秒で直接鉄生成(炭素添加時)。鉄鉱石濃縮物は別反応器で低温予備還元後、フラッシュ反応器投入も可能。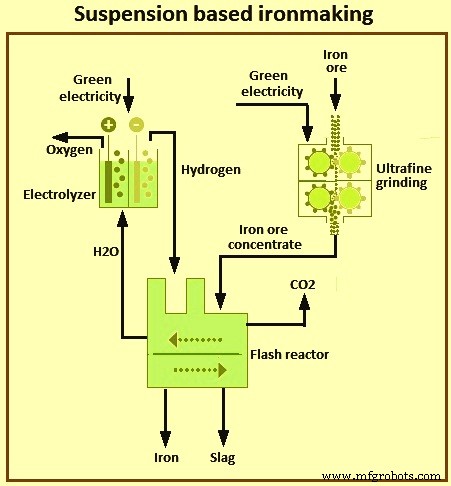
図7 懸濁ベース製鉄
フラッシュ製鉄変革技術は、米国の組織・機関コンソーシアムがAISI財政支援で開発中。鉄酸化物濃縮物の直接気相還元をフラッシュ還元プロセスで行う技術。平均的現行BF操業比でエネルギー消費32-57%削減、CO₂排出61-96%削減のポテンシャル。鉄鉱石濃縮物(100μm未満)を更なる処理なしで鋼に変換する産業操業に適合。
この技術は、ペレット化/シンタリングおよびコークス製造工程をバイパスしながら鉄を生産。さらに、濃縮物微細粒子が1150-1350℃で高速還元されるためプロセスは集約的。必要滞在時間はペレットや鉄鉱石ファインで必要な分単位・時間単位ではなく、秒オーダー。1200-1500℃で90-99%還元が2-7秒で完了。H₂還元ガスでのプロセスエネルギー要求:液鉄1トンあたり5.7 GJ(1360 Mcal)。
鉄鉱石から鋼まで単一反応器で直接還元することで、製鉄とシンタリング/ペレット化が不要。大幅なコスト・排出メリット。高温・高速反応で不純物が少ない「クリーンな」鋼も生産。
H₂還元ガス使用時、CO₂排出は液鉄1トンあたり0.04トンCO₂。BFルート製鉄排出の2.5%に相当。フラッシュ製鉄プロセスは個々粒子が酸素除去で生じた細孔を閉じる十分エネルギーを持つ十分高温で実施されるため、個々粒子は急速酸化による発火に対してはるかに感受性が低い。ユタ大学が少量粉末サンプルで研究し、発火性がないと判定。
プロセスは製鋼プロセスへの鉄原料生産、または連続直接製鋼プロセスの一部として適用。プロジェクト前段階で得られた実験データにより正当化され、現在はユタ大学でスケールアップ開発進行中。実験室フラッシュ炉テストで、広範囲操業条件での速度論データベース確立とより高度なベンチ反応器の完全設計が完了。産業的に実行可能なフラッシュ製鉄技術開発目的で、包括的ベンチスケールテストキャンペーン計画中。このフェーズの成果物:プロセス拡張性決定、実質的プロセスシミュレーション結果、産業パイロットプラント設計・建設につながる基礎エンジニアリングデータ。フラッシュ製鉄技術のフローシートを図8に示す。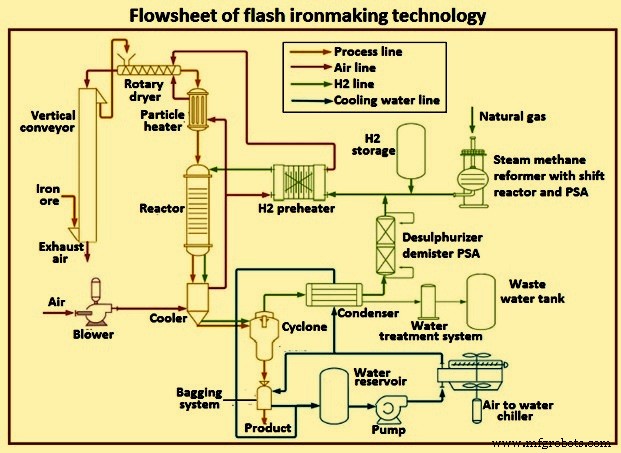
図8 フラッシュ製鉄技術のフローシート
プラズマ直接製鋼
プラズマ直接製鋼プロセスでは、鉄鉱石(原形、ファイン、ペレットいずれも可)をプラズマ製鋼反応器で水素プラズマ還元し、同時に炭素を添加して鋼を生産。水素プラズマは水素ガスを加熱または電気帯電させ、構成粒子に分離・電離させたもの。熱プラズマ(水素直接加熱で生成)または非熱プラズマ(直流またはマイクロ波を水素に通して生成)のいずれも使用可能。
鉄鉱石前処理不要、より低い反応器温度で可能。高度に統合され、一部手法(例:水素プラズマ製鉄還元)は単一ステップのみ必要。商業的に魅力的。コスト大幅削減ポテンシャル。より高い製品品質と優れた生産柔軟性も提供。
技術は極めて初期開発段階、最適プロセスと完全反応器設計は未開発。商業的実現性も未証明。持続可能鋼(SuSteel)プロジェクトの一環として、オーストリア製鋼メーカーvoestalpineがDonawitzサイトに小型パイロット水素プラズマ還元反応器を建設。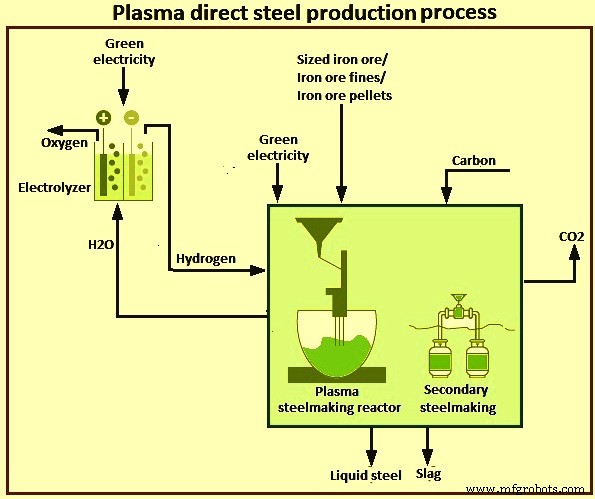
図9 プラズマ直接製鋼プロセス
電解プロセス
電解プロセスには2タイプ:(i) 電解、(ii) 電解精錬。ULCOSプログラムではULCOWINとULCOLYSISと呼ばれる。ULCOWINプロセスは100℃少し上、小粒鉱石を含むアルカリ水溶液で動作。鉄鉱石を超微細濃縮物に粉砕、浸出後、約110℃の電解槽で還元。生成鉄板を電気炉に供給し鋼に。ULCOLYSISは製鋼温度(約1550℃)で、スラグからなる溶融塩電解質(ピロ電解)で動作。鉄鉱石を電気を還元剤として液鉄に変換。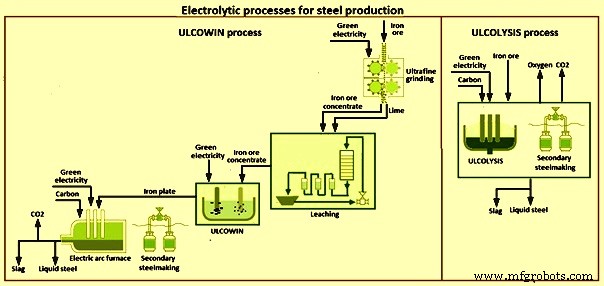
図10 鋼生産のための電解プロセス
電解プロセスはULCOSプログラム内でゼロから開発され、現在まだ実験室スケール。グリーン電力アクセスがあればゼロエミッションの約束だが、商業スケール(10-20年)までスケールアップには時間必要。ULCOWINは鉄鉱石アルカリ電解。電解は通常鋼以外の金属生産に使用、大量電力必要。CO₂リーン電源(再生可能電力、水力、原子力)依存。ULCOLYSISは溶融酸化物電解。鉄酸化物を供給した溶融スラグに電流通し、鉄酸化物を液鉄と酸素ガスに分解。CO₂不発生。CO₂リーン電源でプロセス排出さらに削減。
電解プロセスは他生産ルートで必要な上流工程(コークス製造やH₂還元剤製造等)をスキップするため、特に電解では最もエネルギー効率の高い製鋼技術になる可能性。電解の場合必要設備が非常に少ないため、CAPEX大幅削減も期待。一方、水素直接還元プロセスと比較して相対的に非柔軟で、容易に停止できない。
製造プロセス