



高級ステンレス鋼および高品位合金向け高度アルゴン・酸素脱炭プロセス(AOD)
アルゴン・酸素脱炭プロセス(AOD)
アルゴン・酸素脱炭(AOD)は、ステンレス鋼やシリコン鋼、工具鋼、ニッケル基合金、コバルト基合金など、クロムやアルミニウムのような酸化しやすい元素を含む高品位合金の製造に主に用いられるプロセスです。AODは1954年にユニオン・カーバイド社のリンデ部門によって発明され、同社は1992年にプラクセアとなりました。図1はAOD転炉の概観を示しています。
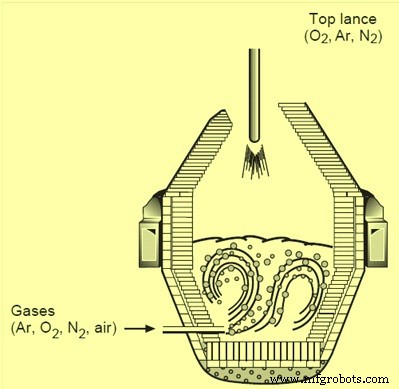
図1 AOD転炉
現在、世界のステンレス鋼の75%以上がAODプロセスで製造されています。このプロセスが広く採用されているのは、金属収率の向上と原料コストの低減を両立できるためです。貴金属元素の損失を最小限に抑えつつ、経済的にステンレス鋼を製造する手段を提供します。AODは複合プロセスの一部であり、スクラップやバージン原料をまず電気炉(EAF)や誘導炉(IF)で溶解し、溶湯をAOD転炉で脱炭・精錬して炭素含有量を0.05%未満まで低減します。AOD転炉の最大の特徴は、脱炭用の酸素をアルゴンや窒素などの不活性ガスと混合し、浸漬ノズル(チュイエール)から底吹きする点です。このアルゴンによる酸素の希釈が、特殊鋼に含まれるクロムなどの貴重元素の不要な酸化を抑制します。その他のメリットとして、炭素濃度を0.01%以下まで精密に制御できること、迅速な脱硫で硫黄を0.001%未満まで低減できること、鉛を0.001%未満まで除去できることなどが挙げられ、クリーンな鋼材と生産性の向上を実現します。
AODプロセスの脱炭メカニズム
AODプロセスは希釈技術を用いて鋼浴を脱炭します。不活性ガス(アルゴンまたは窒素)の吹き込みにより浴内のCO分圧を低下させ、より高いクロム含有量をより低い炭素含有量で平衡状態に保ちます。浸漬ノズルから吹き込まれるガスの攪拌エネルギーと、浴深くで生成される一酸化炭素により、転炉プロセスは最も激しく攪拌される冶金リアクターの一つとなっています。ガスと金属の緊密な接触と、スラグ・金属間の優れた混合が精錬反応を促進します。
AOD精錬の3段階
AOD精錬は主に以下の3段階で構成されます。
(1)脱炭、(2)還元、(3)最終成分・温度調整。
プロセスの流れと操作
AODプロセスの投入材料はEAFまたはIFからの溶湯です。最終成分を満たすために必要なクロムとニッケルの大部分を含む溶鋼は、1500〜1600℃でEAFやIFから取鍋に取り出され、AOD転炉へ移送されます。AOD転炉は傾斜可能で、側壁ノズルが浴面より上に来るように回転させて溶鋼を装入します。
EAFまたはIFから鉄、クロム、炭素、ニッケルを含む溶鋼を移送した後、高炭素フェロクロムを添加し、不活性ガス(アルゴン、窒素)と酸素の混合ガス吹き込みを開始します。初期段階では酸素対アルゴン比を5:1〜3:1で側壁ノズルから吹き込み、脱炭の進行に伴い比率を下げます。アルゴンと共に吹き込むため、より低温で脱炭が可能です。炭素が初期値の30%まで低下したら酸素対アルゴン比を2:1に変更し、さらに1:1にすると希釈プロセスの最大のメリットが発揮されます。酸素ポテンシャルが極めて低くなるため、炭素の酸化は継続しながらクロムの酸化は抑制されます。吹き込みを継続し、炭素を0.09〜0.012%まで低減させます。
プロセスガスは、転炉の側壁または底部に設置された浸漬ノズルから吹き込まれます。側壁吹き込みは通常、最大の攪拌エネルギーを浴に与え、混合効率を最大化します。底吹きは転炉胴部の耐摩耗性を向上させます。ノズルの数と配置は、転炉サイズ、溶湯重量範囲、プロセスガス流量、精錬対象合金の種類によって決まります。
ガス制御システムは、プロセスガスを1.0〜3.0 Nm³/min/tonの公称流量で供給し、流量を精密に制御・監視することでオペレーターがプロセスを管理し、総吹き込み酸素量を把握できるようにします。
脱炭反応
脱炭は、溶解炭素が生成されたクロム酸化物と鉄酸化物を還元することで起こります。主な反応は以下の通りです。
3O₂ (g) + 4Cr = 2Cr₂O₃
Cr₂O₃ + 3C = 2Cr + 3CO (g)
脱炭は、吹き込まれた不活性ガスから生じる上昇気泡の表面、または還元されて一酸化炭素(CO)を発生するクロム酸化物粒子の表面で進行します。
合金添加と温度制御
脱炭中に最終化学成分を得るための添加が行われます。主に高炭素フェロクロム、ステンレススクラップ、炭素鋼スクラップ、ニッケル、鉄、高炭素フェロマンガン、酸化モリブデンなどが添加され、これらは炭素・クロム酸化の発熱反応による浴温度上昇を抑える冷却材の役割も果たします。一般に浴温度は1720℃以下に制御されます。合金添加総量は取鍋重量の5〜30%の範囲です。吹き込み最終段階では酸素対アルゴン比を1:3〜1:2に変更し、目標炭素濃度(0.03%未満など)に調整します。
還元段階
次に還元段階に移り、還元剤を投入して不活性ガスで所定時間攪拌します。還元剤はフェロシリコンやクロム・シリコンなどのシリコン系合金、アルミニウム、および石灰、ドロマイト石灰、蛍石などの溶剤で構成されます。通常5〜8分間、不活性ガスで攪拌します。
Cr₂O₃ + 2Si = 3Cr + 2SiO₂
ステンレス鋼の規格によってはシリコン要求を満たすために追加のシリコン添加が必要です。反応で生成されるスラグの適切な操作は重要です。炭素で還元されなかったクロム酸化物はスラグ中に残り、複雑なスピネルを形成する可能性があります。還元段階の効果は、スラグ塩基度と組成、温度、転炉内の混合条件、固体添加物の溶解速度など多くの要因に依存します。
石灰やドロマイト石灰は通常、酸素吹き込み直前に移送スラグと金属中のシリコンを溶剤するために添加されます。酸素吹き込み中は炭素より先にシリコンが酸化されます。吹き込み末期に石灰やドロマイト石灰を添加して浴を冷やし、還元添加量を減らすこともあります。スラグ溶剤添加量(石灰、ドロマイト石灰、蛍石など)は通常、総浴重量の3〜7%です。
脱硫
高塩基度スラグの形成と金属浴中の酸素ポテンシャル低下は、脱硫に有利な条件です。例えば、初期硫黄0.03%、アルミニウム2〜3kg/ton、蛍石2〜3kg/ton、最終スラグ塩基度約1.7、温度1700℃の条件で、最終硫黄0.003〜0.005%を達成できます。
吹き込み時間は、AOD転炉に装入される溶銑の初期炭素とシリコンレベルによって決まります。現代の転炉では脱炭時間は20〜35分(初期炭素1.5〜2.5%、目標0.04%)です。通常、炭素が約0.1%になった時点で転炉を水平に倒し、サンプリングと分析を行います。
硫黄除去はプロセスの還元段階で起こるスラグ・金属反応です。リンは酸化的条件を必要とするため、転炉精錬では除去できません。
窒素制御と揮発性元素除去
窒素制御はガス・金属反応です。最終製品の窒素規格に応じて、脱炭初期段階では不活性ガスとして窒素を使用し、一定の炭素レベルに達したらアルゴンに切り替えます。これによりアルゴン消費量とコストを削減しつつ、所望の窒素規格を達成します。窒素からアルゴンへの切り替え後、浴中の窒素は発生する一酸化炭素とアルゴンによって除去されます。鉛、亜鉛、ビスマスなどの蒸気圧の高い揮発性元素は脱炭期間中に除去されます。
二重スラグ実践による超低硫黄化
高塩基度スラグの形成と液体鋼浴中の酸素ポテンシャル低下は、硫黄除去に好条件です。これはスラグ中の高石灰濃度と金属浴中の低酸素活度によって達成されます。硫黄のスラグへの移行は以下の反応で起こります。
S(浴) + CaO(スラグ) = CaS(スラグ) + O(浴)
石灰添加で浴中の硫黄を希釈し、アルミニウムやシリコンを添加して酸素を除去します。例えば、初期硫黄0.03%、アルミニウム2〜3kg/ton、蛍石2〜3kg/ton、最終スラグ塩基度約1.7、温度1700℃で硫黄を0.003〜0.005%まで低減可能です。さらに低硫黄が要求される場合は、還元段階後に脱スラグし、新たな塩基性スラグを添加して再度脱硫反応を行う二重スラグ実践が採用されます。現代的な実践では、この方法で0.001%以下の硫黄レベルを容易に達成できます。その他のトリミング合金添加をこの段階末期に行うこともあります。硫黄目標達成後、スラグをAOD容器から除去し、溶湯を取鍋へ取り出せる状態にします。
取鍋精錬と鋳造へ
理想的にはこの段階で溶鋼の化学成分が最終規格を満たし、取り出し可能となります。必要に応じて取り出し前に微調整のための原料を追加装入します。取り出し後、取鍋は攪拌設備を備えたもので、取鍋炉を用いるか用いないかにかかわらず、成分の均質化、温度均一化、介在物の浮上のために攪拌されます。取鍋処理後、鋼は連続鋳造へ送られます。
AODプロセス初期には、転炉を傾斜させて原料添加、サンプリング、浸漬熱電対による温度測定を行っていました。生産性向上の要求により、吹き込み期間中および還元期間中の原料連続装入が可能となりました。現代では、転炉を直立させたまま溶湯サンプリングと温度測定が可能な特殊設計のサブランスを用いた装置が開発されています。
AOD転炉の構造
AOD転炉は通常、塩基性耐火物で裏打ちされた洋梨形の容器で、取り外し可能な円錐形カバーを備えています。重要な特徴は、通常は側吹きであることです。窒素を許容する鋼種では、酸素と窒素の混合ガスを吹き込むこともできます。溶湯ステンレス鋼は泡を生成せず、ほとんどのステンレス精錬プロセスが側吹きまたは底吹きであるため、同容量のBOF(塩基性酸素炉)転炉よりも寸法が小さくなります。典型的なAOD転炉の内部容積は、浴重量1トンあたり0.4〜0.8 m³の範囲です。
クレーン吊り取鍋で取り出すタイプの転炉では、クレーンが転炉口に近づけるよう、切り欠き付き円錐形トップセクションが採用されることが多いです。取鍋車で取り出すタイプでは、BOF型の同心円錐形トップセクションが用いられます。
高生産工場では通常、プロセス可用性100%を確保するために3基の交換可能な転炉を備えています。いずれか1基がチルト可能なトラニオンリング上で精錬中、もう1基が予熱ステーションで新しく裏打ちされて待機し、残り1基が再裏打ちステーションにあります。トラニオンリング上の転炉は、予熱済みの転炉と1時間未満で交換可能です。
AOD転炉には側壁または底部にノズルが取り付けられています。ノズルは通常、内側に銅管、外側にステンレス管を配し、その間に環状隙間を形成した構造です。外側の環状隙間(シュラウド)に冷却ガスを吹き込むことで、ノズル先端に金属または酸化物の付着物(マッシュルームと呼ばれます)を形成し、ノズルと周囲の耐火物を保護します。プロセスガス(酸素/不活性ガス混合)は内側の環状隙間を通ります。環状隙間内の流れを均一化する特殊設計も存在します。ノズルのサイズと数は特定のプロセスパラメータに依存し、通常AOD容器には2〜9本のノズルがあります。
側壁取り付けノズルは処理中は浸漬状態にあります。転炉を回転させるとノズルは浴面より上に来るため、この時点でプロセスガスを停止し、少量の冷却ガスでノズルを保護します。
底吹き転炉では、必要流量に応じて様々なノズル配置があり、通常2〜4本のノズルが底部に設置されます。
トップランス併用の改良
AODプロセスの主要な改良の一つは、側吹きノズルに加えてトップランスを使用することです。ランスから酸素を所望の流量で吹き込み、脱炭速度を高めたり後燃焼を促進したりできます。トップランスは不活性ガス・酸素混合ガスの吹き込みにも対応可能です。ランスの設置と脱炭初期段階での酸素吹き込み導入により、1ヒートあたりの時間を短縮でき、製鋼ショップの生産性(トン/時)を向上させられます。最近の転炉新設工事の多くは、酸素吹き込み用トップランスの使用を前提としています。
AOD-VCR(真空脱炭)プロセス
別の改良として、転炉に真空を引いてアルゴンとシリコンの消費量および低炭素鋼種製造時のプロセス時間を削減するAOD-VCRがあります。
AOD転炉用耐火物
ノズル先端の高温と激しい浴攪拌は、転炉耐火物に厳しい条件を課します。典型的なBOF耐火物のキャンペーン寿命が数ヶ月〜数年であるのに対し、ステンレス転炉のキャンペーンは数日〜数週間です。耐火物コストは総運転コストの大きな割合を占めます。
耐火物の基本的な選択肢はマグネサイト・クロム質とドロマイト質の2種類です。選択は容器の運転パターン、最終製品仕様、経済性によって決まります。
- マグネサイト・クロム質耐火物:耐摩耗性に優れるが、ドロマイト質より単価が高い。レンガからのクロムピックアップの可能性がある。酸性と塩基性を同時に持つため、急速な摩耗を防ぐために厳密なスラグ組成管理が必要。
- ドロマイト質耐火物:通常マグネサイト・クロム質より安価で、クロムピックアップの懸念がない。非常に塩基性の高いスラグをレンガに悪影響を与えずに使用できるため、極めて低いレベルへの脱硫が一般的に容易。
転炉は通常、摩耗の激しい領域(ノズル壁、スラグライン、移送パッドなど)を厚く、高品質の耐火物でゾーニングし、その他の部分は薄く、標準的な品質で構成することで、裏打ち寿命を最大化しコストを最小化しています。
製造プロセス