



連続鋳造におけるブレイクアウト防止:原因、影響、対策
溶鋼の連続鋳造(CC)工程において発生し得る最悪の破滅的プロセス障害の一つが、溶鋼のブレイクアウトです。ブレイクアウトは、凝固中のストランド鋼殻がモールド下部で破裂または破断した際に発生します。ストランドの固体殻が破損し、内部の溶鋼が流出してCC機械の設備を損傷させる原因は複数あります。
ブレイクアウトの深刻な影響
ブレイクアウトは、連続鋳造プロセスに関連する最も有害なインシデントです。この事故は多大なコストを生じるだけでなく、CC機械のオペレーターにとって深刻な安全上の危険でもあります。ブレイクアウトはストランドの停止を招き、生産時間の損失と歩留まりの大幅な低下をもたらします。したがって、各ブレイクアウトは甚大な直接的な経済的損失を引き起こします。CC機械ストランドの復旧には通常、ストランド設備内に流出した鋼材の除去や、損傷した設備部分の交換を伴う長期間のターンアラウンドが必要となります。
ブレイクアウトの主な原因
ブレイクアウトは通常、鋼殻の壁が薄すぎて、その上部にある溶鋼柱を支えきれないことが原因です。この状態には、多くの場合、熱移動の管理に関連する複数の根本原因があります。
冷却不足と熱移動の問題
- CCモールドへの冷却水流量が不適切、またはストランド冷却水スプレーシステムの障害により、凝固中の溶鋼からの熱除去が不十分になり、固体殻の肥大が遅くなる
- ストランド内の鋼引き抜き速度が速すぎると、冷却スプレーを強化しても、殻が必要な厚さまで凝固するのに十分な時間が確保できない
- 流入する溶鋼の温度が高すぎる(過熱度が高い)場合、最終凝固が予想よりモールド下部で遅れて発生し、その地点が矯正ロールより下にあると、矯正時に加わる応力で殻が破断する可能性がある
モールド内での物理的異常と損傷
- CCモールド内の過度な湍流は、異常に成長する不規則な殻パターンを生じさせる
- スラグ滴やスカムが鋼殻内に巻き込まれ、壁の強度を低下させる
スティッカーブレイクアウト(殻の張り付き・破断)
よくあるのが、鋼殻がCCモールド表面に張り付き、引き裂かれる現象です。鋼殻はモールドによって拘束されており、メニスカス部分で破裂し、溶鋼がモールド直下の破裂部から流出します。このタイプのブレイクアウトを「スティッカーブレイクアウト」と呼びます。複数の計器とコンピュータ制御システムを備えた最新のCCモールドでは、通常、モールド内の張り付きを検知し、鋼殻がモールド内でまだ支持されている間に一時的に鋳造速度を低下させて、殻を再凝固・自己修復させます。しかし、破断がモールド出口付近で発生したり、予期せぬ深刻度だったりすると、モールド壁から出現した時点で鋼殻がブレイクアウトを起こす可能性があります。スティッカー型ブレイクアウトは、連続鋳造操作中の主要なブレイクアウトタイプです。原因の一つはモールド内の潤滑不良です。図1は、モールド内での張り付き伝播がブレイクアウトに至る様子を示しています。
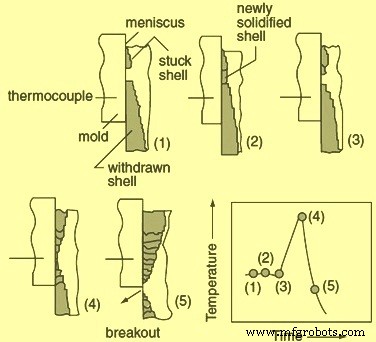
図1 モールド内での張り付き伝播によるブレイクアウト
クラックとスカム巻き込み
- クラック: 鋳造鋼のコーナーでの凝固遅れや振動マークによって生じた薄い殻部分が、モールド直下で破裂する
- スカム巻き込み: スカム巻き込みによる凝固遅れで薄くなった殻部分が、モールド直下で破裂する
連続鋳造プロセスが成熟するにつれ、ブレイクアウトタイプの分布は、熱移動関連現象から現在のモールド張り付き優勢へと劇的に変化しました。スティッカー型ブレイクアウトの割合は通常、全ブレイクアウトの75〜80%を占めます。クラック起因は15〜20%、スラグ・スカム巻き込み起因は約5%です。
検知・予防技術の進化
モールド熱除去の連続監視は、ブレイクアウト条件の発展を検知する効果的な手段ですが、鋼殻の急速な引き裂き・破断現象を示すにはレスポンスタイムが通常不十分です。
リスク要因
- 流入溶鋼が著しく過熱している場合、ブレイクアウトをリスクするよりCC機械を停止することが望ましい
- 鉛(Pb)汚染された溶鋼は、モールド壁と鋼の間に薄い膜を形成し、熱除去と殻成長を阻害してブレイクアウトリスクを高める
- CCモールドのホットフェーズ温度が350℃を超えると、ストランドと銅の張り付きが発生することが判明している
- 現代の高生産性CC機では、タンディッシュと浸漬ノズルの「オン・ザ・フライ」交換が通常操作となっており、これらの過渡操作は必然的に鋳造速度とモールドレベル制御の不安定期間をもたらし、モールド潤滑プロセスに大きな負荷をかけて張り付き確率を高める
- 特定鋼種(高炭素鋼など)は液相線温度が低いため低温で鋳造されるが、鋳造粉の性能不良で張り付きが生じやすい。冶金的理由で低速鋳造が必要な鋼種でも同様
検知手法の歴史と現状
ブレイクアウトの検知・防止は、連続鋳造技術自体と同じくらい古い課題です。これまでに温度、摩擦力、引き抜き力、振動、構造伝搬騒音レベルの測定手法が開発・使用されてきました。中でも、モールド銅板に熱電対を用いた温度測定が最も信頼性が高く、好まれる手法です。
初期の制御システムはモールド水温差に基づいていました。後にモールド水データを用いた熱移動関係の計算へと改良されましたが、この検知は熱除去の漸進的低下によるブレイクアウトに限定されました。
スティッカー型ブレイクアウトが増加・優勢になると、より直接的な手法に基づくシステムが開発されました。加速度計、ロードセル、歪みゲージでモールド/ストランド摩擦を測定する手法です。これらは一部の張り付き事象を検知しましたが、誤報も出ました。
さらに、熱流束センサ(埋め込み熱電対)による局所的熱監視へとシステムが改良されました。これらはスティッカーブレイクアウトの検知・防止により効果的であることが実証されています。熱電対ベースのスティッカー検知と渦電流モールドレベル検知の組み合わせは、高速鋳造でも高いブレイクアウト安全性を提供します。
現在の重点と課題
現在、焦点はブレイクアウトの早期検知だけでなく、熱放散と鋼殻・CCモールド間の接触状態監視へとシフトしています。そのため、個々のCCモールドに多数の熱センサを装着することは珍しくありません。この多数のセンサには大量の配線と結線が必要で、多額の投資と相当な維持費を要します。
製造プロセス