



包括的故障解析:設備損失防止とコスト削減
故障解析
産業界における設備コンポーネント、アセンブリ、構造物の故障は、人的被害、非計画停止、保守修繕コスト増大、損害賠償訴訟を引き起こす可能性があります。
故障によって引き起こされる問題の再発防止のためには、各故障について調査を実施することが不可欠です。故障について調査を行うことを故障解析と呼びます。
故障解析は、データを収集・分析し、設備コンポーネント、アセンブリ、構造物の望ましくない機能喪失や故障に至った原因や要因を特定するプロセスです。物理的調査を含む多段階プロセスです。故障解析の通常の範囲は、故障メカニズムと最も可能性の高い故障原因を特定することです。故障メカニズムとは、特定の故障モードに至る冶金的、化学的、機械的、または摩擦学的プロセスを指します。
故障の原因
設備コンポーネント、アセンブリ、構造物の故障は、エンジニアリング、設計、製造、操業という連続プロセスの連鎖における弱いリンクを生む何らかのミスの結果として発生します。故障原因は、以下のいずれか一つまたは複数となります。
- 設計上の欠陥
- 材料欠陥
- 加工・製造時の不備
- 組立・設置時の欠陥
- 設計外または意図しない使用条件
- 保守管理の不備(怠慢、手順不備など)
- 不適切な操作
故障解析の主要ステップ
故障解析の実施における主要ステップを図1に示します。
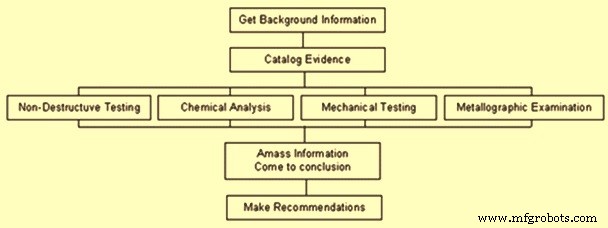
図1 故障解析の主要ステップ
故障解析の主要原則は、対象部品またはアセンブリから、受領時の状態(アズ・リシーブド条件)で証拠と必要な情報を保全し、その状態を変えるいかなることを行う前にそれらを取得することです。さらに故障解析では、破壊性の低い試験から高い試験へと順序立てて実施することが必要です。
故障解析は、故障に関わったコンポーネントの履歴に関する情報収集から始まります。例えば、(i)関連プロセス、(ii)用途、(iii)材料タイプ、仕様、形状、寸法、加工技術、(iv)設計パラメータ、(v)使用条件、(vi)保守履歴、(vii)故障に至るまでのイベント系列、(viii)故障頻度と局所的性質の有無、などです。
故障現場の検査は、故障解析を助ける非常に重要なステップです。故障現場での故障コンポーネント状態の徹底的な調査は、多くの情報を提供します。現場検査では、き裂位置、破面特性、穿孔、堆積物、肉厚減少、たわみ、剥離片などの特徴に注意を払う必要があります。また、可能な限り、故障に先立つ異常状態について目撃者から可能な限り多くの情報を得る必要があります。場合によっては、故障コンポーネントの目視検査で、他の方法では得られない情報が明らかになることがあります。
目視検査では、機械と周囲、故障部品と対向部品を撮影することが重要です。故障コンポーネントの写真記録は、現場離脱後の将来参照と更なる検査のため常に必要です。故障コンポーネントのすべての特徴を撮影することが重要です。
問題の明確な定義は、故障解析の不可欠な部分です。取得情報の深さ、現場検査、故障解析実施者の技量と判断が、問題の明確な定義に役立ちます。例えば、問題を冶金的、機械的、環境的、またはそれらの組み合わせとして定義できます。さらに、現場の関係者との議論と目視検査を通じて、故障解析実施者は様々な可能性を絞り込めます。また、故障が過去の故障事例に類似している場合もあります。
現場検査での定義された問題に基づく故障の可能性の高い原因に基づき、故障原因を特定するための実験プログラムが立案されます。選択実験の性質と数は、故障原因の特定につながるものでなければなりません。選択実験を実施するために必要な試料は、故障コンポーネントのすべての特徴を可能な限り代表するように慎重に採取する必要があります。コンポーネントから剥離した堆積物や破片は貴重な情報を提供できます。可能な限り、健全部分から採取した試料、および未使用の試料も比較目的で採取すべきです。
故障解析研究で使用される調査ツールは、通常2タイプあります。(i)現場で使用可能なツール、(ii)実験室ツール。
仕様に対する材料検証は、故障解析の重要な構成要素です。化学分析、マクロ組織およびミクロ組織分析がこの目的で実施されます。また、十分な材料があれば引張強さ、衝撃靭性などを測定する機械試験も実施し、故障コンポーネントの特性を評価します。多くの場合、表面硬度とマイクロ硬度試験の両方が機械的強度評価のために実施されます。これらの試験は、仕様との適合性を確認するために故障コンポーネントで実施されます。
応力解析、破壊力学、腐食故障解析は、故障解析調査において非常に価値ある活動です。これらの分析は、調査者に、使用された材料がその用途要件を満たす適切な選択であったかどうかの情報を提供します。
印加荷重や圧力、コンポーネントの形状とサイズなどの使用条件を知ることで、部品に発生する主応力を計算できます。最大主応力と用途に使用された材料強度の比較は、調査者に、材料が用途に適していたか、設計パラメータが使用中に厳守されていたかについて重要な情報を提供します。
破壊力学の原理を用いた分析は、設計応力に対する破壊時の故障コンポーネント応力について、特に脆性メカニズムによるき裂伝播の場合に、調査者に貴重な情報を提供します。
疲労による故障の場合、疲労メカニズムによる破壊に至るサイクル数を特定することが重要です。疲労縞の間隔を測定する方法は、破面で縞が明確に見える場合に通常便利です。
故障に関わった材料のマクロ組織(通常倍率10倍)とミクロ組織の慎重かつ徹底的な調査は、重要な手がかりを提供できます。可能であれば、故障コンポーネントから採取した試料の構造的特徴を、健全部分から採取した代表的試料、および未使用試料と比較すべきです。また、材料使用に関する装置製造者の特別な推奨事項があれば参照する必要があります。
マクロ組織検査は、破壊経路とその起源(内面または外面)についての情報を提供できます。
ミクロ組織検査の適切な手法選択は、必要な情報タイプに依存します。しかし、光学顕微鏡は通常、結晶粒度と形状、第2相析出物とその分布、微小き裂とその位置などの全体的ミクロ組織特徴を把握するために最初に用いられます。異常に大きな結晶粒は、材料が過度に高温に曝されたことを示します。結晶粒形状とアニーリングツインの形状は、冷間加工量についての情報を提供します。結晶粒の伸長は、材料が激しく冷間加工されたことを示します。曲がったツイン境界は、材料が塑性変形されたことを示します。結晶粒内の微細すべり線も材料の塑性変形を示します。第2相析出物がミクロ組織で見られる場合、その性質と形態を調べる必要があります。
ミクロ組織特徴の検査では、微小き裂の存在に注意を払う必要があります。例えば、結晶粒界き裂は、クリープ変形または第2相析出物による結晶粒界脆化から生じる可能性があります。
目視検査で破面特性について多くの情報を得ることは可能ですが、破面のミクロ組織を走査電子顕微鏡で調べ、破壊を引き起こしたメカニズムを知る必要があります。破壊は突然の過負荷またはき裂伝播によって起こります。き裂伝播は異なるメカニズムで起こり得ます。したがって、破面形態を知って破壊原因メカニズムを特定する必要があります。
目視検査で腐食生成物が観察された場合、その性質を特定する必要があります。堆積物は酸化物、硫化物、塩化物、炭化物などの可能性があります。腐食生成物の場合、使用環境の性質とその環境に対する材料の耐食性を知る必要があります。
故障モードと故障原因を区別することは、故障調査者にとって非常に重要です。この2用語が混同されることがあり、大きな混乱を招きます。将来の故障防止には、故障原因を特定することが不可欠です。例として、故障モードは故障コンポーネントの表面硬度不足ですが、故障原因は材料選定ミスまたは不適切な操作条件に関連している可能性があります。
故障解析の各段階で取得したデータ全体の正確で詳細な解釈は、故障解析において重要です。これがないと、故障の正確な原因を見つけるために必要な適切な推論を導き出せません。故障解析中の原因の不適切な特定は、将来の故障防止に役立たない誤った是正措置につながります。
詳細なレポートなしに故障解析調査は完了しません。レポートには、将来の故障防止のための推奨事項セットを含める必要があります。推奨事項は調査結果と整合している必要があります。さらに、推奨事項には短期的解決策と長期的解決策の両方を提供できます。
製造プロセス
- 根本原因故障解析(RCFA):製造卓越性への実証済みアプローチ
- RCMブリッツ分析見積もりツール:メンテナンス投資を賢く計画する
- メンテナンスチームの故障報告を効率化:確実なデータ収集で信頼性向上
- Winscopeによる高度波形解析:時間領域から周波数領域へ
- AC解析設定:カーブ、ポイント、周波数スイープ設定
- 部品故障解析:直列・並列回路のトラブルシューティング技法
- 高度部品故障解析:複雑回路トラブルシューティングの定性的技法
- ネットワーク解析入門:複雑電気回路の先進技法
- 高度スペクトル解析:波形と高調波の解釈
- HDSシール故障分析でサンダインシール寿命を延長 – 専門修理とコスト削減
- 腐食故障解析のフラストレーションを解消する6つの実証済み方法