



効率的製鋼のためのAC電気アーク炉主要設計特徴
AC電気アーク炉の設計特徴
製鋼用電気アーク炉(EAF)は、高電流低電圧電気エネルギーをチャージ材料に印加し、それらを溶解・精錬します。EAFは耐火物ライニング容器で、電極が通じる可動式屋根で覆われたバッチ炉です。典型的AC電気アーク炉の一般的特徴を図1に示します。
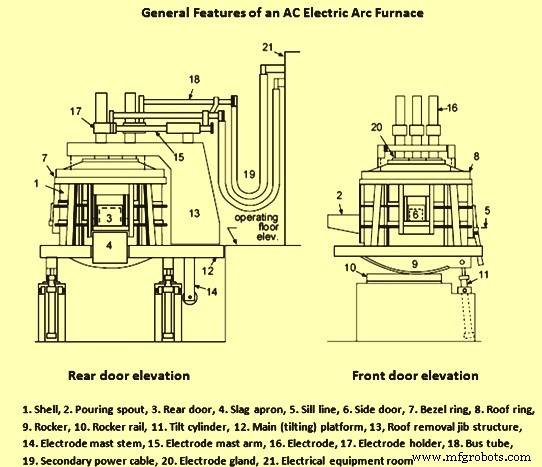
図1 AC電気アーク炉の一般的特徴
EAFは大きなボウル形状本体と皿状ハースを持ちます。シェル内部に耐火物ライニングがあります。炉反応室は上部から耐火レンガ製取り外し可能屋根(屋根リングで保持)で覆われています。三相交流(AC)で給電され、フレキシブルケーブルと水冷銅管で接続された3本のグラファイト電極を持ちます。
電気アーク炉設計は近年大幅に変更されました。炉大型化、炉への電力投入率向上、炉動作速度向上により操業中無通電時間を最小化することに重点が置かれています。
EAFを備えた現代製鋼ショップでは通常メザニン炉設置を採用します。この設置タイプでは、炉がショップ床面上の上層に設置されます。炉はいくつかの異なる構成を取り得るプラットフォームで支持されます。ハーフプラットフォーム構成では、電極柱支持と屋根昇降ガントリーが操業とタッピング中チルタブルプラットフォームにヒンジ接続されます。炉装入時、アセンブリ全体がリフトアップ・スイベルされます。この設計により最短電極アーム構成が可能になります。フルプラットフォーム設計では、電極柱支持と屋根昇降アセンブリが完全にプラットフォーム上で支持されます。
EAFの異なるコンポーネントは以下の機能グループに分類されます。(1)スクラップと液鋼収容のための炉構造、(2)炉とその主要構造部品の移動を可能にするコンポーネント、(3)EAFへの電力供給をサポートするコンポーネント、(4)炉上または周辺に存在する補助プロセス装置。
炉構造
EAFは円筒形です。底部は球状底皿で構成されます。その上に円筒形シェルがあり、炉屋根は扁平球体です。炉底部は湾曲歯付きセグメントを持つクレードルアーム上に載っています。このセグメントはレール上に載ります。チルトシリンダー伸長で炉が前方へ傾きタッピングを行います。炉からスラグ除去するため、チルトシリンダーを完全収縮させ炉を後方へ傾けます。
現在のEAFはスプリットシェル構造です。この構造では炉シェル上部を迅速に分離・除去して底部から取り外せます。これによりトップシェル交換時ダウンタイムを大幅に最小化します。トップシェル除去後、炉底部も比較的迅速に交換可能です。
スラグライン以上の炉側壁は通常水冷パネルで構成されます。これらパネルは水冷ケージに吊り下げられ、それらを支持します。水冷パネルにより炉構造損傷なしで非常に大きな熱入力を炉へ与えられます。パネル寿命に強い影響を与えるパラメータには、水量と水質、水流速、入口水圧とパネル間圧力損失、配管/パネル構造材料、管径が含まれます。水冷パネルは高熱的・機械的負荷に耐える必要があります。
炉屋根はドーム形状または浅いコーン断面形状(現代実務でより一般的な水冷屋根)です。屋根は外周を形成する水冷屋根リングで構成され、屋根ケージの一部として機能し、屋根昇降構造の一部として作用します。水冷パネルがこのケージに挿入され、中心に円筒開口を持ちます。耐火物デルタセクションがこの開口を埋めるため挿入されます。このデルタセクションは電極周りに最小開口を持ち、電極と水冷パネル間アークリスクなしで済みます。炉屋根全体は屋根昇降柱からカンチレバー支持されています。通常、屋根と電極支持は一緒にまたは独立してスイベル可能です。電極ストロークにより、屋根を炉シェル上に置いたまま電極をスイベル可能で、屋根取り外しなしでデルタセクション取り外し・交換可能です。一般にフルプラットフォーム設計では、ピボットベアリング、ボギーホイール、ガントリーアーム付きスイベル支持を採用します。大型炉では屋根昇降ガントリーを使用します。
炉底部は鋼シェルと複数層耐火物で構成されます。炉底部は球形プレートセクションで構成されます。このセクションは耐火物ライニングされ、ライニングは通常安全ライニングとその上のラミングワーキングライニングで構成されます。炉底部にガス攪拌エレメント設置炉では、レンガ安全ライニング設置中に特殊ポケットブロックを設置します。あるいは、攪拌エレメントを所定位置へ降ろし、周囲へ耐火物をラミングします。炉底部セクションにはタッピング機構も含まれます。
炉操業用に複数開口が通常設けられます。最も明確なのは屋根を通じて電極を炉内へ通す3電極ポートです。さらに炉煙抽出用に炉屋根へ第4孔が設けられます。第5孔が連続DRI/HBI供給、石炭吹き込み、石灰吹き込みなど複数理由で設けられることがあります。これら孔は炉上部高位にあるため、下部開口ほど炉内空気浸入に影響しません。炉下部開口には砂充填タップホールとスラグドアがあります。スラグドアは元々炉からスラグデキャンティング用に設けられました。現代炉では酸素燃料バーナーと酸素ランスへのアクセス提供にも使用されます。バーナー用に炉シェル周囲に複数ポートが通常設けられます。時折、炉側壁上部高位に水冷脱炭ランスアクセス用開口が設けられます。他開口が炉側壁下部または実際に炉ハースに設けられ、不活性ガス、酸素、石灰、炭素注入用とされることがあります。
炉動作
EAF操業では複数炉コンポーネント移動が必要です。典型的移動要件には、スクラップ装入用屋根昇降/回転、スクラップ装入用電極昇降/スイング、アーク制御用電極昇降、タッピング用炉前方チルト、脱スラグ操業用スラグドア昇降、スラグ除去用炉後方チルト、電極クランプ/アンクランプ(作業電極長調整)、バーナランス等補助システム移動が含まれます。
EAFはタッピングとスラグ除去両方でチルトされます。炉タッピング時、最大前方チルト角は炉底タイプに依存します。従来スパウトタッピングでは炉完全タッピングに45度チルト必要です。底部タッピング炉では最大チルト角通常15〜20度です。スラグフリータッピング重要要件は、スラグがレードルへキャリーオーバーし始めたら炉を素早く後方へチルトバックできることです。典型的最大前方チルト速度は1度/秒、チルトバック速度は3〜4度/秒です。
通常炉動作は中央油圧システムで動力供給されます。油圧システムは中央貯蔵タンク、フィルター、アキュムレーター、油圧バルブ、油圧配管で構成されます。油圧流体が与えられた回路内で2方向いずれかへバルブ通過すると、油圧シリンダー伸長/収縮し様々な機械コンポーネント移動を提供します。回路内に十分な流体流量と圧力がないと移動不可能です。したがって、流体レベル低下、アキュムレーター圧力低下、システム漏れ、過熱による流体劣化、バルブや油圧配管内固形物蓄積、機械コンポーネント摩耗などがシステム性能低下や場合によってはシステム故障につながります。
炉冷却水システム
冷却水システムはEAF操業に重要かつ不可欠です。複数冷却システムがあります。トランス冷却、デルタクロージャー冷却、バスターブ冷却、電極ホルダー冷却など一部操業は極めて清浄高品質冷却水を必要とします。これらシステムは通常閉回路で、これら感度機器を水が循環します。閉回路水は熱交換器通過で熱除去されます。熱交換器開放側回路は通常冷却塔へ流れエネルギー放出されます。炉側壁パネル、屋根パネル、オフガス系ダクト、炉ケージ等他水冷エレメントは通常冷却塔から冷却水供給されます。
冷却回路は通常給水ポンプ、還水ポンプ、フィルター、冷却塔セル、流量監視計装で構成されます。感度機器には通常冷却水流量と温度測定・監視計装が設置されます。水冷装置で流量途絶や水量不足は深刻な熱過負荷、場合によっては大惨事的故障につながります。
潤滑システム
通常EAFはヒート製造中に発生する様々な操作に基づき、異なる可動部へ潤滑供給する自動潤滑システムを持ちます。例:一部部品は3回屋根スイングごと、タッピング後に潤滑。ローラーベアリング等一部コンポーネントは炉操業上重要で、定期的に手動潤滑されます。手が届きにくい場所はチューブとリモートブロックでサービスされます。
補助システム
EAFには炉操業と性能に不可欠な複数補助システムがあります。これらは以下の通りです。
- 酸素ランスシステム:EAFでの酸素使用は近年大幅増。過去に酸素消費量トン当たり10m³未満が一般的だった時期は、消耗パイプランスで手動ランス操作実施。現代EAFは自動ランス使用し、多く施設で水冷非消耗ランスを用い鋼へ酸素注入。これらランス多くは炭素注入機能も持つ。
- 炭素注入システム:現代EAF通常炭素注入設備有。炭素はスラグ発泡操業に不可欠で、高電力炉操業に必要。
- 酸素燃料バーナーシステム:酸素燃料バーナーは大型高出力炉でほぼ標準装備。コールドスポットでのスクラップ急速溶解確保、スクラップケーブイン最小化による電極破損最小化という重要機能果たす。大径炉では均一溶解確保に酸素燃料バーナー必須。バーナー最大維持課題は金属やスラグで詰まらないよう確保すること。バーナーが浴に近く取り付けられるほど、低火モード時詰まりリスク大。一部バーナーは水冷パネル直接取付、他は銅ブロック取付。高率で大型スクラップ片に対してバーナー発火すると炎が炉シェル側へ吹き返し水冷パネル損傷可能。したがってパネルエリアはバーナーポート周り摩耗検査必要。
- 電極スプレー冷却システム:電極酸化低減のためスプレー冷却システム装着一般的。スプレーリングが電極クランプ下電極へ水噴霧し、水が電極伝って冷却。スプレーリングで全電極消費量10〜20%削減可能。スプレー冷却は電極ホルダー寿命と周囲絶縁も改善。電極からの放射低減により電力ケーブル、エアホース、油圧ホース寿命も改善。
- 温度サンプリングシステム:使い捨て熱電対による温度測定はヒート全体進行追跡不可欠部分。消耗プローブも浴炭素含有量と溶鋼溶解酸素レベル追跡用使用。消耗プローブ通常段ボールスリーブ搭載、内部電気接点持つ鋼プローブ(ポール)へスライド装着。消耗プローブが鋼ポールへ電気信号伝送、電子ユニットへ伝送され解釈。ほぼすべてプローブが正確温度測定に依存し炭素や酸素レベル精密計算。
- オフガス排出システム:初期オフガス排出システムは炉内外状況把握支援目的で設置。以来オフガスシステム大幅進化、現代EAFショップ多くは第4孔で直接炉シェル排出システム(DES)使用。DESシステムは水冷ダクト、スプレー冷却、乾燥ダクト、通常専用ブースターファンで構成。十分ドラフト必要で適切公害制御提供。過剰ショップ排出は炉装入時クレーンオペレーター困難さ創出。電極ポート周り過剰排出はホース、ケーブル、電極ホルダー、炉デルタ、屋根耐火物、電極スプレークーラー損傷、電極摩耗加速引き起こす。過剰粉塵蓄積も電極相間アーク原因。屋根リング排出は屋根リング構造歪み原因。二次キャノピーシステムへ過剰一酸化炭素排出は下流ダクトワーク爆発原因可能性。
電気システム
EAFショップ電気システムは通常、グリッドから受電しステップダウンしてEAFトランスへ給電するヤード降圧トランスからなる一次システムで構成。一次システムメインブレーカーがEAF電気システムをグリッドから遮断。一次電気システム二次側で、真空スイッチとモータ駆動ディスコンネクトが通常、二次炉トランスを一次電源から遮断するため提供。
真空スイッチは負荷時/無負荷時いずれでも二次電気回路遮断可能な長寿命スイッチ。真空スイッチ通常40,000操作または4年定格だが、通常メンテナンスなしで200,000操作寿命達成。真空スイッチ故障主因は真空内封入金属ベローズで、可動接点シール提供用。このシール摩耗開始で真空漏れ発生、一次電源から二次適切遮断困難に。
モータ駆動ディスコンネクトスイッチは通常モータ駆動ナイフゲートスイッチで、EAFを一次電源から物理的に遮断可能。ナイフスイッチは炉無負荷時(真空スイッチ開、電極上昇)で引き込み、スイッチ両側ブレード間アーク発生防止。
EAFトランス
EAFトランスは一次低電流高電圧電力受電し、EAF用高電流低電圧電力へ変換。EAF信頼性操業は完全にEAFトランス信頼性操業依存。
グリッドkVレベルからEAF必要電圧レベルへの電力変換は通常2段階実施。第1トランス(時折2台並列)で高圧線から中電圧レベル(通常33kV)へ降圧。33kV母線からアーク炉へ特殊重荷重炉トランスで給電。この炉トランス二次電圧はアークを望ましいアーク電圧・電流範囲で操作可能よう設計。ヒート通じてアーク電圧/電流組み合わせ要件変化するため、二次電圧選択肢必要。炉トランスはタップチェンジャー装備でこの目的達成。
タップチェンジャー目的はヒート異段階で異なる電圧・電流組み合わせ選択可能にすること。一次コイル巻数変更で達成(一次は低電流流れるため、高電流二次コイルよりこちら変更簡単)。基本的にタップチェンジャーは鉄心周りコイル異部分へ一次電流切替えるモータ駆動接点箱形態。ほとんどタップチェンジャー「オンロード」操作設計。「メイクビフォアブレイク」接点移動通常採用し電流遮断回避。これら接点アークで激しい浸食受けるため予防保全必要。
二次電気回路
EAF電気システム二次回路は以下5主要コンポーネントで構成。
- デルタクロージャー:EAFトランス二次回路は低圧ブッシングで終端、デルタクロージャー接続。銅プレート、チューブ、または両方シリーズで構成、トランス二次巻線結合し閉回路形成。大半装置トランスルーム内設置し安全清潔環境確保。デルタクロージャー隣接EAF側トランスルーム壁突出、コネクタで炉電力ケーブル一端接続、他端は炉電流導通アームまたはバスバー接続。バスシステム通常トランスルーム壁支持、ステンレスハンガーでルーム天井吊り下げ。二次バス/デルタクロージャー懸架システムは頻繁にルーム壁で乾燥材支持。二次バスシステムとデルタクロージャーは相間、相-アース間アーク防止ため絶縁、特に支持部材で。
- 電力ケーブル:水冷炉電力ケーブルは二次回路唯一フレキシブル接続。電極アーム昇降、電極アーム/屋根スイング(炉装入時)許容のためフレキシブル必要。デルタクロージャーからの接続(トランスルーム外部側)は銀メッキで電力ケーブル清潔接点提供。電力ケーブルは銅線撚線で円筒構造形成、両端銅端子へ半田付け。ケーブル外周ゴムジャケットで冷却水用。ゴムホース両端ステンレスクランプ、硫化バンパー、アンチチャフィングホースで取付。冷却水ホース保護スリーブ覆い、ガラス繊維、硫化材料、シリコン、アルミガラス繊維スリーブ等で製作可能。ケーブル設計進歩に伴い、AC操業典型「スキン効果」で電流外周銅撚線部主導流れること判明。因此中心撚線中空ゴムチューブ置換、ケーブル重量、リアクタンス、コスト削減。後日一部操業でこの内部チャネルを水冷却にも使用。
- バスバー/電流導通アーム:電極アームとバスバーアセンブリに複数設計存在。古い炉多くは電気絶縁バスバー支持アーム構造利用。バスバーは電力ケーブルと電極ホルダー間電気接続提供、通常剛性円形銅管。典型的にバスチューブはボルト接続支持。バスチューブと支持部材間良好絶縁必要でアーク防止。バスチューブ通常着脱式銅製端子プレート/パッドで電力ケーブル接続。電極ホルダーと接点パッドへのバスチューブ端部処理に複数構成利用可能。フラング接点パッド接続、ホルダーと並列接続用フラットブレードチューブ接続、コネクタ付き円形銅管接点。バスチューブボルト固定ホルダー/接点パッドまたは溶融永久接合使用。現代炉多くはアーム自体が電極ホルダーと接点パッドへ電気伝導する電流導通アーム採用。電流導通アーム通常銅クラッド鋼またはアルミ合金製造。
- 電極ヘッド/接点パッド:電極ヘッドと接点パッドが電源とグラファイト電極間最終接続提供。極端機械条件(振動、捩り等)と熱サイクル曝露で二次回路最弱リンク。電極ホルダー鋳造または銅プレート製造。接点パッド小型で電極接点エリアのみ組込。適切クランプ必須で電極と接点エリア間アーク防止。このエリア汚れ蓄積は電流流れ抵抗、過熱、電極ホルダー/接点パッド損傷原因。
- 電極制御:電極/アーム/マスト/ケーブルアセンブリかなり重く、通常マスト組込油圧シリンダーで垂直移動し制御目的達成。アーク長は他要因含め、電極下スクラップ/液体レベル常時変化依存するため、レギュレーションシステムとして知られる電極位置自動制御必要。レギュレーションシステムはエネルギー投入、平均電流、アーク安定性、スクラップ溶解パターン、水冷パネルへエネルギー損失、エネルギー/電極/耐火物消費量等炉性能多く重要側面影響。これらパラメータ複雑に相互関連。電気信号標準処理は「インピーダンス制御」形成。この方法は電圧/電流比一定維持試み。相-アース電圧信号と電流信号各別個整流、DC値「バックツーバック」比較。電圧電流各々望まレベル(セットポイント、EAFオペレーター選択)なら比較出力ゼロ配列。しかし電流このレベル超過なら信号増加、同時電圧低下。2バックツーバック電圧バランス崩れ、出力電圧生成。この信号電極上昇指令方向へレギュレーティングバルブへ送られ、電流低減目指す。
- 電極:電極はEAF電気回路最重要要素。電極は電極と炉チャージ間電気アーク形で炉へ電力供給。アーク自体は3300℃超高温イオン化ガスプラズマ。グラファイト電極は微細分割焼成石油コークス約30%コールタールピッチバインダー混合、各メーカー独自添加剤で構成。混合物105℃付近押出し円筒ロッド「グリーン電極」形成。グリーン電極還元雰囲気1000℃付近制御焼成、再度ピッチ含浸し強度密度向上、電気抵抗率低減。電極通電加熱2750℃付近温度で非晶質炭素結晶質グラファイト化。グラファイト化消費電力電極トン当たり約3000〜5000kWh。最終製品強靭高密度低電気抵抗率。最後に電極最終形状機械加工。電極両端にネジ切りリセス加工、同製法ネジ付きニップル受入れ電極コラム延長可能(消費分補充)。通常電極消費は酸化とチップ昇華、接続ジョイント周り小片損失。相当部分スクラップケーブインやチャージへ電極粉砕で機械的破損失も。
製造プロセス