



基本性酸素炉製鋼の極意:主要操業と洞察
基本性酸素炉(BOF)における製鋼操業の理解
基本性酸素炉(BOF)での製鋼操業は、基本性酸素製鋼(BOS)とも呼ばれます。これは世界で最も強力で効果的な製鋼技術です。粗鋼の約71%がこのプロセスで製造されています。BOFプロセスは1950年代初頭、リンツとドナヴィッツの2つのオーストリア製鉄所で開発されたため、LD(2都市の頭文字)製鋼とも呼ばれます。
BOFプロセスにはいくつかのバリエーションがあります。主なものはトップブローイング、ボトムブローイング、およびそれらの組み合わせであるコンバインドブローイングです。
BOFプロセスは自発的(エネルギー自給)で、気体酸素(O₂)を使用して溶銑(HM)中の不要不純物を酸化し、溶銑を鋼へ変換します。使用O₂は高純度(通常99.5%以上)でなければならず、そうでなければ鋼が有害な窒素(N₂)を吸収する可能性があります。
BOFの主要原料は一般的に高炉からのHM(約80%以上)と残りの鋼スクラップです。これらはBOF容器へ装入されます。O₂は超音速でBOFへ吹き込まれます。HMに含まれる炭素(C)とケイ素(Si)を酸化し、大量の熱を放出してスクラップを溶解します。鉄(Fe)、マンガン(Mn)、リン(P)の酸化からのエネルギー寄与はより少ないです。このプロセスで使用されるフラックスは主に焼成石灰(CaO含有量92%以上)です。この石灰は低シリカ(SiO₂)石灰石を焼成して生産されます。コンバーターから排出される一酸化炭素(CO)の後燃焼も浴へ熱を伝達します。BOF製品は指定化学分析を持つ液鋼で、温度は約1650℃です。
「基本性」とは、炉耐火物ライニングがアルカリ性材料(ドロマイトとマグネサイト)で作られていることを指します。耐火物ライニングは高温、高酸化・塩基性スラグの腐食作用、装入・吹錬時の摩耗に耐える特定特性を持たなければなりません。塩基性スラグは液体チャージからPと硫黄(S)を除去するために必要です。
BOF容器(コンバーターとも呼ばれる)は、耐火物ライニングを持つ単なる樽型鋼シェルで、チルティング機構で支持されています。コンバーターの高さ(H)と直径(D)の比率は1.0〜1.3の範囲です。コンバーターシェルは3部分で構成されます。(1)球形底部、(2)円筒シェル、(3)上部コーン。コンバーターシェルはトラニオン付き支持リングに取り付けられます。支持リングはO₂吹錬中のコンバーター安定位置を提供します。コンバーターは水平軸周りに垂直面で360度回転可能で、電動モーターで駆動され、任意位置で保持可能です。この回転(チルティング)は1ヒート中の様々なコンバーター操作に必要です。ヒート完了後、コンバーター容積のわずか8〜12%のみが液鋼で満たされます。浴深さは約1.2〜1.9mです。
BOFコンバーター容量(ヒートサイズ)は30〜400トン範囲ですが、ほとんどのコンバーターは100〜250トン範囲です。BOF製鋼ショップには通常1〜3基のコンバーターがあります。BOFヒートのタップツータップタイムは約40〜50分で、そのうち50%がO₂吹錬時間です。この生産速度により連続鋳造との整合性が取れ、粗鋼から出荷製品への歩留まりと下流圧延鋼品質に莫大な好影響を与えました。
トップブローイングコンバーターには、浴へO₂を吹き込むO₂ランスが装備されています。ランスは水冷式で、多孔(3〜6孔)銅(Cu)チップを持ちます。O₂流量は通常トン当たり6〜8m³/分範囲です。O₂圧力は通常12〜16気圧範囲です。(関連記事:https://www.ispatguru.com/oxygen-blowing-lance-and-lance-tips-in-converter-steel-making/)
BOFコンバーターを収容するには通常6階建て建屋が必要で、高架合金・フラックスビンとBOFコンバーターから降下・上昇する長いO₂ランスを収容します。典型的なコンバーターショップ断面概略図を図1に示します。
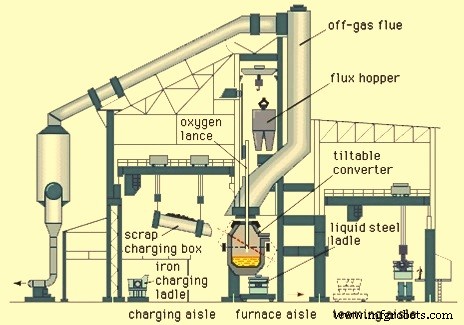
図1 コンバーターショップの典型的概略断面図
コンバーターでのヒート開始前、HMを計量し、化学分析と温度のためサンプリングします。このデータとグレード仕様を用いて、必要スクラップ量、フラックス量、O₂量を計算します。これらの量はSi、C等のレベルとHM温度にも依存します。不純物酸化で発生する熱が、スクラップ、フラックス、溶銑を必要温度へ引き上げる要件と釣り合う必要があるためです。現代製鋼ショップでは、HM温度と化学分析が分かれば、コンピュータチャージモデルがスクラップとHMの最適配合、フラックス添加、ランス高さ、O₂吹錬時間を決定します。
ヒートはコンバーターをチャージングベイ側へ約45度傾け、予め計量されたスクラップチャージをスクラップチャージングボックスとスクラップチャージングクレーンでコンバーター口から装入することで開始します。HMはHMチャージングクレーンでトランスファーレードルからスクラップ上へ直接注湯されます. 煙とキッシュ(C飽和溶銑からのグラファイトフレーク)がコンバーター口から排出され、公害制御システムで回収されます。装入には通常2〜3分かかります。装入後コンバーターを垂直位置へ回転し、ランスをコンバーター底部から約2.5〜3.0m上空へ降下させます。このランスを通じてO₂をチャージ混合物へ吹き込みます。ランスは高速でO₂をチャージ混合物へ吹き付け、反応が開始されます。数秒後、反応からのCOがCO₂へ燃焼して着火し、コンバーター口に鮮烈な発光炎を生じます。使用O₂量は粗鋼トン当たり約55〜60m³です。液面上ランス高さは吹錬特性と鋼分析に重要な影響を与えます。操作はハイブロー位置(コンバーター内液面上約3m)で開始されます。数分後、フラックス添加と十分なスラグ形成後、ランスをローブロー位置へ降下させます。
着火後、計量された焼成石灰/ドロマイトフラックスが上部ビンからコンバーターへ投入されます。時折蛍石も投入されます。これらはスラグを形成するフラックスです。ブロー初期に流動性スラグを迅速形成し、O₂ジェット衝撃による火花飛散、金属飛散(スパッタリング)を防止する必要があります。スラグ迅速形成促進のため焼成石灰を使用します。生石灰石を使用するとその焼成がプロセスから熱を吸収します。蛍石はスラグ流動性促進のために添加されます。必要な鉄鉱石(温度調整用)は残りフラックスチャージと共に吹錬継続中に添加されます。複雑なフラックスチャージはブロー開始後数分以内に添加されます。
吹錬開始時、耳障りな悲鳴が聞こえます。これはHMからのSi酸化でシリカ(SiO₂)が形成され、塩基性フラックスと反応してガス状溶融スラグを形成しランスを包むため、すぐに抑制されます。ガスは主にHM中のCからのCOです。ガス発生速度はコンバーター容積の数倍で、スラグが粘性過大の場合特にスラグがコンバーター縁からスロッピング(溢出)するのが一般的です。吹錬は金属チャージ化学と液鋼仕様に基づく予定時間継続します。典型的に15〜20分で、ランスは一般に吹錬期間中、異なる高さへ移動するようプリプログラムされています。その後ランスを上げてコンバーターをチャージングベイ側へ傾け、サンプリングと温度測定を行います。しかし、静的チャージモデルではHM分析と金属チャージ重量が正確に不明であるため、指定Cと温度での一貫したターンダウンを保証しません。さらに、0.2%C以下では高度発熱的Fe酸化が脱炭と共に可変度で起こります。コンバーター口炎の低下が低Cを示唆しますが、ターンダウン時温度はプラスマイナス30〜50℃ズレる可能性があります。
鋼サンプルは気圧管で製鋼試験室へ送られます。また液鋼温度は使い捨て熱電対で測定されます。温度と分析に基づき、さらなる調整必要性を判断します。必要タッピング温度へ下げるためクーラント添加、または分析修正・温度上昇(または両方)のため短時間再吹錬を行います。試験と温度測定が満足いく場合、コンバーターをタッピング位置へ傾けます。石灰石、スクラップ、鉄鉱石、焼結鉱、直接還元鉄はすべて、過剰吹錬で過熱したヒートへの潜在的クーラントです。各ショップの経済性とハンドリング設備が選択を決定します。
以前は再吹錬やクーラント添加でタップツータップタイムが増加しました。しかし最近では、より多くの操業経験、より良いコンピュータモデル、金属投入品質へのより多くの注意、温度調整用レードルファーネスの利用可能性により、ターンダウン制御がより一貫しています。一部製鋼ショップでは、サブランスが予定吹錬終了約2分前に温度とCチェックを提供します。この情報により最終2分間でのコース修正とより良いターンダウン性能が可能になります。サブランスはコンピュータによるエンドポイント達成と吹錬終了からタッピングまでの時間大幅短縮を可能にします。しかし、サブランス操作はコスト高で、センサー故障により必要情報が常に利用可能とは限りません。
ヒートがタッピング準備完了し、予熱済み鋼テミングレードル(STL)がレードルカーで炉下に位置決めされると、コンバーターをタッピングベイ側へ傾け、浮遊スラグ下からタップホールを通じて液鋼が下部STLへ注がれます。タップホールはコンバーター上部コーン部分の片側に位置します。通常スラグストッパーを使用して、コンバーター傾斜時にスラグがSTLへ入るのを防止します。いくつかのタイプのスラグストッパー(スラグダートも呼ばれる)が利用可能です。スラグストッパーは通常オペレーター目視観察と連携して作動し、それが依然として主要制御装置です。レードル内スラグはPリバージョン、脱硫遅延、鋼清浄度低下を引き起こす可能性があります。レードル添加剤でスラグ中酸化鉄(FeO)レベル低減可能ですが、リンを変えることはできません。
STLへ鋼タッピング後、コンバーターを逆さまに回転させ残渣スラグをスラグポットへタッピングします。その後コンバーターを直立位置へ戻します。一部ヒートでは、残渣スラグをN₂で吹き、容器胴部とトラニオン領域をコーティングします。このプロセスはスラグスプラッシングと呼ばれます(関連記事:https://www.ispatguru.com/slag-splashing-technique-in-converter-operation/)。キャンペーン末期には、高摩耗領域への耐火物ガンニングも必要になる場合があります。コンバーターメンテナンス完了後、次のヒートチャージを受け入れ準備完了です。
コンバインドブローイングの場合、不活性ガスをコンバーター底部の多孔プラグまたはタイヤーから注入します。底部注入は混合促進し、スロッピング減少による歩留まり向上をもたらします。(スロッピングはO₂吹錬中にスラグと鋼がコンバーターから排出される現象)。(関連記事:https://www.ispatguru.com/combined-blowing-process-in-converter-steel-making/)
BOFプロセスは追加燃料を使用しません。HM不純物(C、Si、Mn、P)酸化が熱を供給します。溶融金属酸化とスラグ形成は複雑なプロセスで、異相境界(ガス-金属、ガス-スラグ、スラグ-金属)で同時に複数段階進行します。BOF製鋼化学は別記事で説明します。(関連記事:https://www.ispatguru.com/chemistry-of-steelmaking-by-basic-oxygen-furnace/)
ほとんどの酸化物はスラグに吸収されます。気体生成物COとCO₂は大気へ移行し、排気システムで除去されます。雰囲気酸化ポテンシャルは後燃焼比で特徴づけられ、CO₂/(CO₂+CO)で定義されます。
BOFプロセスは脱硫能力に限界があります。BOFで形成されるスラグは酸化性(還元性でない)ため、プロセス中硫黄分配係数最大値は約10で、高CaO濃度スラグで達成可能です。
BOF製鋼ではスラグ中高CaO/SiO₂比(通常3以上)が望まれます。経験則として石灰添加は装入Si重量の6倍とします。MgO添加は最終タッピング温度に依存し、通常タッピング温度約1650℃で最終スラグ重量の8〜10%となるよう設計されます。これによりスラグがMgOで飽和し、MgO基コンバーターライニング化学侵食を低減します。(関連記事:https://www.ispatguru.com/89/)
フェロアロイは上部ビンからSTLへ装入されます。一般的アロイはフェロマンガン、シリコマンガン、フェロシリコンです。
基本性耐火物ライニングがコンバーターライニングに使用されます。マグネシア・カーボン耐火物ライニングがコンバーターで最も使用される耐火物ライニングです。(関連記事:https://www.ispatguru.com/refractory-lining-of-a-basic-oxygen-furnace/)
環境問題
BOFプロセスは廃ガス中に濃褐色酸化鉄ヒュームを発生させます。BOFショップ環境問題には以下が含まれます。
- コンバーターからの高温汚染一次オフガス中の汚染物質捕集と除去
- コンバーター装入・タッピングに伴う二次排出
- HM移送、脱硫等付帯操業からの排出制御
- 回収酸化物ダストまたはスラッジのリサイクル/処分
- コンバータースラグとコンバーターマックの処分
ほとんどのBOF一次ガス処理システムは抑制燃焼システム原理で設計され、ガスを未燃焼状態で処理し、静電沈殿器または湿式ガススクラビングシステムでダストからガスを清浄化し、固形物またはスラリーとして回収し、清浄ガスをスタックから大気放出またはガスホルダー回収します。ガスはかなり良好な発熱量(1700〜2000kcal/m³)を持ち、製鉄所燃料として使用されます。抑制燃焼システムはエネルギー回収の可能性を提供します。(関連記事:https://www.ispatguru.com/basic-oxygen-furnace-gas-recovery-and-cleaning-system/)
BOFコンバーター装入・タッピングに伴う二次逃散排出、またはO₂吹錬中にメインフードから逃散する排出は、ショップトラス内のローカルフードまたはハイキャノピーフード、または両方の排気システムで捕集可能です。通常ファブリックコレクター(バグフィルター)がこれら逃散排出回収に使用されます。同様に、HM移送ステーション、脱硫等付帯操業は通常ローカルフードシステムでファブリックフィルターへ排気されます。
一次システムで捕集された粒子状物質(湿式スクラバーからのスラッジまたは乾式沈殿器からの乾燥ダスト)はリサイクル前に処理必要です。湿式スクラバーからのスラッジは追加乾燥ステップが必要です。BOFダストまたはスラッジは指定有害廃棄物ではありません。ブリケッティングまたはペレット化後、高炉または焼結プラントへリサイクル可能です。
BOFスラグは高CaO含有量のため焼結プラントと高炉を通じてリサイクルされることがよくあります。BOFスラグは鉄道バラストとしても使用されます。
製造プロセス