



電気アーク炉製鋼:プロセス、メリット、影響
電気アーク炉(EAF)製鋼操業の理解
電気アーク炉(EAF)製鋼技術は100年以上の歴史があります。デ・ラヴァルが1892年に鉄溶解精錬用電気炉特許取得、エルオーが1888〜1892年フェロアロイ電気アーク溶解実証しましたが、製鋼用初産業EAF操業開始は1900年でした。発展急速で1910〜1920年で生産10倍増、1920年50万トン超生産、当時世界鋼生産ごく小割合でした。当初EAF製鋼はスクラップ、フェロアロイ等固形原料使用し特殊鋼グレード製造向け開発。固形物質直接アーク溶解、適切フラックス添加精錬、タッピング後下流処理へ。図1に典型的EAF平面図と断面図示す。
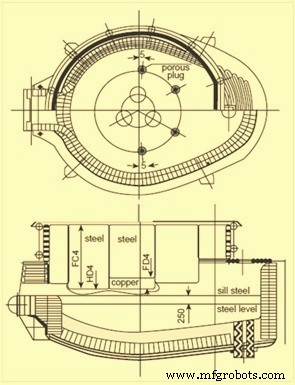
図1 EAF典型的平面図と断面図
電気アーク炉容量は数トン〜400トン範囲、製鋼ショップ単炉〜3〜4炉保有。簡単に言えば、これら炉はグラファイト電極により鋼スクラップチャージへAC電流印加し溶解。莫大電力必要。溶解プロセス大量エネルギー短時間使用含み、一部ケースで電力系統擾乱引き起こし。これら擾乱通常「フリッカー」(50〜60Hzサイクル分数長さ短時間電圧不規則性)と「高調波」(50〜60Hzサイクル反復パターン傾向不規則性)特徴付け。わずか30〜35年前までタップツータップタイム3時間超一般的、比電力消費しばしば700kWh/トン超、熱力学的必要量(350〜370kWh/トン)ほぼ2倍でした。
EAFはバッチ溶解プロセスとして操作し、液鋼バッチ生産。EAF操業サイクルはタップツータップサイクルまたはヒートと呼ばれ、以下構成要素で構成。(1)炉装入、(2)溶解期、(3)精錬期、(4)脱スラグ操作、(5)液鋼タッピング、(6)炉ターンアラウンド。
現代EAFタップツータップタイム通常60分未満。ツインシェル炉操業で35〜40分達成例も。
炉装入
EAFヒート生産初期ステップは製造鋼グレード選択。スクラップヤードスクラップバケットをこのグレード仕様要件満たすよう調製。スクラップバケット装入調製は重要操作で、適切溶解化学確保のみならず良好溶解条件確保のため。スクラップはバケット内でサイズと密度に応じ層状配置し、ハース内液鋼プール急速形成促進しつつ、側壁と屋根を電気アーク放射から保護。他考慮事項:スクラップケーブイン最小化(電極破損原因)、大型重量スクラップ片がバーナーポート直前横たわらないよう確保(フレームブローバック水冷パネルへ防止)。
チャージへ石灰と炭素含有可能、またはヒート中炉内注入可能。多く場所でスクラップバケットへ一部石灰と炭素添加し、注入で補完する慣行。
EAF新ヒートはスクラップ装入開始。屋根と電極上昇・スイングし炉側面へ移動、装入クレーンが満杯スクラップバケット炉上部移動配置。バケット底部通常クラムシェル設計。バケット底部2セグメント引き込み開放、スクラップ炉内落下。装入クレーンがスクラップバケット除去、屋根と電極スイングバック炉上部位置へ。
ヒート生産に必要スクラップチャージバケット数は主にスクラップ密度と炉容積依存。現代炉最小バックチャージ(追加装入)操業設計。有利:装入時間デッドタイム(通電なし、溶解なし)ため、デッドタイム最小化でEAF生産性最大化。さらに炉屋根開放毎回約10〜20kWh/トンエネルギー損失。多く炉でスクラップブレンドによりヒート当たり2〜3バケット目標。一部操業単一バケットチャージ達成。DRI(直接還元鉄)またはHBI(ホットブリケット鉄)場合、ホッパー連続装入通常実施。スクラップ連続装入も「コンスチール」またはシャフト炉で達成可能。
溶解期
EAF装入後、屋根次いで電極降下しスクラップ上アーク打撃、溶解期開始。溶解期はEAF操業核心。
EAFは高効率溶解装置、現代設計溶解能力最大化基盤。溶解は炉内へエネルギー供給実施。エネルギー電気的または化学的。電気エネルギーグラファイト電極供給、通常溶解期最大寄与。最初中間電圧タップ選択、電極スクラップボアインまで。通常ライトスクラップチャージ頂部配置しボアイン加速。初期ボアイン期間(数分)で約15%スクラップ溶解。その後電極スクラップ十分貫通、ロングアーク(高電圧)タップ使用、屋根放射損傷恐れなし。ロングアーク電力伝達最大化、炉ハース液鋼プール形成。
この期開始時アーク不安定不規則。電流大きく変動、電極急速移動伴う。炉環境加熱進むとアーク安定。溶融プール形成後アークかなり安定、平均電力投入増加。
化学エネルギー多源供給:酸素燃料バーナー、酸素ランス。酸素燃料バーナー燃料ガス酸素(O₂)または酸素濃縮空気燃焼。熱は炎放射と燃焼生成物対流でスクラップ伝達。熱はスクラップ内伝導伝達。大型スクラップ片小片より溶解浴融入長時間。一部ケースO₂消耗パイプランス注入し大型スクラップ切断。
炉内溶融プール生成後、O₂通常溶融浴直接ランス。O₂浴内アルミニウム(Al)、ケイ素(Si)、マンガン(Mn)、リン(P)、炭素(C)、鉄(Fe)等複数元素反応。これら反応発熱性、追加エネルギー供給しスクラップ溶解助長。生成金属酸化物スラグへ移行。浴内CとO₂反応で一酸化炭素(CO)生成、十分O₂あれば炉内燃焼、または直接排出システム通過し燃焼後公害制御システムへ搬送。O₂ランスは溶解終了時浴Cレベル目標タッピングレベルへ下げるためにも実施。
第2チャージ収容十分スクラップ溶解後、装入プロセス繰り返し。最終スクラップチャージ溶解後、炉側壁電気アーク強烈放射曝露。結果電圧低下必要。あるいは発泡スラグ形成でアーク埋没、炉シェル保護。さらに大量エネルギースラグ保持、浴へ伝達、EAFエネルギー効率改善結果。
最終スクラップチャージ完全溶解後、フラットバス条件達成。この時点で通常浴温度と浴サンプル採取。浴化学分析で炉オペレーター精錬期必要O₂吹錬量決定。この時点でオペレータータッピング時フェロアロイ添加手配開始。量は精錬期後最終決定。
精錬期
精錬期ではAl、Si、Mn、C、P、硫黄(S)除去実施。精錬操作溶解期後フラットバス条件達成後実施。
精錬反応O₂可用性依存。精錬除去対象元素、CよりO₂親和性高。したがってO₂優先的にこれら元素反応し酸化物形成、浮上しスラグへ移行。現代EAFで前ヒート残留液鋼・スラグホットヒール操業場合、O₂ほぼヒート全期間浴へ吹錬。結果一部溶解と精錬操作同時発生。
炉チャージP、Sレベルが製品仕様必要レベルより高い場合除去必要。通常P除去有利条件はS除去必要条件と相反。したがって一度スラグ相移行しても鋼へリバージョン(還元再移行)可能。
スラグ中P保持は浴温度、スラグ塩基度、スラグFeOレベル依存。高温または低FeOでPスラグから浴へリバージョン。P除去通常ヒート早期実施。ホットヒール実践P除去非常有益:O₂浴温度かなり低い段階でランス可能。ヒート開始時スラグも前ヒートからキャリーオーバー高FeO含有、P除去助長。高スラグ塩基度(CaO/SiO₂比)もP除去有益だが石灰飽和注意必要。スラグ粘度上昇、効果低下招く可能性。時折蛍石(CaF₂)添加しスラグ流動化助長。不活性ガス浴攪拌も有益:スラグ/金属界面更新、反応速度論改善。一般に特定鋼グレード低P要求時、溶解時低レベル与えるスクラップ選定。スラグP/浴P分配比通常5〜15範囲。一般にEAFでP 20〜50%削減。
硫黄主にスラグ溶解硫化物として除去。スラグ/金属間S分配はスラグ化学依存、低鋼酸化レベル有利。EAFでのS除去困難、特に現代実践で浴酸化レベル高い場合。一般分配比EAF操業3〜5範囲。通常還元期製鋼で脱硫実施更有效。タッピング直前(カルシウムアルミネートスラグ構築)とレードルファーネス操業で脱硫実施。低酸素活性還元条件でS分配比20〜100達成可能。
浴金属成分制御は製品仕様要求満たす上で重要。通常EAFオペレーターこれら成分最終製品仕様より低レベル目標。O₂Al、Si、Mn反応し金属酸化物形成、スラグ成分。これら金属類Cより先O₂反応傾向。FeOと反応し浴Fe単位回収結果。例:Mn + FeO = MnO + Fe。Mn典型的浴0.06%レベルまで低減。
浴内CとO₂反応でCO生成重要:安価エネルギー形態浴供給、重要精錬反応複数実行。現代EAFでO₂とC結合で正味熱投入約30〜40%供給可能。CO発生スラグ発泡極重要。塩基性スラグと結合しCO泡スラグ内捕捉、発泡させ電気アーク埋没助長。これにより熱効率大幅改善、フラットバス達成後も高アーク電圧操業可能。
溶解ガス、特に水素(H₂)と窒素(N₂)鋼メーカー懸念。アーク埋没はN₂アーク曝露防止、解離・鋼侵入防止助長。CO浴内発生時N₂とH₂鋼からストリッピング助長。タッピング前炉内鋼N₂レベル50ppm低達可能。ボトムタッピング低N₂レベル維持有利:タッピング高速、タイトタップストリーム維持。鋼高O₂ポテンシャル低N₂レベル有利、ヒートオープンタップ(キルせず)すべき。1600℃純Fe最大N₂溶解度450ppm。典型タッピング時鋼N₂レベル80〜100ppm範囲。脱炭もH₂除去有益。脱炭速度1%/時間で鋼H₂レベル8ppmから2ppmへ10分低下実証済。
精錬終了時浴温度測定と浴サンプル採取。温度低すぎる場合浴へ通電可能。現代製鋼ショップではレードルファーネス温度調整実施のため低温大問題ではない。
脱スラグ操作
脱スラグ操作は炉から不純物スラグ形態除去目的実施。溶解・精錬操作中、浴望ましくない元素一部酸化スラグ移行。Pできるだけ早期多量スラグ除去有利。炉後方チルト、スラグドア通じスラグ炉外排出。スラグ除去でPリバージョン可能性排除。
スラグ発泡操作中、炭素スラグ注入、FeO金属Fe還元、過程CO生成スラグ発泡助長。高Pスラグこのステップ前除去されてない場合Pリバージョン一般発生。スラグ発泡中スラグEAFシルレベルオーバーフローしスラグドア流出可能性。
典型的EAFスラグ組成:CaO 45〜58%、SiO₂ 5〜15%、FeO 10〜28%、MgO 5〜8%、MnO 2〜5%。他CaF₂、S、P含有。
液鋼タッピング
炉内目標鋼組成と温度達成後、タップホール開放、炉チルト、液鋼テミングレードル注入、二次製鋼ユニット移送。タッピングプロセス中、浴分析と目標鋼グレード基づきフェロアロイ添加実施。脱酸剤添加し下流処理前鋼O₂含有量低減。一般脱酸剤:Al、フェロシリコン、シリコマンガン。C鋼ヒート製造時最小スラグキャリーオーバー目標。タッピング中新スラグカバー構築。レードルファーネス操業用カルシウムアルミネートスラグS制御良選択。タッピング時レードルへスラグ形成化合物添加、レードルファーネス移送前スラグカバー形成。
炉ターンアラウンド
炉ターンアラウンドはタッピング完了から次ヒート装入準備完了まで期間。この期間、電極と屋根上昇、炉ライニング耐火物損傷検査。必要ならハース、スラグライン、タップホール、スパウト修復。底部タッピング炉場合タップホール砂充填。炉修復モノリシック耐火物ガンニングミックス使用。EAF水冷パネル使用増加でヒート間パッチング/フェットリング要件削減。多く製鋼ショップで炉底部定期予備底部交換(2〜6週)。交換底部ハースメンテナンスオフライン実施。EAF無通電時間削減、炉生産性最大化。炉ターンアラウンドタイム通常タップツータップサイクル最大デッドタイム(無通電)期間。炉実践進歩で20分から最近設置炉で5分未満へ削減。
EAF熱収支
鋼スクラップ溶解理論最小300kWh/トン必要。溶融点1520℃以上過熱には追加エネルギー必要、典型タッピング温度要件で総理論エネルギー通常350〜370kWh/トン範囲。しかしEAF製鋼効率51〜64%範囲、結果総等価エネルギー投入現代炉通常550〜700kWh/トン範囲。このエネルギー電気エネルギー、酸素燃料バーナー(多様燃料源)、化学反応で供給可能。エネルギー分配地域原材料・消耗品コストと特定溶解ショップ操業独自性に強く依存。典型的EAF熱収支図を図2示す。
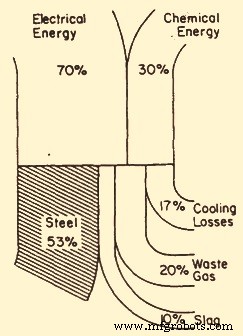
図2 EAF典型的熱収支図
エネルギー消費個別操業強く依存、ショップ間かなり変動。原料組成、電力投入率、操業実践(後燃焼、スクラップ予熱等)がエネルギーバランス大きく影響。大量チャージ炭素或高炭素原料利用EAF操業では、オフガスエネルギー最大60%未燃焼一酸化炭素大量含有で熱量的可能性。このエネルギーEAF回収でエネルギー投入8〜10%増加可能。したがって与えられた炉操業エネルギーバランス評価時、こうした要因考慮重要。
製造プロセス
- 電気炉操業の最適化:自動化とモデリング
- DC電気炉:単一電極による効率的製鋼技術
- 直接還元鉄を活用した電気炉製鋼の効率化
- 浸漬アーク炉:現代製鋼を支える電力技術
- CNC加工における精密穴あけ加工の種類と特徴
- 工具鋼を解き明かす:組成、製造、産業用途
- 電気アーク溶接の主要プロセスと用途:消耗・非消耗電極方式を徹底比較
- 電気アーク溶接マスター:種類、設備、メリット・デメリット完全ガイド
- プラズマアーク溶接(PAW)完全ガイド:定義、用途、メリット・デメリット
- フラックスコアードアーク溶接(FCAW):定義、用途、機器、メリット・デメリット
- シールドメタルアーク溶接(SMAW)完全ガイド:定義から用途まで