



圧延ミルにおける熱機械制御で機械的特性を最適化
圧延ミルにおける熱機械制御処理(TMCP)
熱機械制御処理(TMCP)は、圧延ミルでの熱間変形プロセスを制御することで材料の機械的特性を改善するために設計された技術です。これはもともと製品の要求外形を生産するために設計されました。制御圧延、制御冷却、直接焼入れはTMCPの典型的例です。このような処理は、熱間変形後の熱処理を最小限化または排除することで製鋼時のエネルギーを節約し、高級鋼の生産性を向上させます。通常合金設計の変更を必要とし、熱間変形プロセス自体の生産性を低下させることがありますが、同時に合金添加総量を削減し溶接性を改善し、場合によっては鋼に新たな有益特性を生み出すことが可能です。
TMCPプロセスには、主要合金元素添加と従来熱処理に関連する問題を克服するのに役立ついくつかの利点があります。微量合金添加TMCP鋼は、粒度微細化を通じて強度、靭性、溶接性の相反する要求を管理するために開発されました。TMCPは予熱温度低減を効果的に可能にし、圧延コストを低下させます。TMCP鋼は良好な溶接性を持つため、造船、オフショア構造物、パイプライン、建築建設などの産業で高く評価されています。
TMCPは、明確に定義された変形操作と明確に定義された熱処理を単一生産段階で組み合わせ、圧延中の鋼ミクロ組織を制御する洗練された技術です。TMCPは要求外部品質(寸法、形状、表面品質)と許容機械的特性を持つ鋼を生産します。TMCPは通常鋼生産の最終段階と見なされます。
TMCPの適用分野と歴史的側面
TMCPは一般に熱間ストリップミル、板ミル、棒線ミルでの熱間圧延操業に関連付けられます。例えば熱間ストリップミルでの低炭素鋼グレード熱間ストリップ生産では、仕上げ圧延機での制御圧延に関する温度、圧延速度、圧下率、ランアウト冷却パターン等の各種パラメータが、熱間ストリップの望ましい機械的特性生産のために慎重に選択されます。従来、このようなTMCPの焦点は、熱間圧延後の望ましい機械的特性を与えるミクロ組織生成の冶金的側面にありました。形状・平坦度、板厚一貫性、表面品質等の外観品質側面は、製品冶金と処理実践と密接に関連しながらも、あまり注目されていませんでした。
歴史的側面
熱機械処理の商業生産への最初の導入は、1950年代の造船用40kgf/mm²級炭素(C)-マンガン(Mn)鋼板の制御圧延でした。1945年以降、延性とは別個の概念としての靭性、ノッチ靭性が造船と他構造用鋼板の要件となりました。1950年代には、Mn/C比増加、アルミニウム(Al)添加脱酸、Alキルド鋼の正規化が全てノッチ靭性向上のために採用されました。当時、フェライト(α)粒度微細化で延性-脆性転移温度を低下させられる概念も確立されました。
1960年代初頭から、圧延温度が機械的特性に与える影響について広範な研究が行われました。この研究から、粒度微細化のための制御温度圧延手順が開発されました。制御圧延は合金添加削減と溶接性改善に大きく貢献しました。この発展により、主にパイプライン用の高強度・高靭性鋼の大量生産につながりました。
制御圧延は比較的低生産性でしたが、比較的低温で実施可能で強度と靭性の向上レベルが得られました。制御圧延プロセスは粒度微細化ベースであるため、降伏強度と靭性を改善できますが、合金添加なしでは引張強度改善はできません。したがってこのプロセスでは溶接性改善は限定的でした。
1970年代後半から、強度と靭性を改善するTMCPと、溶接性を改善する微量合金添加を組み合わせる努力がなされました。TMCPを制御圧延と組み合わせると、加速冷却によりオーステナイト(γ)からフェライト(α)への変態を制御できます。TMCPは現在、優れた溶接性を持つより強靭な鋼生産に広く使用されています。
現在の水冷TMCPアプローチ(低温圧延後の加速冷却と直接焼入れ)は1980年代に大幅に改善されました。連続オンライン制御プロセスは、広範な冷却パラメータ(伝熱係数)とオーステナイト条件(未加工、再結晶、非再結晶)をカバーし、多様な鋼特性を生み出します。
冷却設備にはいくつかの概念が採用されています。最も洗練された現在の構成の一つでは、水冷却前にレベラーで板を平坦化します。この手順は、板平面全体で均一冷却を達成し、均質な機械的特性を実現するために広範な冷却速度範囲で効果的です。
TMCPプロセス分類
TMCPにはいくつかのプロセスがあります。これらは大まかに以下の3主要カテゴリーに分類されます:
- 正規化温度(依然として完全オーステナイト領域、Ar₃温度以上)からの制御圧延、その後約10℃/秒の急冷。目的は制御圧延で粒度微細化し、フェライト・パーライト形成を抑制して強靭なベイナイト形成を促進し強度増大
- Ar₃以上とその以下(オーステナイト・フェライト混在領域)の両方での制御圧延。オーステナイト粒度微細化に加え、再結晶粒が扁平化し、変形により微細フェライト核生成を促進。Ar₁以上の温度で制御圧延を中断し、常温または中間温度へ急冷
- 予備処理の一部として制御圧延実施、その後冷却・再加熱でAr₃直上まで加熱、その後Ar₁十分下まで急冷。この技術目的は、制御冷却開始前に最も微細な等軸オーステナイト粒度を発展させること
適切な変形温度と歪み速度選択により、鋼強度を増大できます。TMCP鋼強度は同組成正規化鋼より高いため、TMCP鋼は従来正規化鋼よりリーン組成(低合金含有)で同等強度を達成可能です。
TMCPの冶金的特徴
TMCPによるミクロ組織制御概念を図1に概略示します。TMCPがフェライトとベイナイトへの変態利用と靭性向上に加え高強度を達成するのに対し、制御圧延技術は主にフェライトミクロ組織微細化で靭性向上。加速冷却は、非再結晶圧延と分離現象による吸収エネルギー低下を最小化しながら、臨界間圧延より高生産性を実現。TMCPは直列の2段階で構成:(1)制御圧延、(2)その後の加速冷却プロセス。圧延段階でオーステナイト粒がパンケーキ形状に伸長し、段差と変形帯等の結晶学的不連続性が導入されます。これらの段差と変形帯は、圧延温度が十分低い(800℃未満)場合、加速冷却開始まで保持されます。
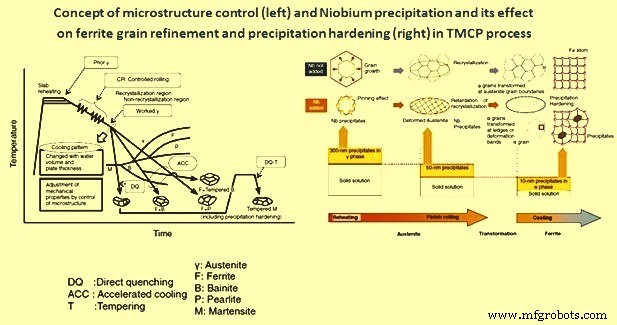
図1 ミクロ組織制御概念とNb析出とその効果
温度が十分高い(900℃以上)場合、再結晶が起こり、変形で誘導された段差と変形帯の大部分が消失します。変形段差と帯を保持すると、オーステナイト-フェライト変態の潜在的不均一核生成サイトとして作用し、粒度微細化に寄与します。またオーステナイトの不均一変形により単位体積あたりの粒界面積と粒エッジ長が増加し、単位体積あたりの粒コーナー数は変化しません。
TMCPの追加特徴は冷却プロセスです。加速冷却中、変成生成物の成長が効果的に抑制され、上記核生成サイト導入による変態で粒度微細化が達成されます。加速冷却による変態温度低下は組織内部構造に強い変化を誘導。変態駆動力も、低温圧延に続く水焼入れで粒度微細化に寄与。引張強度は広範囲(50〜80kgf/mm²以上)で制御可能。
鋼中微量合金元素がミクロ組織を制御します。ニオブ(Nb)、チタン(Ti)等の微量元素(濃度オーダー0.01%)が、鋼再加熱から制御圧延・加速冷却プロセスでミクロ組織を微細化し、圧延製品強度を向上。Nbの効果例(図1)では、各プロセスで形成されるNb析出物サイズは概ね:スラブ再加熱温度前(1000℃以上)で約300nm、制御圧延中(約800℃)で約50nm、冷却中変態温度(約600℃)で約10nm。要するに、プロセス進行につれ温度低下と共に析出物サイズが減少。これはミクロ組織制御に有用。したがってNbを固溶状態で維持し、後続プロセスで十分量析出させる必要があります。
Nbは鋼再加熱時に析出し、ピニング効果でオーステナイト粒成長防止。続く圧延プロセスで、再結晶温度以下(約900℃)では、圧延で導入される歪みエネルギー駆動力が微細Nb炭化物/窒化物析出を促進。これら微細析出物がオーステナイト粒再結晶と粗大化を防止。
熱機械圧延中、Nb等微量合金元素の歪み誘起析出がミクロ組織制御で重要な役割。Nbはオーステナイト再結晶開始を遅延。
オーステニアの非再結晶化性質により、その後の冷却プロセスで豊富な不均一フェライト核生成サイト(段差と変形帯)が供給されます。Nbは冷却時オーステナイト-フェライト変態でフェライト母相に析出し、析出強化機構で強度向上。析出物結晶構造がフェライト格子にうまく適合せず、この非整合性が強度増大をもたらします。
TMCPパラメータはNb-Ti微量合金鋼のミクロ組織と特性に影響。例えば、仕上げ冷却温度または非再結晶圧延温度低下で降伏強度と引張強度増大。
TMCPの最も顕著な効果は、従来鋼と同強度の鋼を、ミクロ組織制御によりより低炭素当量(低合金添加)で製造可能なこと。TMCP鋼で同強度達成に必要なCeq値が正規化鋼より0.04〜0.08%低いことが実証されています。結果として、溶接性(HAZ冷間割れ防止に必要な予熱温度)がTMCP鋼で大幅改善。TMCPは鋼構造物製作時の生産性向上と同時に安全性・信頼性向上を実現します。
TMCPで使用される設備と技術
TMCP用に、1980年以降いくつかのタイプの加速冷却設備が提案・実用化されてきました。この開発で必要とされたポイントは、冷却温度の均一性と制御性、冷却後板平坦性、プロセス生産性です。頻繁に使用される加速冷却設備がこの目的で徹底的に見直されました。各製鋼所は冷却方法、設置位置、ストリップ/板動作に関連した特定機能を追加しています。
現在、加速冷却設備は一般に連続タイプで、冷却ゾーンがストリップ/板移動方向に分割されています。この構成では、ストリップ/板上下面の水冷却を各ゾーンで独立制御可能です。
均一水冷却に加え、低歪み冷却技術で進歩があり、これにはさらに高度な冷却制御が必要です。これは冷却温度均一性と冷却後ストリップ/板平坦性の両方を確保するためです。ストリップ/板歪み(たわみ)関連問題は、不均一冷却が発生した方向により3主要タイプに分類:板厚方向、縦方向、横方向。熱応力と弾性不安定理論に基づき、これら3方向に不均一冷却から生じるクリティカル座屈式が求められます。板4狭面への不可避的過冷却が板歪み原因の一つ。この温度低下回避のため、一般に以下の機構的対策:横方向にウォータクラウンプロファイル適用、幅方向にエッジスクリーニング(エッジ水流量低減)、先端・後端スクリーニングで各狭面過冷却防止。ノズル配置最適化で下面冷却も検討、上面と下面の異なる熱履歴が歪み原因のもう一つメカニズムのため。一部製鋼所では学習機能採用で、温度・平坦性蓄積データに基づき上下面水量比を自動制御。冷却前ストリップ/板平坦性は均一冷却温度確保に不可欠。これは加速冷却段階前にホットレベラー設置でシーケンシャル設備構成最適化する最近トレンドと整合。
1990年代以降、TMCPへの需要増大に対応するため更なる技術必要。鍵となる課題は、従来TMCP手法で時折発生した鋼歪みを最小化する高度均一冷却達成。これは再レベリング量削減のために是正必要でした。製品品質要求もより厳格になり、鋼強度変動低減要求。これは加速冷却中の冷却完了温度精度向上で達成。これら要求対応で、CLC-?やSuper OLAC等の新規TMCP技術が開発・生産使用されています。
改良冷却設備システムの一つ、CLC-?は日本製鉄(NSC)により開発・商用導入。このシステムはTMCPの技術的ブレークスルー。独自冷却技術と設備レイアウトにより、ストリップ/板全体で広範な冷却速度・パターンと均一冷却特性を実現。NSCは熱伝導工学と流体力学で実験・数値解析を行い、従来冷却設備では不可避だった冷却挙動の不均一性を克服。広範な冷却能力を持つ新世代水冷却システムを開発し、温度変動を従来設備比約半分に削減。この新世代制御冷却技術は現在実際製品に広く適用され、強度と靭性等の相反する特性要求の解決を可能にしています。
上記対策で冷却温度均一性と冷却後板平坦性が過去TMCP適用比で改善されました。しかしますます厳格化する鋼平坦性要求には、冷却後平坦性確保のため加速冷却設備と制御対策の更なる改良が必要。このため一部製鋼所では最近、重冷間レベラー設置等の対策を講じています。
製造プロセス
- ローラーピン:エトルリア起源から現代の職人技へ
- 経口避妊薬:歴史、メリット、リスク、製造
- 自動プール給水・監視システム
- ローリングアラームロボット:Raspberry Pi と Google カレンダーで動くスマートモバイル目覚ましシステム
- DIY自動列車制御システム – Arduinoで実現するシンプル・信頼性・カスタマイズ自在なレイアウト運転
- Arduino電源制御センター:N-FET/P-FET/リレー/RTC搭載キット
- メカニカルプレスの理解:主要用途とメリット
- メカニカルプレス解説:機能、種類、産業用途
- 圧延機の種類と圧延欠陥完全ガイド:2高・4高・クラスターミル等
- 圧延機(ローリングミル):種類、プロセス、用途を徹底解説
- 圧延機が鋼を形作る仕組み:強度と均一性を保証するプロセスの内側