



鋼材再加熱炉の燃焼システム最適化で効率化
再加熱炉の燃焼システム
再加熱炉の主機能は、半製品鋼材(ビレット、ブルーム、スラブ、ラウンド等)の温度を典型的に1000〜1250℃の間まで上昇させ、熱間圧延ミルで希望断面・サイズ・形状に圧延可能な塑性状態にすることです。再加熱炉は冶金的・生産性理由からの加熱速度についても特定要件と目的を満たす必要があります。再加熱炉内では材料が連続流動し、炉内移動中に希望温度まで加熱されます。
熱間圧延操業では、最低コストと圧延ミル最適生産率で高品質再加熱半製品鋼材が要求されます。熱間圧延ミルで半製品鋼材加熱に使用される再加熱炉は大量エネルギーを消費し、同時に大量汚染物質を生成します。このため、エネルギー消費と汚染物質、ひいてはコスト削減の方法を検討する必要があります。これは再加熱炉の燃料効率改善で達成可能です。
再加熱炉の燃焼システムは、再加熱半製品鋼材品質と再加熱必要燃料量の両方に大きな影響を与えます。今日の再加熱炉への重要期待は、汚染物質排出とエネルギー消費の低減だけでなく、加熱鋼材品質向上、信頼性、均一温度、熱流束、設備・人員安全性です。これらは全て再加熱炉燃焼システムに相当な影響を与える重要因子です。
燃焼開始・維持に必要な3基本要素:(1)燃料、(2)酸素、(3)着火十分エネルギー。燃焼プロセスは燃料と酸素が制約なく接触・反応できれば最も効率的。しかし実際の加熱用途では効率的燃焼だけでなく熱伝達側面も考慮必要。再加熱炉燃焼システムの重要パラメータ:
- 被加熱材料に付与必要熱量
- 炉内熱生成(被加熱材料加熱だけでなく全熱損失克服用)
- 炉ガスから被加熱材料表面への可用熱部分配
- 被加熱材料内部温度均一化
- 扉・壁等からの炉熱損失
- 排ガス搬送熱
- 排ガスによる汚染物質排出(NOx等)
酸素78%窒素と1%アルゴンで希釈された空気は燃焼と熱伝達の最適条件を提供しません。空気中窒素は燃焼中に加熱され、窒素へ移転したエネルギー損失を避けるため、このエネルギー回収で燃料節約が必要になります。
固体製品表面への熱伝達は対流、伝導、放射。製品内部熱伝達は伝導のみ。これは時間変化する製品表面、半製品鋼材寸法・材質、炉内部寸法も重要であることを意味します。
効率的均一加熱には炉内ガス組成と流れパターンが重要。従来型非最適化加熱戦略は定常状態では十分でも、生産中断、製品グレード・寸法変動、目標ドロップアウト温度変動時には最適品質・コスト性能を提供しません。現状では、環境影響最小で全条件下で最高品質・最低コスト加熱を提供するソリューションが必要です。
近年は地球温暖化により厳しい環境規制が、窒素酸化物(NOx)等汚染物質削減と同時に単位燃料消費最小化を要求。最小エネルギー消費と汚染物質排出という相反目標を、生産要件充足と同時に達成することは、オペレーターと設備サプライヤー双方に挑戦を与え、利用可能な全技術を駆使してエネルギー効率良く環境準拠燃焼システムを再加熱炉に設計することを迫っています。
従来バーナー設計ではこれら2目標はしばしば相反。しかし最新技術と拡散燃焼技術採用バーナー設計で、予熱燃焼空気による高効率とそれに対応する低NOx排出が現在達成されています。
再加熱炉構造とゾーン制御
製鋼所で稼働する再加熱炉には多くのタイプがあります。再加熱炉構造はいくつかのゾーンで構成。再加熱炉は通常複数加熱ゾーンで設計:(1)予熱ゾーン、(2)加熱ゾーン、(3)浸透ゾーン。半製品鋼材ピースは予熱ゾーンに投入され、加熱・浸透ゾーンを順次ゆっくり通過。鋼材ピースは予熱・加熱ゾーンで概ね目標温度まで加熱され、浸透ゾーンで周囲ガスの放射熱伝達により主に加熱され鋼材ピース全体で均一温度保持。各ゾーンは異なる目的を持ち、通常独立バーナー制御を持ちますが、燃焼生成物は前ゾーンを通過しフルーから排出。空気燃料比は通常排ガス中希望過剰酸素レベル生成意図で設定。目的は全燃料が再加熱炉内で燃焼することを保証しつつ、加熱効率低下させる過剰燃焼空気を避けることです。
再加熱炉の多ゾーン構造は、ゾーン相互作用、絶えず変化する製品要求、取出し速度変化、バー取出し行為自体により燃焼最適化を非常に困難にします。結果ドリフトを引き起こす多くの問題:
- ガスまたは空気の不正確なメータリング
- 空気湿度変化
- 炉別ゾーンからの相当量燃料または酸素移行
- 予熱空気(レキュペレーター経由)の場合:(1)配管・レキュペレーターリーク、(2)温度補正係数校正外れ、(3)季節変動
- バルブ・アクチュエーター摩耗・損傷
- 炉リーク
さらにバーナー能力と希望過剰酸素レベルに基づき、各ゾーンで固定化学量論比必要。比は以下2理由でゾーン間で異なる場合あり:
- 酸素レベル、温度、スケール形成関係で希望過剰酸素がゾーンごとに異なる場合
- バーナーターンダウン能力違いによる混合能力差で化学量論比調整必要な場合
通常、再加熱炉オペレーターはリアルタイムプロセスフィードバックがないため酸素が希望セットポイント付近にあるか知りません。この不確実性レベルで炉操業する結果は重大。バーナー反応と理論燃焼生成物考慮で、化学量論比がセットポイントから外れる可能性あり。実際排ガス酸素レベルがセットポイント超過なら効率低下し不要燃料コスト発生。実際酸素レベルがセットポイント未満なら一酸化炭素レベル増加、危険操業状態と未燃焼燃料排出による効率低下発生。さらに再加熱炉空気燃料比コントローラーは変化する炉要求に対応するためセットポイント連続調整しており、酸化状態も常に変化。実際再加熱炉はある程度不完全燃焼経験。不良混合に寄与する複数問題:
- バーナー効率
- ターンダウン
- 空気・燃料速度不一致
- 比制御調整外れ
- 炉リーク
不良混合による不完全燃焼は一酸化炭素と酸素共存も引き起こし得ます。実際両者共存は一般的。したがって再加熱炉最適操業には適切センサーによるリアルタイム燃焼生成物データ必要。
レキュペレーターと最新燃焼技術
レキュペレーターは通常再加熱炉で廃熱回収ユニットとして使用され、高熱効率と省エネ実現。回収廃熱で燃焼空気予熱しバーナーへ供給。予熱空気で省エネと良好燃焼性能実現。しかし大規模廃熱回収システム組み込み必要という欠点含む。さらに予熱空気温度は通常せいぜい600〜700℃程度。
半製品鋼再加熱分野での最近の2大開発:(1)高温空気燃焼、(2)酸素燃料燃焼。
高温空気燃焼(HiTAC)
高温空気燃焼(HiTAC)技術は1000℃超予熱空気利用。この燃焼技術採用で製鋼所はエネルギー消費削減と二酸化炭素・窒素酸化物排出削減に大きく貢献可能。HiTAC技術利用で従来型炉比較で再加熱炉物理サイズ縮小も実現。
HiTAC技術基本概念:高サイクルレジェネレーター最大廃熱回収と高度予熱燃焼空気・燃焼ガス制御混合により、均一で比較的低温フレーム生成。
HiTAC技術用レジェネレーティブバーナー独自燃焼特性。これら特性で均一温度・熱流束プロファイルの効率的クリーンフレーム実現。これら特性で生産率向上、製品品質向上、炉部品への穏やかな環境実現。HiTAC技術で操業コスト削減可能。
HiTAC技術で全燃料-空気混合比(極めてリーン混合含む)で著しく高いフレーム安定性、高熱伝達、低スタック熱損失(廃熱)。高温側(燃焼ガス)から未燃焼混合側へ適切熱交換方法で熱再循環手段提供。予熱で燃焼生成物希釈なしに未燃焼混合物へ追加エンタルピー付与。
HiTAC技術で著しく異なるフレーム特性、フレーム安定性、排出削減、大幅省エネ。フレーム色は通常観察される青・黄とは大きく異なる。特定条件下で典型炭化水素燃料で青緑・緑色フレーム観察。対照的に無炎(無色)酸化も観察。
HiTAC技術主な特徴:
- レジェネレーターバーナー内高温空気予熱による炭化水素燃焼
- 排ガス顕熱で燃焼空気加熱(1000℃超)。目標炉温近くまで空気予熱目指す
- 排ガス温度150〜200℃
- 燃料エネルギー大部分を加熱プロセスに抽出
- 冷気置換で50%、レキュペレーター空気置換で30%燃料節約
- 炉内非常に均一熱分布
- NOx生成極めて低い
レジェネレーティブバーナーではペア構成で各バーナーが発射と排気サイクル。燃焼空気はバーナー内2経路セット間サイクル。一方経路で入りレジェネレーター材料から熱取得。燃焼生成物ガス他方経路で出てレジェネレーター材料高温加熱。次サイクルで燃焼空気と燃焼生成物経路切替。
HiTAC概念を図1に図示、従来再加熱炉燃焼と比較。燃料と高温新鮮空気直接燃焼なら通常炉で極めて高温フレーム生成。改造炉形状結果、高速流入空気せん断運動で基底フレーム消滅だけでなく、燃料・空気入口分離で燃焼前の燃焼ガス(BH)と空気希釈も必須。通常燃焼が常温空気で持続不能な条件であることに注意。さらに炉内別個噴射燃料も炉内燃焼ガス巻き込み、燃料変化(熱分解、分解、液体燃料気化等)がこの準備期間中発生。燃料と巻き込み生成物(B*F)間弱燃焼反応起こり得、主燃焼は大量燃焼ガス含む希釈空気と燃料混合ゾーン(B*F*BH)で続く。燃焼ガス高リサイクル率による低酸素濃度でのフレーム変化は反応帯拡大もたらし、比較的遅い反応起こり得る。予熱空気なし確立燃焼では燃料・新鮮空気直接燃焼(F*A)がバーナー近接域で発生。その後下流部で燃焼ガス巻き込みによる希釈条件下燃焼続く。バーナー近傍燃焼(F*A)が炉内最大温度示し、炉排出窒素酸化物大部分ここで形成。しかしこの領域燃焼は炉内燃焼維持に不可欠、この部分で消炎ならフレーム全体存在不能。
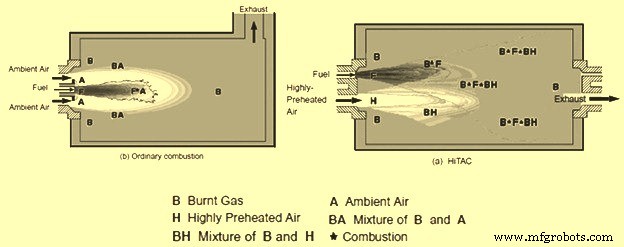
図1 HiTAC技術での混合と燃焼概念
高度予熱空気使用にもかかわらず、平均温度と瞬間ピーク温度はHiTACで通常燃焼より相当低い。
酸素燃料燃焼システム
酸素燃料とは、燃焼酸化剤源として空気を完全に酸素(極低温技術または吸着技術製造)で置換する実践。空気置換一般利点:空気と共に燃焼プロセスへ持ち込まれる窒素量ほぼ/完全に排除。燃焼中窒素削減で高フレーム温度と燃焼効率実現。燃焼ガス低体積化でフレームから取り去られ排気へ失われる熱量削減。したがって空気燃料燃焼比較で酸素燃料利点:
- エネルギー消費削減
- 加熱率改善で生産性向上(炉温度セットポイント上昇なし)
- 炉排出削減
上記利点に加え、酸素燃料燃焼はレキュペレーターや排出制御設備等他効率改善法比較で資本投資低減ももたらし得ます。酸素燃料燃焼はより良い制御と短い加熱時間でスケール損失低減ももたらし得ます。
空気燃料比較で酸素燃料燃焼は2燃焼生成物CO₂とH₂Oについて著しく高い分圧。熱伝達率改善。排ガスが窒素で希釈されないため、ガス相が熱伝達プロセスにより活発に参加。CO₂とH₂Oの熱伝導率と熱容量が高いだけでなく、両者とも高熱放射3原子ガスだからです。
酸素燃料炉流れパターンは空気燃料比較で有利。窒素不存在と燃料節約で排ガス体積70〜80%削減。ガス滞在時間長く、製品へ熱伝達時間増加。製品は事実上CO₂とH₂Oで構成される気体排気流体、すなわちより高い熱伝達能力を持つ湿潤環境に浸漬されます。
酸素燃料炉と空気燃料炉を同一炉温度で比較時、材料がセットポイント値に酸素燃料炉でより速く到達。ガス特性のため。
酸素燃料燃焼で可用熱が空気燃料燃焼比較で大幅増加。可用熱増加は直接エネルギー消費削減と炉スループット増加に関連。
燃焼可用熱増加は、排気熱損失減少と総エネルギー投入大部分が再加熱炉内作業に残ることを意味。したがって可用熱増加時、定量作業に必要総エネルギー投入量削減。
省エネ率は燃料タイプ、既存燃焼比、燃焼空気温度で変動。フルーポートサイズ削減と放射損失等他因子も酸素燃料実質省エネ率影響。酸素燃料燃焼効率向上のもう一つ影響:加熱率増加と更なる炉スループット取得能力。
実用的生産増加限界は、半製品鋼材熱吸収能力と熱曝露時間・温度依存。様々な酸素燃料設置経験では、セット温度ランプリミット達成済み炉除き、ほとんど操業で炉温度セットポイント上昇なしに材料スループット増加可能。可用熱増加に加え、高酸素燃料フレーム温度と燃焼ガス放射ポテンシャルが加熱能力と生産率に好影響。
酸素燃料フレーム温度一般に空気燃料比500〜800℃高い。放射熱伝達が熱源-受熱器温度差4乗依存のため、酸素燃料燃焼でフレーム-材料放射ポテンシャル大幅増加。酸素燃料燃焼生成物も優れた放射熱伝達源。空気燃料燃焼生成物大部分は窒素で、酸素燃料燃焼生成物大部分構成の二酸化炭素・水蒸気ほど効率的放射熱伝達機構でないため。
一部ケースで炉生産は許容排ガス排出量で制限。酸素燃料燃焼は炉排出削減手段にもなり、許容排出上限内で生産能力増加可能。
酸素燃料で排ガス体積大幅低減。酸素燃料総排ガス体積一般に空気燃料総排ガス体積比70〜90%少ない。多くケースで排ガス体積削減単独でも有益、特に既存公害制御設備限定・粒子状排出懸念ケース。酸素燃料燃焼でより重要な結果:特定排ガス成分排出低減。酸素燃料燃焼最も明確な結果:燃料消費削減。燃料消費削減で単位時間または単位半製品鋼材加熱あたりCO₂排出低減。CO₂生成は現在主要懸念でないが、進行中地球温暖化・気候変動示唆で、将来より厳格CO₂排出条件が要因になる可能性。多く炉オペレーターにとってより差し迫った懸念:NOx排出。酸素燃料燃焼で燃焼生成物中窒素分圧劇的低減、高フレーム温度でもNOx生成ポテンシャル低下。多く因子が酸素燃料焚き炉NOx排出率影響。酸素製品純度も一因。しかし酸素燃料NOx排出最小化主要因子:炉圧力制御。二次空気リークと高酸素燃料フレーム温度組合せで酸素燃料燃焼NOx制御技術としてのインパクト大幅低減。
酸素燃料フレームは空気燃料フレーム比較で高温・小体積・短長さ。鋼材再加熱用酸素燃料バーナーシステム設計時に酸素燃料フレーム特性考慮必要。一般に鋼再加熱は局所過熱・未加熱回避のため均一温度分布要求。酸素燃料バーナータイプ・配置は再加熱炉タイプと半製品鋼材へのフレーム近接度依存。
燃焼生成物リサイクルで加熱室ガス移動促進、温度差最小化。燃焼ガス酸素燃料フレームリサイクルでピークフレーム温度低下、バーナー最寄り製品過熱保護のためより均一フレーム放射プロファイル促進。特許ノズル含む複数酸素燃料バーナー設計でリサイクル効果取得可能、酸素燃料フレーム運動量利用ガスリサイクル生成設計も。
効率大幅メリット提供しつつ、酸素燃料燃焼低燃焼生成物体積は燃焼制御システム設計時特別注意必要。適切燃焼比制御は再加熱プロセスで重要、燃焼生成物が加熱雰囲気構成し最終スケール形成速度・タイプ影響。空気燃料燃焼システムでは空気と共に燃焼プロセスへ持ち込まれる大量窒素が空気燃料比変化へのダンパー/安全係数提供。酸素燃料ではこのダンパーほぼ完全排除。つまり酸素燃料燃焼で酸素燃料比パーセント変化は、空気燃料燃焼同変化より加熱炉雰囲気へ大きな影響。
酸素燃料燃焼で良好炉雰囲気制御には空気燃料燃焼より高精度制御システム必要。質量流量補償通常必要で、酸素燃料燃焼良好炉雰囲気維持精度達成。酸素燃料燃焼制御もう一つ重要変数:炉排気・圧力制御システム。
酸素燃料燃焼排ガス体積、熱効率ゲイン量により空気燃料燃焼排気体積10〜30%範囲で削減。既存空気燃料燃焼炉圧制御設計が大半、酸素燃料燃焼転換時良好炉圧制御維持に不十分。具体的に、空気燃料燃焼用大型フルーポート・ダンパーサイズ使用時の圧力制御計器制御範囲が、酸素燃料燃焼排気体積で無効点まで縮小。したがって酸素燃料燃焼転換時フルーポートサイズ削減必要、または新規再加熱炉設置設計時低排気体積補償必要。良好炉圧制御欠如は三次空気リーク結果、追加NOx生成窒素源となり排出削減ポテンシャル最小化・排除。炉内空気リークは炉雰囲気影響、鋼表面品質制御に複雑性導入。
スケール形成速度・タイプは燃焼システムタイプ問わず鋼再加熱炉操業重要考慮事項。鋼合金タイプ以外に、炉雰囲気と加熱率がスケール形成支配主要因子。良好燃焼比制御と炉圧制御でスケール形成と鋼表面品質制御維持必要。しかし酸素燃料燃焼生成雰囲気は理想条件下でも空気燃料燃焼雰囲気と異なる。
製造プロセス
- ソーラー暖房システム:パッシブからアクティブまで、持続可能な住宅暖房ソリューション
- インテリジェント駐車システム:都市部駐車問題の効率的解決策
- 高性能高炉自動化・計測・制御ソリューション
- エネルギー最適化炉(EOF):最先端製鋼技術
- 再加熱炉の種類、機能、産業応用:総合ガイド
- 転炉ガス回収・浄化システムの効率化
- DC電気炉:単一電極による効率的製鋼技術
- コンベアシステム完全ガイド:仕組み、種類、導入メリット
- 内燃機関冷却システム完全ガイド:水冷・空冷・構成部品・メンテナンス
- 車両サスペンションシステム徹底解剖:愛車を守り乗り心地を高めるメカニズム
- C# usingステートメント完全ガイド:名前空間インポート、エイリアス、静的ディレクティブ