



長尺製品圧延ミルにおける圧延プロセスのマスター
鋼圧延は、通常圧延素材と呼ばれる材料を、逆方向に同一周速で駆動される2本のロール間(一方時計回り、他方反時計回り)で通し、それらの間隔を入側断面厚さよりわずかに狭く設定して行います。この条件下で、ロールが材料を把持し、厚さ減少、長さ増加、おそらく幅わずかな増加で排出します。これは金属加工プロセス中で最も広く使用されるプロセスの一つであり、その高生産性と低運転コストによるものです。圧延は長さ方向に一定断面を持つ製品を製造できます。鋼圧延プロセスにより多くの形状と断面が圧延可能です。
鋼断面は通常、初期投入材と最終製品断面積の比率で決まる複数パスで圧延されます。断面積は各パスで減少し、素材形状とサイズが徐々に目標プロファイルへ近づきます。
圧延は金属加工プロセスで生産される全材料の約90%を占めます。1500年代後半に最初に開発されました。熱間圧延は再結晶温度以上の高温で実施されます。この段階で、連続鋳造鋼の粗大粒・脆性・多孔質構造が、より微細粒で改善された特性を持つ鍛造構造へ分解されます。
長尺製品圧延ミルは、再加熱、圧延、冷却設備で構成されます。圧延段階の主目的は、入側素材断面積を減らし、計画断面プロファイル、機械的特性、ミクロ組織を製品に与えることです。
ミル処理3段階の主要パラメータ
- 再加熱 — 投入材料(通常ビレット)を再加熱炉で圧延温度まで加熱。重要パラメータ:加熱速度、加熱時間、再加熱温度
- 圧延 — 圧延機の粗圧延、中間、仕上グループスタンドでの圧延重要パラメータ:温度、面積圧下率、パス間時間、ひずみ速度
- 冷却 — 仕上圧延後の圧延製品冷却時の主要パラメータ:開始温度、冷却速度、最終温度
長尺製品製造時、高生産率獲得のためタンデム配置された一連の圧延スタンドを使用するのが一般的です。スタンドは粗圧延、中間、仕上段階にグループ化されます。各段階での典型的温度、速度、スタンド間時間(各スタンド間時間)、真ひずみ、ひずみ速度範囲を表1に示します。断面積が各ロールセットで進行的に減少するため、素材は圧延機各段階で異なる速度で移動します。例えばワイヤーロッド圧延ミルでは、初期ビレット(例:150mm角、10〜12m長)断面積を、完成ロッド(最小5.0mm径、1.93km長)まで高速仕上速度(最大120m/sec)で漸減させます。
| 表1 圧延段階典型パラメータ | ||||
|---|---|---|---|---|
| 単位 | 粗圧延 | 中間 | 仕上 | |
| 温度範囲 | ℃ | 1000-1100 | 950-1050 | 850-950 |
| 速度範囲 | m/sec | 0.1-1 | 1-10 | 10-120 |
| スタンド間時間範囲 | ミリ秒 | 1600-10300 | 1000-1300 | 5-60 |
| 真ひずみ範囲 | 0.20-0.40 | 0.30-0.40 | 0.15-0.50 | |
| ひずみ速度範囲 | /sec | 0.90-10 | 10-130 | 190-2000 |
圧延製品の最終寸法品質は、仕上ミル内の圧延スタンドによって決定されます。最終製品寸法精度は、初期素材寸法、ロールパスシーケンス、温度、ミクロ組織、ロール表面品質、ロール・スタンド剛性、素材/ロール摩擦条件など多くの要因に依存します。
鋼材料に関して、圧延中のミクロ組織発展は複雑で、オーステナイトの静的・動的再結晶化を含みます。実用的観点から、圧延製品のオーステナイト粒度分布が機械的特性制御において極めて重要です。粗圧延と中間段階では素材がスタンド間をゆっくり移動するため、回復と再結晶化の結果として素材が「正常化」する機会があります。仕上圧延段階では、素材が近接スタンド間を高速移動するため、正常化する十分な時間がありません。この正常化不足は最終ミクロ組織と機械的特性に大きな影響を与える可能性があります。
化学組成が特定鋼種で固定されているため、圧延機で制御可能な特定製品要件は、形状、機械的特性、ミクロ組織で構成されます。制御される製品特性は、幾何学的形状と公差です。これらは完成製品断面プロファイルから決定されます。機械的特性には降伏強度と引張強度、面積減少率(延性)、硬度が含まれます。ミクロ組織特性には粒度、粒度分布、相組成、相分布が含まれます。
圧延にはマクロおよびミクロ現象が関与します(図1)。マクロ現象は大別して、(i) 圧延中の熱流、 (ii) 圧延荷重下での変形 の2つです。マクロ現象には以下の要因が含まれます。
- 圧延素材とロール内伝導、環境への対流/放射
- 変形による断熱加熱
- 加熱・冷却サイクル中の熱膨張と収縮
- 塑性流動による大ひずみと変位
- ひずみ、ひずみ速度、温度の効果
- 接触と摩擦
ミクロレベルプロセスは、ミクロ組織の核生成と進化に関連する複雑な物理現象を含みます。圧延プロセス中に重要な主要ミクロ現象は、(i) オーステナイト再結晶化と粒成長、 (ii) オーステナイトからフェライト、パーライト、ベイナイト、マルテンサイト(および/またはその他相)への変態 です。
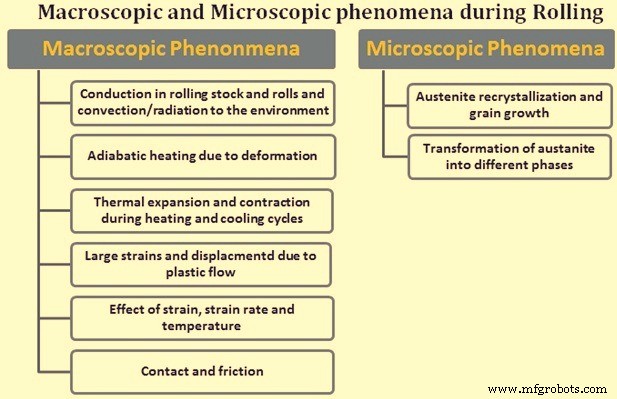
図1 圧延中のマクロおよびミクロ現象
スプレッドと側面フリーサーフェスは圧延において非常に重要です。スプレッドは、圧延方向に垂直な方向での圧延後変形素材寸法と定義されます。圧延変形による素材幅増加を測定します。側面フリーサーフェスは、圧延プロセス中にロールと接触しない素材表面領域と定義されます。変形素材表面プロファイルは、スプレッド、フリーサーフェスプロファイル、素材伸長に依存します。これは素材最終形状が主にこれらパラメータに依存することを意味します。完成素材最終形状が圧延製品にとって非常に重要であるため、これらパラメータは特定形状・サイズ要件の特定圧延パス設計時にロールパス設計者にとって極めて重要です。これらパラメータ計算精度は、真円度(バー・ロッドの場合)と公差など幾何学的要件充足時にクリティカルです。真円度は最大径と最小径の差と定義されます。公差は公称寸法に対する最大/最小寸法許容差です。
平均実効塑性ひずみは、圧延後圧延製品機械的特性予測と制御に極めて重要です。圧延スタンドでの平均実効塑性ひずみは、圧延プロセス中の与えられたミルスタンドでの圧延素材最大平均実効(相当)塑性ひずみと定義されます。ミクロ組織進化には、各圧延スタンドでの平均実効塑性ひずみ、平均実効塑性ひずみ速度、温度などの熱力学的変数が必要です。変形プロセスで機械的エネルギーが熱へ変換されることによる温度進化も、平均実効塑性ひずみと平均実効塑性ひずみ速度に依存します。さらに、平均実効塑性ひずみ速度は平均実効ひずみとプロセス時間の関数です。これらすべては、平均塑性ひずみ予測能力が圧延製品機械的特性とミクロ組織制御に不可欠であることを示唆します。
ロール力計算は重要です。圧延機トルクと動力計算がロール力計算ベースだからです。溝付き圧延のロール力正確予測は、圧延素材幾何学予測よりかなり困難です。圧延中にも存在する本質的に3つの問題がありますが、ある程度扱いやすいです。(i) ひずみ、ひずみ速度、温度関数としての材料変形抵抗、 (ii) 変形ゾーン内ひずみ、ひずみ速度、応力、温度分布計算能力、 (iii) ロール-金属界面条件、すなわち摩擦係数と熱伝達係数 です。
高速高温圧延のもう一つの重要パラメータは、特定鋼種のフロー応力挙動です。フロー応力は、鋼が連続塑性変形を開始する瞬間の降伏応力または真応力と定義されます。特定鋼グレードのフロー応力を正確に取得する2つの主要方法は、直接実験結果と経験的構成方程式です。経験的構成方程式は実験データの回帰分析から導かれることが多いです。典型的にこれら方程式は、重要と考慮される変数関数として材料フロー強度を定義します。
ロールとロールパス設計
ロールは圧延機のツールであり、圧延機で最も高価な消耗品です。ロールが鋼変形という任務を遂行する方法は、多くの場合ロールパス設計によって大きく決定されます。ロールパス設計の目的は、(i) 公差内正確プロファイルと良好表面仕上げ(表面欠陥フリー)生産、 (ii) 最低コスト最大生産性、 (iii) 最小ロール摩耗、 (iv) 容易な作業、 (v) 最適エネルギー利用 です。
作業精度と速度、ロール寿命はすべてロールパス設計とロール材料選択に関連します。ロールパス設計圧延シーケンスは、圧延荷重、ロール強度、圧延用可用トルクによる制限を受けます。ロールパス設計は、ロール物理寸法と材料が圧延シーケンス中に生じる最大荷重に耐えられることも保証しなければなりません。
ロール材料は重要です。圧延素材を塑性変形させる荷重に対し、ロール自体が塑性変形しない能力が必要だからです。熱間鋼圧延ではこれは難しい問題ではなく、ロールが圧延素材よりかなり低温で操作されるなら、鋳鉄や鋼ロールで適しています。鋳鉄か鋼(鋳造または鍛造)かの選択は、ロールが遂行すべき特定任務と、表面靭性、耐熱クラック性、耐衝撃性、耐摩耗性など重要特性に依存します。特定ロール選択は生産要求、初期コスト、要求特定品質に依存します。タングステンカーバイドロールは一般にワイヤーロッド仕上ブロックと一部形状圧延用途で使用されます。これらカーバイドロールは狭pH範囲高品質冷却水と限定硬度を必要とします。
ロール材料はロールが耐えなければならない荷重推定に重要です。また、所与製品レンジに最適なミルサイズが何かを示唆し、ミル合理的運転を確保します。おそらくロール寿命に関する最も重要な単一要因は、ロール材料の摩耗特性です。
熱間鋼圧延中、熱がロールへ移転します。冷却されなければ、熱蓄積によりロール温度が圧延素材温度と等しくなります。この段階でロールも塑性変形を起こします。ロールから熱を除去するため冷却水を適用します。ロールからの熱除去困難さは2要因から生じます。第1は熱伝導係数、第2はロール-圧延素材界面と冷却水-ロール界面の比較です。熱は伝導、対流、放射で移転します。
圧延素材パス接触時間中、熱間圧延素材が接触時間中の伝導でロールを加熱します。結果として、ロール表面温度プロファイルはロール接触時に上昇し、熱がロール本体に吸収されると低下します。これは、ロールから熱を除去する最良場所が、バーがロールとの接触を離れた直後であることを意味します。温度差が最大時に最良熱除去率が得られます。典型的ロール冷却水供給システムは、圧延素材がロールを離れる点にできるだけ近い位置で水を適用するため、供給ガイド穴で構成されます。各ロール用2本の半円形水パイプも二次冷却水を供給し、圧延熱がロール本体へ浸透しないよう確保します。冷却水適用は、圧延素材エントリーポイントで水が素材にかからないよう制御される必要があります。これが起こると素材のみ冷却し、ロールと素材間に蒸気ポケットを生成し、ロール反対側でより良く使用できる水を浪費します。ロール摩耗最小化のため、ロール冷却水は圧延素材がロールを離れる点にできるだけ近く適用する必要があります。典型的冷却水圧力は2〜5kg/cm²、流量約1.5リットル/mm/分です。最良供給システムはチューブ、ノズル、噴霧ヘッダーを用い、高圧ハードジェット(水をロールから「弾き返す」)ではなく、低圧高流量「ソフト冷却」を実現します。
ロール表面劣化は主に、表面加熱冷却熱サイクルと、比較的定常状態のサブサーフェス・隣接材料との差により生じます。これによりロールが360度回転する際、局所引張と圧縮が生成されます。ロール冷却目的はこのサイクル最小化です。ロール材料選択目的は、ファイアクラック、クレイジング、早期摩耗なしでこのサイクルを許容できる材料使用です。ロール表面に発生したファイアクラックは、ロール相当材料を旋削除去する必要があり、ロール径減少を招きます。これはロール寿命に影響し、トンあたりロールコストを増大させます。
全ミルロールは最終的に劣化し、サイズ制御と完成製品表面品質達成のためロールパス変更が必要になることは事実です。ロール径が旋削後、ミルスタンド要求最小径未満になったら、ロールは廃棄されます。
スタンドとロールガイドセットアップ
ミルとロールガイドセットアップ目標は、製品変更時最初のバーを、公差内で冷却ベッドへ出し、販売可能製品にすることです。この機能実行に必要なデータは通常2形式で提供されます。一つはミル建設者提供で、ロール、ガイド部品、前回セットアップから変更必要なその他設備情報を含みます。ギャップ設定、ガイド調整、特別指示も含まれます。
ミルフロアとパルプセットアップシートにも、ルーパー高さ設定、モーター回転数、ランアウト速度、生産レート、Rファクター、シアーセットアップ情報、その他関連情報が含まれます。最速スタートアップ実現のため、保持情報はスタートアップ時条件を反映すべきです。つまり、ロールがチェンジオーバー時常にドレッシングされるなら、Rファクターは新ロールでの最後の成功圧延時値であるべきです。使用済みロール圧延末期収集データは、新ロール圧延時には正確ではありません。
テンション制御
連続ミルでは、定常質量流をミル内で確保するスタンド速度マッチングが、低コブル率と少ない欠陥を保証します。高テンションはバー断面を伸び減少させ、形状制御を非常に困難にします。極端にはバーを引き裂き、コブルを生成します。スタンド間バー圧縮はフラッターを生成し欠陥を作り、極端にはループ成長でコブルを引き起こします。
ロール作業径を使用し、ロール回転数をミル内バー速度にマッチングさせます。ロール摩耗とパス内バー広がり変化に伴い、バー断面積変化に合わせスタンド回転数を調整する必要があります。最新制御システムはこれが発生するとRファクターを修正します。
各スタンドバー速度は、製品生産トン数レートをミル定数として使用し計算されます。
ミルモーター速度設定入力値は、生産レート、ロールカラー径とロールギャップ、バー断面積と幅、ギア比です。モーター速度定格は通常計算速度と照合されます。
ミル稼働率
ミル稼働率は、ミルが鋼圧延している時間割合の尺度です。最も真実な性能尺度は暦時間割合です。稼働率影響要因は、メンテナンス停止、計画・非計画休日停止、コブルクリアダウンタイム、ロール・パス交換、過大ビレットギャップ、ビレットがミルにない時間を生むその他要因です。ロッド・バーミル好数値は90〜93%、形鋼ミル好数値は75〜78%です。
ミルが暦年80%稼働なら、365×24×0.80=7008時間。年80万トン圧延なら平均生産レート114.16トン/時。稼働率1%改善なら、365×24×0.81=7096.6時間、87.6時間追加圧延時間発生。114.16トン/時で追加1万トン圧延可能。
過大ビレットギャップは未計上圧延時間損失になり得ます。年80万トン、1.25トンビレット使用なら、年64万ビレット圧延。つまり639,999ビレットギャップ。平均ビレットギャップ5秒なら、(5秒×639,999)/3600秒/時=888.89時間ビレットギャップ。平均ビレットギャップ0.5秒短縮なら、(4.5秒×639,999)/3600=800時間、88.89時間追加圧延時間創出。114.16トン/時で追加10,147トン圧延鋼。
歩留まり
歩留まりは、炉充填からバンドル・パイル・コイル完成製品までの生産損失測定です。歩留まり影響要因は、スケールロス、クロップロス、コブルロス、完成製品重量減少その他要因です。ビレットが再加熱炉へ充填される時、計量されるか断面とグレードベース定称重量とみなされます。炉通過中にスケール形成し、脱スケーラーで除去されるか圧延中に剥離します。これは充填重量約1〜1.2%に達します。ミル通過中バー変形先端をクロッピングするシアーが各シアーで0.3〜0.4m材料除去。冷却ベッドへバー分割後、コールドシアーまたはソーが販売長さへカットし、長さ変動を整えます。形鋼ミルではパイル・バンドル材へ追加ソーカット実施が多いです。全除去材料が歩留まりロスに寄与します。バー・ロッドミル好歩留まり約97〜98%、形鋼ミル92〜94%。製品が負公差圧延で定称重量ベース販売なら歩留まりは大幅向上。このため負公差圧延・定称重量販売リバーミル一部では完成製品歩留まり100%以上報告されますが、定称ミル歩留まりは通常97%です。
コブル率
コブル率は、充填ビレットのうちコブルで失われる割合測定です。コブル率0.75%なら、全充填ビレット0.75%がコブルで失われます。年64万ビレット圧延なら4800ビレット損失。1.25トン/ビレットで6000トン損失。したがってミルでコブル率低減へ全力を尽くす必要があります。
製造プロセス
- エキスパートシャフト製造:精密プロセスとカスタムソリューション
- 鉄鉱石製錬の原理とプロセス:高炉での還元と分離
- 砂型鋳造プロセス完全マスター:技術、ベストプラクティス、工具・メリット・デメリット
- 摩擦溶接マスター:技術、メリット、用途を徹底解説
- ガス溶接完全ガイド:技法、用途、メリット・デメリットを徹底解説
- はんだ付けプロセス完全ガイド:手順・種類・工具・鉛フリーはんだ
- 熱間圧延と冷間圧延の違いと特徴:金属成形プロセス徹底解説
- 押出プロセスの理解:用途、材料、技術
- 非伝統的加工の極意:先進技術と応用
- 機械加工の基礎:プロセス、工具、応用をマスターする
- 従来型機械加工の基礎:原理、技術、課題を完全解説