



鋼圧延の基礎:鋳造から完成品まで
液体鋼は通常、連続鋳造機でビレット、ブルーム、スラブ形状に鋳造されます。一部プラントでは薄板やドッグボーン断面で連続鋳造されます。これら形状は、平滑または溝付き円筒形回転ロールを通す熱間圧延により、板、シート、ロッド、形鋼、チューブ等へ加工されます。
圧延プロセスは最も重要かつ広く使用される産業用金属成形操作の一つです。高生産と最終製品精密制御を提供します。1500年代後半に開発されました。金属加工プロセスで生産される全金属の90%を占めます。
鋼圧延は、鋼を一対の回転ロール間で通し、鋼を塑性変形させる金属成形プロセスです。塑性変形は回転ロールを通じて適用される圧縮力によって引き起こされます。ロールと鋼素材表面間摩擦の結果として高圧縮応力が発生します。鋼材料は一対ロール間で圧搾され、結果として厚み減少と長さ増加が生じます。圧延は圧延鋼温度により分類されます。鋼温度が再結晶温度以上なら熱間圧延、再結晶温度以下なら冷間圧延と呼ばれます。
圧延機スタンド
ロールは巨大強度ハウジングに搭載された大型ネックベアリング上で走り、強力電動機で駆動されます。これらはミルスタンドとして知られます。圧延機スタンドは、回転ロール間での鋼塑性変形用に2本以上のロールを含みます。基本的に、(i) ロール、 (ii) ベアリング、 (iii) これら部品収容ハウジング、 (iv) ギアボックス、 (v) ロールへ動力適用ドライブ(モーター)、 (vi) 速度制御デバイス、 (vii) 油圧システム で構成されます。圧延機スタンドは非常に剛性高い構造と大型モーターを必要とします。圧延機スタンドには以下の種類があります。
- 2ハイスタンド — 基本タイプで対向2ロール使用。非可逆ロールで同方向回転。反対側からワーク供給不可。水平スタンド(両ロール水平)または垂直スタンド(両ロール垂直)あり。
- 2ハイプルオーバースタンド — 圧延鋼素材を入口側へ戻しさらなる圧下実施。
- 2ハイ可逆スタンド — ロール回転方向逆転でワークを前後通過可能。生産性向上。
- 3ハイスタンド — 3ロール構成。上下ロール駆動、中ロール摩擦駆動。第1圧延は下・中ロール間で一方向、次にワーク方向逆転し中・上ロール間通過。生産性向上。
- 4ハイスタンド — 小径ロール(低強度・剛性)を大径バックアップロール支持。圧延動力はロール径に比例。小径ロールで動力入力削減可能。小径ロール強度劣るため曲がり可能。大径バックアップロールで小径ロール支持。薄板圧延に小径ロール使用可能。
- ユニバーサルミルスタンド — 水平ロール2本、垂直ロール2本。垂直ロールでワーク幅同時制御。
- クラスターミル/ゼンジミルスタンド — 各作業ロールが2本バックアップロールで支持。高強度材薄ストリップ・箔[0.0025mm厚]圧延用。作業ロール最小6mm径・タングステンカーバイド製可能。
- プラネタリーミル — 重大径バックアップロール1対を多数プラネタリーロール囲む。各プラネタリーロールがバックアップロールとスラブ間で円運動しスラブへほぼ定常圧下与える。1組プラネタリーロールがワーク接触失うと別組接触し同圧下繰返し。全体圧下は各ロール対微小圧下総和。プラネタリーミルでスラブ直接ストリップへ1パス熱間圧下可能。操業にはスラブ導入フィードロールと、出口側表面仕上げ改善用プラニッシングロール1対必要。
連続圧延機は、生産性向上のため複数圧延機スタンドを連続配置したものです。鋼素材はミル内各スタンドで異なる速度で移動します。
広義では、圧延機はロールスタンド自動システム/ラインと、圧延と補助操作両方実行する一連設備です:原料ビレット/ブルーム/スラブをストックから加熱炉とミルロールへ搬送、圧延材を一スタンドから次スタンドへ移送、一部ミルではターン/ツイスト、圧延後金属搬送、切断、一部ミルでは冷却ベッド冷却、マーキング/スタンピング、トリミング、梱包、完成品ストックへ搬送。一部ミル(熱間ストリップミル、ワイヤーロッドミル、マーチャントミル、冷間圧延機)では圧延製品をコイラーまたはワインダーリールでコイリング。
大変形必要なため、圧延は主に高温、すなわち熱間圧延で実施されます。熱間圧延は残留応力フリー製品生成。しかしスケール発生が熱間圧延主要課題で、寸法精度維持困難です。
熱間圧延鋼の冷間圧延は、高精度と酸化スケールなしで重要です。再結晶温度以下で実施され、加工硬化導入。冷間圧延鋼シート原料は連続熱間ストリップミルからの酸洗熱間圧延コイル。冷間圧延総圧下率は一般に約50〜90%変動。各スタンド圧下率は最大パス圧下率を大幅下回らず均一配分。一般に最低圧下率%は最終パスで実施し、平坦度、ゲージ、表面仕上げ精密制御可能にするため。
圧延は被圧延ワーク温度により分類。鋼温度が再結晶温度以上なら熱間圧延。熱間加工プロセスでは大変形連続反復可能、鋼が軟らかく延性保持のため。鋼素材はロールと鋼表面摩擦結果として高圧縮応力受ける。圧延は材料をほぼ同一周速で逆方向回転(時計回り・反時計回り)2ロール間通す。間隔は入側鋼素材高さよりわずか狭くスペース。ロールは平滑または溝付き(輪郭付き)でロッド・形状熱間圧延用。これら条件下でロールが鋼片把持し、断面積減少、長さ増加で排出。
大部分鋼製品初期熱間加工操作はプライマリ粗圧延ミルで実施。目的は圧延素材断面分解減少、バー・ストリップ・板・各種圧延断面へ後続仕上。鋳造ブルーム・スラブ・ビレット初期加熱1100〜1300℃。鋼熱間圧延では最終仕上スタンド温度850〜900℃変動、常に鋼上限臨界温度以上。鋼をロール間で絞り、最終厚さ形状達成。これにはロールが数千トン力発揮。
圧延ミルレイアウトは、シンプル単スタンドミルから、並列または直列配置複数スタンドまで多様。ローラーテーブルと呼ばれる機構がワークピースをロールへ誘導、別ローラーテーブルがロール出側ピース処理。ロール前テーブルが鋼をロールへ押し付け、ロールがグリップし鋼を間へ引き込む。鋼はロール間距離=厚さへ圧下、溝付きロールなら溝設計通り形状形成。熱間圧延で少ない圧延サイクルで大変形達成可能。
熱間圧延は多数ステップで実施、各段階でドラフティング/圧下実施。究極ドラフトは再結晶/相変態温度以上温度で実施。したがって冷間素材は再結晶温度より遥か高温へ加熱。究極ワークピース温度は総ドラフト量、ドラフティング実施ステップ数、鋼素材組成に依存。
圧延ミル目的は、鋼厚さ減少と長さ増加、幅増加最小化。圧延素材中心部材料はシート幅方向へ拘束され、ロール両側未形成ショルダー材料拘束が幅方向伸長防止。この条件を平面ひずみと呼ぶ。材料はしたがって長くなり、幅広くならない。
圧延力学に影響する要因
圧延力学に影響する主因子は以下。
- ロール径
- 1パス圧下量
- 圧延素材初期厚さ
- 圧延速度(ひずみ速度決定)
- 前後テンション
- ロールと被圧延鋼間摩擦性質
- 鋼材料とロール温度範囲
- 被圧延鋼材料物理的特性
- 鋼材料変形されるロール輪郭/ロールパス形状
- 荷重下ミル挙動
- 材料前処理効果(加工硬化等)
- 荷重下ロール弾性変形
- 冶金・温度・ひずみ速度影響受ける金属変形抵抗
- 材料異方性状態
- アスペクト比(圧延素材幅/初期厚さ比)
上記パラメータは単独または組合せで、圧延プロセスと直接関連し一般的に関連付けられる二次パラメータ・現象生成。ロール圧力、トルク、仕事、動力はこれら因子影響受ける。主要パラメータ以下。
- 初期・最終平均厚さで確立される初期ドラフトで確立されるドラフト係数、絶対ドラフト、相対ドラフト
- 圧延素材線速度とロール周速差で特徴づけられるスリップ。中立角はノンスリップ点で決定
- スプレッド:出側材料幅と入側圧延素材幅差
- 伸長係数:ドラフトとスプレッド相対値依存
- ロールバイト:ドラフト、ロール径、摩擦係数、入側厚さ関数
圧延基本概念
鋼圧延基本概念は以下。
- ロールと鋼接触アークは円弧部分
- 摩擦係数は理論上定数、現実には接触アーク沿い変動
- 鋼材料は圧延中塑性変形考慮
- 圧延素材体積は圧延前後一定。実用上気孔閉鎖でわずか減少可能
- ロール速度一定仮定
- 鋼素材は圧延方向のみ伸長、幅方向伸長なし
- 圧延方向垂直断面積歪まない
冷間圧延ストリップテンション例外除き、外部摩擦、すなわちロール表面と被圧延材料間摩擦が、圧延による鋼材料減少の根本要因。材料をロール間へ引き込む力であり、圧延と引抜き根本違いを示す。摩擦はロールと材料間作用圧力大きさ分布に大きく影響し、結果として材料減少必要動力影響。また可能圧下量制御。通常摩擦係数高いほど大きいドラフト可能。鋼材料ロールギャップ進入条件により以下2状況発生可能。
- 鋼がロールで把持されロールギャップへ引き込まれる
- 鋼がロール表面滑り、把持されず圧延不発生
摩擦力大きさは接触面条件依存、粗さ増加で増大、ロール相対速度とロール圧力で増大。
ロール力低減戦略以下。
- ロール-ワークピース界面摩擦低減
- 小径ロール使用で接触面積削減
- パス当たり圧下縮小で接触面積削減
- 高温圧延で材料強度低下
- 圧延素材へ前後テンション適用
鍛造または鋳造鋼製品が熱間圧延されると、粗大粒だった結晶構造が微細化するが圧延方向へ伸長。このテクスチャード結晶構造が圧延製品方向性特性[異方性]原因。結晶微細化のため圧延直後に熱処理実施、圧延後再結晶化生成。
圧延機種類
異なる種類圧延機存在。以下。
- 連続圧延機
- 可逆圧延機
- 横圧延機 — 円形楔ロール使用。加熱バー長さクロップし横方向ロール間供給。ロールミル内一方向回転。
- 形状圧延/断面圧延ミル — バーミル、マーチャントミル、ワイヤーロッドミル、形鋼ミル、ビームミル、レールミル
- リング圧延機 — ドーナツ形プリフォームをフリー回転内側ロールと駆動外側ロール間配置。リングミルで断面薄くしリング径拡大。
- 粉末圧延機 — 金属粉末ロール間導入、「グリーンストリップ」へ圧密、その後焼結・更なる熱間/冷間加工・焼鈍サイクル実施。
- 薄板鋳造圧延ミル — 熱間ストリップ製造用。液体鋼薄板(厚50〜80mm)鋳造、炉温度均一化後熱間ストリップミル仕上ミル圧延。
- ねじ圧延機 — ダイスを円筒ブランク表面押付け。ブランクがインフィーディングダイス面対抗回転時、材料変位しねじ谷形成、変位材料径方向外側流れねじ山形成。
圧延における力と幾何学的関係
厚さh₀鋼板が入口平面xxで速度v₀でロール進入。ロールギャップ通過し出口平面yyで厚さh_f減少、速度v_fで排出。幅増加なし前提で、鋼垂直圧縮が圧延方向伸長へ変換。プロセス全域で単位時間当たり与点鋼体積変化なし前提で、
b×h₀×v₀ = b×h_f×v_f = b×h×v
ここでbはシート幅、vはh₀とh_f間任意中間厚さhでの速度。
図1に圧延中幾何学的関係と力示す。
ロールとシート接触面上のただ1点で、鋼に2力作用:(i) 半径方向力Pᵣ、 (ii) 接線摩擦力F。入口平面(xx)と中立点間ではシート移動ロール表面より遅く、接線摩擦力Fが図1方向作用し鋼をロールへ引込み。中立点出口側(yy)ではシート移動ロール表面より速く、摩擦力方向逆転しロールからシート排出妨害方向作用。
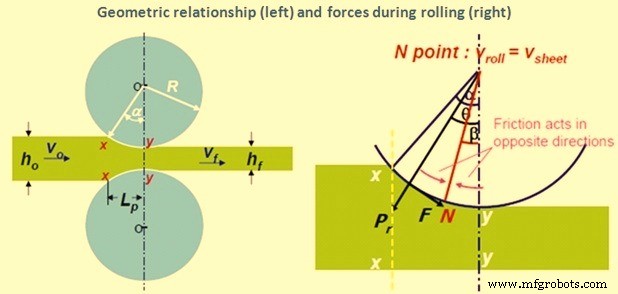
図1 圧延中幾何学的関係と力
圧延の要点
鋼圧延における要点以下。
- 圧延は最も広く使用される鋼金属成形プロセス、シェア約90%
- 被圧延材料は摩擦により2回転ロールギャップへ引込まれる
- ロール適用圧縮力で材料厚さ減少または断面積変化
- 製品幾何学はロールギャップ輪郭依存
- ロール材料は高強度・耐摩耗要求で鋳鉄、鋳鋼、鍛鋼
- 熱間圧延ミルロール一般粗面でワーク噛み込み、冷間圧延ミルロール研磨仕上げで良好仕上げ
- 圧延で粒子圧延方向伸長。冷間圧延では結晶伸長形状概ね保持、熱間圧延では変形ゾーン出口後再形成開始
- ロール周速入口側がストリップ超過、界面摩擦十分高ければストリップ引込み
- 変形ゾーンで鋼素材厚さ減少・伸長、出口側圧延鋼線速度増加
- ロール速度=ストリップ速度の中立点存在。この点で摩擦方向逆転
- 接触角が摩擦角超過時、ロール新鮮ストリップ引込み不能
- ロールトルク、動力等はロール・ワーク接触長またはロール半径増加で増大
製造プロセス