



熱間ストリップミル鋼圧延:再加熱からコイリングまで
現代の熱間ストリップミル(HSM)は、従来型熱間ストリップミルと薄板圧延用ストリップミルのいずれかです。従来型熱間ストリップミル(HSM)の主機能は、半製品鋼スラブ(圧延品または連続鋳造品)を圧延温度まで再加熱し、大型モーター駆動の一連の圧延機スタンドで薄く長く圧延し、最終的に伸長した鋼板をコイルアップして取り扱いと輸送を容易にすることです。コイルはコイラーで内径750mm、外径最大2400mm、コイル重量制限は幅1cmあたり最大220kgで製造されます。熱間ストリップミルは、冷間圧延機、ストリップせん断・スリッター装置へのコイル供給、および完成品として顧客へ直接出荷する製品を供給します。ほとんどの材料は自動コイルハンドリングシステムでミルエリアからストックヤードへ搬送されます。
熱間圧延ストリップミルがストリップに付与する属性には、表面品質、厚み、幅、平坦度制御、ストリッププロファイルがあります。
熱間ストリップミルでの鋼スラブ圧延
熱間ストリップミルでの鋼スラブ圧延はいくつかのサブプロセスで構成され、最終製品「熱間圧延コイル」が生産されます。主要サブプロセスは、(i) 再加熱炉での鋼スラブ加熱、 (ii) 加熱スラブの脱スケールとサイジングプレスでのサイジング、 (iii) 粗圧延機での圧延と二次脱スケール、 (iv) 仕上圧延機での圧延、 (v) 熱間圧延ストリップの制御冷却、 (vi) 圧延ストリップのコイリング です。
スラブ再加熱
熱間ストリップミルにとって極めて重要なのが再加熱炉です。現代の熱間ストリップミルは、従来型プッシャー型再加熱炉に代わって最新鋭の歩進ビーム型再加熱炉を装備し、これを凌駕しています。これらの再加熱炉は公称で時間あたり250〜300トンの加熱スラブ生産能力を持ち、スラブ温度均一性を多少犠牲にすれば定格出力の25%増まで生産可能です。炉は常温から1100〜1250℃の温度範囲へスラブを加熱するため、スラブ1トンあたり約350,000kcalの燃料ガスを必要とします。圧延スケジュールに従って検査済みスラブがスラブヤードの炉充填ローラーテーブルに1枚ずつ配置され、再加熱炉充填ドア前で位置決めされます。炉内にスペースが空くと、プッシャーアームがスラブを炉内へ押し込みます。内部では、スラブは炉床から約2.5mの高さで、耐火コーティングされた水冷パイプ「スキッド」によって支持されます。スラブに残る冷間部(「スキッドマーク」)を最小限にするため、一部の再加熱炉設計では炉長の約3分の2地点でスキッド間隔を変更しています。固定と歩進の2組の独立したスキッドセットが、大型油圧シリンダー2基で駆動される大型サブフレームによってスラブを炉内で歩進させる際に交互にスラブを支持します。炉設計に依存し、炉内部は温度制御のため数ゾーン(5〜10)に分割されます。予熱ゾーンと加熱ゾーンでは、炉天井と側壁のバーナー(スキッド上下両方)で燃料ガスと予熱燃焼空気の混合気を燃焼させ、スラブを排出温度近くまで加熱します。
スラブへの予熱の大部分は、回収器へ向かう途中のスラブを通過する高温排ガスによって達成されます。排ガスに残る熱で、回収器で流入燃焼空気を約500〜550℃まで予熱します。加熱ゾーンでは、鋼は主に熱い炉壁からの放射で加熱されます。ソークゾーンでは、バーナーサイズと位置がゾーン内均一温度維持とスラブ内冷間部の平衡化となるよう設定されます。
耐火仕切りがゾーンを物理的に区分けし、炉全体のサーモカップル温度センサーが自動バーナー制御システムと相互作用して各ゾーンの目標温度を維持します。複雑なコンピュータモデルが粗圧延機出口目標温度を計算し、炉排出目標温度を算出します。炉内各スラブの厚み方向温度プロファイルを継続的に推定し、コンピュータがオペレーターの生産速度とゾーン設定値選択を支援し、目標温度にできるだけ近い均一加熱スラブ生産を最大化します。圧延プロセス開始後、鋼が粗圧延機を出ると、その温度が炉へフィードバックされ、コンピュータモデルが更新され、炉オペレーターへ温度均一性が通知されます。
スラブが炉出口側の「排出ドア」に達し、コンピュータがスラブが十分加熱されたと判断すると、ドアが開き、抽出アームがスラブ下へ達し、スキッド支持から持ち上げて炉外へ引き出します。再加熱炉には通常2台の抽出装置があります。これらは互いに独立して動作し、二重充填スラブを1枚ずつ取り出すか、組み合わせて長尺スラブを抽出できます。熱間スラブはエントリーローラーテーブルに置かれ、スケールブレーカーを通って粗圧延機へ搬送されます。
スラブ脱スケールとサイジング
加熱スラブの脱スケールは、熱間圧延ストリップの良好な表面品質達成に不可欠です。脱スケール操作は、加熱スラブの冷却を最小限に抑えながら最大スケール除去と確実な清浄化を確保するよう最適化する必要があります。
再加熱炉を出たスラブは、0.15〜2.0m/secの速度で、2組の噴霧ヘッダーを備えた脱スケールユニット(密閉型エンクロージャ)を通過します。これらの噴霧ヘッダーはシンプルでメンテナンスフレンドリーな設計で、再加熱炉の酸素豊富な雰囲気でスラブ表面に形成される酸化鉄層を除去するため、高圧水(水圧最大400kg/cm²)をスラブへ噴霧します。これらのヘッダーは通常、効果的な噴霧のための先進的ノズルを装備しています。脱スケーラーは通常、水の飛散防止のため密閉設計で、内部水流は最適化されています。脱スケール水消費量は200〜700m³/hrの範囲です。
現代の熱間ストリップミルは、エッジャーに代わってサイジングプレスを装備しています。サイジングプレスの本質的技術的利点は、1パスで大幅な幅縮小(最大350mm)が可能なだけでなく、スラブ中央部まで明確により良い貫通成形をもたらすことです。スラブサイジングプレスはよりフラットな「ドッグボーン」形状を生み出し、広がり低減とサイジング効率向上につながります。サイジングプレスは熱間ストリップ生産における遥かに大きな柔軟性という明確な利点を提供します。サイジングプレスパスでの幅縮小により、連続鋳造機でのサイズ規格を少数幅に標準化でき、結果として連続鋳造機生産性向上に寄与します。スラブヘッドとテール端での特別短ストロークモードにより、クロッピングロス削減と歩留まり向上が図れます。
粗圧延機と二次脱スケール
半連続熱間ストリップミルでは、粗圧延機は通常1〜2基の粗圧延スタンドで構成され、スラブを可逆圧延します。スラブは粗圧延機で5〜7回繰り返し圧延され、約30mmの最小厚さ要件に達します。粗圧延機にはエッジャーロールも含まれ、スラブエッジを圧延しセンタリングします。
熱間ストリップミルはハイパフォーマンスミルとコンパクトミルのいずれかです。両者の違いは、コンパクト熱間ミルでは粗圧延機と仕上圧延機の間にコイルボックスが設置されている点です。コイルボックスは転送バー温度を均一化し、わずか6基の仕上スタンドで最終板厚1.2mmを達成可能にします。コイルボックスが処理可能な転送バー厚さは通常20〜40mm、コイリング速度は約5.5m/secです。コンパクト熱間ミルの出力能力は通常年間350万トン、ハイパフォーマンスミルでは約550万トンまで達成可能です。
HSMの高スループットには、粗圧延機での最少パス数が求められ、これは半連続HSMで特に重要です。これはパス当たり高圧下を意味し、優れたロールバイト挙動があってのみ可能です。作業ロール作業面の炭化物含有量低減と硬度低下でロールバイトが改善されることはよく知られています。
連続HSMでは、粗圧延機は通常6基の独立した圧延機スタンドで構成され、後ろ4〜5基にはエッジャーと呼ばれる小型縦型圧延機が組み込まれています。加熱スラブは1スタンドずつ通過し、仕上圧延に適したいわゆる転送バーを製造します。高圧ウォータージェットノズルが途中で酸化鉄(スケール)を表面から洗浄します。転送バーが最後の粗圧延スタンドを出ると、バー先端厚が推定されます。同様に、パイロメーターがバーのヘッドからテールまでの温度プロファイルを測定し、特殊カメラが両端を撮影します。圧延予定製品の板厚、幅、鋼種に依存し、最後の粗圧延スタンド出口でのバー平均温度は通常1050〜1150℃の範囲です。このデータは仕上圧延予測のため収集されます。
後ろ4〜5基の粗圧延機にはそれぞれエッジャーが組み込まれ、幅制御を行います。個々の粗圧延機は、転送バーが薄く長くなるにつれて長さに対応できるよう、次第に間隔を広げて配置されます。粗圧延機での鋼圧延温度は非常に高く、鋼は非常に塑性的で「流れやすい」状態です。したがって、スラブが圧下されると、バー端部で幅方向に広がりやすくなります。エッジャーはバー全長で均一幅を保持する役割を果たします。
粗圧延スタンドに関する作業ロール特性要件は以下の通りです。
- 高摩擦係数に基づく高ロールバイト:チャタリングやスリップなしで高圧下/パスを可能にし、結果として製品熱損失低減で高スループット実現
- シェル材料の高耐摩耗性、耐熱疲労性、耐酸化/腐食性:低均一摩耗で長期圧延キャンペーンとダウンタイム削減実現
- 高耐熱性と耐火割れ性:微細な火割れネットワークで、ミルストールによる高損傷を防止
- 長期にわたる完璧なロール表面品質:1キャンペーン中のピーリング、バンディング、マイクロスポーリングなし
- ミルインシデント、高熱的・機械的負荷等あらゆる操業条件によるロール破損に対する高い安全性
スクエアヘッドエンドは仕上ミルとダウンコイラーへの適切なスレッディングに不可欠であり、不均一なテールは作業ロール表面を傷つけたり、次工程へのスレッディング問題を引き起こしたりするため、ほぼ全ての転送バーのヘッドエンドとテールエンドは、シアーブレードを全長にわたって延ばした一対の大型鋼ドラムでクロッピングされます。バーが約30m/分でローラーテーブルを這う際、センサーが位置と速度を検知し、クロップシアードラムのタイミングを最適化してクロッピング量を最適化します。転送バー厚は約30mmのため、余分なクロッピングはかなりの高コストロスとなります。
クロップシアーと仕上圧延機第1スタンドの間には通常第2スケールブレーカーがあり、最終スケール除去が任務です。転送バー上下の噴霧ヘッダーから約200kg/cm²圧力で水を噴霧し、再形成されたスケール(二次スケール)と、それ以前の脱スケールで残存したスケールを破砕します。上部噴霧ヘッダーと集水槽のレベル調整により、処理中の転送バーへの最適適応が可能です。特別なノズル配置により、転送バー上下面での冷却度合い差が最小化されます。
二次脱スケール後、バーは空気圧駆動の一対のピンチロールで挟まれ、残存スケールを機械的に緩めます。処理温度が下がるにつれ、スケールはますます粘着的になる一方で、まだ赤熱した鋼表面への戻りはますます遅くなります。
仕上圧延機
HSMの仕上圧延機は通常5〜7基の仕上ロールスタンドを持ち、転送バー厚を必要ゲージまで圧下します。圧延速度は、最後のスタンドが仕上温度(820〜900℃)で最終圧下を行えるよう設定され、熱間圧延ストリップに特定の機械的特性を付与します。仕上ミルは転送バーをタンデム圧延し、各バーを全仕上スタンドで一気に圧延します。熱間鋼は圧延中にかなり脆いため、スタンド間テンションは極めて低レベルで厳密に制御され、ストリップの伸びや破断を防ぎます。
ストリップが各ミルをループアップ・折り重ねや伸び・破断なしで適切にスレッディングできるよう、必要に応じて調整が行われます。各ロール位置は仕上ミルの高度な自動化システムへフィードバックされ、ロールセル監視圧延力とX線ゲージ測定最終ストリップ厚の情報とともに、ロールギャップと速度をスムーズに調整し、バーに存在する温度変動にもかかわらず、必要厚さへ安定圧延を維持します。
バーが連続する各スタンド間へスレッディングされると、ルーパーがストリップを噛み合ってスタンド間テンションを監視します。HSM仕上スタンド間に配置されたルーパーは、正しい質量流量制御を保証し、それにより完成ストリップの最終厚さまでの安定圧延に貢献します。ルーパーは油圧シリンダーで駆動されます。
超薄板圧延では、駆動側とオペレーター側のストリップテンション差を検出し、上部ロールセット旋回で解消できる差動テンション測定機能付きルーパーが使用されます。微小テンション差は信頼性のあるアンスレッディングに寄与し、テールエンドクラッシュ防止に役立ちます。
テンショメータールーパーの機能は、ストリップ幅方向の引張応力分布を測定することで、自動オンライン平坦度制御の必須前提条件となります。テンショメーターは好ましくは最後の2スタンド間に配置されます。
スタンド間設備は、最高表面品質の熱間圧延ストリップ生産に極めて重要です。重要設備には、(i) エントリー/イグジットガイド、 (ii) 作業ロール冷却システム、 (iii) アンチピーリング装置、 (iv) ロールギャップ潤滑システム、 (v) スタンド間冷却・脱スケールシステム があります。これら全設備の緊密な相互作用が最適結果達成の必須条件です。油圧幅調整付きサイドガードが最短時間で正確な位置決めを確保します。ストリップガイド領域は全摩耗部品を迅速交換可能な設計です。ノズル選定と配置最適化で冷却効率を向上させます。
ロールギャップ冷却、ロールギャップ潤滑、改良出口側冷却システムの組み合わせによりロール温度が低下します。これによりロール表面酸化層が薄くなり、作業ロールピーリングが減少します。ロールギャップ内潤滑は摩擦を最小化し、圧延力20〜30%低減を可能にします。これによりパススケジュール最適化とより薄い最終ストリップゲージへの圧延力再配分が可能になります。さらにスタンド内チャタリングや振動が防止され、ロール寿命延長につながります。
材料冷却に伴い結晶構造で深遠な冶金変態が起こり、材料固有化学組成により典型的には800〜850℃の間で発生します。また、最終製品機械的特性は、最終圧下パスが実施される特定温度にある程度応答します。
したがって、各製品に仕上温度が指定され、ミル自動化は第1仕上ミルスタンド速度を、その温度とバーが各スタンド通過時に予想される冷却度合いに基づき調整し、仕上スタンド出口ストリップが目標温度を満たすようにします。最後の熱間加工操作は通常、上限臨界温度787.8℃以上で実施され、これにより圧延鋼が全熱間加工完了後に相変態を経験できるようにします。これにより全鋼体を通じて均一微細等軸晶粒が生成されます。もし熱間圧延の一部がフェライトへ部分変態済みの鋼で実施されると、変形フェライト粒がコイル冷却時の自己アニーリングで粗大化します。この状態は、一部の厳しい深絞り用途への鋼適性を制限する可能性があります。
各転送バーが仕上ミルでヘッドからテールまで約1分間を費やすため、仕上スタンドへ入る鋼温度は、テールエンド圧延時にはヘッドエンド比で約100℃低くなります。したがって、最初の150mをスレッディング速度で圧延しダウンコイラーへスレッディング完了後、ミルは最後の粗圧延機出口バー温度プロファイルから計算された「ズーム」レートで加速を開始します。ミル自動化が最終製品全長で指定仕上温度維持を求めるため、最高20m/secのトップスピードに達します。最後のスタンド後ろに配置されたパイロメーターが仕上ミルコンピュータモデルを更新し、この温度をストリップ品質記録へ追加可能にします。
圧延機に存在する巨大な圧延力では、作業ロール間ギャップを所望厚さに単純設定して、ストリップが反対側からその厚さで出てくることを期待するのは不十分です。初期仕上スタンドでは圧延力が定期的に3,000トンを超え、ミルハウジングは幅広、高剛性、または薄ゲージ製品圧延時にバーが噛み込むと10〜15mm伸びることが予想されます。スレッディング時のロールギャップ設定では、この要因を各ミルスタンドで補償することが極めて重要です。これを行うため、ミル自動化は高度なモデルを用い、転送バーごとの各スタンド圧延力を、入側・出側厚さ、幅、鋼種、推定瞬時温度などに基づき推定します。ミル自動化が採用するモデルは、新スラブ圧延ごとに圧延パラメータと製品測定値で更新され、ミル自動化セットアップが継続的に最適化されます。類似ゲージ・グレード製品を連続圧延スケジュールすることで、自動化が最新圧延モデルを展開でき、製品品質と生産歩留まりが向上します。
ミルスタンドが圧延荷重で伸びる程度に加え、ロールは荷重でたわみ(曲がり)ます。ストリップによって中央で押し開かれる一方、端部はベアリングで支持されているためです。このたわみが、クラウンと呼ばれるストリップ特性の源泉となります。ストリップクラウンは粗圧延機で発生し、連続する各圧延機スタンドを通じて継続します。ストリップクラウンは仕上ミル出口側で第2走査型X線ゲージにより測定され、ストリップ圧延中にストリップ幅方向へ往復走査します。測定厚さは、ストリップ長手方向センター線ゲージを監視する第1X線測定値と比較され、差分が製品品質記録としてプロットされます。典型的にHSMは、完成製品のゲージ、幅、グレード等の多数要因により、0.025〜0.075mmのクラウンを持つ材料を製造します。
任意ロールスタンドオペレーターは、スクリューダウン調整でロールギャップ形状を制御し、そのスタンドに存在する圧延力を増減させ、ロールたわみ度合いに影響を与えられます。最後の4基仕上ミルスタンドは一般に油圧作業ロールベンディングを組み込み、オペレーターに負荷ロールギャップ形状制御の追加手段を提供します。オペレーターはこれらのスタンドで作業ロールベンディングを調整し、最終製品クラウンに影響を与えます。最終仕上スタンドの作業ロールベンディングは、前仕上ミル出口ストリッププロファイルに合致するロールギャップ形状を作り、フラットな最終製品を生産するために専用使用されます。
現代熱間ストリップミルで製品品質向上に組み込まれる技術は、(i) 自動板厚制御、 (ii) 自動幅制御、 (iii) 作業ロールベンディング、 (iv) 連続可変クラウン(CVC)、 (v) ロール偏心補正 です。CVCはプロファイルを持つロールを使用してストリッププロファイルを変化させる方法です。ロール間ギャップはロール軸方向シフトで変更できます。CVC技術はロールシフト技術としても知られます。CVC技術は作業ロールベンディングより動作が遅いが範囲が広いです。CVCと作業ロールベンディングは互いに補完するため、現代熱間ストリップミルでは通常両技術が使用されます。
近年、熱間ストリップのプロファイル、厚み、平坦度、表面への要求が増大しています。この要求に応えるため、CVC技術がアップグレードされました。改良は機械設備とプロセスモデルの両面で行われています。
制御冷却
仕上ミル出口後、ストリップは多数の個別駆動ロールによって下方へ搬送され、4〜12バンクの低圧大容量水噴霧を通過し、赤熱ストリップを指定コイリング温度(400〜900℃)まで冷却し、ダウンコイラーへ導きます。ランアウトテーブル両側のサイドガイドがストリップヘッドエンドをコイラー方向へ向けようとし、各コイラー前の最終ガイドセクションはストリップ幅に合わせて調整され、コイリング開始時にオペレーターがストリップヘッドエンドをセンタリングできる空気圧クイッククローズシステムを備えています。
熱間圧延鋼特性に冶金的に極めて重要なのはコイリング温度です。コイルはこの温度から3日間かけて常温まで冷却されます。本質的にアニーリングに匹敵する熱処理であり、スラブ厚から熱間ストリップゲージへの圧下で鋼に付与された応力が、コイル冷却時に緩和される機会を与えます。鋼は熱間圧延中連続的に再結晶化していますが、10分未満で99%以上の厚み圧下が行われるため、鋼には相当な応力がかかります。コイリング温度は製品冶金学者によって指定され、それら応力レベルを活用・操作して最適機械的特性を追求します。最後の仕上スタンドでの圧延後の熱間圧延ストリップ冷却を図1に示します。
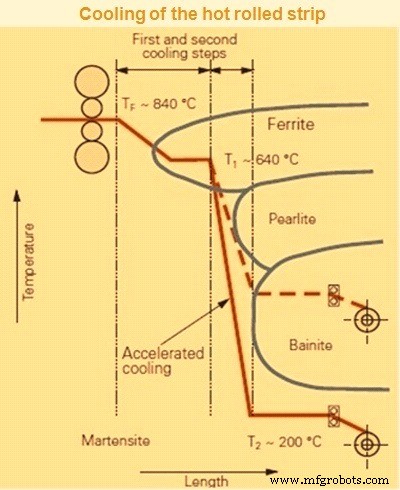
図1 熱間圧延ストリップの冷却
仕上ミルとコイラー間の出口エリアは、材料搬送と材料温度設定、ひいては機械的特性達成のために必要です。ストリップ厚み範囲に応じたローラー間隔選定により、特にストリップヘッドの信頼性ある搬送を確保します。
高効率冷却モデルと連携し、このエリアに配置された層流冷却システムが、所望コイリング温度と、圧延素材の所望機械的特性達成のための冷却を確保します。
層流冷却システムとエッジマスキングシステムの組み合わせにより、ストリップエッジの過冷却を防ぎ、ストリップ幅方向応力差を最小化します。結果として、冷間ストリップ平坦度が改善されます。
熱間圧延および熱間圧延酸洗オイル製品として販売され、顧客がレーザー切断する製品は、比較的高温でコイリングされ、残留応力が部品形状に沿って解消された後も切断部品がフラットに保たれるよう、鋼を可能な限りリラックスさせようとします。逆に、比較的低温コイリングでは、物理的品質鋼種がより高い内部応力レベルを保持し、結晶内および結晶間に形成される炭化物の個々の結晶サイズとサイズを制限し、これら各要因が完成熱間圧延ストリップのより高い強度レベルに寄与します。
最大20m/secで駆け抜ける鋼を200℃冷却するには膨大な水量が必要なため、自動化システムで個別制御・弁制御された多数の152噴霧ヘッダーが、上下からカーテン状の水で鋼を濡らします。コンピュータはスレッディング速度と目標仕上温度に基づき、ヘッドエンド冷却に必要な水量を推定し、この推定精度はダウンコイラー前のパイロメーターで確認されます。使用噴霧数調整が必要になると、コンピュータがコイル全長で目標温度を達成するよう噴霧をオン/オフします。仕上ミルがダウンコイラースレッディング後も仕上温度維持のため加速し続けるため、ランアウトテーブル上での滞在時間短縮を補うため、圧延に伴い次第に多くの噴霧が作動します。
HSM全体で毎分最大300立方メートルの水が汲み上げられ、仕上圧延ストリップ、炉スキッド、ミルロール、コイラー部品冷却、転送バー脱スケールに使用されます。全水はスケール/スラッジ回収ピット、層流冷却システムを経て、2基の専用冷却塔のいずれかへリサイクルされます。
コイリング
コイリング操作は、一対のピンチロールがストリップヘッドエンドを捕捉し、ランアウトテーブルから仕上ミルへ向かうバックテンションを確立することから始まります。ヘッドエンドはゲートで下方へ偏向させ、コイラーに関連するマンドレルへ導かれ、エプロンで連結された空気圧駆動ラッパーロールでマンドレル周りへガイドされます。
ランアウトテーブル終端に設けられた油圧調整可能エントリーガイドが、ストリップをコイラーステーション進入前にセンタリングします。仕上圧延速度で走行するストリップは、ピンチロールユニットで確実に掴まれ、コイラーマンドレルへ導かれます。ピンチロールユニットエントリー側のホールドダウンロールが、ストリップ(特に厚ゲージストリップ)のピンチロール手前でのバルジングを防止します。
ヘッドエンドがマンドレルを一周すると、ラップがマンドレル周りに構築され始め、ラッパーロールを押し退けます。ヘッドエンドが確実にグリップされ、摩擦とテンションで鋼巻きがマンドレル相対で滑らない状態になると、ラッパーロールは成長中の鋼コイルから離脱します。仕上ミルからストリップテールが出た後、ピンチロールはバックテンションを保持しコイル解け防止を継続します。ストリップテールがピンチロールを通過する前に、ラッパーロールが再噛合します。油圧コイルカーがコイル下へ移動し、上昇してコイルかさを支持し、コイルをマンドレルから剥離し、自動結束・ラベリング機へ搬送位置へ配置します。
熱間圧延ストリップ厚1.5〜20mm、幅750〜2200mmという幅広いサイズレンジ、およびコイラーステーションの条件とメンテナンスコストを考慮し、3ロールまたは4ロールコイラーが多数の実用的メリットを提供します。
製造プロセス