



転炉の耐火物寿命延長の重要因子
基本酸素コンバータ耐火物ライニング寿命影響因子
基本酸素コンバータのライニング寿命、信頼性、コストは、基本酸素プロセス採用製鋼ショップの円滑操業に不可欠。ライニング寿命延長→コンバータ可用性向上→生産性向上。
高炉ライニング寿命達成の3重要因子(図1):
- 耐火物品質とコンバータ内配列パターン
- 操業プラクティス
- ライニング摩耗監視と耐火物ライニングメンテナンス実践
改良耐火材料開発、プロセス制御改善、キャンペーン中メンテナンス改善組合せで、基本酸素コンバータライニング寿命延長可能。
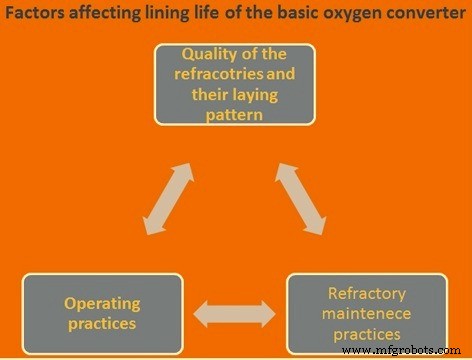
図1 基本酸素コンバータライニング寿命影響因子
現在例外なく基本酸素コンバータはマグネシアカーボン(MgO-C)耐火物で裏込め(他ライニング材料より優秀特性)。しかしゾーニング裏込め実践: コンバータ各エリア条件差に応じ、異品質MgO-C耐火物使用。
耐火物摩耗原因
コンバータライニング摩耗原因: 化学的要因、物理的要因。
- 化学的: 気体(酸化性ガス、還元性ガス、水蒸気)、液体(スラグ、溶銑、溶鋼)、固体(溶剤、炭素崩壊)
- 物理的: 過剰温度(放熱不良、ホットスポット)、静的機械応力(剥離、膨張)、動的機械応力(摩耗、衝撃、振動)
基本酸素コンバータ耐火物ライニング主要摩耗メカニズム:
- 溶銑・液状スラグ最高温度
- 高温材料コンバータ内滞在時間
- 溶湯酸化状態(腐食摩耗)
- スラグ化学組成(腐食摩耗)
- 酸素吹き時酸素ジェット衝撃・貫通
- 吹錬・コンバータ傾動時スラグ・金属による耐食摩耗
- ダスト・ガス発生による耐火物摩耗
- スクラップ・溶銑装入時衝撃
- 熱サイクル
- 清掃装置による機械的損傷
耐火物腐食: 化学的攻撃。浸食: 化学的攻撃(腐食)+ 機械的摩耗。浸食はコンバータ内乱流(機械的浸食: スクラップ装入等)から頻発。炉ライニング金属/スラグ界面、スラグ/大気界面で浸食促進傾向。このタイプは「スラグライン浸食」と呼ばれる。
耐火物品質
MgO-C耐火物品質決定重要パラメータ:
- マグネシア: 主原料はペリクレース鉱物または焼結海水マグネシア。重要特性: 純度、焼結/融解グレード/組合せ、密度、結晶サイズ、粒構造、粒度分布。
- カーボン: 純度、粒度分布(フレークグラファイト)、粒構造(フレークグラファイト)、カーボンブラック量、フレークグラファイト量。
- 結合剤: レジン量・タイプ、ガラス質カーボン、ピッチ(グラファイトカーボン)量・タイプ、再浸透処理。
- 金属添加: 抗酸化剤(Al、Si、Al-Mg等)。複数組合せ可。重要: 量、粒度、タイプ。
- レンガ物理特性: 密度、気孔率、高温/常温強度。
- 補強: 繊維補強。繊維種類・量重要。
レンガ成形プレス種類・サイズ(摩擦式/油圧式)もレンガ特性影響。
マグネシアMgO含有量最低99%。粒内生成鉱物も重要。全SiO₂極力低く(<0.3%)。高ホウ素(B)含有極めてクリティカル→粒高温強度破壊。
粒密度通常3.2〜3.5 g/cc超。低粒密度=高気孔率→スラグ浸透感受性高。
大結晶サイズ一般>140μm。融解MgO粒>1000μm可。大粒結晶は間隙気孔率低減→スラグ粒界浸透機会減少、高温時粒内CによるMgO還元感受性低減(還元プロセス: レンガ内Cと粒MgO破壊、Mg金属蒸気+COガス生成)。
レンガはカーボン結合(バインダー焦化残留微細C)で保持。グラファイトは製鋼スラグ非濡れ性→スラグ浸透・マグネシア粒溶解防止。高熱伝導→レンガ表面熱逃がし→攻撃的反応速度論低減。化学的全グラファイト純粋Cだが全て多少アッシュ(粘土鉱物)含有。不純グラファイト→シリカ・アルミナ不純物混入→負影響のみ。フレークグラファイト通常使用(非晶質グラファイトより耐酸化性高、熱伝導率高)。一般グラファイト量5〜25%。他条件同等ならグラファイト含有量高いほどスラグ耐性・熱伝導率高。
Mg-Cレンガ添加金属粉末: 酸素スカベンジャーとして作用、グラファイトとC結合酸化遅延。複合金属-炭化物-酸化物結合形成で高温強度著明改善。
コンバータ各ゾーン耐火物は異条件曝露→摩耗率異なる。したがって各ゾーンに異品質耐火物配置し摩耗率均一化。このライニングを「バランスドライニング」または「ゾーナルライニング」と呼ぶ。ゾーナルライニングパターンでは、低摩耗セグメントへ低品質/薄肉耐火物割当、高摩耗セグメントへ高耐摩耗・高コスト耐火物割当→深刻摩耗エリア長寿命化。
操業プラクティス
スラグ生成制御、酸素流量・ランスプラクティス適正管理、底吹き攪拌使用、リブロー制限使用がライニング寿命影響主要操業特徴。プロセス化学、吹錬ダイナミクス、コンバータライニング摩耗相互作用理解で、効率的製鋼と長寿命ライニング両立可能。
コンバータ耐火物摩耗率最大影響因子: 吹錬終了時高浴温度 と スラグ高FeO含有。吹錬終了後タッピング待ち長時間→耐火物ライニング大悪影響。他悪影響因子:
- 溶銑高Si含有
- 溶銑高Mn含有
- 高頻度リブロー
- 石灰反応性不良・低品質
- 吹錬初期石灰添加不足
- 吹錬各期間スラグMgO非飽和(ドロマイト/マグネサイト添加不足)
- 低スラグ塩基度
他重要因子:
- 溶銑Ti含有、スラグTiO₂含有
- コンバータ浴液状物質保持時間
- 鉄鉱石大量添加
- コンバータ口清掃頻度
ライニング摩耗率正影響主要因子:
- 高頻度スラグスプラッシング
- 高頻度スラグコーティング
- 適正消石灰ドロマイト/消石灰マグネサイト添加
- 頻繁底部ケア(レンガパッチング)
- 頻繁修復(ガンニング等)
石灰飽和スラグは製鋼上のみならずライニング過剰摩耗防止にも重要。吹き前・吹き中石灰添加→吹錬終了時微石灰過飽和スラグ確保。
溶銑Si%別スラグ生成パス: 初期高FeOスラグから、Si酸化進展と石灰溶解でSiO₂・CaO上昇。初期溶銑Si高いほど吹錬初期SiO₂高。吹錬終了時微石灰過飽和スラグ必要(過剰耐火物摩耗回避)。目標達成には溶銑Siと目標スラグFeOに適合した石灰添加レート必要。
MgO-CライニングのためスラグはCaOとMgO両飽和必須(ライニング摩耗最小化)。スラグ中MgO溶解度は塩基度、温度、FeO依存。塩基度・FeO低・温度高→MgO溶解度高。SiO₂増加でMgO溶解度上昇。低塩基度(=低FeO)スラグでMgO溶解度最高→吹錬初期塩基度低い時期マグネサイトライニング最激攻撃受ける。塩基度・FeO上昇でMgO溶解度低下。
飽和線以上では全MgO液相保持不能→MgO飽和スラグで塩基度更上昇→MgO析出・スラグ粘度上昇→コンバータ底部・壁面ビルドアップ形成→ライニング寿命延長。
ライニング寿命は吹錬全期間スラグ分析影響。FeO-SiO₂境界系にフェイアライト(2FeO·SiO₂、融点1205℃)存在。溶銑Si高いほどフェイアライト含有スラグ領域通過時間長。この領域+低塩基度時高MgO溶解度がライニング寿命極めて不利。したがって添加石灰速やか溶解→スラグ塩基度早期上昇必須。
軟焼石灰使用と吹錬初期十分ランス高さ(Fe酸化促進→石灰溶解促進)有利。また初期3〜4分以内石灰添加完了で早期溶解促進。
石灰純粋CaOでなくSiO₂、Al₂O₃等不純物含有→添加計算補正必要。冶金効率は粒度・反応性(焼成度)影響。標準粒度8〜40mm(10〜50mm推奨も)。6mm以下粒子は廃ガスと共に排出(最大30%)。発生時スラグ非飽和→追加ライニング摩耗。
広粒度分布石灰→貯蔵バンカー装入時分離(粗粒子コーン外側、微粒子内側残留)。バンカーから装入時石灰品質一般変動→鋼化学・温度制御・ライニング寿命悪影響。
リブロー(温度/分析最終調整)頻発するが、Fe酸化増大→耐火物摩耗増大代償。例: 1分未満リブローで温度20℃上昇だがスラグFeO 5%増。理論上リブロー時石灰添加で飽和線維持必要(FeO増加結果)だが、多くの場合実施せず。特に温度上昇目的リブローでは、Fe酸化発熱が石灰溶解吸熱で大幅相殺。冶金上許容される非飽和高FeO高温スラグでも、ライニング寿命には極めて有害。吹き終了〜タッピング間溶鋼保持長いほど損傷大。
吹錬中十分浴攪拌確保も、吹き終了後結果変動低減・一貫性確保重要因子。主脱炭期はCO生成で良好浴攪拌。C含有量0.30%以下低下→COガス生成減→浴攪拌大幅低下。この期間浴攪拌任務はランス降下で遂行。ランス誘起攪拌効果はCO生成時より小さいが、吹き終了まで浴攪拌維持確保。これが不活性ガス底吹き導入理由一つ。コンバータ底部プラグから吹込ガス量(典型0.01〜0.05 Nm³/t/min)はトップブロー酸素比微小だが、攪拌効果多重利益: スラグ・浴平衡促進、ターンダウンスラグFeO低減・制御容易化→コンバータライニング寿命有利。
冷却用鉄鉱石塊添加もFeO増大→ライニング寿命影響。過剰添加回避(追加酸素→制御不能吹錬誘発)。鉱石添加は主脱炭期完了推奨(未完了だと溶解鉱石還元用C不足)。常に同側シュート装入→トラニオン付近局所高FeOスラグ形成→局所ライニング摩耗。装入側変化必須。
ライニング摩耗監視とライニングメンテナンス
ライニング摩耗監視: レーザー技術ライニング厚み測定。レーザービーム利用厚み測定専用機器使用。日次測定推奨(操業中コンバータライニングプロファイル把握)。厚み一定レベル低下→ライニングメンテナンス技術実施開始。
コンバータライニング寿命延長メンテナンス手法:
- スラグコーティング: コンバータ揺動で作業ライニングスラグ形成技術。操業中相当注意必要。成功アクション: (i) 適正スラグ選定、(ii) 適正量添加後スラグ調整、(iii) 正確コンバータ揺動、(iv) 必要時スラグ処分、(v) 最適タイミング実施。計画的・正確実行必須。成功鍵: 確立ルール遵守。所要1〜2分。
- スラグスプラッシング: 比較的新技術、ライニング寿命大幅延長貢献。製鋼残留スラグ調整・冷却→耐火度向上→耐火物表面コーティング→次吹き作業ライニング化。高粘度液状スラグを高圧N₂でコンバータ上部(コーン)へ吹き付け、作業ライニング付着。タッピング後次ヒート前数分で実施。浸食対抗・フリーズライニング形成目的。スプラッシングスラグが後続ヒート作業ライニング機能。ライニング寿命延長強力ツール。酸素ランスでN₂吹き付け実施。2手法: (i) 溶鋼なし・全スラグコンバータ内、(ii) 溶鋼浴・スラグ両方コンバータ内。後者主にトラニオン・上部コーティング用。吹き付け手法異なる。所要2〜3分、コンバータ垂直状態。N₂流量ランス高さベース制御、通常自動化。
- ガンニング: ライニング延長寿命貢献。MgO系ガンニング耐火材(通常モノリシック)を深刻摩耗エリア(トラニオン、スクラップ衝撃域、スラグライン)へ施工。タッピング後選択エリアのみ施工。シュータータイプガン使用(プロセス敵対環境対応)。ガンニング材通常水系。材料研究継続・品質改善進行中。コスト発生→製鋼時耐火物比ウエイトコストとバランス考慮。
- レンガパッチング: 浸食底部建て直し用。鋼タッピング・スラグタッピング後、一部スラグコンバータ残留。粗/破砕使用済コンバータ耐火レンガを液状スラグ投入。スラグ凝固完了まで30〜60分追加時間必要。使用済耐火物粗粒必須(液状スラグ補強用)。
製造プロセス