



転炉製鋼における酸素吹き: 純度と効率の向上
転炉製鋼における酸素吹き
転炉製鋼では、溶銑中不純物(C、Si、Mn、P等)除去のため酸素(O₂)を溶銑へ吹き付けます。水冷ランスで超高速酸素ジェットを溶湯へ噴射し鋼製造。1950年代トップブローコンバータプロセス商業化・最大50トン限定期は単一穴ランスタイプ使用。経時と共にコンバータ大型化→ランスチップ穴数増加(浴表面大面積へO₂均一分布必要)。
高品質鋼(低不純物)要求増大に伴い、転炉製鋼用O₂超高純度必須。製鋼用O₂最低99.5%純度、理想的99.7〜99.8%。残部: N₂ 0.005〜0.01%、残りAr。
トップブローコンバータでは、水冷ランス先端収束拡散ノズルから超音速O₂ジェット噴出。強力ガスジェットがスラグ貫通し溶湯表面衝突精錬。現在多くコンバータはランスタイプ3〜6ノズル、8ノズルも使用。マルチホールランスタイプ各ノズル軸はランス軸傾斜・等間隔配置。ランスタイプ銅製、ランス鋼管溶接。
コンバータサイズ別O₂流量・流速・ランス管径(表1)
| 表1 コンバータランス設計流量 | |||
|---|---|---|---|
| コンバータヒートサイズ (トン) | 酸素流量 (Nm³/hr) | 内管径×厚み (mm) | 酸素流速 (m/sec) |
| 250-300 | 58000-66000 | 245×8 | 43.5-49.5 |
| 210 | 48000-54000 | 219×8 | 45.8-51.5 |
| 180 | 39000-44000 | 194×6 | 46.3-52.2 |
| 150 | 30000-33000 | 168×6 | 48.4-53.3 |
| 120 | 26000-28000 | 159×6 | 47.3-50.9 |
| 80 | 18000-20000 | 133×5 | 46.8-51.9 |
| 60 | 14000-16000 | 121×5 | 44.7-51.0 |
| 50 | 11000-13000 | 114×5 | 40.0-47.3 |
吹錬プロセス概要
転炉製鋼では超音速O₂を溶銑へ吹き付けC、Si、Mn、P等除去。吹錬中ランス高さ低下させO₂浴内利用促進しC除去。吹錬時間約15〜20分。タップツータップタイム50〜60分(O₂流量、溶銑組成、ランスプロファイル、鋼化学成分依存)。興味深い点: O₂吹錬時間とタップツータップタイムはコンバータ容量に有意依存しない。
O₂は水冷ランス(約8〜10m長)収束拡散ノズル経由、高圧(約11〜14 kgf/cm²)、超音速(マッハ数>1)で吹込。超音速ジェット→液浴へO₂高巻き込み。吹錬中スラグ/金属液滴/ガス気泡三相分散系形成。ランス最重要部: ノズルチップ。非合流自由O₂ジェット生成設計。ノズル機能:
- 酸素供給・分配
- ガスジェット生成
- 浴攪拌誘導
- 金属液滴生成
前ヒートタッピング・スラグ排出後ライニング検査。スクラップ・溶銑装入。コンバータ垂直位置傾斜、ランス降下しO₂吹き開始。開始ランス高さ選定: 浴面力集中で微小鉄粒子飛散(スパーク)生じず、かつ最大浴表面積O₂ジェットカバー条件満たすこと。
初期: ランス高位置保ちソフトブロー(スラグ形成促進、微小粒子飛散防止=溶銑スラグ未被覆)。石灰通常吹き初めと吹錬中添加。O₂約15〜20分吹錬、ランス高さ漸次低下→スラグ発泡制御下、酸化反応連続実施。
自由ガスジェット形態O₂供給は、トップブロー・各種底吹き併用コンバータ双方で重要特徴。この形態では総O₂吹錬時間はコンバータ容量、O₂吹錬レート、底攪拌にほぼ独立。無次元運動量流量 vs 吹錬時間比/総吹錬時間(30〜400トン各容量)評価で反映。
無次元運動量流量は、定常体積流量O₂各ランス高さ生成自由ジェット作用記述。ランス高さ低下で無次元運動量流量数増大。高さ低下→ハードブロー、高さ上昇→ソフトブロー。ランスプロファイル: 初期ソフトブロー、吹錬進行に従い漸次ハードブロー生成設計。
全コンバータ製鋼ランスプロファイル根本要件: 初期FeOリッチスラグ形成、その後C・P除去へO₂浴内可用性漸次増大(スラグ過酸化回避)。第1要件: ソフトブロー(浅いジェット貫通)、第2要件: ブロー硬化(深いジェット貫通)漸次実施。したがってソフト/ハードブローはコンバータ容量・製鋼プラクティス(純トップブロー/併用吹き)問わず精錬必須要件→総O₂吹錬時間ほぼ同一。
酸素可用性
精錬プロセス中O₂エネルギー的に可用。一定O₂流量ノズル通過でエネルギー的可用性獲得。
転炉製鋼ではラバルノズル経由O₂吹込。ラバルノズル=収束拡散ノズル。流路断面積流れ方向減少→最小断面(スロート)→再増大特徴。最小断面積=ノズルスロート。ラバルノズルガス超音速(マッハ>1)加速可能。実際出口ガス速度マッハ約2.0〜2.4相当。
自由ガスジェット振る舞い
単一ラバルノズル出口気体周囲(空気)放出時振る舞い: 周囲拡散→「自由ガスジェット」(拡散非拘束)。自由ジェット特性: ポテンシャルコア長(PCL)、超音速コア長(SCL)。ポテンシャルコア内周囲巻き込みなし→ガス軸方向・半径方向速度出口値維持。ポテンシャルコア超→両方向速度周囲巻き込みで低下開始。ガス速度音速(M=1)到達点存在。超音速コア長内:軸・半径方向超音速維持。超音速コア長超→亜音速。したがって半径方向拡散・軸方向速度減衰(ポテンシャルコア超)が自由ガスジェット主特性。
拡散によりジェット質量増大→平面P=0ガス濃度周囲巻き込みで低下。O₂ノズル流通時、平面P=0、P1、P2でO₂濃度低下。ジェット質量(主流体+周囲)P2>P1。ジェット軸方向速度=ノズル出口から軸方向距離関数。
自由ジェット重要特性: 運動量流量保有、液体衝突時力変換・液体貫通。ジェット内運動量流量保存。重要特性: 上流変数(圧力、ノズル数・径)のみ依存、下流条件非依存。
マルチノズルチップ生成ジェット下流振る舞い: ノズル数・ランス軸傾斜角依存。コンバータ製鋼ノズル数: 容量依存だが一般3〜6。3穴ランス傾斜角通常10〜12°、5〜6穴一般15〜16°。
マルチ自由ガスジェット下流合流/非合流: 傾斜角・ノズル数・上流圧力・流量依存。合流ジェット≒単一ジェット。3穴ランス傾斜10〜12°→一定距離下流まで非合流。非合流ジェット液体衝突→ジェット数分貫通生成。
軸方向速度減衰・半径拡散: 周囲密度/O₂ジェット密度比依存。O₂ジェット密度>周囲密度→周囲中拡散遅延。拡散速度比率依存。→任意下流距離ジェット速度減衰遅延。冷却ジェット高温溶銑周囲放出→ポテンシャルコア長PCL、超音速コア長SCL、密度比=1場合より長。密度比<1(O₂ジェット軽い)→O₂ジェット高速拡散→PCL、SCL短縮。冷却酸素ジェットスラグ中放出ケース。
自由酸素ジェット作用
自由O₂ジェット速度重要。軸方向速度下流距離増大で周囲巻き込み低下。コンバータ吹き初め周囲=高温雰囲気。吹錬継続で周囲CO→スラグ変化。大半期間ジェットスラグ没入。コンバータ周囲動的。ジェット速度=上流圧力、下流軸距離、周囲依存。周囲変化時ジェット速度計算困難だが、ジェット内運動量流量下流距離非依存→計算可能。
ジェット運動量流量保有→浴衝突時力変換。自由ジェット作用=無次元流量数記述。無次元流量数=ランス高さ低下で増大。動的ランス高さ変動記述用。無次元運動量流量数=重力対抗O₂ジェット浴作用意義。
ジェット貫通性
無次元流量数=ランス高さジェット貫通性影響記述。高ランス高さ浅貫通=「ソフトジェット」、低ランス高さ深貫通=「ハードジェット」。
一定体積流量O₂一定圧力供給→ノズル放出時「ソフト」衝突可能、漸次「ハード」化可能。したがってコンバータ製鋼「自由ジェット」形態O₂供給、物理化学反応観点極めて効果的。
反応性ソフト衝突O₂ジェット液体金属浴衝突誘発効果: (i) Fe酸化、(ii) 浅貫通、(iii) スラグ/金属反応、(iv) スラグ形成促進→P除去促進。過長ソフトO₂ジェット→過酸化スロッピング。
反応性ハード衝突O₂ジェット液体金属浴衝突誘発効果: (i) 浴深部O₂可用、(ii) C酸化促進・P除去阻害、(iii) 浴深部CO発生・浴攪拌しながら逃散、(iv) 液滴生成→スラグ中乳化。
O₂ジェットタイプと効果を図1示す。
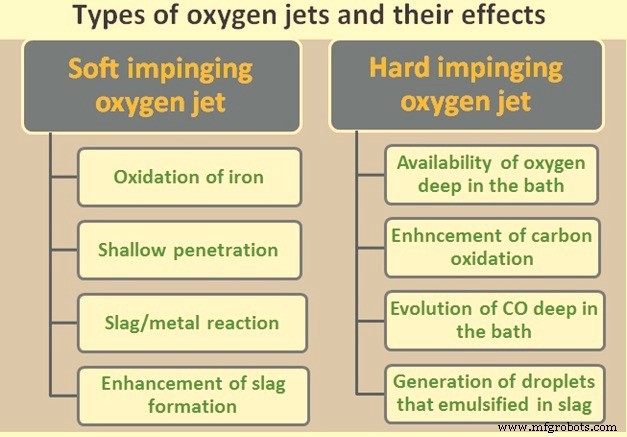
図1 酸素ジェットタイプとその効果
コンバータ内反応
O₂製鋼: C飽和溶銑へ純O₂超音速吹き付け。反応・混合激烈。O₂溶解Si、溶解Mn、Fe自体酸化→液状FeO含有スラグ生成。O₂溶解C反応→COガス放出→鉄脱炭。これら元素(C、Si等)酸化パス: O₂鉄溶液吹込→液浴中濃度特定不純物元素許容平衡レベル超過→溶解O₂・溶解不純物元素結合→COガス(C場合)または液状シリカ(SiO₂、Si場合)生成。両生成物溶解度液体鉄中極限的低→激烈攪拌作用で各相速やか核生成・凝集・分離・浮上除去。
激烈O₂吹錬中、液体鉄一部酸化→FeO→液体金属浴激烈混合→エマルション形成→溶融鉄溶解不純物と直接反応:
- 2Fe(溶融) + O₂(ガス) = 2FeO(液状スラグ)
- FeO(液状スラグ) + C(液体鉄溶液溶解) = CO(ガス) + Fe(溶融)
- 2FeO(液状スラグ) + Si(液体鉄溶液溶解) = SiO₂(液状) + Fe(溶融)
これら酸化反応高発熱。Si酸化放熱+他不純物酸化熱+Fe自体酸化エンタルピー→冷スクラップ溶解(コンバータヒートサイズ増大)、溶鋼温度上昇(下流工程用)。CO₂製鋼コンバータ浴内生成なし(微量除く)。CO₂生成時残存溶解C反応→即CO変換。溶解C残存なし場合Fe酸化でCO₂→CO還元。ギブス自由エネルギー計算でFe/C酸化平衡生成物CO強力、CO₂微量。Cは上式でFeO還元剤→Fe酸化阻害/遅延因子。
製鋼プロセス中、鉄一部酸化→液状スラグ相共存FeO液体増加。不純物酸化エンドポイント超えO₂吹込→Fe酸化過剰。Feスラグへ収率損失測定可能、液体酸化鉄(FeO)スラグ高濃度予測可能。C→CO酸化完了後、追加O₂Fe結合→FeOスラグ生成。
製造プロセス