



高炉安全停止の包括的ガイド:ファンニングからブローアウトまで
高炉停止方法
高炉は吹き込み後、溶銑生産を開始すると、リライニングのために停止されるまで長年にわたり連続運転されます。この連続運転期間をキャンペーン寿命と呼びます。現代の高炉では15〜20年のキャンペーン寿命が期待されています。炉がキャンペーン末期に達すると、通常ブローアウトまたはブローアダウンが行われます。吹き込みからブローアウト/ブローアダウンの間、高炉は様々な理由で短期間停止されることがあります。高炉の様々な停止タイプを以下に説明します(図1)。
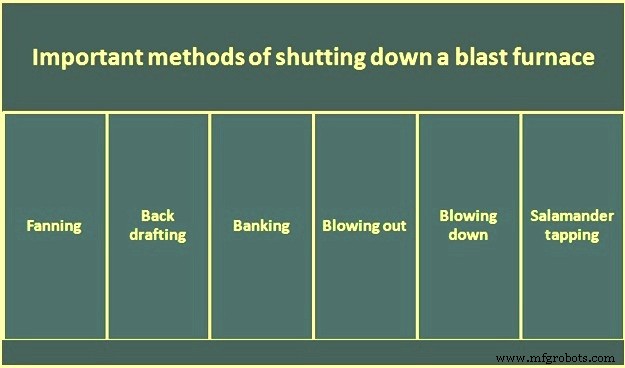
ファンニング(送風量低減操業)
高炉運転中、下流または上流設備の問題により、一定期間フル生産能力が不要になる状況がよく発生します。この問題は、高炉を停止するか、熱風量を減らして高炉操業を抑制することで解決できます。熱風量は通常、吹き込み口での熱風圧力が非常に低くなるまで減らされます。しかし、高炉ガスが高炉からブロワーシステムに逆流する危険がないよう、熱風システムに正圧を維持することが必須です。熱風量を通常の20〜25%未満に減らす技術をファンニングと呼びます。
ファンニングには、高炉ガスシステムを加圧状態に保ち、少量の高炉ガスを燃料として供給し、比較的短時間でほぼフル操業を再開できるという利点があります。この技術は緊急時や短期間にのみ使用されます。毎日24時間中8時間、または週末など長期間使用すると、爐底蓄積が生じ、壁スカブ形成を頻繁に助長することがあります。
バックドラフト(逆引き)
キャンペーン寿命中、吹き込み口交換、吹き込み口クーラー交換、周辺設備メンテナンスなどの様々なメンテナンス機能を実行するために、高炉を短期間オフブラストにする機会があります。このような場合、高炉はバックドラフトされます。この操作では、熱風を停止するとすぐに、バッスルパイプを負圧下に置きます。これは通常、チムニーバルブと、すでに目標温度まで加熱されガスバルブが閉じられているストーブへの熱風バルブを開くことで行います。高炉ガスが熱風ストーブに引き戻される際、覗き窓とストーブバーナーから空気が導入され、操作者はガスがストーブ内で燃焼することを確認します。操作中、炉頂のブリーダーも開かれ、一部の高炉ガスを頂部から引き出します。
一部の高炉では、専用のバックドラフトスタックが設置されており、高炉ガスを熱風ストーブに逆流させる必要がありません。このスタックはバッスルパイプまたは熱風メインに接続されています。一部ではバッスルパイプレベルで水冷ゲートバルブで閉鎖し、他ではスタック頂部のキャップバルブ(非水冷)で閉鎖します。バルブを開くと、高炉ガスが大気中に放出され、そこで問題なく燃焼します。
バンキング(火持ち操業)
現代の高炉運転では、バンキングはめったに実施されません。しかし、短期間の停止でない限り、バンキングは高炉停止の標準技術と見なされています。現代では高炉は通常ブローアダウンされ、装入を止めて装入材レベルが吹き込み口レベルまで下がるまで運転されます。延長停止や炉操業の中断計画(故障、計画修繕、市場状況による生産一時停止など)が、管理側に高炉ブローアダウンを決定させることがあります。
高炉でのバンキングプロセスは、短期間の停止に有用なため採用されます。「バンキング」という用語は、火を埋めて空気を遮断し、燃焼速度を落として燃料を将来のために保存する「火持ち」操作に類似していることに由来します。起源は古く定かではありませんが、一般的に火を灰や新しい燃料で覆い、空気を制限して燃焼率を下げ、将来のために燃料を保存することを意味します。
予期せぬ事態で高炉停止が必要な場合、バンキングは緊急措置としても採用されます。高炉バンキングでは、送風を停止し、ブローパイプを下ろし、吹き込み口開口部を粘土で塞いで空気の流入を防ぎます。これにより爐底熱が保存され、高炉を最小限の労力で操業再開できます。ダウンタイムが4〜5日を超えると、操業再開に多少の困難が予想されますが、7日間のバンキング後でも問題なく再開できた例もあります。
通常、高炉バンキング操作は計画的イベントとして実施されます。予想されるバンキング期間に応じて準備が行われます。数日間のみバンキングする場合、フラックスなしでコークスブランケットを1〜2回追加装入し、コークスがボッシュゾーンまで下降したらオフブラストにします。もう少し長い期間の場合、コークスブランケットに続いて鉱石と石灰石装入を5〜10%減らし、10〜15回装入後に通常装入重量に戻します。この技術は非常に短い停止で今でも使用されます。
期間未定の停止のためのバンキング装入は、ブローイン装入と非常に似ています。バンキング装入開始前に、各種鉄含有材料を装入から除外し、石灰石装入量を大幅に削減します。バンキング装入前に追加コークスも装入します。目的は、高温の酸性スラグを生成し、ボッシュ壁の石灰蓄積を除去し、ブローイン時の過度な高石灰スラグを防止することです。高石灰スラグは融点が高く、ブローイン初期に操業問題を引き起こす可能性があります。初期暖機期間中、ボッシュ温度が非常に高くなることが多く、シリカ還元が増加してスラグに石灰割合が高くなります。このため、高炉バンキング時に高温酸性スラグを持つよう努めます。なぜなら、操業再開時に同様の状態が予想されるからです。
初期準備装入後、厚いコークスブランケットを装入し、その後の装入は典型的なブローイン装入と同様になります。装入はコークスブランケットが炉上部ボッシュ領域に達するまで続けられます。この時点で高炉の最終鋳造を行います。出銑口からドライブローが観察されるまで爐底を排水し、将来のスタートアップのために清潔な爐底を確保し、ブローイン初期の冷スラグ溶解必要性を可能な限り排除します。最終鋳造前には、高炉ダストキャッチャーを空にします。蓄積ダストは長期間放置されると岩のような塊に固結し、再操業開始時に困難な問題を呈する可能性があります。
鋳造終了直前、高炉をオフにする前に、重い鉱石ブランケットを高炉に投入し、上部装入材表面を覆うことで、高炉の自然通風傾向を低減させます。
鋳造終了時に、出銑口を塞ぎ、熱風を高炉から切り離し、ブリーダーを開き、ダストキャッチャーに蒸気を導入し、高炉を共通ガスシステムから隔離し、ストーブバルブを操作してガスをバッスルパイプ、熱風メインを通ってストーブチムニーから逆流させます。高炉操作者はブローパイプを速やかに下ろし、吹き込み口を粘土で塞ぎます。多くの場所では、迷い水漏れで水が高炉内に蓄積するリスクを避け、クーラーの漏れ可能性を観察する機会を得るため、吹き込み口を取り外すことを好みます。粘土を吹き込み口開口部にしっかり詰め、砂で裏打ちして空気浸入の可能性を完全に排除します。場合によっては、さらに開口部を煉瓦で塞ぎ、空気浸入に対する更なる保険とします。
最終鋳造後にブローパイプが下ろされるとすぐに、ブロワーを停止し、ストーブバーナーバルブ、チムニーと熱風バルブを閉じて熱を可能な限り長く保存します。予防策として、ブローオフバルブをわずかに開き、検出されていない水漏れや予期せぬ原因による熱風ストーブ内の圧力上昇を防ぎます。
1〜2日以内に、高炉頂部のマンホールを開け、ダストキャッチャーの蒸気を止めます。ストックラインの日次検査が重要です。緩やかなストック移動は空気が浸透しコークスが消費されている兆候です。わずかな移動は予想されますが、継続的な低下は望ましくなく、操作者にボッシュへのシーリング材噴霧を強いる可能性があります。水、粘土、水ガラスの薄い混合物が使用されることがあり、安価で効果的です。
長期間バンキングする場合、1〜6ヶ月後に冷却部材の水流を減らし、最終的に2〜3ヶ月後には爐底ストーブ以外は完全に停止します。
6週間以上のバンキング後、吹き込み口を開けると吹き込み口領域の火の兆候がすべて消えていることがよくあります。この場合、コークスブランケットの全利益が操業開始時の熱供給に利用できるため、高炉操作者は喜びます。
ブローアウト(吹き出し)
ブローアウトは「レーキングアウト(掻き出し)」とも呼ばれます。高炉からの生産が不要になったときに通常ブローアウトされます。ブローアウトされた炉は、バンキング炉よりも速く、少ない労力で再起動できます。条件が新炉起動に近づくためです。しかし、ブローアウト、レーキングアウト、再起動準備のための清掃にかかるコストは、高炉バンキングのコストを超える可能性が高いです。
炉がキャンペーン末期に達したとき(ライニングが摩耗したとき)、通常ブローアウトされます。しかし、現在の実践では高炉をブローアダウンするのが一般的です。
ブローアウトでは、高炉の最後の鋳造の約12〜16時間前に操業を中止し、炉頂部に散水装置と熱電対をアップテイクに設置できるようにします。装入配合は通常、非常に酸性のスラグを生成するよう変更されます。これにより、ボッシュと爐底壁から可能な限り石灰を除去します。目的は、後期ブローアウト段階で石灰が冷却水と接触した際に水酸化カルシウムが生成されるのを防ぐことです。ライニングに埋め込まれた石灰から水酸化カルシウムが生成されると、鋼製爐底シェルを亀裂させたり、炉を柱から持ち上げたりする十分な力を発生させる可能性があります。
ブローアウト設備設置後、送風を再開し装入を継続します。ブローアウト活動は、高炉に厚いコークスブランケットを装入することから始まります。量はボッシュ体積にほぼ相当します。コークスブランケット装入後、25〜50mmの洗浄・篩分け済み石英岩塊を装入します。ブローアウト初期は高炉を満タンに保ち、その後ストックラインを約6〜9m下方に漂降させます(すべての鉄含有装入材が還元された時点)。ブローアウト中、散水装置からの水を適切に使用して炉頂温度を制御します。しかし、追加の石英岩塊装入は炉頂温度を低く保つのに非常に効果的です。高炉内装入材料柱の高さが減少するにつれて、熱風量の減少が必要です。厚いコークスブランケットを高炉に装入してからブローアウト完了までには、わずか6〜8時間しかかかりません。
コークスブローアウト法は上記と同様ですが、石英岩塊の代わりにコークスを使用します。場合によっては20〜25mmのコークス篩下品を使用します。
最終鋳造後、上述のようにストックに散水します。冷却が十分進んだとき、数ヶ所のクーラー開口部からオープントップ貨車までスルイスウェイを構築し、高圧水ジェットで炉内容物を洗い出します。
ブローアダウン(吹き下ろし)
1970年代頃、高炉のバンキングとブローアウト手順が高コストであることが認識されました。また、バンキングは水問題やその他予期せぬ理由で困難なスタートアップを招くことがよくありました。また、高炉操作者はプロセスを十分に技術的に理解するようになり、炉をブローアダウンできるようになりました。高炉ブローアダウンとは、装入を止めて高炉内装入材レベルを吹き込み口レベル付近まで下げることを意味します。バンキングやブローアウトよりもブローアダウン技術が好まれる理由はいくつかあります。ブローアダウンすれば、漏れクーラーやストーブを徹底的に検査でき、炉が空なので空気浸入防止に労力を要しません。リライニングする場合、装入材を含む炉より空炉を解体する方が速く、安価です。ブローアダウン技術は高炉によって異なりますが、基本的に以下の手順に従います。
アトマイズ散水装置を、ブローアダウン前の停止時に炉頂部に設置します。ストックラインレベル3〜5m付近の近辺です。通常4〜6ノズルが炉周囲に等間隔で設置されます。散水装置の目的は高炉炉頂温度を制御することです。必要水流量は通常、8気圧で毎時約150m³です。安全のため緊急バックアップ水供給がよく用意されます。高炉頂部タイプと状態によっては、ブローアダウン中のグリース火災対策として緊急散水装置が設置されることもあります。
蒸気噴霧装置も1〜3レベルに設置され、冷却と炉圧維持を提供します。1レベルのみの場合、一般的にストーブ下部、ストックラインレベル約12〜15m付近に配置されます。追加レベルを使用する場合、頂部散水装置と底部蒸気噴霧装置の間にほぼ等間隔で配置されます。蒸気インジェクターは装入材がそれらを下回った時点で作動します。一部では、蒸気圧力損失時のバックアップとして窒素を蒸気噴霧装置に供給する設備もあります。
ブローアダウン終了時の高炉パージ用に窒素注入設備が設けられます。通常、窒素はバッスルパイプから導入されます。窒素が蒸気注入システムのバックアップとしても使用される場合、そのシステムでブローアダウン完了時に高炉をパージすることもできます。必要な窒素流量と圧力レベルは、約150m³/分、3.5kg/cm²です。
プロセス排ガス分析の準備が必要です。通常、炉頂ガス分析計の再校正だけで済みます。水素と酸素分析が必要です。水素レベルは低く保つ(15%未満)必要があり、酸素はゼロでなければなりません。ストックライン測定と、炉深部まで延長可能なプローブも必要です。
装入材下降に伴い、熱風量と温度を減らして炉頂温度を制御します。また、炉頂ガスの水素と酸素含有量も制御します。典型的な最大炉頂温度は300〜450℃の範囲に保たれます。
サラマンダータッピング
ブローアダウン後、特に高炉を完全リライニング(爐底ライニング交換を含む)する場合、サラマンダーは通常タッピングされます。この操作により、キャンペーン中に爐底ブロック侵食により爐底に蓄積した液体金属(固化すると重い鉄塊になる)を固化させずに除去できるため、リライニング時間を数日、場合によっては数週間短縮できます。固化したサラマンダーの除去には爆発物使用に伴う追加リスクもあるため、可能な限り多くの液体鉄をタッピングすることが望ましいです。
高炉サラマンダータッピングは、高炉爐底から最後の液体鉄を排出する最終タッピングです。稀な作業であるため、多くの準備を必要とする特殊な作業と見なされます。サラマンダータッピングは、かなりの程度「技術(アート)」と見なされます。爐底下部熱電対に基づく熱伝達計算で鉄プールの浸透深度を推定できます。しかし、これはせいぜい推定値です。したがって、ドリル孔位置はある程度恣意的であり、通常少量のサラマンダーがタッピング後も高炉内に残ります。
以前は、高炉爐底内部と摩耗線位置に関する情報不足により、最適なサラマンダー出銑口位置を見つけるのが困難でした。熱電対データが不十分な場合、サラマンダー出銑口のドリル/ランス最適位置を決定するのは困難でした。専門的経験でドリル位置と角度を決定し、サラマンダーをヒットさせてタッピング開始していました。サラマンダーをヒットさせるまで、複数の孔をドリル/ランスする必要が何度もありました。
現代の高炉爐底は密な熱電対グリッドを装備することが増えており、摩耗線位置、ひいてはサラマンダー位置の熱計算が可能になりました。熱電対グリッドを密にすることで計算精度が向上し、サラマンダーがどこにヒットするか推測するのではなく、ドリルが摩耗線のどこをヒットするか、したがってどこから溶銑が期待できるかを「知る」ことが可能になりました。より正確な位置特定の追加利点は、サラマンダー出銑口周りの設備エンジニアリングを改善できることです。
サラマンダータッピングは、高炉爐底で液体鉄が期待できる最も低いレベルで実施するのが望ましいです。通常、サラマンダー出銑口は鋳造場床直下のどこか近くに位置し、配管、ケーブルなどでいっぱいのアクセス困難な領域にあります。アクセス困難なこの領域は、脱出経路も不十分または不完全で、サラマンダー出銑口をドリル/ランスする操作者にとって危険な領域です。サラマンダータッピングでの重要課題には、(i)サラマンダー出銑口位置、(ii)環境面(通常大きな茶色の雲が発生)、(iii)液体サラマンダー鉄の最大限タッピング、が含まれます。
サラマンダータップは、常に爐底から可能な限り多くの液体鉄を排出し、製鋼ショップの溶銑チャージとして使用するよう計画されます。
過去には、サラマンダーはブローアダウン後、高炉が完全にオフブラストになってからタッピングされていました。その結果、サラマンダーは自らの鉄静圧のみを駆動力として高炉から流出していました。
サラマンダータッピングの初期準備には、(i)爐底ストーブ下の炉底所定距離までドリル、(ii)鉄用ラナーまたはトラフ設置、が含まれます。準備完了後、長い酸素ランスをドリル孔に挿入し、残りの煉瓦を燃焼貫通して鉄プールに到達します。通常流れは遅く、最大400〜600トンの蓄積を空にするのに数時間かかります。
サラマンダー出銑口を液体まで完全にドリルせず、最後の部分をランスすると、未定義の出銑口径となり、緩やかな鋳造になることがあります。これらの緩やかな鋳造は、ブローアダウン終了とサラマンダータップ開始までの待機時間中、爐底冷却システムの効果によるサラマンダー溶銑温度低下によっても遅延する可能性があります。
サラマンダー溶銑は通常、ダムプレートでシェルされたラナーを通じて溶銑レードル(通常トーピド)に導かれます。これにより、上流のレードル位置に戻れないため、最大3台の溶銑レードルを制御充填できます。
チルティングラナーも使用可能で、無制限の溶銑レードル交換が可能ですが、追加高さが必要でサラマンダードリル角度を低下させる欠点があります。チルティングラナー使用には、チルティングラナー中央でクロスフローを得るための曲がった長いラナーが必要で、チルティングラナーを作動させる必要があります。
サラマンダータッピング改善の重要な側面は、安全リスクを排除することです。ほとんどの場合、サラマンダー出銑口は鋳造場床直下のアクセス困難で狭い領域にあり、脱出経路が困難という固有の危険性を持っています。
炉が液体鉄から完全に排水されたか確認するため、一部ではメインサラマンダー出銑口とは別に、オープンピットにサラマンダー液体鉄を収集するセカンダリ安全サラマンダー出銑口を設計しています。この出銑口は、メイン出銑口からの流れが減少したときに開けます。第2出銑口からは非常に少量のサラマンダー鉄が期待されますが、爐底の完全排水を助けます。
製造プロセス