



エナジロンHYLプロセス:鉄鉱石直接還元による高品質DRI生産
HYLプロセスは、固体-気体移動床反応器において還元ガスを使用して、鉄鉱石(ペレット/塊鉱)を金属鉄へ変換するように設計されています。水素(H₂)と一酸化炭素(CO)ベースの化学反応により鉄鉱石から酸素(O₂)を除去し、高冶金化直接還元鉄(DRI)/ホットブリケット鉄(HBI)を生産します。HYLプロセスは現在「エナジロン」商標で販売されています。
開発歴史
HYLプロセスは、オハラータ・イ・リミナ社(後のヒルサ)によって1950年代初頭に開始された研究努力の結実です。初期コンセプト評価後、トンネル炉使用プロセス設置決定、複数ラン実施。最初のバッチは1950年7月5日、古い炉(板加熱用に建設)で実施。12mm~25mmサイズ粉砕鉱石1部に、同粒度のコークスブリーズ40%、石灰石15%混合。粘土るつぼと直径100mm、長さ1mの鉄管2本に投入。20kgの良質DRI生産。
設計能力日量50トンの初ガスベースプラントは、許容冶金化レベル達成不能。18ヶ月運転中、天然ガスリフォーマー設置など複数変更実施(還元ガス改善目的)。最終的に1955年初頭運転停止。この挫折後、複数実験実施、パイロットプラント組立、新アイデアテスト実施。パイロットプラント運転開始時、日量30トンで良質還元鉄生産成功、間もなく系統的日量約60トン達成。
ガスベースHYL直接還元プロセスでのDRI成功生産により、日量230トンDRI能力の初商業プラント設計研究開始。初産業スケール直接還元プラントが1957年12月5日運転開始。ヒルサモンテレイ1-Mプラント、固定床反応器/バッチプロセス、初期能力年間75,000トンDRI。1991年まで連続運転、ほぼ満35年。1978年、米国金属学会がヒルサHYLプロセスプラント1-Mを、直接還元製鉄技術初の成功産業実装として歴史的ランドマーク指定。しかし、バッチ性質により技術競争力に限界。
1970年末までに世界総DRI生産量79万トン、うち68万トンがHYLプロセスプラント生産。しかしHYLはバッチ性質により競争力限界を予見。このため1967年、連続(移動床)プロセス開発研究プログラム開始、初産業プラント1980年5月ヒルサモンテレイメキシコで開始、初HYLプラント成功から23年後。新連続シャフト炉プロセスをHYL IIIと命名。新プロセスコンセプトでプラント生産性向上、DRI品質向上、エネルギー消費低減、プラント運転簡素化実現。
HYL III名はHYL技術第3世代を表す。第2世代(HYL II)は元固定床プロセス改良で効率向上と天然ガス消費削減目的。この開発段階で2重要改良:(i) 還元ガス再加熱炉への耐高温合金チューブ使用、ガス高温加熱可能に、(ii) 加熱炉を当初4基から2基へ削減。HYL IIプロセスでは、通常ニッケル系触媒リフォーミングで還元ガス(CO・H₂豊富)生成。しかしHYL III出現で大きな利点あったためHYL IIは商業化されず。
以来、HYL III移動床プロセスに複数改良組込。1986年、還元ガス回路へCO₂除去システム導入、生産性・エネルギー消費・DRI品質大幅改善。リフォームガス消費約50%削減、シャフト炉生産性約50%向上。
1995年、部分燃焼技術をHYLプラントへ導入、還元ガスヒーターとシャフト炉入口間トランスファーラインへO₂注入。このスキームで還元ガス温度大幅上昇とインシチュリフォーミング実現。リフォームガス消費約25%削減、シャフト炉生産性向上。1988年、天然ガス全量供給とシャフト炉(還元反応器)へO₂注入で「HYL自己リフォーミングスキーム」実現、リフォームガスメイクアップゼロ化。このリフォーマーレススキームをHYL ZRプロセスと命名、1998年4月ヒルサ4Mプラント、2001年7月ヒルサ3M5プラントで成功適用。
1988年、ペレット/塊鉱コーティング直接還元導入。1993年、空気輸送システム(ハイテンプ技術)と熱DRI電気炉(EAF)直接供給導入。1994年、高炭素(C)DRI(3%~5% C)生産開始。世界初デュアルディスチャージ(DRI/HBI)プラント設計が1997年運転開始。
2000年、100%塊鉱装入を日常ベースで成功。2001年、マイクロモジュール(年間20万トン)プラントをHYL ZR(ゼロリフォーマー)リフォーマーレス技術ベースで導入。石炭ガス化・コークス炉ガス(COG)ベースHYL ZRプロセスプラント導入。単一モジュールで設計能力年間250万トンDRプラント納入。マイクロモジュールと250万トン単一モジュール間に、年間50万トン、80万トン、120万トン、160万トンモジュール利用可能。
初期開発はヒルサ実施。1977年、ヒルサが新事業部門(HYLテクノロジーズ)設立、直接還元技術正式開発・商業化目的。2005年、テックイントテクノロジーズがHYLテクノロジーズ買収。後にテノバHYLへ改称。2006年、テノバとダニエリが戦略的提携、新「エナジロン」商標でガスベースDRプラント設計・建設実施。エナジロンはテノバとダニエリ共同開発の革新的HYL直接還元技術、名称由来はこの技術を他プロセスと区別する独自DRI製品から。
プラントと設備
HYL直接還元プラントは主に以下のプラント・設備とその特徴で構成。
- 移動床保持還元シャフト炉。鉄原料装入システムと製品排出システム装備
- 還元ガス回路:プロセスガスヒーター、トップガス熱回収器、トップガス急冷/スクラビングユニット、還元ガスリサイクルコンプレッサー、加湿塔、ノックアウトドラム
- 最小天然ガス・水消費、O₂注入で炉運転
- 製品排出システム:(i) 冷間DRI生産用クーラー、(ii) HBI生産用ホットブリケッティングマシン、および/または (iii) ハイテンプ空気輸送システムで熱DRIをシャフト炉から電気アーク炉(EAF)へ直接輸送
- 外部冷却ガス回路:急冷/スクラビングユニット、冷却ガスリサイクルコンプレッサー
- PSA(圧力スイング吸着)ベース吸着システム:還元ガスストリームからのCO₂除去
- 鉄鉱石搬送設備:サージビン、移送コンベア、スクリーニングステーション、ペレットコーティングシステム、供給コンベア、サンプリング・計量ユニット
- DRI搬送システム:冷間DRI輸送用コンベア等関連設備
- 冷却塔、ろ過設備、ポンプ
- プロセス冷却水システム:閉回路ベースで水消費最小化、クラリファイアー、沈殿池
- プロセス制御・計装システム:マイクロプロセッサベース分散制御
- 電気変電所、電動機、照明
- 不活性ガスシステム:通常窒素(N₂)ガスベース
- エアコンプレッサー
プロセス説明
エナジロン直接還元プロセス(HYLプロセス)はシャフト還元炉を使用しDRI生産。鉄ペレット/塊鉱を、固体-気体移動床シャフト炉内で還元ガス使用により金属鉄へ変換設計。H₂とCOベース化学反応で鉄鉱石からO₂除去、高冶金化DRI生産。
直接還元プロセス概略フローを図1に示します。
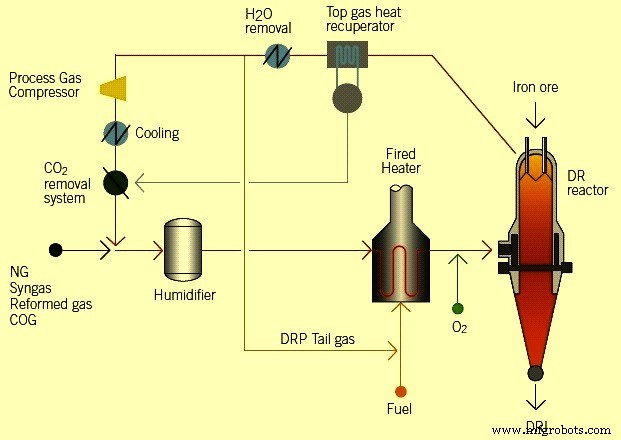
図1 直接還元プロセスの概略フロー
HYLプロセス主特性
- H₂豊富還元ガス利用、H₂/CO比4超
- 高還元温度、通常930℃超
- 高運転圧力、通常5kg/cm²~8kg/cm²範囲。高運転圧力の特性:(i) 低ガス速度、(ii) 低ドラッグ力、(iii) 粉塵飛散低減、(iv) 鉄系材料消費低減、(v) プラント能力/サイズ比向上、(vi) 圧縮係数低減による動力消費低減。シャフト炉高圧運転で高炉生産性実現、約9トン/時/㎡
柔軟な製品形態
プロセスはユーザー固有要求に応じて3製品形態生産可能。3DRI形態:冷間DRI、HBI、熱DRI(「ハイテンプ」アイアン)。冷間DRI排出は通常隣接製鋼ショップ(DRプラント近接)で使用。適切手順・予防措置遵守で出荷・輸出も可能。HBIは熱排出DRIをブリケット化後冷却。通常海外輸出向けマーチャント製品。ハイテンプアイアンは熱排出DRIを空気輸送でDRプラントから隣接製鋼ショップへ輸送、EAF直接投入。3製品排出オプションとハイテンプアイアンフローシームを図2に示す。
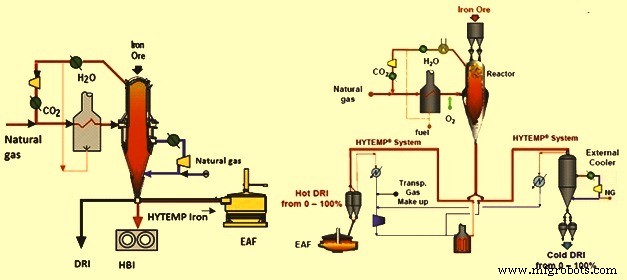
図2 3製品排出オプションとハイテンプアイアンシステムフローシーム
プロセス構成柔軟性
基本プロセス構成は異なるガス組成処理への柔軟性が特徴。還元ガス生成:(i) シャフト炉内天然ガスインシチュリフォーミング直接、(ii) 外部天然ガス/蒸気リフォーマー、(iii) 化石燃料・バイオマス等ガス化合成ガス、(iv) コアックス等溶融還元プロセス排ガス、(v) コークス炉ガス(COG)源。すべての場合、プロセス構成は同一基本ゼロリフォーマースキーム対応、特定用途向け設備相対サイズ調整。インシチュ・蒸気リフォーミング両代替案で天然ガス分析(重炭化水素含有量)は制約因子ではない。「メイクアップ」ガスはH₂、CO、CO₂、炭化水素の任意混合比で可能。
環境配慮設計
エナジロンプロセスフローの組込特性で環境的に重要なのは、還元プロセス副生成物である水(H₂O)とCO₂の選択的除去。トップガススクラビングとCO₂除去システムでそれぞれ除去。H₂OとCO₂選択除去でメイクアップ要求最適化。還元プロセス生成水を凝縮除去、ガス伴う粉塵大部分も分離。スクラビングガスをプロセスガスリサイクルコンプレッサー通し圧力上昇。圧縮ガスをCO₂除去ユニット送り、天然ガスメイクアップと混合、還元ガス回路クローズ。
HYLプロセス鍵因子は加圧運転。O₂使用は炭化水素含有量依存。DRI冶金化度とCは独立制御可能。
プロセス内化学反応
プロセス中3タイプ化学反応発生:(i) 部分酸化・リフォーミング反応、(ii) 還元反応、(iii) 炭化反応。
部分酸化・リフォーミング反応
2CH₄ + O₂ = 2CO + 4H₂
CH₄ + H₂O = CO + 3H₂
2H₂ + O₂ = 2H₂O
CO₂ + H₂ = CO + H₂O
還元反応
Fe₂O₃ + 3H₂ = 2Fe + 3H₂O
Fe₂O₃ + 3CO = 2Fe + 3CO₂
炭化反応
3Fe + CH₄ = Fe₃C + 2H₂
3Fe + 2CO = Fe₃C + CO₂
3Fe + CO + H₂ = Fe₃C + H₂O
天然ガスリフォーミングには、(i) 適切レベルの酸化剤(H₂O、CO₂)が必要で慎重制御要、(ii) 部分燃焼結果の高温、(iii) 活性触媒必要で、これは既に還元された鉄鉱石由来金属鉄ユニットから供給。還元反応生成酸化剤がリフォーミング反応で部分消費。この方式で、シャフト炉内固体材料接触後、金属鉄(Fe)触媒効果により更なるメタンリフォーミングがインシチュ発生。これら条件下では、メタンは常に新触媒(DRI中金属Fe)と接触、DRIがシャフト炉から連続除去されるため。したがって、インシチュ還元ガス生成と還元が高効率環境で進行。このリフォーミングプロセスは強吸熱的で、温度が十分高い点まで継続。温度があるレベル以下へ低下するとインシチュリフォーミング発生せず、鉄鉱石還元のみ進行。DRI炭化大部分はメタン(CH₄)クラッキングで炭化鉄(Fe₃C)生成により進行。
エナジロンZRプロセス
エナジロンZRプロセスはHYL直接還元プラントのサイズ縮小と効率向上実現。還元ガスを還元シャフト炉内でインシチュ生成、天然ガスをメイクアップとして還元ガス回路へ供給、シャフト炉入口でO₂注入。プロセスで還元ガスが還元セクション内生成されるため、最適還元効率達成。このため外部還元ガスリフォーマー不要。通常ZRプロセス全体エネルギー効率80%以上、シャフト炉内インシチュリフォーミングで最適化。供給エネルギー大部分を製品が取得、大気へのエネルギー損失最小化。
外部ガスリフォーマー除去によるプラントサイズ影響大。年間100万トン能力でエリア要件約60%削減。DRプラントを製鋼溶解ショップ隣接配置も容易化。
ZRプロセス追加利点:DRI炭化柔軟性でCレベル5%まで達成可能。シャフト内ガス炭化ポテンシャル向上により、主にFe₃C生産可能。高Fe₃C含有DRIは通常DRIより低反応性、Fe₃C解離により高熱必要なため。
エナジロンプロセスは従来蒸気による天然ガスリフォーミングも使用可能、長年HYLプロセス特徴。他ガス(H₂、石炭・ペットコークス等化石燃料ガス化合成ガス、コークス炉ガスCOG等)も還元ガス源として可能、具体的状況・ガス可用性依存。この柔軟性利用可能なのは、エナジロンZRプロセスが還元ガス源非依存、プロセス化学ループ完成のためガスリサイクルリフォーマー戻し不要なため。
ガスフローと熱回収
熱還元ガスをシャフト炉還元ゾーンへ供給。ガスは鉄原料移動床と逆流上昇。ガス分布均一、ガス-固体直接接触度高。排ガス(トップガス)約400℃でシャフト炉離脱、トップガス熱回収器通過、ガス熱回収で蒸気生成。代替的に排ガス熱で還元ガスストリーム予熱後、急冷/スクラビングで冷却可能。
冷間DRI用冷却ガスをシャフト炉下部円錐部へ約40℃で供給、DRI移動床と逆流上昇。ガス分布均一、ガス-固体直接接触度高、炉内固体・ガスフローへ物理的制約なし。
熱DRIはシャフト炉ロータリーバルブで排出、ダイバーターバルブ経由でハイテンプシステムまたは代替外部クーラー(冷間DRI生産用)へ供給。空気輸送通常シャフト炉生産レート同レートで実施。
HBI生産用、熱DRIを700℃超で連続排出、下部配置ホットブリケッティングマシンへ。HBIは振動冷却コンベアで冷却水使用冷却後、HBI輸送コンベアへ排出。
ハイテンプアイアンシステム
ハイテンプアイアンは空気輸送システムで熱DRIを電気アーク炉(EAF)へ輸送。輸送ガスに窒素(N₂)またはプロセスガス使用。DRIが還元シャフト炉排出からEAF投入まで密閉保持されるため環境友好プロセス。単一シャフト炉から2基EAF供給柔軟性あり。シャフト炉底部でDRIを空気輸送システムへ排出、ガスヒーターからの熱ガス流を循環利用しDRI輸送。DRI劣化防止のため、ガス速度ではなく圧力蓄積でDRI輸送。熱DRIがEAF上部貯蔵ビン到達時、DRIとガス分離。ガスはスクラバーで清浄・冷却、圧縮・加熱後リサイクル。ガスヒーター入口前で、DRI輸送ガス分離時損失補うメイクアップガス添加。輸送ガス分離熱DRIは移行ビンへ送り、輸送システム圧力から常圧へ移行。移行ビンから貯蔵ビンへ、重力でEAFへ供給。製鋼ショップが熱DRI使用/貯蔵準備未了時、熱DRIをシャフト炉から外部クーラーへ送出可能。外部クーラー通常DRI全生産量冷却能力保有。
エネルギー効率と水管理
典型的HYL IIIプロセス構成では、熱リフォームガスとリフォーマーからの排ガス顕熱を主に蒸気生成利用。DRIプロセスプラント蒸気要求は2エンドユーザー:(i) リフォーミング用蒸気、(ii) 還元回路CO₂吸収システム用排気蒸気。蒸気量・圧力はプラント熱的・機械的バランス最適化のため指定。通常高圧(63kg/cm²)蒸気生成、単一高効率ターボ発電機で発電利用後、リフォーミングとCO₂ストリッパー再沸器用蒸気として使用。この方式でプラット総電力要件をプラント内発電で賄可能。ターボ発電機能力:冷間排出約90kWh/トン、熱排出HBI約105kWh/トン、プラット総電力要件充足十分。
エナジロン直接還元プラント重要特性の一つ:ゼロメイクアップ水要件設計可能。主因は水が還元反応副生成物で、凝縮除去されるため。結果として、従来冷却塔代わりに水熱交換器ベース閉回路水システム採用で、鮮水メイクアップ不要、実際バッテリーリミットで少量水ストリーム可用。
運転パラメータと具体的消費量
エナジロンZRプロセス製品典型特性を表1に示す。
| 表1 製品典型特性 | |||||
|---|---|---|---|---|---|
| No. | 項目 | 単位 | DRI | HBI | ハイテンプアイアン |
| 1 | 冶金化度 | % | 92-95 | 92-95 | 92-95 |
| 2 | 炭素 | % | 1.5-5.5 | 1.5-2.5 | 1.5-5.5 |
| 3 | 温度 | ℃ | 40 | 40 | >600 |
| 4 | 見掛け密度 | トン/㎥ | 1.60 | 2.50 | 1.60 |
| 5 | 見かけ密度 | トン/㎥ | 3.20 | 5.00 | 3.20 |
| 6 | 公称サイズ | mm | 6-15 | 110×60×30 | 6-15 |
| 7 | Fe₃C | % | 25-60 | 25-30 | 25-60 |
エナジロンZRプロセス典型運転パラメータと具体的消費量を表2に示す。
| 表2 HYL ZRプロセス典型運転パラメータと具体的消費量 | |||||||
|---|---|---|---|---|---|---|---|
| No. | 項目 | 単位 | 冷間DRI | HBI | 熱DRI | ||
| 1 | 炭素 | % | 4.5 | 2.5 | 2.5 | 4.5 | 4.5 |
| 2 | 冶金化度 | % | 93 | 93 | 93 | 93 | 93 |
| 3 | DRI温度 | ℃ | 40 | 40 | 700 | 700 | 700 |
| 4 | 鉄原料 | トン/トン | 1.36 | 1.39 | 1.41 | 1.36 | 1.39 |
| 5 | 天然ガス | Gcal/トン | 2.25 | 2.20 | 2.23 | 2.35 | 2.25 |
| 6 | 電力 | kWh/トン | 65 | 65 | 80 | 65 | 65 |
| 7 | 酸素 | N㎥/トン | 42 | 53 | 53 | 48 | 53 |
| 8 | 水 | ㎥/トン | 0.8 | 0.8 | 1.1 | 0.8 | 0.8 |
| 9 | 窒素 | N㎥/トン | 12 | 12 | 19 | 18 | 18 |
エナジロンZRプロセス典型排出ガスを表3に示す。
| 表3 HYL ZRプロセス典型排出ガス | ||||
|---|---|---|---|---|
| No. | 排出物質 | 単位 | 値 | |
| 1 | 超低NOxバーナー使用時NOx | mg/N㎥ | 50-80 | |
| 2 | 選択触媒除去使用時NOx | mg/N㎥ | 10-50 | |
| 3 | CO | mg/N㎥ | 20-100 | |
| 4 | ヒーター/リフォーマースタック粉塵 | mg/N㎥ | 1-5 | |
| 5 | 原料搬送集塵粉塵 | mg/N㎥ | 5-20 | |
製造プロセス