



ミドレックス法:ガスベース直接還元鉄製造のリーダー
ミドレックス法は、直接還元鉄(DRI)の製造のために開発された製鉄プロセスです。天然ガスから生成される還元ガスを用いて、鉄鉱石ペレットや塊鉱を溶かさずに固体状態で還元しDRIを製造するガスベースの竪型炉プロセスです。還元ガスを用いた還元プロセスの原理は図1に示されています。
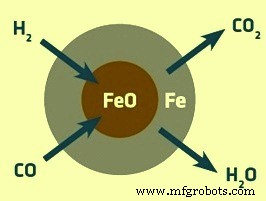
図1 還元ガスを用いた還元プロセスの原理
ミドレックス法の歴史は1966年に遡り、サーフェス・コンバッション社のドナルド・ベッグスがミドレックス直接還元プロセスのアイデアを考案しました。元々のプロセスはミッドランド・ロス社によって開発され、後にミドレックス・テクノロジーズ社となりました。現在は神戸製鋼所の完全子会社です。1967年にオハイオ州トレドでパイロットプラントが建設され、1969年にオレゴン州ポートランドで年産15万トンの最初の商業プラントが稼働しました。ミドレックス法の天才性はそのシンプルさにあります。ベッグス氏の「化学量論的天然ガス改質」と「竪型炉による鉄鉱石直接還元」を組み合わせたコンセプトは、時代の試練に耐えた画期的なイノベーションでした。
1969年以来、ミドレックス法によるDRI生産量は累計5億トンを超えています。多くのミドレックスプラントは設計能力を超える生産を達成しており、1987年以降毎年、世界のDRI総生産量の60%以上をミドレックス法が占めています。
1978年、プロセスが未成熟な段階で神戸製鋼所はカタール国に年産40万トンのプラント建設を開始しました。神戸製鋼所は高炉操業で培った技術を活かして設計を大幅に改良し、当時の新プロセスを安定化させました。一方、ミドレックス・テクノロジーズ社も各国で建設したプラントに様々な改良を加え、これらが1980年代初頭に統合され、プロセスはほぼ完成しました。
1984年時点のミドレックス単炉の最大生産能力は年産60万トンでした。その後、内径5.0m(年産80万トン)、5.5m(年産100万トン)、6.5m(年産160万トン)の竪型炉が開発段階を経て、2007年には改良により年産180万トンに達し、中規模高炉に匹敵する能力となりました。スーパー・メガモッド・モジュールは内径7.5mの竪型炉を持ち、年産220万トン(毎時275トン以上)の能力を有し、現在では年産270万トンまで拡大可能です。
さらに、1969年の初号プラント稼働以来、プロセスは大幅に改善されてきました。ミドレックス法の生産性向上は、(i) プロセス機器のスケールアップによる大型竪型炉、(ii) 熱回収の向上を含むプロセスの継続的改良、(iii) 改良触媒、(iv) 熱ブリケッティング、(v) ダブルバッスル、インシチュ改質、酸化物コーティング、薄壁耐火物、酸素吹き込みなどの新技術導入、によるものです。
プロセス概要
竪型炉への鉄原料は、鉄鉱石ペレット、サイズ調整済み塊鉱、またはその組み合わせが使用されますが、通常はペレットと塊鉱のブレンドです。原料はペレット用と塊鉱用の指定ビンに搬送・貯蔵され、ビン容量はプラント能力に応じて決まります。塊鉱用ビンには落下高さによる微粉発生を防ぐ特別な「ラダー」が装備されています。ペレット対塊鉱の標準ブレンド比は80:20で、ビン下部の定量供給機で制御されます。ブレンド原料は、過大(+45mm)と過小(-6mm)を除去するスクリーンを経て竪型炉に供給されます。
ミドレックス法は操作がシンプルで、主要な3つの単位操作からなります。(i) 鉄鉱石還元、(ii) ガス予熱、(iii) 天然ガス改質。プロセスの心臓部は竪型炉で、耐火物でライニングされた円筒形容器であり、直接還元プロセスのキー・コンポーネントです。柔軟性と汎用性に優れ、天然ガス、石炭からの合成ガス、コークス炉ガス、コレクスプロセスの排ガスなどを還元ガスとして使用可能です。わずかに大気圧以上、約950℃で運転され、竪型炉の可用性により年間8000時間以上の操業が可能です。
竪型炉はガスと固体の向流接触の原理で設計され、還元効率を最大化しています。炉内での固体流動を均一にし、原料ブリッジングとガスチャネリングを防止します。各炉ゾーン間のガス流量を制御し、還元ガスが空気と接触しないよう遮断し、ガス流による原料流動化を防ぎます。炉断面全体で均一な温度プロファイルを維持し、原料流動停止を防ぎます。水冷却排出コーンが不要な設計です。
現代の標準的なミドレックス竪型炉の特徴:(i) 還元ゾーンに薄壁耐火物を採用し、原料圧力損失を低減し炉容積を拡大、(ii) ダブルバッスルポートで還元ガスを吹き込み、ガスが還元ゾーン中央部まで浸透し中央部の金属化度を向上、(iii) 変形フローアシスト挿入物で、還元ゾーンの中央部と壁側の原料下降速度を均等化。
本プロセスは冷DRI(CDRI)、熱DRI(HDRI)、および/または熱ブリケッテッド鉄(HBI)の生産が可能です。プロセスフローシートは図2に示します。
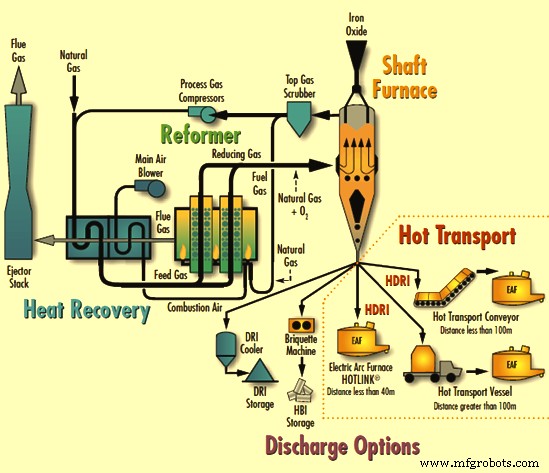
図2 ミドレックスプロセスフローシート
竪型炉は反応物の向流を持つ充填層リアクターであり、固体材料処理に非常に効率的です。効率が高い3つの主な理由:(i) 炉内が完全に原料で充填され体積生産性が高い、(ii) 移動充填層により全原料粒子が同じ温度プロファイル、ガス組成、滞留時間を経験、(iii) 向流により反応駆動力が大きく反応時間が短い。
竪型炉操作はシンプルです。鉄原料は炉頂部の比例ホッパーから投入され重力で下降し、上向きに流れる高温還元ガスと接触して加熱・DRI化されます。還元ガスは主に水素(H₂)と一酸化炭素(CO)で、酸化鉄(Fe₂O₃)と反応して酸素を除去し、排出前に材質を浸炭します。CDRI製造では、還元鉄は炉下部で逆流する冷却ガスにより冷却・浸炭されます。DRIはHDRIとして熱間排出するか、ブリケッティングマシンでHBIとして製造可能です。したがって、CDRI、HDRI、HBI、またはそれらの組み合わせを同時に排出できます。
竪型炉内で起こる反応
COによる還元
- Fe₂O₃ + 3CO = 2Fe + 3CO₂(全体反応)
- 3Fe₂O₃ + CO = 2Fe₃O₄ + CO₂(発熱反応)
- Fe₃O₄ + CO = 3FeO + CO₂(吸熱反応)
- FeO + CO = Fe + CO₂(発熱反応)
H₂による還元
- Fe₂O₃ + 3H₂ = 2Fe + 3H₂O(全体反応)
- 3Fe₂O₃ + H₂ = 2Fe₃O₄ + H₂O(発熱反応)
- Fe₃O₄ + H₂ = 3FeO + H₂O(吸熱反応)
- FeO + H₂ = Fe + H₂O(吸熱反応)
浸炭反応
- 3Fe + CH₄ = Fe₃C + 2H₂(吸熱反応)
- 3Fe + 2CO = Fe₃C + CO₂(発熱反応)
- 3Fe + CO + H₂ = Fe₃C + H₂O(発熱反応)
竪型炉頂部から排出される排ガス(トップガス)はウェットスクラバー(トップガススクラバー)で洗浄・冷却され、再循環されます。CO₂とH₂Oを含むトップガスは圧縮機で加圧され、天然ガスと混合、予熱されて改質炉に供給されます。
還元ガス(主にH₂とCO)は多様なエネルギー源から生成可能です。天然ガスは主にメタン(83〜96%)と高級炭化水素を含みます。天然ガスは、触媒充填合金鋼管を内蔵したガス密耐火物ライニング炉(改質炉)で改質されます。改質炉への原料ガスは、フレッシュ天然ガスと竪型炉からリサイクルされるオフガスのブレンドです。この混合ガスを加熱し触媒充填管を通すと、管内の触媒反応により改質ガスが生成されます。新しく生成された改質ガス(乾燥ベースでH₂+CO約90〜92%)は高温のまま竪型還元炉に直接還元ガスとして供給されます。
ミドレックス法はガス相反応に固体触媒を使用します。担体はアルミナまたはマグネシアで触媒の形状と強度を与え、活性成分は通常ニッケル(場合によってコバルト)です。硫黄とハロゲンは改質触媒の主要な毒物です。
改質炉内で起こる反応を表1に示します。
| 表1 改質炉反応 | ||
|---|---|---|
| No. | 反応タイプ | 反応式 |
| 1 | 水蒸気改質 | CₙH₂ₙ₊₂ + nH₂O = (2n+1)H₂ + nCO |
| 2 | CO₂改質 | CₙH₂ₙ₊₂ + nCO₂ = (n+1)H₂ + 2nCO |
| 3 | 水ガスシフト反応 | CO + H₂O = CO₂ + H₂ |
| 4 | ブードアール炭素析出反応 | 2CO = CO₂ + C |
| 5 | ベッグス炭素析出反応 | CO + H₂ = H₂O + C |
| 6 | 重質炭化水素クラッキング | CₙH₂ₙ₊₂ = (n+1)H₂ + nC |
改質炉と触媒設計は、改質反応を促進しつつ炭素析出反応を抑制するものでなければなりません。一般に天然ガス改質には水蒸気改質炉が用いられ、天然ガスの脱硫が必要です。ミドレックス法は化学量論的改質炉を採用し、化学量論比が重要なパラメータとなります。化学量論比とは、反応が完結したときに炭化水素が消費され酸化剤が残らないような、酸化剤(CO₂とH₂O)と炭化水素のモル比または体積比です。別の定義では、改質炉原料ガス中の酸化剤と炭素の比です。水蒸気改質炉では蒸気/炭素比となります。ミドレックス改質炉では、酸化剤/炭化水素の実測比を化学量論比で割った値、つまり原料ガス中の過剰酸化剤の尺度であり、より正確には酸化剤/炭素比と呼ばれます。
ミドレックス改質炉の特徴:(i) 改質用蒸気システム不要、(ii) CO₂除去システム不要、(iii) 熱還元ガスを竪型炉に直接使用可能(急冷・再加熱不要)、(iv) 改質にO₂不要、(v) CO₂を改質に利用し天然ガス消費を削減、(vi) シンプルなクローズドループシステムでエネルギー消費と可動部品を最小化。
ミドレックス改質炉には数百本のニッケル触媒充填改質管が装備され、トップガスと天然ガスの混合物が通過してCOとH₂からなる還元ガスを生成します。ミドレックス改質管内で起こる反応:
- CH₄ + CO₂ = 2CO + 2H₂
- CH₄ + H₂O = CO + 3H₂
- 2CH₄ + O₂ = 2CO + 4H₂
- CO + H₂O = CO₂ + H₂
- CH₄ = C(s) + 2H₂
ミドレックス改質炉は水蒸気改質炉と多くの点で異なります。(i) CO₂と水蒸気の両方を改質、(ii) 酸化剤/炭素比(ミドレックス化学量論比)約1.4で運転、(iii) 改質原料ガス中に硫黄が存在しても運転可能、(iv) 低圧運転、(v) 独自の触媒設計が必要。
ミドレックス改質炉の熱効率は熱回収システムで大幅に向上します。改質炉排ガスの顕熱を回収し、原料ガス混合物とバーナー燃焼空気を予熱します。経済性に応じて燃料ガスも予熱可能です。
さらに、あらゆる種類・灰分の石炭をガス化して還元ガスを生成可能です。コークス炉ガスはミドレックス「サーマルリアクターシステム」で改質可能です。コレクスユニットからの輸出合成ガスも高品質還元ガスとなり、ミドレックス竪型炉と密接に連結してDRI製造に利用できます。
ミドレックス法には4つの排出オプション(図1参照)があります:冷DRI、HBI、ホットリンク経由の熱DRI、熱輸送コンベア/輸送容器経由の熱DRI。
ホットリンクプロセスは主に重力輸送を用い、HBI製造用のHDRI重力供給と同じ技術を使用します。DRI竪型炉からのHDRIは製鋼工場の外部・上部にあるサージビンに排出されます。ホットリンク装備のミドレックスモジュールは、サージビンを通じてあらゆる異常事態に対応可能です。このシステムはEAFの需要に応じてHDRIを供給します。DRI竪型炉とEAFの距離が40m未満の場合に採用されます。
熱輸送コンベアシステムは、製鋼工場がDRI竪型炉に隣接していない場合(40m超〜100m未満)に、断熱機械コンベアでHDRIを輸送します。DRIは竪型炉から完全密閉・断熱されたコンベアに排出され、温度低下と脱酸を最小限に抑えます。コンベアはバケット形状の特殊パンを持ち、密閉フードには不活性ガスシステムを装備。信頼性の高い運転を適正コストで実現します。
熱輸送容器による輸送は、DRI竪型炉とEAFの距離が100m超、または1基のDRI竪型炉で複数の製鋼工場に供給する場合に採用。容量60〜90トンの断熱容器でHDRIを輸送します。竪型炉から気密シール付きパイプで容器に充填し、満タンになるとパイプを閉じ次の容器へ。満タン容器はレールまたはトラックで製鋼工場へ輸送されます。
プロセス改良
1969年の初号プラント稼働以来、多数のプロセス改良が実施されてきました。初期はペレット100%原料と低還元ガス温度(約780℃)で、ペレット原料のシンタリング傾向のためでした。1970年代半ばに塊鉱が初めて使用され、1980年代に広く採用されました。塊鉱使用により竪型炉原料のシンタリング防止効果が得られ、還元ガス温度が780℃から850℃に上昇、システム生産性が約13%向上しました。
1990年代半ばには、CaOまたはCaO/MgOによる鉄酸化物原料の炉内コーティングが導入され、還元ガス温度がさらに上昇(900℃超)。生産性がさらに11%向上しました。1990年代半ばまでの開発で原料温度は約40℃上昇しました。
1990年代半ばまでの開発は還元ガス品質を維持しつつ温度を上げる方向でしたが、その後は還元ガス品質を犠牲にして温度をさらに上げる開発が進みました。これは酸素(O₂)によるガス燃焼で達成されました。高温還元ガスと品質低下のトレードオフで明確な生産優位性が得られました。O₂吹き込みにより還元ガス中のCO+H₂の一部をO₂で燃焼させ、この効果を実現しました。現在のO₂吹き込み設計は、高純度O₂を複数ノズルから熱還元ガス流に導入するものです。O₂吹き込みにより還元ガス温度が1000℃超、原料温度がさらに70℃上昇。H₂+COの一部がO₂燃焼で消費されますが、還元ガス温度上昇により竪型炉生産性が10〜20%向上。典型的O₂消費量は12〜15 Nm³/トンDRI。初号ミドレックス炉(1969年)比で、塊鉱使用、酸化物コーティング、O₂吹き込みの総合効果で生産性約37%向上。
上記O₂吹き込みは部分燃焼技術の導入により「OXY+」へ進化しました。OXY+は改質炉に加えて燃焼器を備え、燃料ガスとO₂を部分燃焼させてH₂+COを生成し、改質炉で生成された還元ガスに添加します。OXY+システムは燃料ガスとO₂を化学量論比約0.5で反応させ還元ガスを生成。OXY+バーナーは改質炉後の還元ガスダクトに設置。システムの核心はOXY+リアクターで、燃料ガスとO₂を2段階で混合燃焼。適切な段階制御により、(i) 安定燃焼、(ii) すす発生防止、(iii) 燃料ガスのH₂+COへの変換、(iv) 構造材の極端な高温からの保護、を実現。OXY+システムの成功には制御機構が重要で、O₂と燃料ガスを各段階に精密に計量供給します。燃焼混合の厳密な制御によりガス品質と温度を安定化し、竪型炉流入ガス温度上昇を最小限に抑えつつ、さらなる増産機会を提供。OXY+適用で竪型炉生産性が潜在的に21%向上。
最適生産性は、竪型炉流入原料温度と還元ガス品質の最大化で達成されます。この2要素が竪型炉と関連ガス生成設備の生産最適化の鍵です。酸素吹き込みとOXY+システムの組み合わせ、および還元ガス流中の天然ガス維持により、原料温度と還元ガス温度を独立制御可能。これによりプラント操業者は炉内還元ガス利用を最大化し、竪型炉性能を最大化できます。この運転プラクティスでさらに約5%の増産ポテンシャルがあります。
ミドレックス・ダブルバッスル設計は、竪型炉円周に2リングのポートで還元ガスを分配。シングルバッスルより優れたガス分配が可能で、より高いガス流量をローカル流動化なしで供給可能。これらの利点が竪型炉生産性向上に寄与します。
炉遷移ゾーンへの天然ガス吹き込みにより、製品炭素レベル向上と生産率向上を実現。遷移ゾーンは還元ゾーン下部、冷却ゾーン上部の部分。還元ゾーンから遷移ゾーンへ下降するDRIは非常に高温で、排出前に余剰熱を除去する必要があります。遷移ゾーンに天然ガスを吹き込むと、利用可能な熱が炭化水素クラッキングに利用され、炭素がDRI製品に析出し、上向き流れるH₂が還元剤として追加還元に寄与します。
遷移ゾーン用天然ガスの予熱も検討されています。予熱により製品炭素と生産率が向上し、より多くの遷移ゾーン天然ガス吹き込みが可能。現在は冷却効果により遷移ゾーン天然ガス流量が制限されています。予熱により還元ゾーンをクエンチせずにより多くのガス吹き込みが可能になります。
操業パラメータと単位消費
ベネズエラのコムシグアにある年産100万トンのミドレックスユニットの典型的原料は、鉄鉱石ペレット80%、塊鉱20%。このプラントの典型的原料分析を表2、典型的製品分析を表3に示します。
| 表2 典型的原料分析 | ||||
|---|---|---|---|---|
| No. | 成分 | 単位 | 鉄鉱石ペレット | 鉄鉱石塊鉱 |
| 1 | 全Fe | % | 65-68 | 65.2 |
| 2 | SiO₂ (max) | % | 3 | 3 |
| 3 | Al₂O₃ (max) | % | 3 | 3 |
| 4 | Al₂O₃ + SiO₂ (max) | % | 5 | 5 |
| 5 | CaO + MgO | % | 0.35 | 0.01 |
| 7 | 硫黄 | % | 0.005 | 0.012 |
| 8 | リン | % | 0.05 | 0.1 |
| 9 | LOI | % | - | 3 |
| 10 | 公称サイズ | mm | 6-18 | 10-35 |
| 11 | マイナス6mm | % | 3 | 5 |
| 12 | タンブラー強度 | - | - | - |
| +6.73mm max | % | 95 | 90 | |
| -0.595mm min | % | 4 | 7 | |
| 13 | 圧縮強度 min | kg | 250 | - |
| 表3 典型的DRI分析 | |||||
|---|---|---|---|---|---|
| No. | 要素 | 単位 | HBI | CDRI | HDRI |
| 1 | 金属Fe | % | 83-90 | 83-90 | 83-90 |
| 2 | 全Fe | % | 89-94 | 89-94 | 89-94 |
| 3 | 金属化度 | % | 92-96 | 92-96 | 92-96 |
| 4 | P | % | 0.005-0.09 | 0.005-0.09 | 0.005-0.09 |
| 5 | S | % | 0.001-0.03 | 0.001-0.03 | 0.001-0.03 |
| 6 | C | % | 1.5-4.0 | 1.5-4.0 | 1.5-4.0 |
| 7 | Al₂O₃ + SiO₂ | % | 2.8-6.0 | 2.8-6.0 | 2.8-6.0 |
| 8 | 見かけ密度 | t/m³ | 2.4-2.8 | 1.6-1.9 | 1.6-1.9 |
| 9 | 見掛け密度 | g/cc | 5.0-5.5 | 3.4-3.6 | 3.4-3.6 |
| 10 | 製品温度 | ℃ | 100 | 50 | 600-700 |
| 11 | 典型サイズ | mm | 30×50×110 | 4-20 | 4-20 |
ミドレックスプロセスの典型的操業パラメータを表4に示します。
| 表4 典型的操業パラメータ | |||
|---|---|---|---|
| No. | 項目 | 単位 | 値 |
| 1 | ペレット/鉱石ブレンド比 | 比 | 80:20 |
| 2 | 比生産性 | トン/時 | 150 |
| 3 | プロセスガス流量 | Nm³/時 | 165,000 |
| 4 | プロセスガスCO₂ | % | 20.0-21.0 |
| 5 | 改質炉ボックス温度 | ℃ | 1,130 |
| 6 | 改質ガス温度 | ℃ | 930 |
| 7 | 改質ガスCH₄ | % | 1.1 |
| 8 | 改質ガスCO₂ | % | 2.8 |
| 9 | バッスルガス温度 | ℃ | 830-850 |
| 10 | バッスルガスCH₄ | % | 3.5-4.0 |
| 11 | 還元ゾーン圧力 | kg/cm² | 0.85-0.95 |
| 12 | 天然ガス消費 | Gcal/トンDRI | 2.4 |
| 13 | 電力消費 | kWh/トンDRI | 95 |
| 14 | 酸素消費 | Nm³/トンDRI | 15 |
| 15 | 水消費 | Nm³/トンDRI | 1.2-1.5 |
改質炉入口と出口の典型的ガス組成と温度を表5に示します。
| 表5 改質炉入口・出口ガスパラメータ | ||||
|---|---|---|---|---|
| No. | 成分 | 単位 | 入口 | 出口 |
| 1 | H₂ | % | 35 | 55 |
| 2 | CO | % | 19 | 35 |
| 3 | CO₂ | % | 15 | 2 |
| 4 | H₂O | % | 13 | 6 |
| 5 | CH₄ | % | 17 | 1 |
| 6 | N₂ | % | 1 | 1 |
| 7 | 温度 | ℃ | 580 | 980 |
典型的環境管理パラメータを表6に示します。
| 表6 環境管理パラメータ | |||||
|---|---|---|---|---|---|
| 排出源 | 単位 | 粒子状物質 | SO₂ | NOx | CO₂ |
| チャージホッパー | kg/トンDRI | <0.001 | 微量 | <0.004 | - |
| 改質炉スタック | kg/トンDRI | <0.04 | 0.025 | <0.50 | <500 |
| 集塵システム(1ユニット典型) | kg/トンDRI | 0.015 | 微量 | <0.006 | - |
| 排水 | |||||
| プラントブローダウン | kg,m³/トンDRI | 0.01 | 0.2 | ||
| 騒音レベル | |||||
| ブロワーエリア内部 | デシベル | 95-105 | |||
| その他エリア | デシベル | 80-90 | |||
製造プロセス