



潤滑が金属加工をどう向上させるか:トライボロジーの視点から
金属加工プロセスにおける潤滑の役割
金属加工プロセスにおける潤滑の役割を理解するには、潤滑のトライボロジーを知ることが重要です。トライボロジーは、ほぼすべての金属加工操作に関連する境界摩擦で構成されます。これは、圧力下で2つの隣接面が相対運動することで生じます。金属加工プロセスでは、ロールと被加工材の相対運動が、ロールの表面速度差によって改善されます。
摩擦
摩擦は金属加工プロセスにおいて重要な役割を果たします。接触している2物体間の相対運動に対する抵抗と定義されます。エネルギー散逸プロセスであり、界面温度を上昇させ、過度な場合は表面損傷を引き起こします。また、金属加工プロセスにおける変形にも影響を与えます。最古の理論では、摩擦は互いに滑る2つの粗い表面の噛み合いの結果とされていました。実際には、荷重、速度、温度、摺動ペアを構成する材料、界面における流体・ガスの様々な効果など、多数の変数によって摩擦が生じます。
最も広く受け入れられている摩擦理論は、接触体の粗さ(アスペリティ)間の付着に基づくものです。表面がどれほど滑らかに見えても、見かけの接触面積のごく一部でしか接触していないことがわかっています。したがって、金属加工時の荷重は、接触している少数のアスペリティで支えられています。結果として、アスペリティ接合部の垂直応力は高くなります。軽荷重では接触応力は弾性的ですが、金属加工で関わるレベルまで荷重が増加すると、アスペリティの弾性変形が起こり、接合部が接着結合(マイクロ溶着)を形成します。
接着結合の性質と強度は多くの要因に依存します。主なものは:(1)接触する2表面の相互溶解性と拡散、(2)接触温度と時間、(3)界面に存在する酸化皮膜や汚染物質の性質と厚さ、(4)潤滑膜の存在です。
清浄な新生表面(切削で生成される表面や、表面伸展が大きい金属加工操作)において、汚染物質や潤滑膜がない場合、冷間圧接により接合部の強度は高くなります。結果として接合部のせん断強度が高く、摩擦も高くなります。汚染物質や潤滑剤が導入されたり、酸化皮膜が発生したり(数秒で発生する場合もある)すると、強固な結合が形成できなくなるため接合部の強度が低下し、摩擦も低下します。
摩擦力は表面温度を上昇させます。温度上昇は(1)速度、(2)摩擦係数、(3)材料の熱伝導率と比熱の低下によって大きくなります。熱伝導率が高いほど、被加工材のバルクへの熱伝導が大きくなります。また、比熱が高いほど温度上昇は小さくなります。温度上昇は界面を溶融させたり、相変態、残留応力、表面損傷(冶金学的バーン)を引き起こすほど高くなることがあります。
摩耗
摩耗は、表面から材料が失われたり除去されたりすることと定義されます。様々な条件下で摩耗が発生し、以下に分類されます:(1)乾燥または潤滑摩耗、(2)摺動または転がり接触摩耗、(3)破壊による摩耗、(4)塑性変形による摩耗。基本的な摩耗タイプは4つあります:(1)接着摩耗、(2)摩耗摩耗、(3)疲労摩耗、(4)腐食摩耗。一般的に、最初の3タイプが金属加工プロセスで関心の対象となります。最後のタイプも、様々な液体・ガスの存在下でのロールと被加工材の相互作用の結果として発生することがあります。特にこの場合、ロール組成に応じた適切な潤滑化学の選択により、過度な腐食性ロール摩耗を防止する必要があります。
- 接着摩耗 — 摺動時に接合部がせん断されることで生じる摩耗です。接合部が強固な結合(清浄な界面、高荷重、2物体間の十分な接触時間)を持つ場合、接合部の破壊はアスペリティ界面の上または下で起こります。一般的に、より柔らかい金属側に亀裂が形成・伝播します。繰り返しサイクルにより、移行粒子が遊離摩耗粒子となります。接着摩耗の深刻な場合は、ガッティング、スカッフィング、焼き付きと呼ばれます。接着摩耗が発生するには、2つの摺動面間に付着と溶着への親和性(反応性)が必要です。最も深刻な摩耗は、2つの清浄な面、高垂直荷重、真空下で発生します。効果的な潤滑剤の基本的役割は、潤滑剤層で面を分離するか、化学反応により低せん断強度化合物を形成して界面のせん断強度を低下させることで、アスペリティの溶着傾向を低減することです。表面膜は接着摩耗において非常に重要です。潤滑剤層以外にも、表面はほぼ常に酸化皮膜、汚染物質、吸着ガスや流体で覆われています。これらの膜は界面のせん断強度を大幅に低下させます。したがって、実際に観察される摩耗は、そうでなかった場合より一般的に低くなります。酸化皮膜は摩擦と摩耗に重要な役割を果たします。その効果は、摺動時に酸化皮膜が破壊される速度と形成される速度の相対的な関係に依存します。破壊速度が高い場合、表面は十分に保護されず、摩耗が大きくなります。
- 摩耗摩耗 — このプロセスでは、表面から引っかき傷やスリバー、マイクロチップの生成によって材料が除去されます。したがって、材料が柔らかいほど摩耗摩耗率は高くなります。また、荷重が高いほど摩耗率は高くなります。摩耗摩耗はツーボディ型とスリーボディ型があります。後者では、第3の物体が摩耗粒子やその他の硬質汚染物質(潤滑剤中に蓄積したものなど)で構成され、2つの摺動面の間に挟まれます。このメカニズムは浸食摩耗とも呼ばれます。このタイプの摩耗は金属加工プロセスと設備メンテナンスにおいて重要です。酸化物、金属チップ、その他の金属粒子の蓄積を減らすため、潤滑剤の定期的な検査、ろ過、交換が必要です。
- 疲労摩耗 — 通常、表面疲労または表面破壊摩耗と呼ばれます。ロールと被加工材の界面の繰り返し荷重の結果です。機械的力または熱応力(熱疲労)による疲労メカニズムにより、時間とともに表面に亀裂が発生します。どちらの場合も、亀裂が表面下で互いに合流することで剥離またはピッティングにより、材料が表面(通常は金属加工工具)から除去されます。疲労摩耗において潤滑は複雑な役割を果たします。潤滑剤は摩擦を低減し、疲労破壊を引き起こす応力レベルを低下させます。一方、何らかのメカニズムで亀裂が発生した場合、流体が表面張力により亀裂に浸透します。その後の荷重サイクルで流体が閉じ込められ、非圧縮性であるため亀裂開口部に高い静水圧が発生します。これがさらに亀裂を金属加工工具の内部へ伝播させます。例えば、化学的攻撃がない限り、無潤滑界面ではピッティングは発生しません。
潤滑メカニズム
摺動面を互いに分離しておくことで、摩擦と摩耗を低減または排除できることは明らかです。潤滑ジャーナルベアリングやエアベアリングなどの機械要素ではこの要件を容易に満たせますが、金属加工プロセスでは関わる荷重と速度、金属加工工具と被加工材界面の幾何学的形状が、潤滑剤膜の存在を容易には許しません。潤滑剤はまた、摩擦や圧延で発生する熱を放散させる冷却剤として、また酸化鉄やスリバーなどの粒子を洗い流す目的でも使用されます。しかし、適用流体の主機能は潤滑であるため、「冷却剤」という用語は通常使用されません。圧延プロセスに関連する主要な潤滑メカニズムは以下の通りです。
- 厚膜(流体動圧)潤滑 — このタイプ(全流体膜潤滑とも呼ばれる)では、2つの面が連続した流体膜によって完全に分離されます。膜厚は、摺動面の表面粗さの約10倍のオーダーです。流体膜は静水圧的に(潤滑剤を閉じ込めることで)、またはより一般的には、粘性流体の存在下での摺動面のくさび効果によって発生します。したがって、このタイプでは潤滑剤のバルク特性(特に粘度)が重要であり、金属表面への潤滑剤の化学的効果は重要ではありません。厚膜潤滑では、荷重は通常軽く、速度は高いです。摩擦係数は非常に低く、通常0.001〜0.02の範囲です。潤滑システムに異物(第3物体)が混入しない限り摩耗はありません。このタイプの潤滑は、高粘度潤滑剤と高速運転のダイ-被加工材界面の孤立した領域を除き、金属加工プロセス(圧延プロセスを含む)では通常発生しません。
- 混合潤滑 — 厚膜潤滑の膜厚は、(1)粘度の低下(例:温度上昇による)、(2)摺動速度の低下、または(3)荷重の増加によって減少します。面が互いに近づき、工具と被加工材間の垂直荷重が、面の金属同士の接触と、界面の表面粗さ内の流体動圧ポケット内の流体膜によって部分的に支えられます。これは通常混合潤滑と呼ばれ、薄膜または準流体動圧領域とも呼ばれます。膜厚は表面粗さの3倍未満です。摩擦係数は約0.4まで高くなることがあり(したがって力と消費電力が大幅に増加)、摩耗も顕著になることがあります。効果的な潤滑剤トラップのための最適粗さがあり、一般的に15μmが推奨されます。流体動圧ポケットは、界面で潤滑剤が不足している領域へ潤滑剤を供給する貯蔵庫としても機能します。
- 境界潤滑 — 境界潤滑の場合、薄い潤滑剤膜が分子力(ファンデルワールス力など)または化学力(化学吸着)によって物理的に表面に付着します。典型的な境界潤滑剤は油、脂肪油、脂肪酸、石鹸です。境界膜は清浄な表面上に急速に形成されますが、チタンやステンレス鋼など一部の材料では反応性が非常に低いです。このような場合、被加工材表面ではなく工具表面に境界膜を形成させることで潤滑を向上させることができます。重要な違いは、全流体膜潤滑では潤滑剤のバルク特性(粘度など)が重要であるのに対し、境界潤滑では潤滑剤の化学的側面と金属表面との反応性が重要であり、粘度は二次的な役割しか果たしません。境界潤滑領域では、摩擦係数は通常0.1〜0.4の範囲で、境界膜の強度と厚さに依存します。境界潤滑は圧延などの金属加工操作で頻繁に観察され、実践されています。このタイプの潤滑での摩耗率は、金属加工プロセスで発生する過度な温度による、摺動で膜が剥がれたり脱離したりする速度に依存します。保護境界層が破壊されると、摩擦と摩耗は通常高くなります。この膜の付着力と強度は、境界潤滑の有効性にとって非常に重要な要素です。圧力、速度、粘度が膜厚に与える役割も認識する必要があります。
- 極圧(EP)潤滑 — EP潤滑の場合、金属表面が硫黄、塩素、リンを含む金属加工流体による非可逆的な化学反応によって化学的に活性化されます。これらの反応により、摺動金属表面上に塩が形成されます。これらの表面は、高い工具-被加工材接触圧力下でもアスペリティの溶着を防止または低減します。そのため「極圧」潤滑と呼ばれます。さらに、これらの表面膜は低せん断強度を持つため、摩擦も低減します。ただし、温度上昇によりこれらの膜が破壊されることがあり、破壊温度は特定のEP添加剤(単独または硫黄と塩素の組み合わせなど)と金属表面の組成に依存します。膜が破壊されると金属同士の接触が起こり、摩擦と摩耗が増大します。しかし、硫酸塩や塩化物の保護膜は、特に清浄な新生表面では比較的容易に再形成されます。空気、酸素、湿度、水はEP潤滑において重要な役割を果たします。
- 弾性流体動圧(EHD)および塑性流体動圧(PHD)潤滑 — 金属加工プロセス中、プロセスで遭遇する応力の結果として、金属加工工具のたわみや歪みが発生することがあります。鋼の有限な弾性率により、これらのたわみが工具-被加工材界面の幾何学を十分に変化させ、応力、接触面積、幾何学、圧力分布に影響を与えることが示されています。したがって「弾性流体動圧」という用語が使用されます。もう1つの適用可能な要因は、圧力による粘度の増加(さらには固化)です。これが流体動圧膜の発生を助け、膜厚の増加をもたらします。EHDの拡張として「塑性流体動圧」潤滑があります。ストリップ圧延などのプロセスで遭遇するこのシステムでは、潤滑剤がロール-被加工材界面の収束隙間に巻き込まれたり閉じ込められたりします。これにより、摩擦と摩耗が大幅に低下する全流体膜が発生します。これらの現象は、微小な相対的界面寸法の変化が力と変形幾何学に影響を与える集中接触を伴うプロセス、特に薄板冷間圧延において特に重要です。
表面張力と濡れの役割
潤滑剤の粘度と、被加工材および工具材料に対する化学的特性に加えて、表面張力と濡れも潤滑において重要な役割を果たします。濡れは表面張力に関連する現象で、表面エネルギーの表現です。潤滑剤の濡れ特性は、被加工材表面に連続膜としてどれだけよく広がるかによって決まり、潤滑の重要な側面です。工具と被加工材の界面の特定領域に潤滑剤を留めておくことが望ましい状況もあります。例として、時計の支点には移動しない(非濡れ性)潤滑剤が必要です。固体金属表面上の流体(金属加工潤滑剤など)の滴の形状は、金属、流体、空気間の界面張力に依存します。滴の周辺が表面となす角を接触角と呼びます。接触角が小さいほど、流体の濡れ特性は優れています。金属加工流体の濡れは、アルコールやグリコールなどの濡れ剤の添加や、温度上昇によって改善されます。また、表面粗さを増すことでも濡れが改善されることがわかっています。
金属加工における潤滑には、以下に依存する様々なメカニズムが関与していることがわかります:(1)工具-潤滑剤-被加工材界面の化学、(2)潤滑剤の塗布方法、(3)プロセスの幾何学、(4)操作の力学。また、圧延プロセスの速度変化や変形量、伴う圧力と応力の変化に応じて、潤滑モードが金属加工サイクル中に頻繁に変化することもあります。
潤滑剤の選択
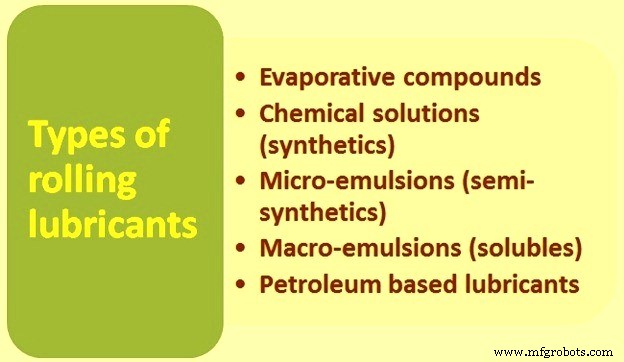
現在、様々な表面と材料での金属加工操作の実行に使用されている金属加工潤滑剤のファミリーは5つの異なるカテゴリーがあります。選択される潤滑剤は、良好な生産性を提供するだけでなく、法定機関によってプラント操作に課される環境制限も満たす必要があります。異なるタイプの金属加工潤滑剤は:(1)揮発性化合物、(2)化学溶液(合成)、(3)マイクロエマルジョン(半合成)、(4)マクロエマルジョン(水溶性)、(5)石油ベース潤滑剤です。各グループの反応性のある物理的・化学的特性を以下に説明します。これらの異なる潤滑剤の比較は表1に示します。
- 揮発性化合物 — 揮発性潤滑剤は「バニッシングオイル」とも呼ばれます。金属加工で広く使用されている潤滑剤です。このグループは物理的特性において非常に柔軟です。濡れ能力は金属加工プロセスの厳しさに合わせて調整・変更可能です。潤滑剤の乾燥速度も(キャリアの揮発性に依存して)制御可能です。重負荷揮発性用途では、極圧添加剤を添加して工具と被加工材部品の両方に追加的な保護を提供できます。揮発性潤滑剤は一般的に被加工材から洗浄されず、通常脱脂を必要としません。ロールコーター法で容易に塗布できます。適切なタイプのエアレススプレー法でも塗布可能です。ただし、揮発性化合物は再循環させてはいけません。このファミリーは、塗装、コーティング、ビニール、亜鉛メッキ表面、非鉄および鉄鋼材料に理想的です。多くの場合、同じ特殊金属加工潤滑剤を製品に使用するだけでなく、塗布された潤滑膜から長期的な防錆保護も提供できます。
- 化学溶液(合成) — 化学溶液(合成)は、最も急速に成長している金属加工潤滑剤ファミリーの1つです。これらの潤滑剤は経済的、環境に安全、取り扱いが容易で、コーティング、亜鉛メッキ、冷間圧延鋼、場合によってはステンレス鋼への使用に最適です。化学溶液は事前洗浄なしで溶接が容易で、パンチング、切断、さらには穴あけやタッピングなどの二次加工にも使用できます。化学溶液は、固体、液体、気体が溶媒と呼ばれる液体に完全に溶解して形成される均一混合物です。これらの溶液(合成流体または化学流体とも呼ばれる)は油を含まず、水溶性防食剤、濡れ剤、潤滑剤(複素エステル)、殺菌剤(防カビ剤)、消泡剤、場合によっては極圧剤のみを含みます。いくつかの異なるタイプの化学溶液があります。重負荷金属加工用の石鹸タイプ溶液、高強度合金用の極圧タイプ溶液、非イオンタイプはアルミニウムとコーティング鋼部品の金属加工に優れています。化学溶液はロールコーター、スプレー、または適切に設計された再循環システムで塗布できます。
- マイクロエマルジョン(半合成) — 優れた洗浄、冷却、潤滑品質を提供する潤滑剤が必要な金属加工操作もあります。マイクロエマルジョンは、亜鉛メッキ、熱間圧延、冷間圧延、ステンレス鋼への使用に最適です。マイクロエマルジョンは、乳化剤、水溶性防食剤、濡れ剤、有機・無機塩、場合によっては極圧剤の組み合わせから一定の膜強度を得ます。マイクロエマルジョンは、分散粒子が0.01〜0.06 mmの範囲にあるエマルジョンです。これらのエマルジョンは通常半透明または透明な外観です。小さな粒子サイズにより、様々なタイプの金属加工に優れた浸透性と冷却性を提供します。マイクロエマルジョンはスプレー、ロールコート、またはフラッドタイプクーラントシステムで使用できます。
- マクロエマルジョン — マクロエマルジョン(時に「水溶性油」と呼ばれる)は、特殊な化学薬品である乳化剤の助けを懸濁液滴として分散させた、鉱油やコンパウンドオイルなどの油ベース潤滑剤を含みます。乳化された油滴は十分に大きく、調製潤滑剤を乳白色(または半透明)に見せます。潤滑剤としてのエマルジョンの作用は分散相に近いものとなります。エマルジョンは、重負荷操作のために高レベルの極圧剤やバリアフィルム(ポリマー、脂肪など)を含むように調整することもできます。マクロエマルジョンは通常乳白色です。構造部材、棚、自動車、家具部品のロールフォーミングなど、重負荷金属加工プロセスで通常使用されます。
- 石油ベース金属加工潤滑剤 — このファミリーは、化学的・物理的性質の両面で、ユーザーに最も広範な潤滑剤特性の選択肢を提供します。このファミリーの調製における主な基材油はブレンドオイル(様々な粘度のもの)です。追加の物理的特性を得るために、脂肪、ポリマー、濡れ剤などの添加剤を加えることもできます。必要に応じて、硫黄、塩素、リンなどの化学的極圧剤を配合に添加できます。特殊な場合、防錆用添加剤を加えることもできます。また、洗浄誘導剤を含めて洗浄を容易にすることもできます。石油ベース潤滑剤は、金属加工プロセスで選択的に使用されます。ステンレス鋼の装飾部品や一部の重負荷成形部品には石油ベース潤滑剤が必要な場合があります。
| 表1 金属加工潤滑剤の比較 | ||||||
|---|---|---|---|---|---|---|
| 番号 | 機能 | 揮発性化合物 | 化学溶液(合成) | マイクロエマルジョン(半合成) | マクロエマルジョン(エマルジョン) | 油ベース(溶液) |
| 1 | ロールと被加工材間の摩擦低減 | 3 | 3 | 3 | 2 | 1 |
| 2 | 塑性変形による熱のロールへの伝達低減 | 1 | 1 | 2 | 2 | 5 |
| 3 | 化学的表面活性によるロールと被加工材間の摩耗とガッティング低減 | 4 | 1 | 2 | 2 | 4 |
| 4 | ロールへの汚れ蓄積防止のための洗浄作用 | 1 | 1 | 2 | 3 | 4 |
| 5 | 溶接と塗装の後工程コスト最小化 | 1 | 1 | 2 | 4 | 5 |
| 6 | 高圧境界条件での潤滑提供 | 4 | 3 | 3 | 2 | 1 |
| 7 | 被加工材とロール間のクッションとなって付着とピックアップを低減 | 4 | 4 | 3 | 2 | 1 |
| 8 | 表面仕上げを保護する非染色特性 | 1 | 1 | 2 | 3 | 5 |
| 9 | 大気汚染と廃棄問題の環境問題最小化 | 4 | 1 | 2 | 3 | 5 |
| 注:1-最も効果的、5-最も効果が低い。 | ||||||
潤滑剤用添加剤
潤滑剤の特性は添加剤によって改変され、特定の用途に適したものとされます。添加剤は潤滑特性を向上させ、金属表面を保護し、その他いくつかの機能を果たします。防錆・防食剤は一般的に硝酸塩やリン酸塩です。EP添加剤は硫黄、塩素、リン化合物です。EP添加剤は圧力下での金属の冷間溶着と金属「ビルドアップ」を防止しますが、潤滑特性を低下させることがあります。エステル、動物性脂肪、脂肪酸などの添加剤は、油に添加して表面張力を低減させたり、よりよく広がるようにしたりします。合成タイプ潤滑剤は、リン化合物やその他の化学物質で改質され、潤滑洗浄剤として作用させます。低下した表面張力により、潤滑剤が接触領域により均一かつ迅速に到達できるようになります。
塗布方法
潤滑剤の塗布には通常4つの方法が使用されます:(1)滴下、(2)ロールコーター、(3)再循環システム、(4)エアレススプレー。各方法には以下のような利点があります。
- 滴下 — 化学溶液、水溶性油、揮発性化合物は、フェルトパッド、オープンセルフォーム、ラグ材、パッキングなどの何らかのワイパーと組み合わせた滴下潤滑器で塗布できます。滴下潤滑器単独では、十分で継続的な潤滑剤膜を提供するには十分ではありません。通常、滴下潤滑器に供給する容器は、少なくとも1〜2時間分の潤滑剤を保持できる十分な大きさである必要があります。潤滑剤はストリップまたは上下のロールに塗布できます。
- ロールコーター — この方法は、小型の可動タンクとポンプユニットで構成され、ワイピングヘッドまたはローラーに潤滑剤を供給します。潤滑剤の厚さと量を制御でき、余剰分はタンクに戻ります。ロールコーターでプレコートや研磨材料を潤滑する場合、作業面を傷つけたりマークしたりしないよう、ポリウレタンやネオプレンロールを使用することをお勧めします。スチールロールはコーティング表面で問題を引き起こすことがあります。多くの場合、ロールコーター単独では、アルミニウム、亜鉛メッキ、熱間圧延材で生成される粒子を洗い流すのに十分な潤滑膜を生成しません。蓄積の可能性がある金属加工の重要な領域にスプレーを設置すると、不要な粒子を洗い流せます。もう1つの問題は、特にワイドストリップに潤滑剤を塗布する場合、「クラウン」を持つ材料が原因で発生することがあります。この場合、ローラーは高い部分のみ潤滑でき、外側のエッジには潤滑剤が行き渡りません。ウェービーストリップでも同様の問題が起こります。柔らかいローラーを使用すると、このクラウンやウェービー状態に自己調整できます。
- 再循環システム — 厚い材料や冷間圧延・熱間圧延鋼(特にスケール付き)を加工する場合、潤滑剤塗布の再循環システムが通常最良のアプローチです。ここでは、十分な量の潤滑剤が工具を保護するだけでなく、プロセスで生成されるスケールと金属微粒子を工具から洗い流し、タンクへ回収する必要があります。バッフル、沈殿タンク、フィルターの使用により、大量の汚染物質と金属微粒子を回収し、クーラントを比較的清潔に保つことができます。マグネットは、再循環される金属量を最小限に抑えるのに非常に有効です。
- エアレススプレー — エアレススプレーシステムは、特定の金属加工ステーションでの補助ユニットとして、プロセスの重要なポイントでの潤滑剤再塗布、カットオフダイ潤滑に効果的に使用されています。これらのシステムは水溶性油、軽油、揮発性化合物でうまく機能し、非常に信頼性が高いです。エアレススプレーで得られるスプレーパターンは円形または扇形です。様々なスプレーパターンが利用可能なため、スポット潤滑に信頼性の高い方法です。金属加工工具に入る前の被加工材への潤滑、または工具内部への潤滑のいずれにも、装置サイクルと連動してタイミングよく正確に対象領域へ向けることができます。最新のエアレススプレーシステムは、オーバースプレー問題の原因となるミストやフォグを発生しません。逆に、金属加工工具の標的領域に正確に向けられ、装置サイクルと連動して動作するようにタイミング調整されています。
製造プロセス
- CNC旋盤加工の解説:プロセス完全概要
- せん断プロセスの極意:技術とベストプラクティス
- 熱処理の3つの必須ステージ:加熱・保持・冷却を徹底解説
- 電気アーク溶接の作動原理:コア原理を徹底解説
- ショックアブソーバーの仕組みと種類:車両の乗り心地と安定性を支える技術
- ヒーターコアの仕組み:自動車暖房システムの核心部品を解説
- 地元の金属加工業者と提携することで信頼性とコスト効率が向上する理由
- 精密機械加工における適切な潤滑が不可欠な理由
- 金属鋳造マスターガイド:溶湯から完成品までのプロセスと要点
- COVID-19パンデミック中にIoTが医療をどう変革したか
- 難燃性金属粉末の焼結:プロセス、分類、性能結果