



高品質鋼生産のための高度な機械的除スケール技術
鋼の機械的除スケールプロセス
スケールは熱間圧延中に起こる酸化の産物です。鋼の酸化とスケール形成は、再熱炉での鋼の再熱、多パス熱間圧延、パス間遅延時間と圧延後の空冷を伴う熱間圧延プロセスでは避けられない現象です。
再熱炉で圧延温度まで鋼を加熱する際に形成されるスケールを一次スケールと呼びます。この一次スケールは熱間圧延前に除去されます。これは通常、高表面品質の鋼製品を製造し、ロール摩耗を低減するために行われます。しかし、二次スケールは、粗圧延機と中間圧延機でのパス間遅延時間中に、除スケールされた鋼表面に形成され続けます。一次ミルスケールの色は一般的に青黒色ですが、二次スケールは青色です。二次スケールはラッカーコーティング仕上げに似た外観を鋼に与え、青色プライマーと間違われることがよくあります。
一次スケールは3つの明確な酸化鉄層で構成されています。鋼に隣接する最も厚い層は、組成が約FeOのウォスサイトで構成されています。中間層は磁鉄鉱(Fe₃O₄)、最外層は赤鉄鉱(Fe₂O₃)です。これらの層の厚さは、鋼の圧延に関連するいくつかの要因と、鋼表面での酸素可用性に依存します。表面の層が最も酸素に富み、スケール厚さの0.5〜2%を占めます。金属表面の層が最も鉄に富み、スケール厚さの約85%を占めます。中間層はスケール厚さの約13〜14.5%を占めます。
スケールが鋼に均一に密着した被覆であれば、理想的な保護バリアとなり得ます。残念ながら、スケールは均一ではなく、十分に密着していません。スケールはその下の鋼よりも反応性が低く(より「貴」)、2種の異種金属が接触した際の挙動と一致します。下の鋼の方が反応性の高い金属であるため、スケールが犠牲になって酸化(錆)します。スケールが表面から「ポップオフ」し、被覆に亀裂が入り、水分が浸透します。これにより電池反応が起こり、ベース鋼にピット腐食(錆)が生じます。
鋼を加工する際、スケールは厄介な存在です。冷間加工前に洗浄が必要です。さらに、スケールの上に塗布されたコーティングは、湿気を含んだ空気が下に入り込むとスケールと共に剥がれるため無駄になります。鋼のさらなる加工やコーティング塗布のために、基材鋼の均一で清浄な表面を呈示するには、すべてのスケールを除去することが不可欠です。
スケールの手作業除去はほぼ不可能です。電動工具洗浄法を用いても極めて面倒で時間がかかります。これら2つの方法のいずれも良好なベースを提供しません。熱間圧延鋼の表面からスケールを除去するために、いくつかのタイプの除スケールプロセスが使用されます。これらは通常4つのカテゴリーに分類されます:(1)フレーム洗浄プロセス、(2)機械的除スケールプロセス、(3)水圧除スケールプロセス、(4)化学的除スケールプロセス。本記事では機械的除スケールプロセスについて説明します。
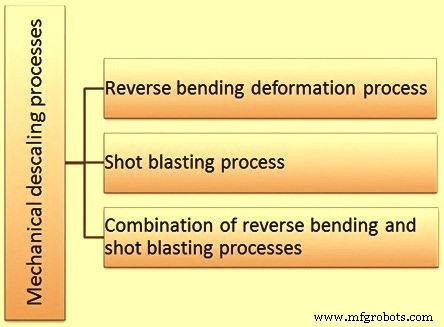
機械的除スケールプロセス(図1)は通常、以下の処理を含みます:(1)逆曲げ変形、(2)ショットブラスト、(3)逆曲げとショットブラストの組み合わせ。これらのプロセスは通常、鋼棒引抜業界での鋼棒からのスケール除去に使用されます。
逆曲げ変形プロセス
逆曲げ変形プロセスは、鋼棒が延性を持ち、熱間圧延スケールが脆いという原理に基づいています。棒が変形すると、鋼は曲がりますが、熱間圧延スケールは破壊され、棒の表面から離れて落下します。ただし、十分な量のスケールがあり、十分な変形がある場合に限ります。変形モードは主に曲げですが、伸び変形も含まれることがあります。逆曲げ変形プロセスの装置は、逆曲げの原理を制御された方法で利用し、鋼棒の特性に過度に影響を与えることなく、一貫したスケール除去結果を達成するものです。除スケールプロセスに影響を与える重要な要因の1つは、鋼棒の総変形量です。
一般的に、スケールを完全に破壊するために必要な最適な棒変形量は8〜10%と考えられています。8%未満ではスケール破壊が不完全となり、密着したスケールのパッチが残ります。10%を超えると通常、追加的なスケール破壊は達成されず、同時に鋼に望ましくない量の加工硬化を付与します。過度な変形(10%以上)のもう1つの望ましくない効果は、ロッドラインのバックテンション増加で、これにより鋼棒が伸びてネッキングし、棒引抜スケジュールに影響を与え、第1ブロックから棒を除スケールシステムを通して引くためにより多くの動力を必要とします。8〜10%の変形目標は、逆曲げに使用されるシーブのサイズと処理される鋼棒のサイズの関係によって制御されます。
棒の伸び問題も重要な考慮事項です。弾性伸びは除スケールプロセスの効果を高めますが、過度の塑性伸びは同様の望ましくない影響を及ぼす可能性があります。
逆曲げ変形プロセス装置は、外見上は非常にシンプルで簡単な装置に見えますが、実際にはスケールが剥がれる一方で鋼棒に過度な副作用をもたらさないバランスの取れた除スケール性能を得るために満たすべき、非常に具体的な設計パラメータを持っています。スケール破壊プロセスの基本原理に従った適切な装置設計は、鋼の成功した除スケールを達成するための重要な要因の1つです。
適切に設計された逆曲げ変形プロセス装置は、熱間圧延スケールの本質的にすべてを剥離させます。その際、粗大スケールの80〜90%が棒から落下し、スケールブレーカーに回収されます。残りの10〜20%のスケールは、剥離していても鋼棒表面に付着し続けます。これは静電気によって棒表面に保持されている微細で粉状の残留スケールです。除去されない場合、このスケールは潤滑ボックスの汚染、ダイ寿命の低下、ドローブロックの急速な摩耗、引抜き棒の品質低下、引抜きユニットの生産性全体の低下などの問題を引き起こします。
逆曲げプロセスの開発初期から、除スケールされた棒表面に微細スケール残留物を残すことの望ましくない結果が認識されていました。これを除去する初期の試みはかなり粗雑で、ワイピングラグをロッドラインに結びつけたり、太い麻縄を棒にループさせたりするもので、とても生産プロセスとは呼べないものでした。また、ブラシで微細スケール残留物をブラッシングする方法もよく用いられました。
近年、除スケールされた棒表面から微細スケール残留物を除去するための微細スケール除去装置が開発されています。これらの装置はいくつかのコンセプトで動作します。棒表面を洗浄するためによく使用されるコンセプトの1つは高速エアジェット、もう1つは水洗/エア乾燥オンザフライアプローチです。両コンセプトに基づく装置は、スケール残留物を除去するだけでなく、本質的にそれを封じ込めるため、微細スケールが作業エリアに拡散しません。これによりその後の廃棄も容易になります。
除スケールされた棒からスケール残留物を非攻撃的に洗浄するための微細スケール除去装置の主要な目的:(1) 工業的手法で残留物を除去、(2) 除去物を封じ込め、(3) オペレーターの注意を最小限に、(4) 運転メンテナンスを最小限に、(5) 運転コストを低く。
ショットブラストプロセス
鋼の除スケールのためのショットブラストプロセス(研磨ブラストプロセスとも呼ばれる)は、乾燥状態または液体媒質に懸濁させた研磨材を、制御された方法で高速(50〜110 m/秒)で鋼表面に強力に方向付けることで、鋼表面の洗浄を行う表面処理プロセスです。研磨粒子の研磨衝撃によりスケールとその他の表面汚染物質が除去されます。
研磨ブラストプロセスは1904年に始まりました。現在、鋼棒引抜ユニットでの鋼棒表面除スケールに最も使用されているプロセスです。経済的で、除スケールのピクリンプロセスよりも高速です。研磨材またはその大部分はリサイクルして再利用可能です。
ショットブラストプロセスにより、鋼棒の非常に良好な洗浄と表面準備が可能です。この除スケールプロセスは通常以下に使用されます:(1)鉄鋼鋳物と鍛造品の表面洗浄、(2)鋼板、棒、コイル、ワイヤーの機械的洗浄、(3)ショットピーニングによる機械的特性の変更(スプリング、ギアなどの疲労抵抗性向上)、(4)塗装またはコーティングされる鋼製品の表面準備。鋼除スケールのショットブラストプロセスは、光輝棒生産中の除スケールで一般的な方法です。ショットブラストによる表面洗浄は、自動車、建設、鋳造、鍛造、造船、鉄道など、鋼を使用するほぼすべての業界で使用されています。
研磨材塗布方法
ショットブラスト除スケールプロセスでは、研磨材の塗布方法を2つの異なるタイプの手順に分類できます:(1)乾式、(2)湿式。
乾式方法
研磨材の塗布における乾式方法には:(1)機械ブラスト法、(2)空気圧ブラスト法があります。
機械ブラストは、キャビネット型装置を最もよく使用します。バッチ、セミオート、フルオートのバージョンがあります。通常、キャビネットには1つ以上のブラストホイールが収められ、遠心力によって研磨材を鋼表面に方向付けます。ホイールは、鋼表面へのブラストパターンの最大カバレッジと高効率を確保するように配置されます。清浄な研磨材(一般的にエアウォッシュとグレード分け済み)はホッパーに貯蔵されます。研磨材は重力でホッパーから供給漏斗とディッパーバルブを経てインペラーに供給され、定量供給されます。インペラーは研磨材に遠心速度を与え、コントロールケージを通して方向付けられます。コントロールケージは、鋼表面へのブラストパターンの方向と形状を決定します。ホイールは一般的に、迷い研磨材の飛散を防ぐための保護ハウジングで囲まれています。
このような機械はかなりの摩耗を受けるため、特にホイール部品と機械内部は、多くの場合、高合金耐摩耗鋳鉄で作られ、容易に交換できるように設計されています。作業台には厚いゴムマットが敷かれ、研磨材の衝撃ショックを緩和することがよくあります。より高い操作効率を可能にする様々なタイプのホイールが利用可能です。一般的に、研磨速度(約50 m/秒)と研磨材量は、機械システムが単位時間あたり高い作業能力を提供するようになっています。その結果、機械ブラストキャビネット装置は中〜高生産用途に対応できます。
空気圧ブラスト法は、圧縮空気を使用して研磨材を表面に塗布します。基本的な空気圧ブラスト法は3つあります:(1)吸引式、(2)重力式、(3)直圧式。
吸引式システムでは、圧縮空気がエアジェットによってノズルへ導かれ、吸引ラインに低圧・高速気流を生成し、研磨材を研磨材回収ホッパーからブラストガンへ空気輸送します。ここで高速気流と合流します。消費済み研磨材は回収ホッパーに落下し、吸引ラインで拾われてブラストガンを通じて再循環されます。
重力供給システムは吸引ガンと類似した研磨材ガンを使用しますが、研磨材はオーバーヘッドホッパーから重力でガンに供給されます。これにより、吸引式の非効率な空気輸送が排除され、より効率的な研磨材定量供給に置き換えられます。重力式の主要な問題(吸引式と比較して、これがあまり使用されない理由)は、消費済み研磨材を回収ホッパーからガン供給ホッパーへ戻して再循環するための研磨材昇降システムが必要なことです。
直圧式システムでは、研磨材が圧力容器内で加圧され、圧縮空気ラインに定量供給されてブラストノズルへ送られます。このシステムも研磨材再循環のための何らかの昇降システムを必要とします。単位重量あたりの必要空気量の観点から最も効率的なシステムであり、最も高い研磨速度と強度を生み出します。長いランスとサイドシューティングノズルを通じて研磨材を移動させ、効果的に鋼を除スケールできる唯一のシステムです。
空気圧ブラスト法は、直圧または誘導法(サイフォンまたは重力式)を使用します。これらの方法を以下に説明します。
直圧空気ブラスト法では、研磨材が加圧容器(圧力容器)からブラストホースへ供給されます。圧縮空気ラインはブラストホースと圧力容器の上部の両方に配管されます。ホースと圧力容器の両方への空気圧力(通常約6 kg/cm²)が等しいため、圧力容器底部の開口部(供給点)から研磨材が自由落下できます。研磨材が落下すると、圧縮空気によって拾われ、作業点へ輸送されます。空気圧を維持するため、機械の充填点にバルブが取り付けられ、空気圧によってしっかりと閉じられています。ノズル内径と空気圧に適した速度で研磨材流量を調整するため、供給点に定量バルブが取り付けられています。
誘導サイフォン法の場合、ブラストガンは圧縮空気管と研磨材を運ぶフレキシブルホースに接続されます。研磨材ホースは機械ホッパーの基部付近で大気開放されています。その結果、ガンを通る圧縮空気の通過と研磨材ホース上を通過することでホース内に部分的な真空が生じ、これが研磨材をガンへ吸引・誘導し、圧縮空気ジェットによってノズルから噴射されます。ゴム製研磨材供給ホースは通常、ホッパーとガンの間で2〜2.5 mの長さです。研磨材はブラストノズルを通過する際に気流によって加速されますが、圧縮空気流の全速度には達しません。ノズルから出る研磨材の速度は、直圧機の約40%です。誘導サイフォンベースの装置は、ハンドヘルド研磨ブラストキャビネットで幅広く使用されています。連続運転自動装置にも使用されますが、一般的に軽量研磨材の塗布に限定されます。
誘導重力ベースの装置は、空気と研磨材を混合するデバイスを使用する点で誘導サイフォン装置と非常に類似しています。しかし、誘導重力装置では研磨材がオーバーヘッド貯蔵から重力供給されます。空気供給は、研磨材が部分的真空下で重力の重みも加えてガンのそのポイントで混入するポイントに入ります。ガンから出る際の圧縮空気の急速な膨張が、研磨材に最終的な加速を与えます。誘導重力ベースシステムは広く普及していません。連続運転にも適用可能ですが、通常は特殊用途のみに採用されます。
機械式乾式ブラスト装置はますます普及しています。研磨粒子速度と単位時間あたりの研磨材投入量を増やすことで、スケール除去の速度を向上させられます。設置は比較的容易にセミオートまたはフルオート化できます。空気圧ブラストは、低生産要求や間欠運転が予想される場合に使用されます。
湿式方法
研磨材塗布の湿式方法は、化学処理された水に懸濁した微細研磨材からなるスラリーを、高速圧縮空気で鋼表面に推進させるものです。スラリーは通常、研磨材の沈降を防ぐために連続的に撹拌されます。直圧乾式ブラストユニットと同様に、圧縮空気が混合物を含む容器に、ブラストホースに供給される圧力と等しい圧力で供給されます。圧力を均等化することで、研磨材混合物が混合バルブを通ってエアラインへ供給されます。研磨材流量は、ホッパーと混合室の間に位置する全開弁で制御されます。
ほとんどの湿式研磨ブラスト装置は通常キャビネット搭載型で、補助ストリッパー、テイクオフコンベヤー、洗浄・すすぎ・乾燥ステーションによって修正されることがよくあります。基本設計には、垂直ホイール、水平面ターンテーブル、レールまたはカーエクステンション付きシャトル、チェーンまたはベルトコンベヤー、シャフトおよびチューブラーパーツ用の自立型旋回機構、コンビネーションタンブリングキャビネット機械が含まれます。スラリーは以下の3つの異なる方法のいずれかで表面に推進させられます。
- スラリーをサイフォン作用で持ち上げ、適切に設計されたノズルを通して噴射する圧縮空気流による方法
- 重力供給スラリーをガンへ推進する圧縮空気による方法
- 必要な噴射速度を生み出す高圧遠心ポンプによる方法
特殊プロセス向けの湿式研磨ブラスト法にはいくつかのバリエーションがあります。これらの一部は新しいプロセス名を生み出しましたが、湿式研磨ブラスト法のカテゴリーに分類できます。すべての湿式研磨ブラスト法は以下の2タイプに分類できます。
- ハイドロブラストプロセス — 砂を水と混合し、水圧で推進するプロセス
- ベイパーブラストプロセス — 研磨材を液体に懸濁させ、圧縮空気ジェットで高速噴射するプロセス
逆曲げとショットブラストの組み合わせ方法
この除スケールプロセスでは、逆曲げとショットブラストの両方の除スケール方法がロッド引抜ラインで直列に使用されます。通常、最初に逆曲げ法を使用し、続いてショットブラスト法を使用します。
研磨材の種類
様々な研磨材が一般的に使用されています。特定タイプの選択は、主に経済的、冶金的、実用的なエンジニアリング要因に依存します。一般的に使用される研磨材は、砂、スチールショット、スチールグリット、アルミニウム、フリント/ガーネット、ガラスビーズ、超硬、スラグ、有機材料です。
スチールショットは、液体鋼を霧化(造粒)プロセスで球状粒子にしたものです。これらの鋳造スチールショットは様々なサイズと硬度で利用可能です。一般的にスチールショットは、電気炉または誘導炉で鋼スクラップから製造されます。鋼スクラップを炉で溶解し、高圧水ジェットで液体鋼を霧化してショットとします。スチールショット製造工程のステップ:(1)鋼スクラップの溶解、(2)高圧水ジェットによる液体鋼の霧化、(3)ショットの乾燥、(4)篩分け(SAEショットサイズとグリット製造用オーバーサイズショット粒子の分離)、(5)スパイラル処理(不規則形状ショットの除去)、(6)焼入れ(最小応力割れで優れた粒子完全性の生産)、(7)焼戻し、(8)篩分け、(9)包装。
最大径状態のショット粒子は分割され、角張ったスチールグリットを形成し、ショットブラストプロセス用研磨材として使用されます。スチールショットは低脆性のため通常耐久性があります。ショットはブラストの衝撃で焼戻しされます。時間とともに硬度が増し、数千サイクルにわたって一貫した反復性能を発揮できます。製造時、スチールショットは一般的にロックウェル硬度40〜60 HRCを持ちます。スチールショットは極めて低い破砕率で、実質的にダストを発生しません。高衝撃エネルギーと高速洗浄率を提供するため、重度の洗浄と非常に明るい仕上げの生産に使用されます。
この研磨材は、実行する作業に応じて選択されます。粒子サイズ(ほぼすべてでほぼ均一)だけでなく、特定範囲の硬度によっても選択されます。粒子は、研磨材の直径、タイプ、硬度に応じて700〜5,000回投影可能なため、容易にリサイクルできます。
製造プロセス