



ドロマイト:加工技術と製鉄業における重要な役割
ドロマイト — 製鉄業における加工と応用
ドロマイトは無水炭酸塩鉱物です。カルシウムとマグネシウムの二重炭酸塩(CaCO₃·MgCO₃)です。製鉄の重要な原材料の1つです。
ドロマイトは理論的に54.35%のCaCO₃と45.65%のMgCO₃、または30.41%のCaO、21.86%のMgO、47.73%のCO₂を含みます。しかし自然界ではこの正確な割合でドロマイトが利用可能ではありません。したがって、一般的に40〜45%のMgCO₃を含む岩石をドロマイトと呼びます。
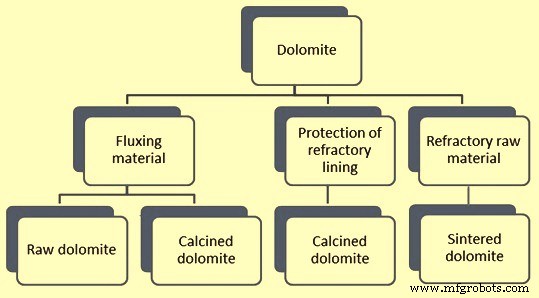
製鉄業におけるドロマイトの主な用途は:(1)溶剤材料、(2)耐火物ライニング保護、(3)耐火物原料。製鉄業ではドロマイトは通常3つの形で使用されます:(1)原ドロマイト(天然ドロマイト)、(2)焼成ドロマイト、(3)焼結ドロマイト。溶剤材料として使用する場合は原ドロマイトまたは焼成ドロマイトとして使用されます。耐火物保護用として使用する場合は焼成形で、耐火物原料として使用する場合は焼結ドロマイトの形で使用されます。製鉄業におけるドロマイトの用途と形態を図1に示します。
ドロマイトの加工
ドロマイトは採掘後、様々なプロセスで使用される前にいくつかの加工を経る必要があります。ドロマイト生産の基本プロセスは:(1)原ドロマイトの採石、(2)破砕と選別による採掘ドロマイトの使用準備、(3)原ドロマイトの焼成、(4)必要に応じて焼成ドロマイトを水和させて水和ドロマイトを製造するさらなる加工、(5)耐火物材料としての使用のためのドロマイト焼結、(6)その他の移送、貯蔵、取り扱い操作。これらすべてのプロセスがすべてのプラントで必要とは限りません。
基本的に製鉄・製鋼プロセスで使用されるドロマイト製品は3タイプあります:(1)原ドロマイト製品、(2)焼成ドロマイト製品、(3)焼結ドロマイト製品。これらの製品のためのドロマイト加工を以下に説明します。
最初のプロセスはドロマイト鉱山で行われ、採掘鉱石が破砕と選別を経て鉱石の異なるサイズ分画に分離されます。製鉄プラントの一部の場所では、原ドロマイトがさらに加工されます。例として焼結プラントでは、原ドロマイトがハンマーミルで−3mmサイズ(一般的に85〜90%の範囲)に破砕されます。
ドロマイトの焼成
ドロマイトの焼成は、原ドロマイトの熱分解とその組成中のLOI(焼失量)または二酸化炭素(CO₂)部分の除去を行う熱処理プロセスです。焼成プロセスは固体状態で行われる吸熱反応です。高品質ドロマイトは一般的に40〜43%のMgCO₃と57〜60%のCaCO₃を含みます。原ドロマイト約2トンで焼成ドロマイト1トンが生産されます。焼成時に原ドロマイトからCO₂が除去されるため、焼成ドロマイトは(1)多孔質、(2)比表面積が大きい、(3)高反応性、(4)吸湿性を持ちます。
原ドロマイトを加熱すると、ドロマイトに含まれる炭酸塩は以下の式で分解されます。
CaCO₃·MgCO₃ + 約725kcalの熱 = CaO·MgO + 2CO₂
原ドロマイトの焼成は、立窯または回転窯で行われるシンプルな単段焼成プロセスです。原ドロマイトは窯に投入され、窯を通過しながら2段階で分解または焼成されます。第1段階ではMgCO₃成分からCO₂の放出が開始し、第2段階ではCaCO₃成分からCO₂の放出が開始します。分解温度はプロセス雰囲気中に存在するCO₂の分圧に依存します。
ドロマイト分解は2段階で進行します。第1段階は約550℃でMgCO₃の分解が開始し、第2段階は約810℃でCaCO₃の分解が開始します。焼成プロセスの2段階は以下の式で表されます。
第1段階 — CaCO₃·MgCO₃ = CaCO₃·MgO + CO₂(550〜700℃の温度範囲)
第2段階 — CaCO₃·MgO = CaO·MgO + CO₂(810〜900℃の温度範囲)
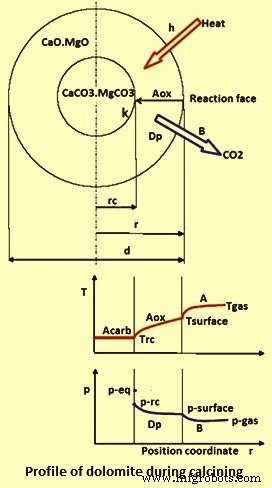
焼成プロセスは、部分的に分解したドロマイトの断片を用いて説明できます。そのCO₂分圧と温度のプロファイルは図2に示されています。試料は多孔質層に囲まれた致密な炭酸塩コアで構成されています。焼成窯内で温度Tgasでは、熱が放射と対流('h'で象徴)により固体表面(温度Tsurface)へ伝達されます。熱伝導(A)により酸化物層を貫いて反応前線(温度Trc)に到達します。反応エンタルピーが内部エネルギーより桁違いに大きいため、反応中にコアへさらに流れる熱は無視できます。したがってコア温度は前線温度よりわずかに低いだけです。熱が供給されると、化学反応定数(k)が働き、その駆動力はCO₂分圧の平衡からの偏差(p-eq − p-f)です。放出されたCO₂は多孔質酸化物層を拡散(Dp)して表面に達し、最終的に対流(B)により周囲へ移行し、そこでCO₂分圧p-surfaceが存在します。焼成ドロマイトの化学的・物理的特性は焼成によって影響を受け、それはさらに伝導度、物質移動係数、焼成ドロマイト層の拡散率によって影響されます。
ドロマイトを完全に焼成し、未焼成ドロマイトの残留コアを残さないためには、原ドロマイト表面に供給された熱が伝導熱伝達によりコアまで貫通する必要があります。ドロマイト内部の雰囲気が純CO₂であるため、コアで少なくとも短期間900℃に達する必要があります。原ドロマイト表面は900℃以上に加熱して、必要な温度勾配を維持し、ドロマイト表面の焼成物質の断熱効果を克服する必要があります。しかし、焼成ドロマイト製造時には表面温度が1,100〜1,150℃を超えないようにする必要があります。そうでないとCaOの再結晶化が起こり、反応性が低下し、焼成製品の消石特性が低下します。
燃焼ガスから原ドロマイト表面へ、さらに表面から原ドロマイトコアへ熱を伝達するには、一定の保持/滞在時間が必要です。大きな原ドロマイトほど焼成により長い時間を要します。原則として、高温での焼成は必要な保持時間を短縮します。しかし、過度に高い温度は製品の反応性に悪影響を与えます。原ドロマイトのサイズごとの焼成温度と必要保持時間の関係を表1に示します。
| 表1 焼成温度と滞在時間の関係 | |||
|---|---|---|---|
| 番号 | 原ドロマイトサイズ | 焼成温度 | 滞在時間(概算) |
| 単位 | mm | ℃ | 時間 |
| 1 | 50 | 1000 | 2.2 |
| 1200 | 0.75 | ||
| 2 | 100 | 1000 | 8.5 |
| 1200 | 3 | ||
焼成プロセスにはいくつかの異なるタイプの窯が使用されます。回転窯または立窯です。選択する窯のタイプは、原ドロマイトの特性、予想生産率、燃料コスト、投資コスト、利用可能な燃料、地域条件、インフラなどに強く依存します。一般的に、実験室試験を含むすべてのデータを評価してから焼成窯を選択します。
予熱器付き/なしの回転窯は、通常10〜50mmの材料サイズの原ドロマイトを処理します。このタイプの窯の熱収支は、排ガスと窯殻を通じた損失がやや高いことで特徴づけられます。排ガス損失の典型値は総熱必要量の約25%、窯殻損失は約20%です。予熱器付き窯に導入される燃料エネルギーの約60%のみが焼成プロセスに使用されます。
単一垂直立窯の場合、焼成ゾーンから利用可能な熱と予熱ゾーンで必要な熱の間にアンバランスが存在します。理想的な焼成プロセスでも廃ガス温度は100℃以上になることがあります。並流再生(PFR)型窯の場合、焼成ゾーンの熱利用が改善され、廃ガスでの熱損失が最小化されるため、焼成ドロマイト1トンあたりの熱消費が低減されます。
ドロマイト焼成に通常使用される窯のデータ比較(重要な消費数値と典型的な原料サイズ)を表2に示します。
| 表2 ドロマイト焼成用各種窯の比較 | ||||
|---|---|---|---|---|
| 窯タイプ | 窯能力 | 石灰石サイズ | 比燃料消費 | 比電力消費 |
| tpd | mm | kcal/kg | kWh/t | |
| 長方形PFR窯 | 100-400 | 30-120 | 810-870 | 約20 |
| 円形PFR窯 | 300-800 | 30-160 | 810-870 | 約20 |
| 環状立窯 | 200-600 | 15-200 | 910-980 | 約30 |
| 単一立窯 | 50-300 | 10-100 | 980-1100 | 約35 |
| 予熱器付き回転窯 | 300-1200 | 10-50 | 1150-1350 | 約30 |
| 予熱器なし長尺回転窯 | 300-1000 | 10-50 | 1600-1700 | 約20 |
ドロマイトの焼結
ドロマイト加工の第3のタイプはドロマイトの焼結です。このプロセスは原ドロマイトのロースティングとも呼ばれます。焼結ドロマイトは耐火物製品の製造に使用されます。焼結ドロマイトはデッドバーンドロマイトとも呼ばれ、原ドロマイトを1,650℃以上、好ましくは1,800℃を超える温度で加熱することで製造されます。原ドロマイトの焼結は、最大見かけ比密度と高い耐水和性を達成することを目的として行われます。
焼結ドロマイト生産の最も一般的なプロセスは、立窯または回転窯での単段焼成プロセスです。原ドロマイトは窯に投入され、窯を通過しながら2段階で分解されます。第1段階でMgCO₃成分から約550℃からCO₂が放出され、第2段階でCaCO₃成分が約810℃で分解されます。完全焼成後、焼成ドロマイトはさらに焼結温度まで加熱されます。この温度では、すでに焼成された物質の多孔性が減少し、製品の見かけ比密度が増加します。これは耐火物用途にとって不可欠です。典型的な消費数値と基本的な窯投入原料ドロマイトサイズを表3に示します。
| 表3 ドロマイト焼結の典型パラメータ | ||||
|---|---|---|---|---|
| 番号 | パラメータ | 単位 | 高温立窯 | 回転窯 |
| 1 | 熱エネルギー | kcal/kg | 約1,200 | 約2,400 |
| 2 | 電気エネルギー | kWh/トン | 約65 | 約65 |
| 3 | 原料投入サイズ | mm | 10-50 | 5-50 |
焼結プロセスの性能は、原ドロマイトの焼結性に強く依存し、それは化学組成、純度、均質性、産地、成因、多孔性、結晶構造などの特定の組織的特性によって影響を受けます。さらに、燃焼プロセスの燃料(固体燃料の灰など)が最終製品品質に大きな影響を与えることがあります。高純度原ドロマイトの場合、燃料不純物が「焼結助剤」として作用する固体燃料との組み合わせでのみ、満足のいく製品品質が達成できることがよくあります。原ドロマイトの特性は、低く不均一な見かけ比密度や耐水和性の低さという形で製品品質に悪影響を与える可能性があります。これらのパラメータのいずれかが、特に最高品質の耐火レンガを製造する場合、耐火物業界での用途を制限する可能性があります。窯操作の変更ではこれらの影響を修正することはほぼ不可能です。
ドロマイト焼結用の垂直立窯は、焼成ドロマイトブリケットを原料として使用します。対流技術で働き、高さ約10mの円筒形鋼殻で、塩基性耐火物でライニングされています。焼成ドロマイトブリケットは窯頂部に位置する供給ホッパーから窯に入ります。上部窯セクションの予熱ゾーンを通過する間、ドロマイトブリケットは熱い上流窯ガスとの集中的な接触により、常温から焼結温度近くまで加熱されます。
単一立窯は、ドロマイトの焼結による塩基性耐火物生産のため、最低比熱消費で2,000℃を大きく超える窯温度を達成するように設計できます。これは(1)対流原理の使用、(2)特定の放射状マルチバーナーシステム、(3)連続運転排出テーブル、(4)窯排出ゾーンの統合製品冷却システムによって達成されます。
高温垂直立窯は、低生産コストに関する厳しい要求を満たしながら品質基準を完全に満たすことができます。また、窯コンセプトは減産時でも安定した運転を可能にします。窯は通常コンパクトな設計で、望ましい信頼性の高い性能を提供し、連続的でスムーズな窯運転を保証します。製品の比較的短い滞在時間と窯雰囲気への最適な曝露の組み合わせが、高比生産率に対する小さな窯寸法を説明しています。様々な運転パラメータと定義された温度プロファイルは容易に調整可能で、窯運転の高い柔軟性を提供します。これらの特性は、低比熱消費、低運転・投資コストと組み合わされています。
製鉄・製鋼プロセスにおけるドロマイトの応用
高炉(BF)ルートによる製鉄生産中、ドロマイトは焼結プロセス中に添加されるか、高炉への直接供給として添加されます。この添加には通常原ドロマイトが使用されます。ドロマイト添加は、BFスラグ中の所望のMgO百分率を得るために製鉄時に行われます。焼結を通じたドロマイト添加がより好ましいルートです。なぜなら、ドロマイトのCO₂が焼結プロセス中に駆逐されるためです。焼結の場合、ドロマイトはハンマークラッシャーで−3mm(85〜90%の範囲)に破砕され、焼結混合物に混合されます。高炉への直接供給の場合、塊ドロマイト(10〜30mmサイズ)が使用されます。
焼結を通じたドロマイト添加の場合、最近では焼成ドロマイトも直接使用されています。焼結プロセスでの焼成ドロマイト使用の利点:(1)焼結混合物の結合特性改善、(2)焼結機生産性の向上、(3)焼結強度の向上、(4)排ガス量の削減と関連利点。
焼結用ドロマイトの高シリカ(SiO₂)含有量は、高炉でのアルミナ(Al₂O₃)の影響を相殺するため好ましいとされています。
回転窯プロセスによる直接還元鉄(DRI)生産では、ドロマイトが脱硫剤として使用されます。原ドロマイトが4〜8mmのサイズ範囲で使用されます。
ドロマイトの第2の主要用途は製鋼です。製鋼ではドロマイトは溶剤材料としても耐火物材料としても使用されます。製鋼用としては、酸性であるためSiO₂含有量は非常に低く、好ましくは1%未満とされます。溶剤材料として使用する場合は焼成形で使用されます。溶剤材料としては二重の役割を果たします。第1の役割では、石灰(CaO)の供給源となり、焼成石灰の消費を削減します。しかし、焼成ドロマイトの第2の役割の方がより重要です。この役割では、製鋼温度でMgOに関して過飽和状態となる製鋼スラグを作ることで、製鋼容器のマグネシア-カーボンライニングを保護します。
最近では、BOF(塩基性酸素炉)容器のライニング寿命向上のためにスラグスプラッシング技術が広く使用されています。この技術では、BOF容器にスプラッシングされる保持液体スラグに焼成ドロマイトが添加されます。これはスラグの粘度を高めてより良い付着特性を持たせ、スラグの耐火度を高めるために行われます。
焼成ドロマイトはまた、レードル冶金時に通常添加される合成スラグの一部としてますます使用されています。これは特にスラグラインでのレードルライニングを保護するために行われます。
ドロマイトが耐火物材料として使用される場合、焼結ドロマイトの形で使用されます。焼結ドロマイトは、タールドロマイトレンガ、ピッチ含浸ドロマイトレンガ、樹脂結合ドロマイトレンガの製造に製鋼で使用され、BOF容器、AOD(アルゴン酸素脱炭)容器、およびやや程度は低いですが電気炉のライニングに使用されます。これらのレンガは製鋼レードルのライニングにも使用されます。
ドロマイトベースの単形耐火物(ガンニング混合物など)も、製鋼炉の耐火物メンテナンスに使用されます。ガンニングは通常、耐火物ライニングの高摩耗領域で行われます。これらの耐火物はまた、EAFでのハースとバンクの形成と、それらの定期的なメンテナンスにも使用されます。これらの領域のメンテナンスは、高鉄焼結ドロマイトを使用して、ヒート間で頻繁にスピニングマシンで塗布することで行われることがよくあります。マシンを炉内に降ろし、数分で数トンのフェトリング材料をヒート間で塗布します。この高速・低コストソリューションは、炉の耐火物が急速に摩耗する部分で特に使用されます。
製造プロセス