



成形耐火物製造の包括的ガイド
耐火製品は成形品(シェイプト)と非成形品(モノリシック/キャスタブル)に分類されます。酸性、中性、塩基性、複合材料で製造可能。耐火物製造用材料は添加剤を含む場合と含まない場合があります。さらに成形耐火物はいくつかの形状で製造され、通常耐火レンガと呼ばれます。耐火物製造プロセスで使用される典型的生産フローを図1に示します。
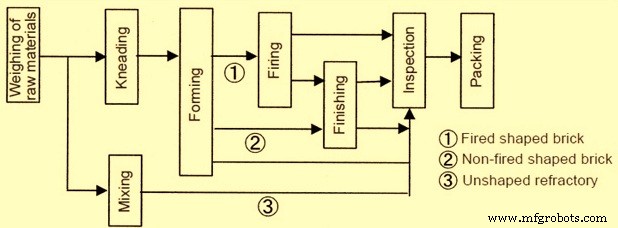
図1 耐火物製造プロセスの典型的フロー
非成形耐火物は通常、耐火製品としてではなく耐火材料として耐火物製造プラントから出荷され、使用現場で混合、成形、エイジング、乾燥、予熱等を経て初めて耐火物となります。これは非成形耐火物の場合、成形耐火物製造プロセスの一部が使用現場にシフトすることを意味します。
耐火レンガ製造の基本と技術進歩
耐火レンガ製造の基礎は時を経ても変わっていません。しかし技術進歩により、現代のレンガプラントは大幅に効率化し、製品全体品質が向上しました。これら耐火物製造は、どの化学化合物と鉱物の組み合わせが、製造耐火物に耐火度、熱安定性、耐食性、熱膨張等の必要特性を与えるかを知ることに基づきます。原材料とその特性のより完全な知識、焼成制御の改善、緑色耐火物焼成用窯設計改善、より高度な機械化が全て耐火レンガ産業の進歩に貢献しています。
耐火物製造の技術的目的
与えられた耐火物製造の技術的目的は、意図用途への特性と性能取得です。これら目的達成のため、耐火物製造の基本構成要素は、適切な原材料選定、加工方法、製造中の技術パラメータ維持で構成されます。製造洞察は、加工を通じて開発される相組成とミクロ構造(総称してマテリアルキャラクタ)の特徴に関わり、これらが製品特性と使用時挙動を担っています。
原材料
適切に選定された原材料は、満足できる耐火製品の開発と生産に不可欠です。原材料特性は重要耐火物特性に直接的・間接的に影響。高性能耐火製品生産には、原材料が以下6特性以上を満たす必要があります。
- 十分な初期粒度
- 密度/多孔度
- 主鉱物/酸化物シェア
- 還元性酸化物/溶剤性酸化物の限度
- 重要酸化物のモルバランス
- 主鉱物/酸化物の結晶サイズ
耐火物の密度、多孔度、透過性、圧縮強度、破壊モジュラス、弾性、熱衝撃抵抗性等の各種特性は、主に原材料に加え耐火物製造プロセスによって決定されます。
耐火物製造用原材料には、様々な粘土(天然または焼成形)、グロッグ(シャモットとも呼ばれる)、加工原材料(焼成、焼結、焼成、融解)、添加剤(マトリックスケミカル:固体、液体、コロイド形態可能)、結合材等が含まれます。
原材料加工
耐火物製造用原材料加工は以下ステップで構成:
- 破砕・粉砕
- 篩分け/グレーディング
- 異物鉄の磁気分離
- バッチ計量
- バッチ混合
破砕・粉砕
一次、二次、微細破砕/粉砕ユニットで実施し、耐火物バッチ組成のための所望粒度分布に合わせ各種原材料の粒度要件を満たします。一次破砕・最小粒度10-12mmにはジョークラッシャーとジャイレトリークラッシャー通常使用。ローラークラッシャー、ディスククラッシャー、インパクトミル、各種ハンマーミルで二次破砕、最小粒度約4mm達成。アトリションミル、ボールミル、ロッドミル、チューブミル等各種粉砕機で200メッシュまで微細粉砕。振動ミル、ジェットミル、ミクロナイザー等で特殊製品用超微粉末(10μm以下)製造。
篩分け/グレーディング
破砕・粉砕原材料を、生産中耐火物要件に従い異なる粒度分画に篩分け/グレーディング。振動篩またはロータリー篩、エアクラシファイア通過で実施。振動篩では希望分画数の篩セットを振動フレームに固定し、操作で複数分画取得。ロータリー篩は回転シリンダー形で、シリーズ配置された複数サイズ篩を共通傾斜軸にセット。大きい開口が下端/排出端側、最小開口が上端/供給端側。主に粗分画分類に適する。エア分級は微細分画用。エアクラシファイアは数〜10μm径微細粒子に便利。分離に遠心/サイクロンタイプが一般的。大粒子はシステムへ再循環、微細粒子はサイロへ供給。
粒度分類は、様々な粒度分画を異なる貯蔵ビンへ振り分けため実施。段数と篩サイズ/メッシュ番号は任意選択可能。粒子が不規則・ギザギザ形状、細長、扁平であっても問題なし。標準篩は角形開口使用。通過と保持は篩次第。微細サイズでは篩が粘着し、ブラインド現象(目詰まり)で微細粒子通過阻害の可能性。微細材料篩分けでは一般的観察。このためドライ篩分けは微細サイズでは稀。ウェット(スラリー)篩分けならブラインド緩和可能。
磁気分離
破砕・粉砕材料に混入した遊離鉄/異物鉄を磁気分離で除去。異物鉄片を磁気分離機(プーリー型または吊下型、永久磁石または電磁石)で除去。除去対象破砕材料を磁気ローラー通過ベルト上に載せるか、単列または直列複数で回転磁気ローラー上に直接落下させ除去。
バッチ計量と混合
耐火レンガはバッチ生産。原材料バッチは、必要量(比率)の微粉、中粒、粗粒分画で構成。バッチ計量車で貯蔵ビンから正確量・適切粒度分画を引き出し。小バッチでは計量器手動使用が一般的。
計量材料を適切ミキサーで十分混合。利用可能ミキサー:パンミキサー、トロフミキサー、ドラムミキサー、パグミル、カウンターカレントミキサー等。通常、半乾式・塑性成形プロセスでは粘土耐火物バッチをトロフミキサーとパグミルで混合。カウンターカレント型ミキサーは、水分含有量10%未満の高アルミナ或いは塩基性耐火物の乾式加工混合物製造に使用。
耐火物製造用混合・練和機は主に2タイプ:(i) 固定容器型、(ii) 駆動容器型。耐火レンガ製造用混合・練和機は乾式・半乾式プレス専用でバインダー量最小のため、混合ブレードまたはミューラーホイール装備。
成形(シェーピング/フォーミング)
耐火レンガは手成形または各種成形・モールドマシン(プレス含む)で成形。採用成形法は耐火物の形状・サイズ・数量に依存。大別すると成形/プレス法は3カテゴリ:(i) 半乾式プレス/スティッフマッドプロセス、(ii) 塑性モールディング/ソフトマッドプロセス、(iii) ドライプレスプロセス。成形レンガをグリーンレンガと呼びます。
スティッフマッド/押出プロセス
10〜15%水分混合で塑性付与。混合後、耐火物混合物は375〜725mm水銀柱真空維持の脱気室通過。脱気で気泡除去、混合物作業性と塑性向上、強度増大。その後、ダイス押出で混合物コラム形成。ダイス離脱時にテクスチャー/表面コーティング施工可能。自動カッターで混合物コラムスライスし個別レンガ形成。カッター間隔とダイスサイズは、乾燥・焼成時正常収縮補償のため慎重計算必要。耐火レンガ大半は通常押出プロセスで生産。
ソフトマッド/塑性モールディングプロセス
スティッフマッドプロセスで押出困難な過剰水分含有耐火物混合物に特に適する。耐火物混合物を20〜30%水分含有で混合、型で成形。耐火物混合物型付着防止で、型を砂または水で潤滑し「サンドストラック」または「ウォーターストラック」レンガ製造。機械または手作業でこの方式生産可能。
ドライプレスプロセス
重量プレスまたはジョルティング・プレス作用で高圧力下実施、特に微細粒混合物向け。極低塑性耐火物混合物に主適合。耐火物混合物を最小水分(最大10%)混合、鋼型で3.4〜10.3MPa圧力で油圧プレスまたは圧縮空気ラムでプレス成形。
乾燥と焼成
成形/切断機からのウェットレンガは成形プロセス依存で大量水分含有。焼成プロセス開始前、この水分大半を乾燥室で40〜200℃で蒸発、水分含有量を好ましく1%未満まで低減。乾燥時間は耐火物混合物により変動、一般に24〜48時間。熱は乾燥室専用生成可能だが、通常窯排熱利用で熱効率最大化。全ケースで熱と湿度慎重調整しグリーンレンガクラック回避。取扱い困難な大型レンガは、廃燃ガスまたは蒸気で下から加熱されたホットフロアで乾燥。
焼成プロセス
耐火レンガと形状製品製造の最終操業は焼成。焼成中、レンガを所望温度まで加熱、一定時間保持し浸透させレンガを適切に成熟。
使用される炉/窯には複数タイプ。広く間欠式、半連続式、連続式に大別。最も一般的はトンネルキルン、次に間欠式キルン。燃料は油、ガス、石炭、またはこれら組合せ。
間欠式キルン
装填、焼成、冷却、取り出し、同手順繰り返し。乾燥レンガを処方パターンでセットし、熱窯ガス循環許容。通常ダウンドラフトキルンで小規模製造ユニットのみ使用。大量耐火レンガ収容設計。円形または長方形、周囲に複数火箱(石炭焼成用)またはバーナーポート(ガス/油焼成用)。屋根高さは、レンガスタック上部空間に燃焼ガス体積収容可能な高さ。煙道ガスと炎を屋根へ向け、床と床下のチャンネル・フルーで下方反射。このタイプキルンでは燃焼ガスが煙突へ追加機能果たさず排出されるため熱損失巨大。また、間欠性ゆえ毎回窯構造加熱で大量熱損失。熱効率は約15%と低い。
半連続式キルン
リングチェンバーキルンとシャトルキルン。
連続式キルン
トンネルキルン。耐火業界で最も一般的。温度プロファイルがトンネル長手方向に維持され、レンガがレール上のキルンカーでトンネル内移動。
キルンカーまたはキルンへの成形レンガ積載プロセスをハッキングと呼びます。キルンカー上レンガ数はキルンサイズで決定。レンガは機械的手段で配置好ましい。セッティングパターンは外観に影響。面対面配置でフェイスツーバック配置より均一色調。
レンガ焼成はキルンタイプ等変数により10〜40時間。トンネルキルンではキルンカー積載レンガがトンネル通過中に様々な温度帯通過。各ゾーン熱条件慎重制御、キルン連続運転。
焼成は5一般段階に分割:(i) 最終乾燥(遊離水蒸発)、(ii) 脱水、(iii) 酸化、(iv) ガラス化、(v) フラッシング/還元焼成。フラッシング以外全て温度上昇伴う。実際温度は耐火物混合物タイプにより異なる。
耐火物混合物は一般に徐々に軟化し、温度上昇で溶融/ガラス化。ガラス化で混合物が比較的低吸収の硬質固体塊に。溶融は3段階:(i) 初期融解:粒子が十分軟化し冷却時塊として付着、(ii) ガラス化:広範囲フラックス作用で塊が緻密・固体・非吸収に、(iii) 粘性融解:塊崩壊し溶融、レンガ変形導く。焼成プロセスの鍵は、初期融解と部分ガラス化発生させ粘性融解回避するようキルン温度制御。温度変化率は慎重制御必要、原材料、レンガサイズ・養生に依存。キルン通常温度センサー装備し各段階焼成温度制御。末期にフラッシングで色調変化付与場合あり。
温度ピーク達し所定時間保持後、冷却プロセス開始。冷却時間はトンネルキルンで10時間超稀、間欠式キルンで5〜24時間。冷却はレンガ製造重要段階で、冷却速度がレンガ色に直接影響。冷却後、レンガ検査、選別、グレーディング、包装し出荷。
製造プロセス