



機械部品加工におけるスクラップ率削減:ベストプラクティス
ワークを切削する際、注意しないと簡単にスクラップになります。10年以上の加工経験の観点から、SANS Machiningは「加工プロセスでスクラップ率を減らす方法」を以下の側面からまとめました。
1. 図面要求の確認
機械製品や部品の場合、すべての加工と生産は図面に基づいています。これは最高かつ最良の生産データです。図面なしで加工を語ることは非現実的なので、以下の側面を見て図面の正確性を確保する必要があります。
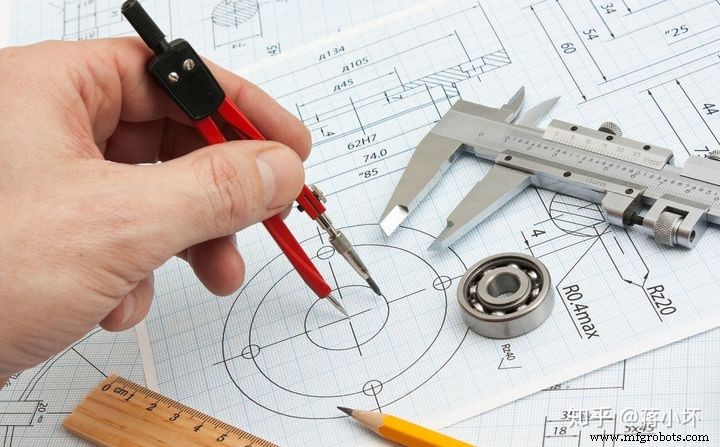
A. 使用図面が最新版であることを確認
多くの人はこの問題をよく理解していないかもしれません。実際、工場内で回覧されている図面、特にオペレーターの手元にある図面は、最新版ではない可能性が非常に高いです。部品図面の設計と改善は継続的な修正プロセスだからです。製品販売プロセスでは、多くの部品が依然として大量の修正を伴うか、修正が行われています。R&D設計エンジニアの修正から工場オペレーターの使用まで、これは比較的長い操作プロセスであり、多くの図面の置き換えは根本的にタイムリーではないか、まったく無視されています。特に管理システムが非標準で実装が不十分な多くの企業では、設計研究部門で図面が数バージョン改訂されても、工場では依然として元のバージョンが使用されています。したがって、同じ問題が繰り返し発生します。この問題を整理する専任者がいない場合、現在のシステムで是正するのは困難です。したがって、加工スタッフ、特に現場のプロセスエンジニアは、部品図面のバージョンを最大限に更新し、現在使用している図面バージョンが最終部品図面バージョンであることを確認しなければなりません。
B. 図面内の各種加工要求を確認
例えば、寸法要求、幾何公差要求、粗さ要求、熱処理要求など、これらの情報は図面上で非常に明確です。もちろん、設計エンジニアの設計能力を考慮すると、これらの要求が欠落している可能性もあるため、経験豊富な機械プロセスエンジニアがチェックする必要があります。例えば、製品図面、組立と使用条件に基づいて、製品図面をある程度検討し、設計エンジニアが見落とした部分を補完します。これは実際には継続的な製品改善のプロセスです。
C. 図面と部品の適合を確認
この質問は少し滑稽に聞こえるかもしれません。多くの人は間違った図面で加工できるのか疑問に思うでしょう。実際、このような状況は現場で実在します。特に多くの部品が類似した設計や対称的なレイアウトを持つ場合、間違った図面が加工に使用されます。ブランクが同じだからです。もともと2枚の図面だったのに、多くの人が1枚にまとめ、異なる部品を2つの部品として加工してしまいます。これは非常に現実的なコストです。
2. 工程内容の確認
部品の工程フローは、機械加工の実行ステップの重要な基準であり、部品加工品質の重要な保証でもあります。実際、多くの機械プロセスエンジニアの専門的コア能力もここに反映されます。どのように正しく、合理的に、低コストで、高効率、高品質に部品の加工プロセスを設計するかは、優秀なプロセスエンジニアの専門能力の最高の表れです。したがって、部品加工において、部品の工程フローを十分に尊重し、厳格に実行しなければなりません。
しかし、多くのオペレーターはこの確立された工程フローを変更したがります。オペレーターは工程において単一パスの視野と能力しか持たず、1つの部品の全体的な加工から部品全体の加工を計画するのは困難だからです。そのため、加工基準面の選択、加工代の確保、加工パラメータの調整、加工工具の選択などに多くの欠陥があります。このような加工では部品の加工品質を保証するのは困難です。
適格な部品加工技術は、部品の加工設備だけでなく、加工方法、加工工具、加工パラメータ、クランプ治具、冷却潤滑、加工代、加工ステップと順序、基準面の選択、検査方法、治具や工具の設計なども深く考慮する必要があります。これらは部品加工のコスト、品質、効率を大部分決定します。
3. 設備能力の確保
加工設備の能力、実際には機械部品の加工品質は、大部分が加工設備の加工精度から来ます。特に一部の高精度部品の加工は、人力では到底不可能で、設備のみが保証できます。例えば、部品加工精度が0.001mmレベル、いわゆるμレベルに達する場合、このとき人力では対応できません。
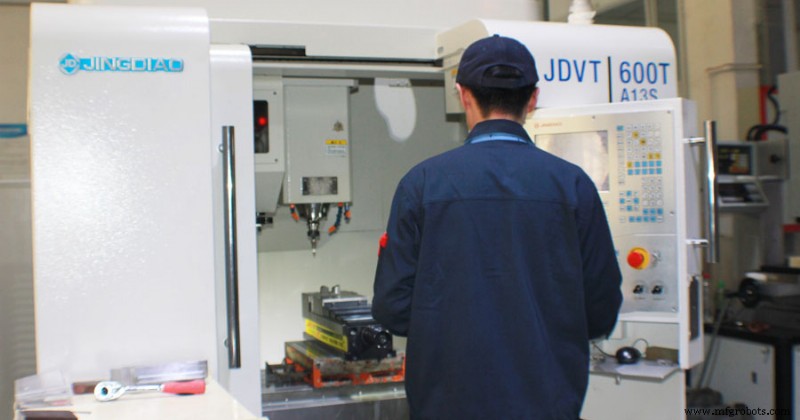
加工精度要求に加えて、加工設備の加工範囲と能力の要求も評価する必要があります。例えば、平面加工でも、研削盤を使うかフライス盤を使うか、ワイヤーカットを使うか平削り盤を使うか、これは非常に大きな違いです。プロセスフローと加工コストも完全に異なります。もちろん、得られる加工品質も本質的に大きく異なります。これらのことは加工担当者が明確に理解する必要があります。
荒加工にしか適していないフライス盤を操作していて、プロセスが高精度部品の製造を要求している場合、これは設備の面からは不可能です。設備の能力が部品品質の上限を決定しています。このとき無理にやれば、部品のスクラップ率は非常に高くなります。これはあなたの能力の問題ではなく、設備選択の間違いです。
同時に、設備の加工ストロークも考慮する必要があります。多くの設備の送り軸にはストローク制限があります。部品の加工サイズは設備の最大ストローク範囲内になければなりません。これを超えると、部品加工に問題が生じます。少なくとも1回のクランプ工程を完了できません。このとき、加工品質と加工効率の犠牲が生じる可能性があり、同様にスクラップ率も上昇します。
4. 効果的な検査方法
A. 検査工具の選択
加工現場には、ダイヤルゲージ、マイクロメーター、ノギス、スケール、高さゲージなどの従来の検査工具があります。また、実験室で使用される三次元測定機、硬度計などもあります。
B. 検査治具の選択
多くの部品、特に複雑な機械加工部品は、対応する検査治具を使用して測定を補助する必要があります。特に検査工具が限られている場合、検査治具が特に重要になります。例えば、従来の方法で穴間距離の誤差を測定する場合、特別な検査棒を作って補助する必要があります。そうでなければ達成できません。三次元測定機を使用することもできます。
C. 検査のタイムノード選択
実際、部品の加工は非常に複雑なプロセスであり、同じ品質検査プロセスも対応して複雑です。部品の検査タイムノードを大まかに3種類に分けられます。
(1) 部品のリアルタイム検査
メリットは、部品品質を最大限に制御でき、部品のスクラップ率を減らせることです。これは一種の「その場で」検査なので、加工プロセス中にリアルタイムで加工偏差を修正し、部品の加工品質を保証できます。
(2) 部品のオンライン検査
この状況は自動生産ラインに適しています。自動生産ラインは通常、複数のステーションが直列に接続された完全自動化加工モードです。しかし、各ステーションの加工品質が本当に合格かどうかは、これらのステーションが直列接続されているため、しばしば未知数です。労働力で加工部品の品質検査に適時に介入するのは困難です。したがって、このときオンライン測定装置を備え、加工部品の品質を監視する必要があります。不合格部品が見つかった場合、適時に除去できます。合格部品のみが次の工程に移され、これは自動生産ラインに不可欠な部分です。
(3) 最終検査
この種の検査には手動検査と完全自動検査の両方が含まれます。実際、多くの企業が完全自動検査を導入しています。この検査方法は人為的な技術、態度、感情の影響を効果的に遮断し、部品をより現実的に反映できます。同時に、検査効率の向上と検査コストの削減により良い制御が可能です。
異なる検査方法と手段を通じて、部品加工品質の向上とスクラップ率の削減という非常に重要な手段となります。
5. 完全な管理システム
企業に完全な管理システムがあります。実際、機械加工の品質は、完全な品質管理システムとマッチングさせることで初めて真の品質管理を達成できます。単に作業者の意識と品質に頼るだけでは、常に後手に回ります。
したがって、完全な品質管理システムは必要な管理手順であり、国際的に認められた製品生産ルールでもあります。例えば、私たちのISO9000品質認証は、実際には非常に良い品質管理とコントロールシステムです。より良い製品品質とより低い不良率を得るためには、品質システムは非常に重要な保証です。
製造プロセス