



切削性とは:主要因子、改善技術、測定方法を解説
切削工具で金属を切削する容易さを切削性と呼びます。しかし、金属の切削性を決定する要因が多岐にわたるため、この特性を定量化することは困難です。この記事では、切削性の基礎について紹介します:定義、影響因子、金属切削性チャート、切削性向上方法、測定方法。
切削性とは
切削性とは、材料(主に金属)を切削工具で切削する容易さ、または金属を切削する容易さの尺度です。満足のいく表面仕上げを得ながら、材料をどれだけ容易に切削または成形できるかを定義します。切削性の良い材料は、非常に少ない動力で切削でき、滑らかな表面仕上げが得られ、工具摩耗を最小限に抑えられます。対照的に、切削性の悪い材料はより高い切削力を必要とし、表面仕上げが悪く、工具が摩耗します。したがって、切削性の悪い材料は加工コストが高くなります。
米国鉄鋼協会(AISI)は、160ブリネルB1112鋼の切削性を100%として、様々な材料の切削性評価を確立しました。B1112より切削性が高い金属は100%以上、低い金属は100%未満と評価されます。切削性評価は、各材料の通常切削速度、表面仕上げ、工具寿命の加重平均を測定して決定されます。
金属切削性チャート
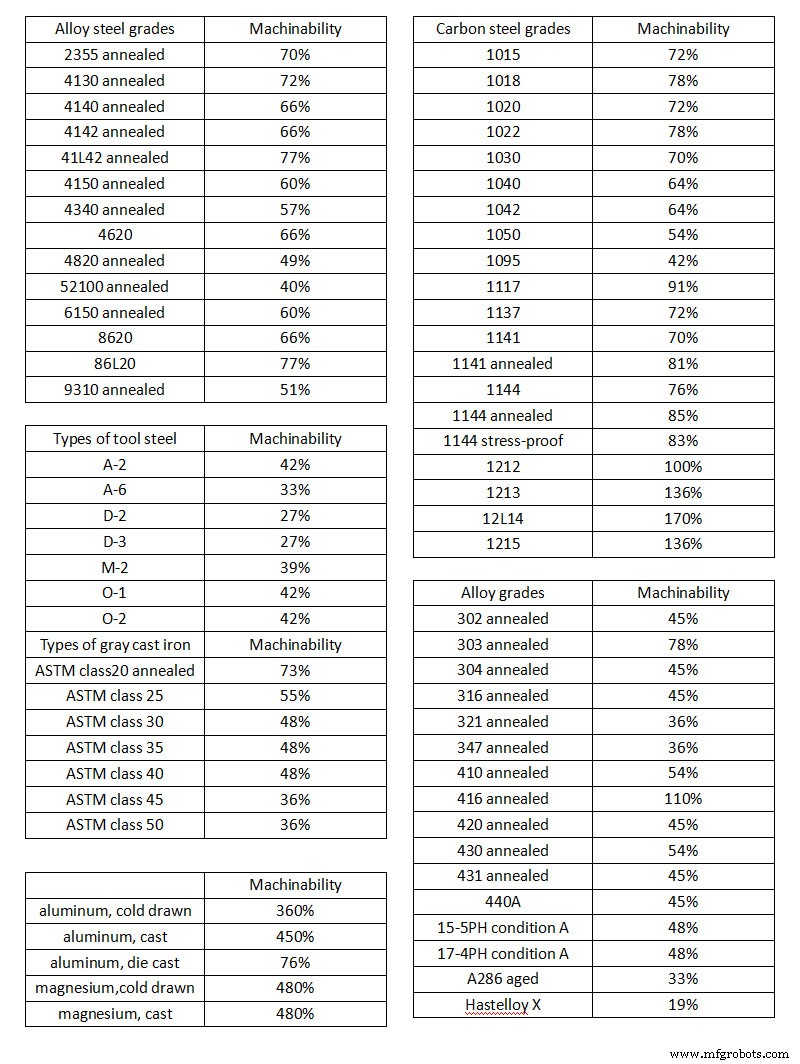
(出典:https://www.cnclathing.com/guide/cnc-machining-material-machinability-chart-machinability-of-metals-and-plastics-cnclathing)
金属切削性に影響する因子
1) ワーク特性に関連する因子
金属の硬度
金属が硬い場合、より多くの電力消費と高温が発生します。したがって工具摩耗が発生し、切削性が悪化する可能性があります。
化学組成
純金属を加工する場合、切削力と工具摩耗は非常に高くなります。しかし、鋼に少量の炭素、マンガン、鉛、硫黄、リンを添加すると、切削性が向上します。生産性と表面仕上げも改善されます。
- 炭素0.01%〜0.15%を含む低炭素鋼は、高い延性と靭性のため切削性が悪い。
- 炭素含有量が多い場合(0.25%〜0.3%)、良好な切削性を示す。
- 1%マンガンと0.15%リンの添加で金属の切削性が向上する。
- 硫黄とリンが金属に含まれる場合、加工チップが脆性により破断しやすくなる。
- しかし、シリコン、ニッケル、クロム、バナジウム、モリブデンなど鋼に添加される一部の金属は、切削性に悪影響を与える。
ミクロ構造
金属に研磨性インクルージョンや非均一構造、大きく歪んだ結晶粒が含まれる場合、切削性が悪くなります。
金属の処理
冷間加工鋼は工具寿命を延ばし、高い切削速度で加工できるため、より良い切削性を示します。高炭素鋼の切削性は熱間加工で改善できます。正火、焼鈍、焼戻しなどの様々な熱処理が切削性向上に役立ちます。
2) 工具関連因子
金属切削性に影響する様々な切削工具関連因子は以下の通りです。
- 工具材料
- 工具形状
- 切削性質
- 工具剛性
3) 切削条件関連因子
金属切削性に影響する切削条件関連因子は以下の通りです。
- 切削速度
- 送りと切込み深さ
- 切削温度
- 切削液
4) 機械関連因子
加工操作に使用される工作機械は、より良いワーク切削性のために剛性が高く強力であるべきです。
材料の切削性向上
金属は固定的な物理的特性を持ちますが、ワークの状態を変えて加工しやすくすることは可能です。合金に添加剤を加えて切削性を向上させることもできます。
- 添加剤:与えられた材料の切削性を向上させる1つの方法は、切削しやすくする他の材料の元素を添加することです。例えば、鋼を加工する際に鉛と硫黄を添加すると、ワークが切削しやすくなります。
- 熱処理:金属は特性を変えるために加熱・冷却されることが多々あります。熱処理は金属の硬度を下げ、加工しやすくします。例えば、ニッケル基合金の焼鈍は切削性を向上させます。
- 外部因子:実際にワーク材料を変えずに加工を容易にします。例えば、工具材料、切削速度、切削角度、作業条件、その他のパラメータを調整することで、難削材を切削しやすくします。
切削性測定
材料の切削性に影響する様々な因子があるため、切削性は定量化が難しい曖昧な概念と見なせます。
しかし、エンジニアや材料科学者は、消費電力(材料を切削するのに必要なエネルギー)、切削工具寿命(材料を切削する際の工具摩耗速度)、表面仕上げ(切削された材料の滑らかさ)などの指標を通じて切削性を測定しようとします。
- 消費電力:材料を切削するために必要な力によって切削性を評価でき、標準エネルギー指標を使用して測定されます。
- 切削工具寿命:与えられた材料を切削している間、工具がどれくらい持つかを計算することで切削性を評価できます。
- 表面仕上げ:加工中に発生するビルトアップエッジの程度を確認することで切削性を評価できます。切削性の高い材料はビルトアップエッジが発生しません。
製造プロセス