工業製造
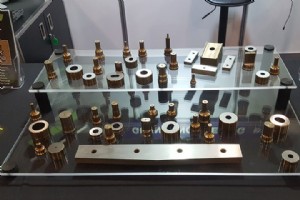
精密工具ガイド:パンチ精度向上とスクラップ削減2026年5月23日 メルボルンのGunna Engineeringによる精密工具で、すべての作業において一貫した精度と最小限の材料ロスで製造アウトプットを向上。パンチ精度は生産品質、材料利用率、全体効率にとって極めて重要です。精密工具はアライメントを保持しクリアランスを制御することで安定した切削性能を保証。先進的な工具プラクティスの採用により、アウトプットを信頼性高く予測可能に保ちながらスクラップを削減します。メルボルンにおける精密工具によるパンチ精度向上精密工具は、さまざまな材料と厚みで再現性のあるパンチ結果を要求するプロセスに不可欠です。適切
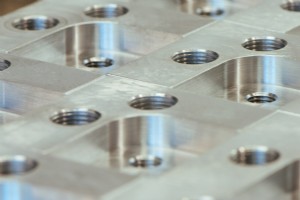
表面仕上げはCNC加工品質の基盤です。部品性能、組立信頼性、視覚的魅力、耐用年数を決定します。熟練した精密製造エンジニアとして、不適切な仕上げが公差を損ない、手直しを誘発し、生産コストを膨らませる様を数多く見てきました。根本原因を早期に特定することで、的確な是正措置と信頼性の高い再現可能な結果が可能になります。1. 工具摩耗と鈍り工具摩耗は粗い表面の最も頻繁な原因です。カッターが鋭さを失うと、以下を生じます:摩擦増大による切削力増加表面粗さとチャターマーク寸法精度を損なうバリ対策: 定期的な工具点検、摩耗カッターの即時交換、大量生産では高級超硬やコーティング工具の採用で刃先完全性を維持。2.
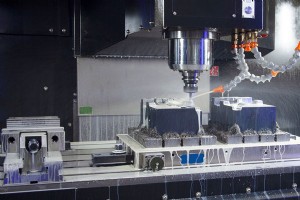
適切な材料選定は効率的なCNC加工の基盤です。切削速度、工具寿命、サイクルタイム、最終部品品質に直接影響します。最も頻繁に比較される2つの金属、アルミニウムとステンレス鋼は、航空宇宙、自動車、産業分野で独自の利点を提供し、独自の加工ハードルを提示します。これらの違いを理解することで、エンジニアと購買マネージャーは材料選定を性能目標とコストターゲットに合わせることができます。材料特性と加工への影響アルミニウムは軽量、優れた熱伝導率、中程度の硬度で際立ち、加工に非常に友好的です。高主軸回転数、迅速な切りくず排出、一貫して滑らかな表面仕上げをサポートします。対照的にステンレス鋼は著しく硬く強く、優れ
ステンレス鋼の高強度、耐食性、耐久性は、航空宇宙、医療、自動車、産業分野で不可欠です。しかし、加工の観点から見ると、最も形状加工が難しい材料の一つであり続けています。工具摩耗はステンレス鋼加工における最も頻繁な課題です。過度な摩耗は工具コストを膨らませ、表面仕上げ、寸法精度、生産効率を損ないます。工具摩耗制御の習得は、信頼性が高くコスト効率の良い加工に不可欠です。ステンレス鋼が工具摩耗を引き起こす理由を理解するステンレス鋼の低熱伝導率は熱を切削刃に集中させ、劣化を加速します。顕著な加工硬化挙動により、切削の不安定性が表面を硬化させ、後続パスをより困難にします。さらに、材料の靭性が切削抵抗を高め
エンジニアがCNC加工用材料を選定する際、銅とアルミニウムは電子機器、自動車、産業分野で最も頻繁に評価される選択肢です。両合金とも独自の強みを持ちますが、加工挙動、コストプロファイル、性能特性は大きく異なります。この決定は単なる機械的特性を超え、加工効率、表面仕上げ、全体的な生産コストを形作ります。銅とアルミニウムの明確な理解が、設計者と調達チームに情報に基づいた価値主導の選択を可能にします。銅とアルミニウムの概要銅の評判は、その卓越した電気伝導率と熱伝導率に基づき、電力分配、熱交換器、迅速なエネルギー伝達を要求するあらゆる用途で最適な材料となっています。耐食性と耐久性がさらにその魅力を高めま

CNC加工において、精度は戦いの半分に過ぎません。それらの厳しい公差を一貫して検証することも同様に重要です。品質検査員にとって、測定誤差は部品不合格、組立トラブル、顧客クレームの主要かつ頻繁に見過ごされる原因です。加工作業がよく管理されていても、不適切な測定プラクティスは部品品質を誤って表現することがあります。多くの場合、部品が誤って合格とされたり、不必要にスクラップされたりするのは、実際の加工欠陥ではなく測定ミスが原因です。これらの一般的な落とし穴を認識し、それらを回避する方法を学ぶことは、精度の維持、廃棄物の削減、信頼性の高い生産結果の提供に不可欠です。エンジニアリング図面と公差の誤読最も
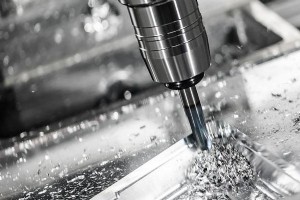
ステンレス鋼は、その強度、耐食性、耐久性で現代製造の基盤であり続けています。重工業用ギアボックスから生命を救う医療用インプラントまで、この合金で作られた部品は最も要求の厳しい条件下で完璧に機能しなければなりません。ステンレス鋼の加工は、軟らかい合金の加工よりもはるかに要求が厳しいものです。重要な用途で求められる高精度と一貫した品質を達成するには、最先端の設備、熟練エンジニア、厳格な品質管理が必要です。したがって、評判の良いCNC加工パートナーの選定が不可欠となります。なぜステンレス鋼の加工は難しいのか製造の観点から、ステンレス鋼はいくつかの固有の課題を提示します。第一に、比較的低い熱伝導率によ
適切なCNC加工サプライヤーを選ぶことは、製品品質、納期、予算を形作る戦略的決定です。信頼性に欠けるパートナーは、遅延、不安定な公差、予期せぬコストを引き起こす可能性があります。エンジニアリングと調達の観点から、信頼できるCNCパートナーの選定には、単なる価格比較を超えて、技術力、品質システム、コミュニケーション、長期的な協業の可能性を評価することが求められます。技術力と設備の評価評判の良いCNCサプライヤーは、複雑な形状と厳しい公差に対応するため、多軸マシニングセンタ、高速旋盤、5軸機などの先進機械を保有している必要があります。機械だけでなく、技術力にはプログラミング専門知識、工具選定、プロ
高精度CNC加工において、性能は単一の指標では判断できません。位置決め精度と繰り返し精度という2つの基本指標が、工作機械が工具と部品をどれだけ正確に配置できるかを評価するために用いられます。これらはしばしば混同されますが、機械精度の異なる側面を評価します。これらの用語を誤解すると、工作機械の誤った評価、不安定な部品品質、生産現場でのサプライズを招きます。したがって、これらを明確に区別することは、機械技師、エンジニア、品質管理者にとって必須です。位置決め精度とは?位置決め精度は、CNC工作機械が軸を指定座標に移動させ、正確な目標点で停止する能力を表します。実務的には、以下の問いに答えます:「工作
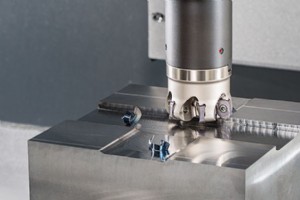
精密加工において、工作機械の信頼性はその設計やコンポーネントだけで決まるものではありません。鋳造、溶接、加工から生じる残留応力(ロックインされた張力)は、静かに工作機械の幾何学を歪め、精度を蝕み、時間とともに性能を不安定化させます。工作機械における残留応力とは?残留応力は、材料が成形または鍛造された後に内部に残る張力です。工作機械では、ベッド、コラム、ベース(多くは鍛造鋼や鋳鉄)が冷却や製造工程でこれらの応力を獲得します。目に見えませんが、負荷下で徐々に解放され、微細ながら重大な変形を引き起こす可能性があります。工作機械性能への影響内部応力が緩和されると、わずか数分の1ミリの歪みでもリニアガイ
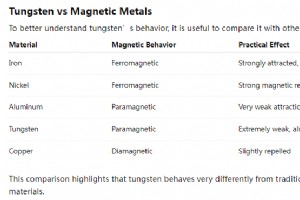
タングステン(W.)は、比類なき強度、高融点、優れた耐摩耗性で知られ、航空宇宙、工具、電子機器、高性能産業システムに不可欠です。エンジニアと製造業者の間で頻繁に上がる質問は:タングステンは磁性を持つのか?材料科学の観点から、タングステンの磁気応答を理解することは、磁気干渉が性能や安全性を損なう可能性のある環境での材料選定に不可欠です。純タングステンは一般的な意味では磁性を持ちません。鉄、ニッケル、コバルトなどの強磁性金属とは異なり、永久磁石を引き付けず、磁化されることもありません。しかし、常磁性材料です:磁場に対して非常に弱い引力を示し、この応答は一般的に専用計測器なしでは検出できません。実用
マルテンサイト鋼は現代材料工学の基盤であり、その卓越した強度、硬度、耐食性で高く評価されています。これらの特性により、高性能機械、自動車部品、精密工具、医療機器において不可欠な材料となっています。その特性と加工のニュアンスを習得することは、適切な材料選定とプロセス最適化に必須です。マルテンサイト鋼とは?マルテンサイト鋼は、オーステナイトを急速に焼き入れすることで形成される独特のマルテンサイト組織に由来します。この非平衡相は、実質的な強度を保ちながら驚異的な硬度を付与します。典型的な合金設計では、炭素含有量0.1〜1.2%、クロム11〜18%に加え、モリブデン、バナジウム、ニッケルなどの補助元素
研磨技術の理解研磨は、滑らかで欠陥のない表面を生み出す制御された材料除去プロセスです。通常、研磨剤、研磨パッド、場合によっては化学薬剤を用いて、表面の不規則性を段階的に除去します。要求される表面品質と材料タイプに応じて、研磨はミクロンレベルの滑らかさからナノメートル、さらには原子レベルの精度まで、さまざまな仕上げを実現できます。光学や半導体などの精密分野では、研磨は単なる仕上げ工程ではなく、製品性能を直接決定する重要なプロセスです。1. 機械研磨(MP)機械研磨は最も広く使用される手法の一つです。研磨粒子によって物理的に表面から材料を除去します。この手法はコスト効率が良く、幅広い材料に適してい
CNC加工は精密製造の基盤となり、航空宇宙から医療機器まであらゆる分野を支えています。エンジニアと購買担当者にとって、コストドライバーを明確に理解することは、予算立案、カスタム部品の調達、生産の合理化に不可欠です。サプライヤーによって価格は異なりますが、以下の要因が最終コストに最も大きな影響を与えます。これらを理解することで、情報に基づいた意思決定とより効果的な交渉が可能になります。1. 材料選定材料の選択はしばしば加工費の大部分を左右します。硬度、被削性、密度、熱伝導率が、部品をどれだけ速く加工できるか、どれだけ工具摩耗が生じるかを決定します。軟らかい金属(アルミニウムなど)は高速切削が可能

無電解ニッケルメッキ(ENメッキ)は現代製造の基盤となっています。電流を使わずにニッケル-リンまたはニッケル-ホウ素合金を析出させることで、均一で高硬度の皮膜を形成し、耐食性、耐摩耗性、寸法安定性に優れています。航空宇宙、自動車、電子機器、医療機器、石油・ガス、精密加工など幅広い業界で、ENメッキは製品寿命の延長、メンテナンス削減、ますます厳しくなる性能基準への適合のために採用されています。従来の電解メッキとは異なり、ENメッキを駆動する化学反応は電気伝導度に依存しません。これにより、深穴、ねじ、複雑な形状でも真に均一な層が得られ、精密部品での人気の主な理由となっています。比類なき耐食性緻密な
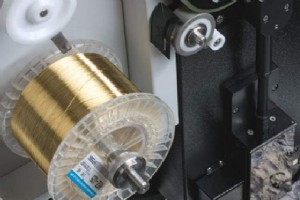
高精度製造において、ドリルやエンドミルなどの従来工具はやがて限界に達します。材料が超硬であるか、形状が物理的な刃物では複雑すぎる場合、エンジニアは従来の工作機械作業というよりSFのようなプロセス、放電加工(EDM)を採用します。「スパーク加工」や「ワイヤー放電加工」とも呼ばれるEDMは、ニッチな修理手法から航空宇宙、医療機器、自動車部品の基盤技術へと進化しました。このガイドでは、EDMの仕組み、3つの主要バリエーション、現代エンジニアリングに不可欠な戦略的利点を解説します。EDMとは何か?CNCフライス加工や旋削加工が機械的せん断に依存するのに対し、EDMは熱電気プロセスです。工具(電極)とワ
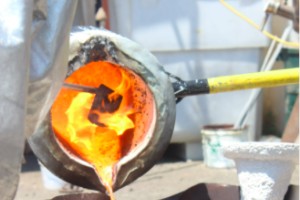
鋳造所とは、溶解、鋳型造り、冷却を通じて原料金属を完成品へ変える施設です。最古の記録に残る鋳造所「キャノンショップ」は1479年モスクワで開業。14-15世紀、欧州鋳造所は青銅・鉄製ベル、大砲、砲弾製造で名声得ました。本ガイドでは鋳造所運営、鋳造作業者の役割、この歴史的業界へのキャリア構築法を解説。 鋳造所とは? 本質的に、鋳造所は専門的金属鋳造プラント。炉、鋳型、安全設備、熟練オペレーターを擁し、液体金属を精密鋳型へ注入し冷却固化させることで固体部品へ変換します。 鋳造所は何をするか? 鋳造所は装飾的・機能的金属製品両方製造。鋳造ワークフローはパターンメイキング、鋳型構築、金属溶解、注
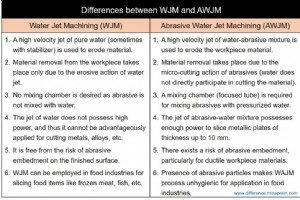
ウォータージェット加工(WJM)と研磨ウォータージェット加工(AWJM)は、金属加工から繊維、食品加工まで幅広い業界で用いられる高圧・高速プロセスです。WJMは純粋な加圧水のみに依存するのに対し、AWJMはアルミナ、オリビン、ガーネットなどの研磨材をストリームに添加し、切断力を劇的に高めます。 WJMでは、水がインテンシファイアで2,500〜4,000 barに加圧され、小径ノズルを通じて供給されます。ノズルは圧力エネルギーを運動エネルギーに変換し、最大1,000 m/sに達するジェットを生成します。スタビライザーを添加してジェットの広がりを防ぎ、キャッチャーで残留速度を吸収し、治具を保護し表

適切に実施すれば、医療機器プロトタイピングはコンセプトと量産のギャップを埋め、安全性、コンプライアンス、最適な機能性を確保します。 画期的な医療機器アイデアが閃いたことはありませんか?手術手順を効率化する新しい手術ツールや、リアルタイム洞察を提供する患者モニタリングシステムなど、可能性は無限大です。 しかし、最初のコンセプトをスケッチから実際の機能製品へと昇華させるのは、困難な飛躍のように感じられるかもしれません。そこで医療機器プロトタイピングが活躍します。あなたの革新的ビジョンと具体的な製品をつなぐ架け橋となり、設計検証、フィードバック収集、製品開発課題の軽減を支援します。 本稿では医療機器
目次 プロトタイプ製造とは? 製品開発におけるプロトタイプの重要性 プロトタイプのタイプ プロトタイプ製造プロセス プロトタイプ製造のヒント 適切なプロトタイピング企業の選び方 StudioRedでプロトタイプを具現化 プロトタイプ製造とは、最終バージョンを量産する前に製品の予備的な三次元モデルや初期サンプルを作成するプロセスです(例:3D製品レンダリング)。設計者はフルスケール生産への投資前に、コンセプトの実現可能性、機能性、性能を評価できます。 プロトタイプを「テストラン」と捉えれば、発明家や製品開発者は変更が容易で低コストな早期段階で問題を特定・修正できま
製造プロセス