



振動分析の基礎:予知保全のための実践ガイド
非破壊検査(NDT)は、設備を停止せずに機械健全性を評価する多様な手法を提供します。その中で、振動分析は製造からインフラまで幅広い業界で用いられる信頼性の高いリアルタイム診断ツールとして際立っています。
本稿では、振動分析のワークフロー、主要パラメータ、必須ツール、実践的応用を解剖し、メンテナンス戦略への統合を支援します。
なぜ振動を測定するのか?
すべての動く機械は振動を生成します。各コンポーネントは特定の運用条件下で独自の振動シグネチャを持ちます。これらのシグネチャの変化を記録・分析することで、エンジニアは壊滅的な故障になる前に潜在的な機械的問題を検知できます。
振動分析とは?
振動分析は、記録された振動信号を用いて、コンポーネントのベースライン挙動からの逸脱を特定します。パターンの変化は通常、資産の物理的状態の変化(摩耗、アンバランス、ミスアライメントなど)を示唆します。
異常が検知されると、根本原因分析で故障モードを特定し、ダウンタイムを防ぐためのタイムリーな是正措置を可能にします。
適用範囲とスコープ
振動分析は、回転運動(ベアリングねじり力)を伴うあらゆる設備に適しています。典型的な対象:
- ベアリング、ギア、シャフト、ローター
- モーター、ファン、ドライブトレイン、ギアボックス
- ポンプ、ピストンエンジン、コンプレッサー、その他の往復動機械
回転機械以外にも、橋梁、パイプライン、その他の重要インフラの構造健全性監視に振動データを活用でき、腐食や材料疲労を検知します。
ギアボックス検査
ギアボックスの摩耗は故障まで静かであることが多いです。振動分析でギア歯の破損やピッティングを早期発見し、壊滅的故障前に作業指示を発行できます。
ベアリング欠陥検知
過剰振動はベアリング摩耗の特徴です。振動監視で以下の特定故障タイプを分離可能:
- 逆荷重
- 偽ブリネル
- 過熱
- 疲労
- 腐食
- 取り付け問題
- ミスアライメント
- アンバランス
パイプライン状態監視
パイプライン内部の腐食は、特に定流量時に振動シグネチャを変化させます。これらのパターンを分析することで、安全リスクになる前に漏れや構造的弱点を発見できます。
振動分析プロセス
- ベースラインの確立:健全な機械の振動を記録し、参照基準とします。
- ルーチンの確立:設備の重要度と運用条件に基づき定期チェックをスケジュール。リアルタイムストリーミングで定期サンプリングを置換可能。
- プロセスの標準化:一貫したセンサー、ソフトウェア、SOPを使用し、データの比較可能性を確保。
- 記録の維持:すべての履歴データをトレンド分析と将来参照のために保存。
- 分析と行動:新データをベースラインと比較、異常発生時にメンテナンスアクションをトリガー。
主要測定パラメータ
振動信号は以下で定義されます:
- 周波数(Hz):1秒あたりの振動数。
- 振幅(RMS):平衡位置からの最大変位。
- 周期(s):連続するピーク間の時間。周波数の逆数。
実践では、振幅は3つの物理指標で表現されます:
- 変位(mmまたはμm)
- 速度(mm/sまたはμm/s)
- 加速度(mm/s²またはμm/s²)
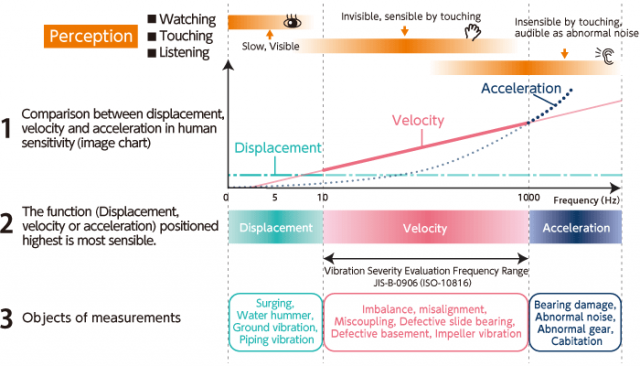
振動知覚カテゴリ – 視覚、触覚、聴覚(出典:IMV株式会社)
振動分析に必須の機器
振動センサー
パラメータごとに特定のセンサーが必要:
- 変位センサー
- 速度センサー
- 加速度計(圧電、MEMS、近接プローブ、レーザードップラー振動計)
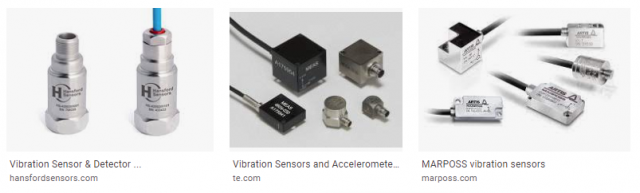
一般的な振動センサータイプ
センサー選定時の評価項目:
- 振幅範囲
- 感度
- 帯域幅
- ノイズレベル
- 取り付けオプション
- 軸カバレッジ
- サンプリング周波数
より深い洞察のために、ガイド「振動分析のための適切なセンサー選び」を参照してください。
分析ソフトウェア
主要ソフトウェアオプション:
- EI Analytic
- Vibinspect(ReVibe Energy)
- Dplot
- Control Software(Vibration Research)
- ProAnalyst(Xcitex)
- Lab Software(enDAQ)
- FEMtools
購入前に互換性とライセンスを確認してください。
オンライン監視システム
データをクラウドベースプラットフォームにストリーミングするセンサーを導入。ソフトウェアがリアルタイムで流入データを分析し、アラートとメンテナンス推奨を発行。
ポータブルハンドヘルドデバイス
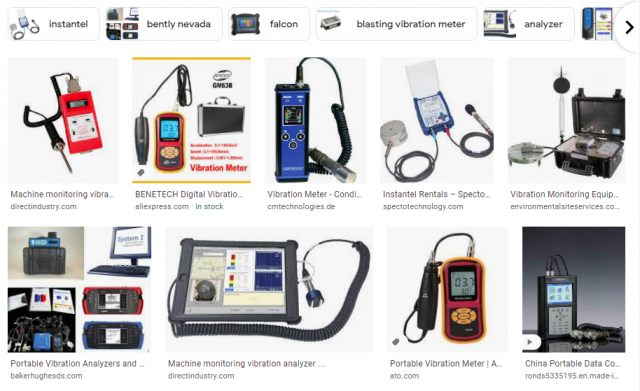
現場診断用ハンドヘルド振動計
これらのデバイスはCMMS統合をサポートし、スケジュール測定と作業指示の効率化を可能にします。
データから診断へ
振動データは主に2つの形式で取得されます:
- 時間領域波形:生の振幅対時間データ。即時欠陥検知に有用。
- 高速フーリエ変換(FFT):時間データを周波数スペクトルに変換し、振動源を特定。
時間領域分析が異常をフラグする一方、FFTは正確な故障源(モーター、ベルト、シャフトなど)を特定し、標的修理を可能にします。
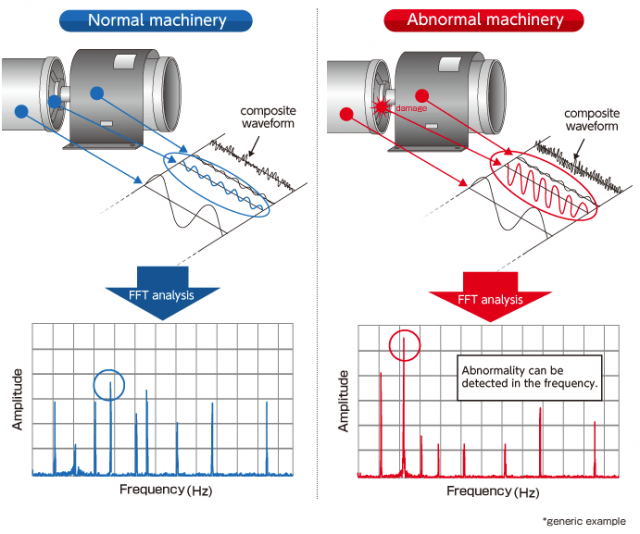
正確な故障局所化のためのFFTスペクトル分析(出典:IMV株式会社)
専門トレーニングと認定
資格を持つアナリストは通常、以下の認定機関から資格を取得しています:
- ASNT – NDT認定を提供、振動分析モジュールを含む。
- The Vibration Institute – カテゴリI-IVのアナリストトレーニングを提供、ANSI認定。
- Mobius Institute – 状態監視と信頼性工学に関するISO認定コースを提供。
各国の労働省もNDTスペシャリストを認定しており、多くの国が独自の認定スキームを維持しています。
メンテナンス戦略における振動分析
予知保全
振動データを予測モデルに統合し、故障を予見。センサーをLimbleのようなCMMSプラットフォームと連携させ、閾値超過時に自動作業指示をトリガー。
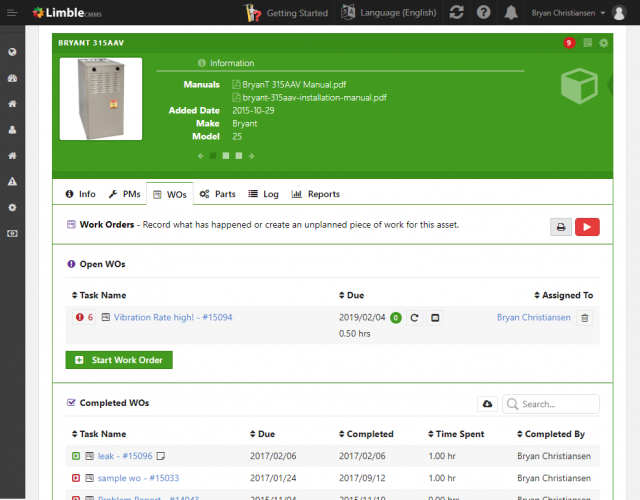
振動アラートでトリガーされるLimble CMMSの自動作業指示
事後対応と故障分析
故障後の振動レビューで根本原因を特定、再発防止、将来のメンテナンス計画に反映。
- 是正措置を実施。
- メンテナンススケジュールを更新し、再発防止。
技術者は観察を直接CMMSに記録でき、信頼性エンジニアと管理者に豊富なデータセットを提供。
メリットと考慮事項
**利点**:
- 手の届きにくいコンポーネントの非侵襲的監視。
- 分散資産のリモートデータ収集。
- クリティカル設備健全性へのリアルタイムインサイト。
- 確立されたSOPと成熟したソフトウェアエコシステム。
- 特定条件に合わせた市販センサーの入手可能性。
**制限**:
- 熟練アナリストと認定が必要。
- 超高速欠陥伝播には非効果的。
- センサーとソフトウェアへの初期投資。
- マルチコンポーネントシステムでは故障局所化が複雑になり得る。
振動監視の導入は、ROIを確保するために費用便益分析に従うべきです。
早期検知がコストを節約
劣化の予防的特定により、メンテナンスチームは部品調達、ダウンタイム調整、生産スケジュールとの整合に十分な時間を確保できます。
CMMSと組み合わせることで、振動分析は状態基準メンテナンスをデータドリブンで効率的なプロセスに変革します。
機器のメンテナンスと修理
- 根本原因分析(RCA)のよくある落とし穴と回避法:実践ガイド
- 電気制御盤:安全性とROIを高める設計の要点
- ラダー・ロジック 101:オートメーション成功のための基礎をマスター
- オイル分析が設備信頼性に不可欠な理由
- 表面粗さマスター:測定と機能の包括ガイド
- CNC旋盤加工のマスター:基礎知識とベストプラクティス
- フライス盤入門:機能、コンポーネント、用途の包括的ガイド
- 油圧から電動アクチュエータへの移行:検討すべき重要ポイント
- クラウドコンピューティングインフラストラクチャ:基礎を理解するプロフェッショナルガイド
- ポリエステルレジン:複合材用途のための必須ガイド
- 複合材製造における織物の基礎知識