



プレス機選定のエキスパートガイド:メカニカル、油圧、サーボの違いと最適解
プレス技術——メカニカル、油圧、サーボのいずれであれ——は多様な役割を果たします
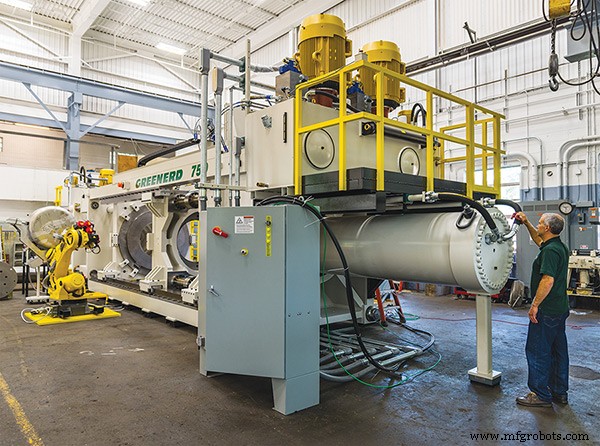
プレスには選択肢があり、それは良いことです。議論すべきは「どれが最高か」ではなく、「目の前の仕事にどれが適しているか」です。メインのプレス種類には、コスト、機能、品質の面でトレードオフがあります。
これは友好的な議論であり、カードはすべてテーブルの上にあります。
技術のクイックレビュー
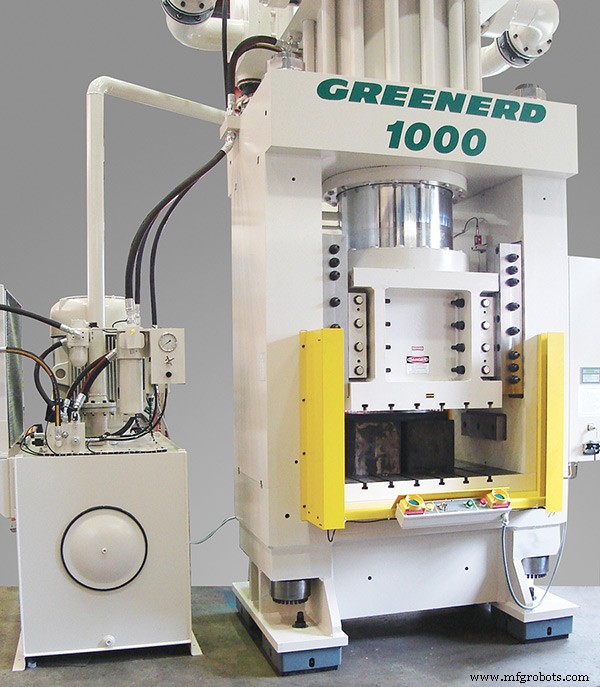
プロメス社のシニアアプリケーションエンジニア、ステファニー・プライス氏によれば、業界の多くの人々がサーボプレス技術の利点を十分に理解していません。一方、グリナード・プレス&マシン社の機械エンジニア、マイク・ヨゼフィアック氏は、油圧プレスが一部の用途で最適解になり得ると主張します。また、コマツアメリカインダストリーズの副社長、ジム・ランドウスキー氏は、従来型メカニカルプレスが依然として適している状況があると語ります。
メカニカルプレスは、フライホイールの回転運動を、ワークに押し付けるラムの直線運動に変換します。ランドウスキー氏の説明では、「円を想像してください。トップが0度、ボトムが180度。メカニカルプレスは0度から180度を通り、再び0度(または360度)へと一連の動作で戻ります。」ストロークのトップでは力がゼロで、ボトムで最大になります。「金型によりますが、160度あたりで材料を押し始めるかもしれません。しかし180度になると、スライドが戻り始めるため、部品は完成です。」
ボブ・サウスウェル氏(AIDA-America Corp. 執行副社長、オハイオ州デイトン)が説明するように、ほとんどのサーボプレスは同じ構成ですが、「フライホイールとクラッチブレーキ機構の代わりに、サーボモーターでメカニカルドライブトレインを駆動する点が異なります。」メカニカルプレスはストロークと速度が固定です。「しかしサーボモーターを追加すると、モーションプロファイルをプログラム可能になります。減速、一時停止、高速再打撃など、標準的なメカニカルプレスでは不可能だった様々なことが可能になります。」ダイレクトドライブ版(サーボモーター→ボールネジ)もあり、サーボ・メカニカルハイブリッドより優れたトルク特性を持ちます。
油圧プレスは、ポンプ、バルブ、ホースのセットを組み合わせ、加圧流体でラムを駆動します。このアプローチにも利点はありますが、上記のようなモーション制御は含まれません。したがって、サーボプレスは追加の機能を提供し、純粋なメカニカルまたは油圧プレスで発生する多くの問題を解決します。
新素材、新たな課題
ランドウスキー氏は、自動車の軽量化などにより先進合金への移行が進み、サーボプレスへの需要を牽引していると指摘します。「鋼を液体と考えてください。流れなければなりません……材料を『加工する』のではなく、『材料とともに働く』のです。」
より硬い材料では、材料が正しく流れるようラム速度の微細な調整が必要です。「そうしないと、飴のようになって破断し始めます。」例えば、硬い合金でカップを成形する場合、3インチ(76.2mm)のストロークで30から15 IPMへ減速する必要があり、その変化率は精密かつ可変的です。
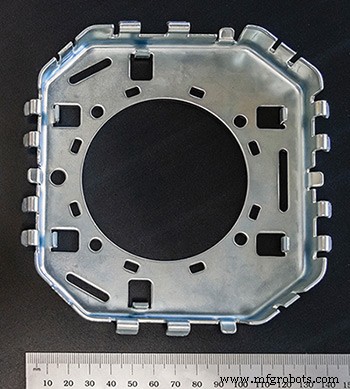
このようなミリ秒単位の調整を管理できるのは、サーボ制御だけです。
ランドウスキー氏が述べるサーボの主な利点は、材料流動をダイヤルインすることで、異なる金属に対応できる柔軟性です。「だからこそ、様々なオプションを試しに来る人がいます。スライド速度を変えるだけで、良い部品にも悪い部品にもできます。」
サウスウェル氏も同意見で、これらの材料課題により、北米自動車製造におけるサーボプレスのシェアは約80%に達したと報告します。「高張力鋼・超高張力鋼とアルミニウムは、10〜15年前の素材より成形がはるかに困難です。サーボの成形プロファイル調整能力が、顧客ベースに極めて有益であることが証明されています。」
グリナードのヨゼフィアック氏は、サーボ制御が油圧に対して応答時間で優位性を持つことを認めつつ(油圧では応答が減衰する)、「そのレベルのモーションプロファイル制御が、良い製品ができるかどうかに実質的に影響する用途をあまり見たことがない」と述べます。しかし、「再打撃はサーボのみの機能の好例です。底死点まで行き、そこから瞬時に再打撃することは油圧では不可能です。」と認めます。
速度制御が不要なら、ランドウスキー氏はサーボは不要だと主張します。
「ワッシャーや小さなリベットを作るなら、プレスを減速させたり速度制御したりしません。できるだけ速く、できるだけ多くの部品を作りたい。そこではメカニカルプレスが輝きます。」と同氏。そこが油圧プレスに最も不向きな領域でもあります。
組立におけるサーボの多様性
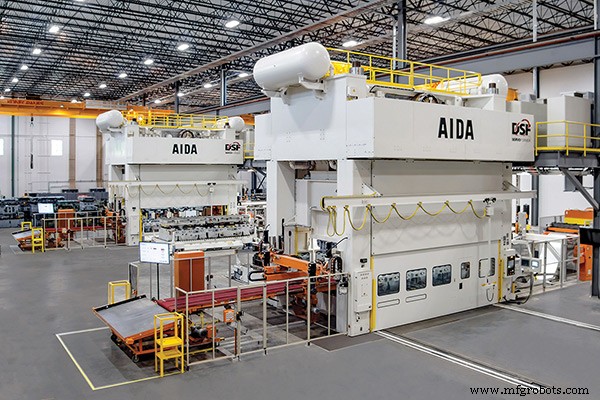
サウスウェル氏は、サーボプレスが異なる部品向けに容易に再プログラミングできることも、大量生産の自動車業界でも成功の要因だと付け加えます。
「ほとんどのプレスシステムは複数タイプの部品を生産するよう設計されています。1時間ある金型で走らせ、交換して別の金型を投入。ほぼ誰も1台のプレスをセットアップして走らせ続けることはありません……それでは競争力を維持できません。我々は、単一のプレスで大規模な部品ファミリーや金型セットを扱うシステムを、OEM向けにTier1、Tier2経由で多く販売しています。」
サーボプレスの多様性は、簡単なプログラミングを超え、繊細な組立作業にも及びます。プロメスのプライス氏が語ります。
自動車の例で言えば、ドアヒンジの組立を指摘します。サーボプレスは高精度と、位置と力を密接に監視できる固有のフィードバックループを備えています。ヒンジをプレスする際、結果として生じるジョイントの抵抗を計測でき、ドアが簡単に開きすぎたり、逆に硬すぎてオーナーにとって不快になったりしないよう保証できます。
この、可動部を作動させながらリアルタイムで力を測定する能力は、部品公差を緩和し、部品コストを下げる機会も生み出します。プライス氏の説明では、組立時のフィードバックがないと、エンジニアは部品が正しく組み合うことを保証するため、非常に厳しい公差で設計・製造せざるを得ません。
「プレスが特定の深さまで行ったという事実と、厳しい公差に基づき、部品が正しく組み立てられたと『想定』しています。それを検証するシグネチャ分析がありません。」
サーボプレスなら、公差を緩め、組立プロセス中のデータを見て、実際に正しく着座したかを判断できます。プライス氏によれば、自社サーボプレスの内蔵センシング機能により、スクラップ率を最大50%削減した事例もあります。
プライス氏は、サーボモーターからのフィードバック以外に追加のセンシングが必要な場合でも、システムへの統合が容易だと指摘します。
「9〜10種類の圧力トランスデューサー、位置トランスデューサー、外部ロードセルを使用している顧客もいます。それらすべての情報を取り込み、プロセス内で何が起きているかを理解できます。プロセス中にそれに反応できます。すべて電気的なので、セットアップは非常に簡単です。トランスデューサーをデジタル信号コンディショナーに挿すだけ。コントローラーがその信号を取り込み、判断に使用できます。」
プレス、制御、トレードオフ
油圧プレスもこの分野では盲目ではありません。ヨゼフィアック氏によれば、油圧システム専用のモーションコントローラーがあり、「油圧アクチュエーターの両側の圧力を非常に高速なスキャンタイムで監視し、高速応答圧力トランスデューサーを用いて、ワークにかかる実際の力を表示できます。」あるシステムでは、力測定を1ミリ秒未満で更新します。彼の見解では、より高速な力測定を必要とする用途は「稀です。」
サウスウェル氏によれば、複数の金型を順次使う複雑な部品製造では、サーボプレスが油圧プレスよりはるかに優れています。昔は手作業でプレス間を部品移送していましたが、今では「競争する唯一の方法」は、単一プレス内で機械的にステージ間を部品移送することです。しかし、「複数ステーションで部品を作ると、偏心荷重がかかり、これは油圧ドライブトレインにとって非常に有害です。」
ヨゼフィアック氏は反論します。「偏心荷重はメカニカルと油圧の両システムに有害です。両方とも、適切な構造と鋼製フレームワークのガイドで偏心荷重を処理します。オフザシェルフのサーボ・メカニカルプレスより大きな偏心荷重を許容する、複数の油圧シリンダーを用いたシステムもあります。」
食品グレードオイルを潤滑油として使用する用途についても議論があります。ランドウスキー氏は、「シリンダーからの滲み出しやスライドガイドからの滴下で材料が汚染されるため、油圧からサーボ・メカニカルプレスに切り替えた顧客が複数います。成形後のすべての部品を洗浄し、あらゆる汚染を除去する必要があります。食品グレード潤滑剤の洗浄コストは、FDAやEPA規制の関係で非食品グレードより安いと顧客から聞いています。」
ヨゼフィアック氏は、「シールを改良し、標準工業油の代わりに食品グレードオイルを使用することで、医療と食品安全の両基準を多数のプロジェクトで満たしてきました。」一方、ランドウスキー氏は、標準のオフザシェルフサーボプレスなら改造不要で、「プレスドライブとスライド潤滑に食品グレードオイルを使うだけで済みます。」と主張します。ある顧客は「試験管用ゴム栓を製造しています。プレス1ストロークで65〜75個のゴム栓が出ます。非食品グレード潤滑剤ならこのプロセスは無効になります。」
油圧がディープドローを制す
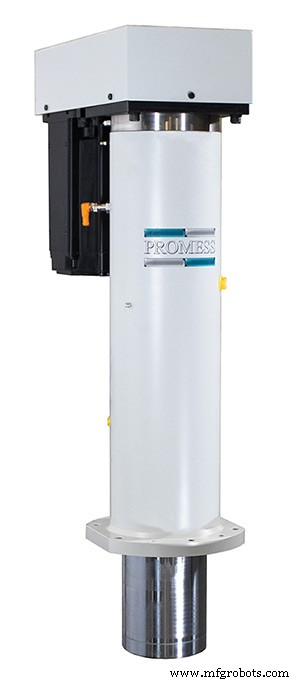
サウスウェル氏によれば、「油圧プレスの利点は、ストローク全域でフルトネージ、つまり最大力を発揮できることです。200トンプレスで12インチストロークなら、ストローク全域で200トンの圧力をかけられます。オリジナルのメカニカルプレスと同じメカニカルエキセントリックドライブトレインを持つサーボプレスでは、ギアリング、クランクシャフトまたはセントリックシャフト、センターギアドライブがあり、トネージ/トルク曲線があり、モーターシャフトのボトムデッドセンターからの角度によってかけられる力が変わります。」これは、プロメス製のようなダイレクトドライブサーボプレスには当てはまりませんが、これらのシステムはトン数が増えると非常に高価になります。例えばプロメスは、単気筒で1MN(約100トン)が上限です。
ストローク全域で最大力を発揮できる能力が、油圧プレスをディープドロー用途に最適にしています。ヨゼフィアック氏は「唯一理にかなった選択肢」と言い切ります。
最近の事例として、「比較的大型の圧力タンクの製造」を挙げます。「作業ストローク5フィート(約1.5メートル)のディープドロープレスに、大きな平板ブランクを自動投入するシステムを導入しました。」複数工程があり、最初に170トンプレスでタンクの半分ずつをドロー成形。その後、自動パンチプレス、トリミング、溶接が続きます。ヨゼフィアック氏によれば、このような作業ストローク「はサーボプレスでは容易に再現できません。ディープドローは油圧が依然として支配する領域です。業界というより、プロセスの問題です。」
ヨゼフィアック氏は、油圧は「非常に長いサイクルタイムの状況で、ベッド面全体にわたって非常に低い消費電力で一定圧力を維持し、資本コストの面からも比較的安価に管理できる」点でも優れると述べます。圧縮成形が主要な例です。「通常、圧縮成形は時間、温度、圧力の組み合わせで材料を形状に成形します。」プレスは、比較的薄い材料を正型または負型のダイに押し付け、圧力を保持します。「時間は5秒ほどから2時間まで様々です。多くの場合、作業エリア全体で300〜700度の一定プレート温度を維持し、作業エリア全体で非常に均一な圧力を制御しようとします。」これにより、成形される材料が全体で均一になります。この技術は、自動車ベッドライナー(新しい複合材ベッドライナー含む)、カーペット状材料で作られる自動車ヘッドライナー、アルミナ砥石製造のための粉末圧縮などに用いられます。
コスト考慮
大まかに言えば、サーボプレスの資本投資は、従来のメカニカルまたは油圧プレスを上回ります。しかし、運用コストと関連要因を考慮すると、この比較はほぼ無意味になります。また、同じトン数/トルク定格でも、同タイプのプレスがすべて同等とは限りません。
まずエネルギー消費から。油圧プレスは、ラムをオンデマンドで動かすためライン内の圧力を維持しなければならず、サイクル中ポンプを回し続ける必要があります。これは、ラム移動時のみ電力を使うサーボプレスと比較して不利です。ランドウスキー氏によれば、機械サイズにもよるが「サーボプレスで約50%の省電力」です。プライス氏は、カッセル大学の研究を引用し、サーボプレスのエネルギー変換効率が90%であるのに対し、同等の油圧システムは57%だと指摘。サウスウェル氏は、ホンダが自社システムを研究し、サーボプレスで実消費電力30%削減を発表したと述べます。
サウスウェル氏はまた、一部のAIDAプレスが「100%キャパシタベースのエネルギー管理システム」を使用していると指摘。必要な作業エネルギーをキャパシタに蓄え、ストロークの非作業部分で充電します。これにより「ピーク負荷を大幅に低減」できると説明。メカニカルや油圧プレスは「最初に作動するときに巨大なスパイクが生じます。」AIDAの電流波形は「かなりフラット。実際のピークフローは、メカニカルや油圧システムのピーク負荷のわずか20〜30%かもしれません。これは重要です。電力会社は、ピーク負荷に基づいて顧客への供給電力をサイジングするからです。」
ヨゼフィアック氏は反論します。高生産環境ではアイドルタイムがほぼないため、「油圧ポンプが連続稼働していてもそれほど問題にならない。」また、「10分以上の長いアイドルタイムがあるシステムでは、『ソフトスタート』モーター制御を導入し、モーターを停止してエネルギーを節約できます。」興味深いことに、このオプションはシステムコストの2〜3%しか増やしませんが、「これまで強い需要はなかった」と報告。固定吐出量ポンプから可変吐出量ポンプへの切り替えでも「アイドル時の消費電力を大幅に下げられます。」しかし、これも米国ではまだ標準になっていません。
ポンプ、バルブ、配管、ホースを持つ油圧技術は、サーボベースシステムより複雑でメンテナンス集約的だと批判されがちです。プライス氏によれば、自社サーボプレスは年2回のボールネジグリスアップだけで済み「それでもかなり慎重な方です。」一方、油圧ラインを長期間高圧で保持し、サイクルを繰り返せば、やがて漏れやサブコンポーネントの故障が起きます。反論としてヨゼフィアック氏は、「もうNPT継手は使われていません。より良い材料で作られた金属対金属やOリング式シールがあり、漏れ制御がはるかに向上しています。」また、個々のコンポーネントは比較的安価で修理しやすい一方、「サーボシステムの修理は劇的に高コストです。」
この最後の点は、仕事に合わせてコンポーネントを正しくサイジングする話につながります。数年でサーボモーターが焼損すれば、高額な修理代がかかります。しかしプライス氏によれば、安全率2.5倍で設計されているため、自社システムは20年間そのような故障なく稼働するとのこと。ドライブはサーボモーターのピーク電流ではなく定格電流で動作するようサイジングされており、過熱・故障することなく部品を無期限に保持できます。
同様に、ボールネジの動定格荷重はプレス定格力の2.5倍です。例えば、プロメスの40kNプレスのボールネジは、動定格荷重134kN、静定格荷重320kNです。平均力30kN、16サイクル/分、14時間/日のジョブで、22年以上故障なしで動作可能とプライス氏。一方、動定格40kNのボールネジならわずか32週、80kN定格でも5年未満です。
自動制御システム