



自動カップリング導入でロボット溶接ラインのダウンタイムを年間65時間削減
問題を解決するこれ以上ない方法は、それを完全に排除することだ。少なくともKTH Parts Industries Inc.(オハイオ州セントパリス)は、ロボット溶接セルの手動設備切り替えプロセスを自動化する決断をそう捉えていた。
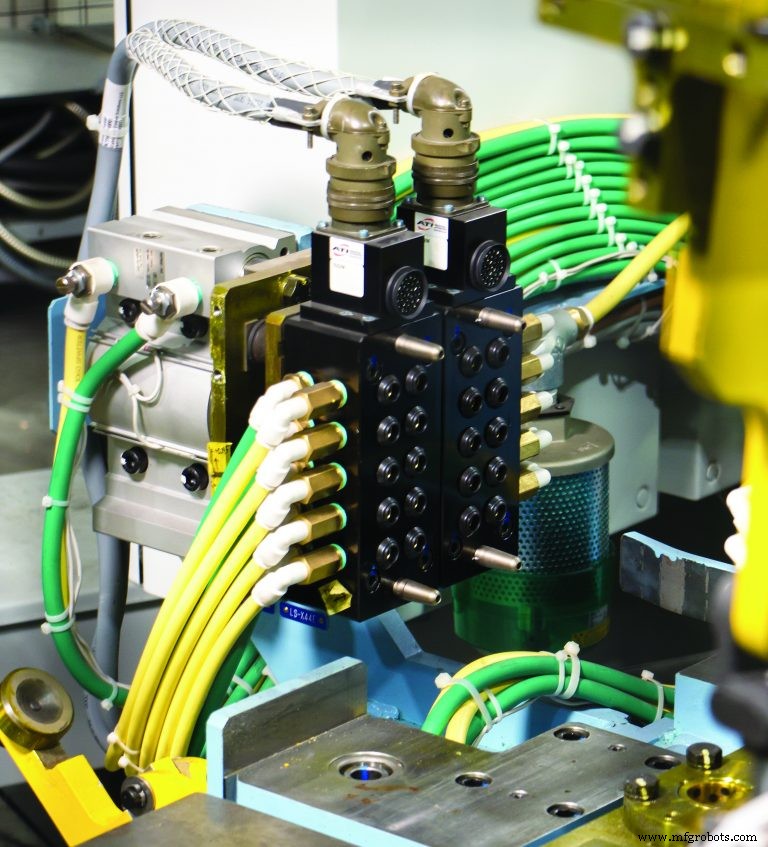
KTHはこの偉業を成し遂げるため、ATI Industrial Automation(ノースカロライナ州エイペックス)のGA2ユーティリティカプラを選定した。具体的には、エアと電気ユーティリティをセルへ自動接続する新しい自動カップリングにより、ラインあたり年間約65時間のダウンタイムを削減し、総運用コストを低減し、設備稼働率と生産性を向上させた。
KTH Parts Industriesは、自動車アンダーボディ構造部品のグローバルTier 1サプライヤーで、製品開発、製品解析、成形性、試作、生産プレス、成形、ロボット溶接、組立、部品出荷など自動車部品製造の多くのフェーズに1100名以上のエンジニアリング・製造アソシエイトが関わっている。
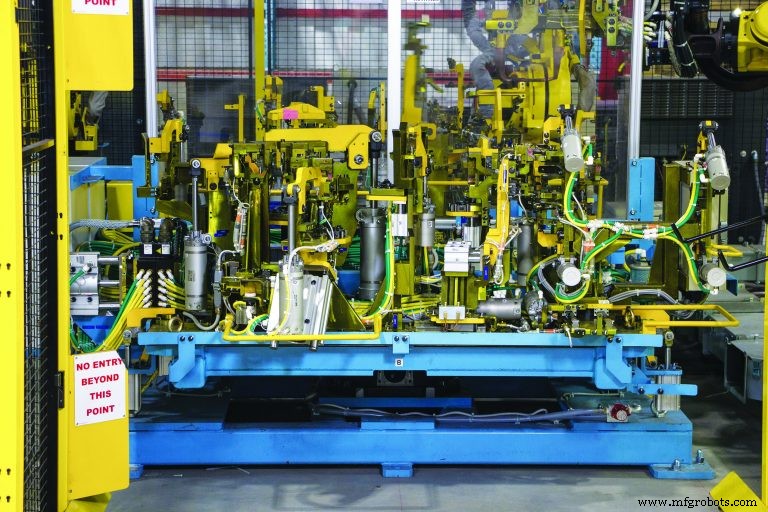
KTHのコアコンピタンスの一つは、自動車アンダーボディコンポーネント向けのフレキシブル溶接ラインの設計と実装だ。その溶接ラインでは、ロボットが溶接する間、コンポーネントを固定する複雑な治具(ジグ)を使用する。各自動車モデルには異なるジグが必要で、工場では多くの設備切り替えが発生する。
柔軟性を高め、限られた製造フロアスペースを最適化するため、KTHはターンテーブル付きの両面ワークセルを構築した。この設計の目的は、ロボットを稼働させ続け、セットアップ時間を削減することだ。ターンテーブルの片側でジグへ部品をロードしている間、反対側でロボットが部品を溶接する。
ATIのGA2ユーティリティカプラ導入前、KTHはケーブルの接続・切断とジグのターンテーブルへの搭載を手作業に頼っていた。これを1シフトあたりラインごとに1〜2回の切り替えで乗じれば、プロセスにおける驚くべき量の人・機械インタラクションが発生していた。
KTHの溶接部門プロジェクトリーダー、デイブ・リード氏は旧プロセスについてこう語る:「ATIユーティリティカプラを使い始める前は、エアラインとマニフォールドがあり、タイダウンでそれらを接続する必要がありました。電気側では、40ピンディスコネクトを手でねじって接合していました。このプロセスはジグ交換ごとに何度も繰り返されました。」
KTHによれば、旧プロセスの物理的労働要求は非常に高く、もちろんアソシエイトがワークセルに入るたびに固有のリスクがあった。これらの条件下では、ケーブル故障の高頻度発生は驚きではなかった。一貫性のない力とトルクでカップリング/アンカップリングを行うことで過度な摩耗が生じ、コネクタのミスアライメントでピンが損傷した。使用していないケーブルの専用保管場所がないため、床やセル内の他の機器の上に放置されていた。
「エアラインが切れて漏れ、コネクタが損傷していました」とリード氏。「メンテナンスを呼んで問題を評価してもらうが、多くの場合、コネクタの曲がったピン一つが数時間のダウンタイムを招いていました——ラインあたり年間約65時間。」
過度な人的介入と設備故障に加え、旧プロセスは設備サポートグループにとって悪夢だった。同グループのセクションリーダー、ヨナ・ストラップ氏はこう指摘する:「切り替え後、セル内の何かをいじらないと再稼働できませんでした。ダウンタイムは金銭的損失です。それが起きると、ラインを動かすためにかなりのプレッシャーがかかります。」
KTHは溶接ジグ切り替えを改善し、オペレーションの円滑なフロー、従業員の安全確保、設備故障の削減を実現することに非常に意欲的だった。KTHエンジニアリングプロジェクトグループのスタッフエンジニア、マット・マイヤーズ氏は説明する:「通常の操業日において、ラインから可能な限り多くの生産を絞り出そうとします。切り替えのたびに生産時間を失い、それは帳簿上の大きなマイナスです。ダウンタイムを削減するためにできることは何でも、狂気じみてクリティカルです。」
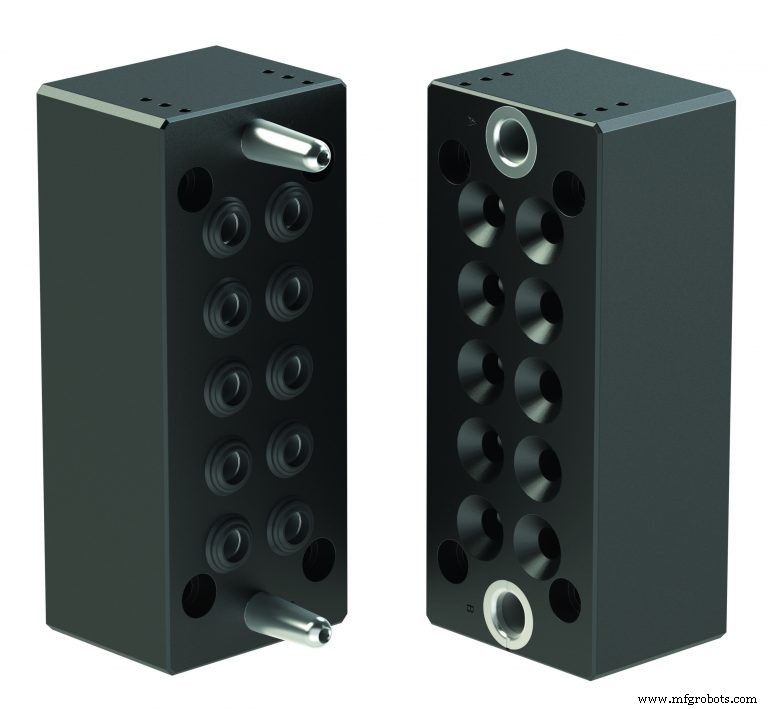
まさにその点で、ATIのユーティリティカプラ採用が効率的な時間節約ソリューションを提示した。ATIのユーティリティカプラはKTHの溶接ライン切り替えに最適だ。電力、信号、空圧を提供。ATIのユーティリティカプラには組み込みの回転コンプライアンスがあり、耐久性のあるパッケージで繰り返し可能なカップリングを実現。設計がモジュラーであるため、ユーティリティカプラはATIの広範なツールチェンジャーユーティリティモジュールファミリーと連携する。
ユーティリティカプラとモジュールは、多様なネットワークプロトコルにも対応すると、KTHのマイヤーズ氏。「新製品設計の際、ATIエンジニアリングチームに電気或いは空圧製品を迅速に設計してもらうか、ウェブサイト上の数千製品から参照できます。」このKTHの特定システムでは、ATIがユーティリティカプラと32ピン離散I/O電気モジュールを構成し、既存ラインへ容易に統合できた。
「ユーティリティカプラを最初に試したとき、すぐに大きな違いをもたらすことが明らかでした。新しいカプラは非常に信頼性が高く、ハンズフリーです。我々はそれらに触れる必要がありません。毎回確実に動作します」とストラップ氏。
KTHがATIをサプライヤーとして選んだ理由を尋ねられ、マイヤーズ氏は答えた:「過去のカスタマーサービス関係、短いリードタイム、ローカルアカウントマネージャーの存在により、ATIを選ぶのは容易な決断でした。」KTHはATIのロボットツールチェンジャー製品の長年のユーザーであり、ATIのユーティリティカプラによる自動カップリングへの移行はスムーズだった。
デイブ・リード氏がATI GA2ユーティリティカプラの性能を確認する:「おそらく過去1年で何百回もこれらのジグを交換しましたが、ATIシステムで一度も問題を起こしたことがありません。ジグをセットし、ボタンを押すと、押し込まれ、クランプアップし、すべてのピンが嵌合します。曲がったピンや切れたエアラインの心配はゼロです。ほぼ完璧な製品です。生活がずっと楽になりました。」
自動制御システム
- 自動溶接の性能と信頼性を最大化:実証済み戦略
- 自動化抵抗溶接(ロボットスポット溶接)がもたらす金属接合の革命
- 自動抵抗溶接解説:ツール、用途、利点
- ABB FlexLoaderセル、部品テンディング自動化で効率向上とコスト削減
- FastArc標準セル:ロボット溶接への迅速・低コスト導入
- ロボット溶接セル:重工業向けの賢く安全なソリューション
- 生産性ブースト:ロボット溶接性能を最大化する4つの実証済み方法
- ロボット溶接:重工業分野の製造を変革する
- ロボット溶接の非計画ダウンタイムを撲滅しROIを最大化する6つの実証済み戦略
- ロボット溶接メンテナンス:ROI最大化とダウンタイム最小化
- オークマとTHINCパートナーズ:油井管カップリング生産の自動化セルでチップ処理を解決